
यह FAT रिपोर्ट कहती है "पारित।" यह लगभग कुछ भी साबित नहीं करता.
ब्लो मोल्डिंग मशीन फ़ैक्टरी स्वीकृति परीक्षण तभी उपयोगी हो जाता है जब प्रत्येक निष्कर्ष एक पहचानी गई मशीन, उत्पाद, विधि, सीमा और परिणाम की ओर इशारा करता है।
मशीन चक्र करती है. कन्वेयर से बोतलें निकलती हैं। गवाह PASS अंकित पृष्ठ पर हस्ताक्षर करता है। जब तक रिपोर्ट उस प्रोजेक्ट मैनेजर तक नहीं पहुंच जाती, जो कमरे में नहीं था, हर कोई ख़त्म महसूस करता है। कौन सा रेज़िन ग्रेड चला? कौन सा साँचा संशोधन? कितनी बोतलें गुज़रीं? "सुरक्षा ओके" ने वास्तव में क्या परीक्षण किया? पेज उत्तर नहीं दे सकता.
ब्लो मोल्डिंग मशीन का परीक्षण देखने और स्वीकृति रिकॉर्ड बनाने के बीच यही अंतर है। फ़ैक्टरी स्वीकृति परीक्षण, जिसे अक्सर FAT के रूप में संक्षिप्त किया जाता है, को शिपमेंट से पहले विनिर्देशन अंतराल को उजागर करना चाहिए और बाद में निर्णय को समझाने के लिए पर्याप्त संदर्भ को संरक्षित करना चाहिए। यह कोई औपचारिक समापन नहीं है, और यह भविष्य की प्रत्येक उत्पादन स्थिति का प्रमाण नहीं है।
किंगल का करंटबिक्री प्रक्रियाका कहना है कि खरीदारों को मशीन परीक्षण में भाग लेने के लिए आमंत्रित किया जाता है और जरूरत पड़ने पर तीसरे पक्ष के निरीक्षण की व्यवस्था की जा सकती है। जो कोई भी परीक्षण देखता है उसे अभी भी एक सहमत प्रोटोकॉल की आवश्यकता है। उपस्थिति साक्ष्य का स्थान नहीं ले सकती.
फ़ैक्टरी स्वीकृति परीक्षण रिपोर्ट
5 एल बोतल, एचडीपीईश्रेणियों का वर्णन करता है, बोतल का नहीं
दो नाममात्र 5 एल कंटेनरों में अलग-अलग वजन, हैंडल, गर्दन की फिनिश, पिंच ज्यामिति, ट्रिम की स्थिति और दीवार के लक्ष्य हो सकते हैं। वे अंतर समानता की मांग, शीतलन समय और स्वीकृत भाग के अर्थ को बदल देते हैं। "एचडीपीई" भी एक भौतिक परिवार है, ग्रेड कोड नहीं।
परीक्षण लेख को एक नियंत्रित भाग ड्राइंग और संशोधन, तैयार स्थिति, मोल्ड और डाई पहचानकर्ता, राल आपूर्तिकर्ता और ग्रेड, लॉट, रंग या योजक पैकेज, और रीग्राइंड या पुनर्नवीनीकरण सामग्री के लिए एक सहमत नियम की आवश्यकता होती है। उपयोगिताएँ और सामग्री की तैयारी भी स्थिति रिकॉर्ड से संबंधित है। उनके बिना, एक अच्छा परिणाम खरीदार के संयंत्र में पुनरुत्पादित प्रारंभिक बिंदु नहीं बन सकता है।
The एक्सट्रूज़न ब्लो मोल्डिंग मोल्ड डिज़ाइन गाइडबताता है कि क्यों मोल्ड, डाई हेड, ट्रिमिंग विधि और निरीक्षण डेटाम को एक प्रणाली के रूप में अनुमोदित किया जाना चाहिए। जहां दीवार वितरण मायने रखता है, वही ड्राइंग स्थान दिखाई देने चाहिएपेरिसन प्रोग्रामिंग और दीवार-मोटाई रिकॉर्ड.
उत्पादन परीक्षण में रेज़िन [आपूर्तिकर्ता, पूर्ण ग्रेड और लॉट] का उपयोग [रंग, एडिटिव और रीग्राइंड स्थिति], मोल्ड [आईडी और संशोधन], डाई और पिन [आईडी], और भाग ड्राइंग [आईडी और संशोधन] के साथ किया गया। [नामित डाउनस्ट्रीम ऑपरेशंस] के बाद सहमत पूर्ण स्थिति में नमूनों का मूल्यांकन किया गया।
500 x 2 पीसी/घंटाबोतल आउटपुट स्वीकृत नहीं है
उदाहरण ने परिणाम कॉलम में एक कैटलॉग संदर्भ की प्रतिलिपि बनाई है। किंगल का वर्तमान KGB5D पृष्ठ कई क्षमता-संबंधी मान प्रकाशित करता है, लेकिन वे एक ही चीज़ को मापते नहीं हैं।
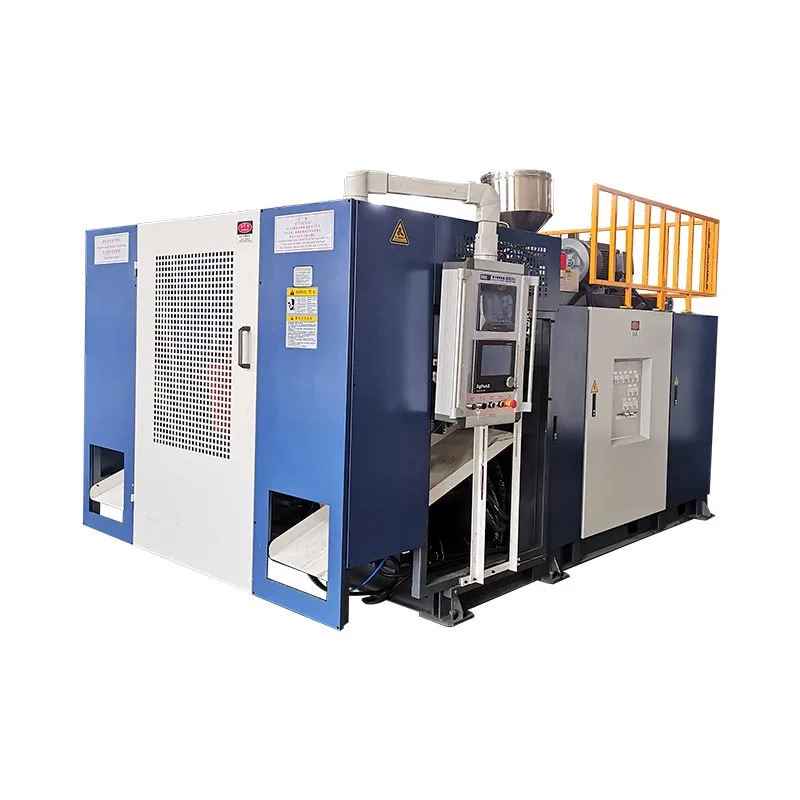
KGB5D पृष्ठ वास्तव में क्या बताता है
ये प्रथम-पक्ष मान कैटलॉग संदर्भ हैं। वे किसी अनाम बोतल का परिणाम नहीं हैं।
एक शुष्क यांत्रिक चक्र राल के बिना गति और अनुक्रम का परीक्षण कर सकता है। पिघलने की क्षमता बताई गई शर्तों के तहत पॉलिमर थ्रूपुट से संबंधित है। स्वीकृत बोतल आउटपुट वास्तविक मोल्ड, राल, कूलिंग, ट्रिमिंग, निरीक्षण और अस्वीकार को जोड़ता है। एक को दूसरे के रूप में रिपोर्ट करना निश्चितता का गलत स्तर पैदा करता है।
तुलना करते समय वही अलगाव मायने रखता हैसिंगल- और डबल-स्टेशन मशीनेंया मूल्यांकन कर रहे हैंबहु-सिर और बहु-गुहा व्यवस्था. अधिक गति या अधिक आउटलेट स्वचालित रूप से अधिक अनुमोदित उत्पाद का उत्पादन नहीं करते हैं।
शुष्क-चक्र परिणाम: [प्रति घंटे घटनाएँ] [नामित अनुक्रम और समावेशन] के अंतर्गत। उत्पादन-परीक्षण परिणाम: इस रिपोर्ट में दर्ज नियंत्रित परीक्षण लेख और स्वीकृति विधियों का उपयोग करते हुए, [परिभाषित देखे गए उत्पादन समय] के दौरान [स्वीकृत बोतलें]।
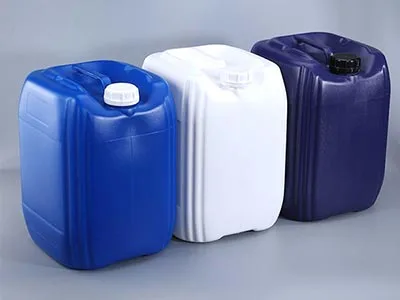
एक मिश्रित बिन दिखा सकता है कि स्वीकार्य बोतलें मौजूद थीं। यह प्रकट नहीं कर सकता कि क्या एक स्टेशन, प्रमुख या समय अवधि विफलताओं का कारण बनी।
गुणवत्ता: उत्तीर्णविधि और चूक दोनों को छुपाता है
एक गुणवत्तापूर्ण निष्कर्ष के लिए एक नियंत्रित सीमा और पता लगाने योग्य अवलोकन की आवश्यकता होती है। वजन, दीवार माप, आयामी जांच और कार्यात्मक परीक्षणों के माध्यम से प्रत्येक नमूने से जुड़े स्टेशन, हेड या कैविटी, टाइमस्टैम्प और अनुक्रम को रखें। दो-स्टेशन, दो-आउटलेट सेटअप के लिए, सभी बोतलों को एक बिन में मिलाने से स्थिति पैटर्न मिट सकता है जिससे टूलींग या प्रक्रिया की समस्या हो सकती है।
गेज की पहचान, माप विधि और तैयार स्थिति को रिकॉर्ड करें। ट्रिमिंग से पहले गर्दन स्वीकार्य लग सकती है लेकिन बाद में कैप गेज विफल हो जाता है। एक कंटेनर दृश्य निरीक्षण से गुजर सकता है और फिर भी चुटकी या खत्म होने पर रिसाव हो सकता है। निरीक्षण को उस कार्य का पालन करना चाहिए जो बोतल को करना चाहिए, न कि किसी अन्य उत्पाद से कॉपी की गई सामान्य सूची।
जब कोई दोष दिखाई देता है, तो कई सेटिंग्स बदलने से पहले साक्ष्य को वर्गीकृत करें।एक्सट्रूज़न ब्लो मोल्डिंग दोष गाइडसामग्री, पेरिसन, मोल्ड, शीतलन और यांत्रिक कारणों को अलग करता है ताकि सुधार अनुमान न बन जाए।
नमूने [आईडी रेंज] [स्टेशन/आउटलेट] द्वारा [समय] पर एकत्र किए गए थे। तालिका [संदर्भ] प्रत्येक मापा मूल्य, विधि, गेज, स्वीकृति सीमा और स्वभाव को रिकॉर्ड करती है। अस्वीकृत गिनती में रहते हैं और कारण कोड रखते हैं।
सुरक्षा: पारितफ़ंक्शन परीक्षण का वर्णन नहीं करता
एक लेबल या घोषणा यह नहीं दिखाती है कि सुरक्षात्मक उपकरण सक्रिय होने पर मशीन ने कैसे प्रतिक्रिया दी। अनुमोदित परियोजना सुरक्षा योजना को आरंभ करने वाले उपकरण, मशीन की स्थिति, अपेक्षित प्रतिक्रिया, देखी गई प्रतिक्रिया और रीसेट व्यवहार की पहचान करनी चाहिए। रिकॉर्ड को यह भी दिखाना चाहिए कि कौन से गार्ड, इंटरलॉक, आपातकालीन स्टॉप और सहमत दोष स्थितियों का वास्तव में परीक्षण किया गया था।
आईएसओ 12100मशीनरी जोखिम मूल्यांकन और जोखिम में कमी के लिए सामान्य सिद्धांत प्रदान करता है।आईईसी 60204-1:2016+ए1:2021मशीनों के इलेक्ट्रिकल, इलेक्ट्रॉनिक और प्रोग्राम करने योग्य इलेक्ट्रॉनिक उपकरणों को संबोधित करता है। ये संदर्भ समीक्षा तैयार करने में मदद करते हैं, लेकिन यह लेख गंतव्य पर आवश्यक कानूनों, मानकों या अनुरूपता प्रक्रियाओं को निर्धारित नहीं कर सकता है। खरीदार के जिम्मेदार सुरक्षा पेशेवर को उस दायरे को परिभाषित करना होगा।
अनुमोदित योजना [आईडी और संशोधन] के विरुद्ध सुरक्षा कार्यों का परीक्षण किया गया। रिकॉर्ड [संदर्भ] प्रत्येक डिवाइस, शुरुआती मशीन की स्थिति, अपेक्षित प्रतिक्रिया, देखी गई प्रतिक्रिया और रीसेट परिणाम की पहचान करता है। परीक्षण न किए गए एकीकरण और गंतव्य-साइट आइटम को SAT दायरे के रूप में सूचीबद्ध किया गया है।
संचालन समय: 1 घंटाजब तक घड़ी को परिभाषित नहीं किया जाता तब तक इसका कोई अर्थ नहीं है
क्या घंटे को ठंडी शुरुआत से, स्थिरीकरण के बाद, या केवल स्वचालित उत्पादन जारी रहने के दौरान मापा गया था? क्या सामग्री पुनःपूर्ति, गुणवत्ता होल्ड, मैन्युअल हस्तक्षेप, ट्रिमिंग स्टॉप या अलार्म रिकवरी की गिनती हुई? प्रारंभ और रोक नियमों के बिना एक अवधि दो पक्षों को एक ही रन से अलग-अलग प्रदर्शन की रिपोर्ट करने देती है।
मोल्डिंग इवेंट, ग्रॉस पार्ट्स और स्वीकृत पार्ट्स को अलग-अलग काउंटर के रूप में रखें। रिकॉर्ड कारण के आधार पर अस्वीकृत हो जाता है और लॉग टाइमस्टैम्प के साथ रुक जाता है। उत्पादन केपीआई पर एक एनआईएसटी पेपर उपलब्धता, प्रभावशीलता और गुणवत्ता को अलग-अलग उपायों के रूप में मानता है, और नोट करता है कि लाइन थ्रूपुट उपकरण, बफ़र्स और उनकी बातचीत पर निर्भर करता है। यह अंतर यहां उपयोगी है: एक मोल्डिंग मशीन साइकिल चलाना जारी रख सकती है जबकि एक ट्रिमर या लीक परीक्षक स्वीकृत आउटपुट को सीमित करता है। देखेंएनआईएसटी प्रकाशन.
देखा गया अच्छा आउटपुट = स्वीकृत बोतलें/परिभाषित उत्पादन समय
बताएं कि समय के आधार में क्या शामिल है। विभाजक से चुपचाप स्टॉप, रिजेक्ट या निरीक्षण होल्ड को न हटाएं।
आवश्यक अवधि परियोजना-विशिष्ट है। अल्पावधि एक संकीर्ण स्थिति को सत्यापित कर सकती है, लेकिन यह वार्षिक क्षमता या आजीवन विश्वसनीयता स्थापित नहीं कर सकती है। यदि सामग्री पुनःपूर्ति, स्क्रैप रिटर्न, तापमान स्थिरीकरण या बदलाव परिवर्तन स्वीकृति के लिए मायने रखता है, तो इसे प्रोटोकॉल में स्पष्ट रूप से शामिल करें।
स्वीकृति विंडो [टाइमस्टैम्प] से [टाइमस्टैम्प] तक चलती थी। सहमत समय के आधार में [घटनाएँ] शामिल हैं और [घटनाएँ] शामिल नहीं हैं। इवेंट लॉग प्रत्येक स्टॉप, हस्तक्षेप, सेटिंग परिवर्तन और पुनरारंभ निर्णय को रिकॉर्ड करता है।
दावों के आधार पर रिपोर्ट का पुनर्निर्माण करें, चेक मार्क का नहीं
मरम्मत किये गये प्रथम पृष्ठ का लम्बा होना आवश्यक नहीं है। इसे साक्ष्य की ओर इंगित करने की आवश्यकता है। प्रत्येक स्वीकृति दावे में उसके संविदात्मक स्रोत, परीक्षण विधि, पास सीमा, वास्तविक परिणाम और सहायक रिकॉर्ड का नाम होना चाहिए। यह मैट्रिक्स फिर एक समीक्षक को तस्वीरों, डेटा तालिकाओं, अलार्म लॉग, रेसिपी बैकअप, नमूना सूचियों और हस्ताक्षरित विचलनों तक ले जा सकता है।
| स्वीकृति दावा | आवश्यकता एवं विधि | वास्तविक परिणाम | साक्ष्य संदर्भ | स्वभाव |
|---|---|---|---|---|
| ऑर्डर किया गया निर्माण मौजूद है | खरीद विनिर्देश और अनुमोदित निर्माण सूची, दोनों संशोधन द्वारा | पहचान और अपवाद दर्ज किए गए | नेमप्लेट फ़ोटो, बिल्ड वॉकडाउन, पंच आईडी | उत्तीर्ण, सशर्त या अनुत्तीर्ण |
| शुष्क क्रम दोहराने योग्य है | स्वचालित अनुक्रम, अवलोकन विंडो और अनुमत हस्तक्षेप नामित | घटनाएँ, पड़ाव और देखी गई प्रतिक्रियाएँ | साइकिल लॉग, अलार्म निर्यात, वीडियो या गवाह रिकॉर्ड | दायरा स्पष्ट रूप से बताएं |
| नियंत्रित बोतल सीमा को पूरा करती है | भाग ड्राइंग, परीक्षण विधि, गेज, नमूना योजना और सीमाएँ | मापे गए मान और अस्वीकार, केवल औसत ही नहीं | स्थिति और समय के अनुसार पता लगाने योग्य नमूना तालिका | हर चूक को रिकॉर्ड करें |
| स्वीकृत आउटपुट लक्ष्य को पूरा करता है | सहमत समय के आधार और अच्छे हिस्से की परिभाषा | सकल गणना, स्वीकृत गणना और इवेंट लॉग | काउंटर रिकॉर्ड, गुणवत्ता तालिका, स्टॉप लॉग | कोई कैटलॉग प्रतिस्थापन नहीं |
| हैंडओवर प्रतिलिपि प्रस्तुत करने योग्य है | आवश्यक ड्राइंग, मैनुअल, सॉफ्टवेयर और रेसिपी सूची | संशोधन और प्रारूप द्वारा जाँच की गई फ़ाइलें | दस्तावेज़ सूचकांक और बैकअप चेकसम या रसीद | खुले अंतराल पंच आइटम बन जाते हैं |
यह दृष्टिकोण टीम के लिखने के तरीके को भी बदल देता है। "स्थिर संचालन देखा गया" एक परिभाषित विंडो और इवेंट लॉग से जुड़ा एक बयान बन जाता है। "बोतल गुणवत्ता ठीक" एक नमूना श्रेणी, विधि, सीमा और परिणाम बन जाती है। "दस्तावेज़ पूर्ण" एक अनुक्रमित फ़ाइल सूची बन जाती है। विशिष्ट भाषा से असहमति का पता लगाना आसान हो जाता है और साबित करना आसान हो जाता है।
हस्ताक्षर में किसी निर्णय को दर्ज किया जाना चाहिए, खुले कार्य को नहीं मिटाया जाना चाहिए
समापन पर, प्रत्येक अनसुलझे मुद्दे को एक आईडी, आवश्यकता, मालिक, नियत तारीख, सुधार, पुन: परीक्षण विधि और अंतिम स्वभाव की आवश्यकता होती है। मौखिक वादा समापन नहीं है. न ही किसी रिपोर्ट पर कोई हस्ताक्षर है जो ईमेल में अपवादों को छुपाता है।
प्रत्येक आवश्यक मानदंड के पास स्वीकार्य साक्ष्य हैं और कोई भी खुला आइटम शिपमेंट को अवरुद्ध नहीं करता है।
बंधी हुई खुली वस्तुओं में मालिक, तारीखें, बंद करने के साक्ष्य और लिखित शिपमेंट प्राधिकारी होते हैं।
एक आवश्यक परिणाम इसकी सीमा से बाहर है, गायब है, या परीक्षण किए गए कॉन्फ़िगरेशन से बंधा नहीं जा सकता है।
शिपमेंट प्राधिकार अनुबंध में है, इस लेख में नहीं। रिपोर्ट का काम आधार को स्पष्ट करना है. यदि टीम एक सशर्त पास चुनती है, तो रिकॉर्ड को यह दिखाना चाहिए कि किसने अवशिष्ट जोखिम स्वीकार किया है और वास्तव में प्रत्येक आइटम कैसे बंद होगा।
FAT फ़ैक्टरी प्रश्न को बंद करता है, साइट प्रश्न को नहीं
फ़ैक्टरी परीक्षण खरीदार की अंतिम नींव, बिजली की गुणवत्ता, प्लांट कूलिंग लूप, संपीड़ित-वायु प्रणाली, सुरक्षा एकीकरण, सामग्री रसद, डाउनस्ट्रीम लाइन या स्थानीय संचालन प्रक्रिया को सत्यापित नहीं कर सकता है। वे स्थितियाँ स्थापना और साइट स्वीकृति परीक्षण से संबंधित हैं, जिन्हें आमतौर पर SAT कहा जाता है।
FAT साक्ष्य आगे बढ़ाएं। स्वीकृत नुस्खा, ड्राइंग संशोधन, नमूना आईडी, अलार्म रिकॉर्ड और पंच-सूची स्थिति कमीशनिंग के लिए आधार रेखा बनाती है। दर्ज की गई फ़ैक्टरी स्थितियों के साथ साइट उपयोगिताओं की तुलना करें; किन्गल काब्लो मोल्डिंग मशीन उपयोगिता आवश्यकताएँ मार्गदर्शिकायह बताता है कि दबाव अकेले हवा, पानी या विद्युत क्षमता का वर्णन क्यों नहीं करता है।निवारक रखरखाव मार्गदर्शिकाफिर सौंपी गई स्थिति को नियमित जांच में बदल सकता है।
गवाही की तारीख से पहले संक्षिप्त साक्ष्य भेजें
उपयोगी उपकरण रन-ऑफ परीक्षण के लिए, किंगल को बोतल ड्राइंग और संशोधन, राल आपूर्तिकर्ता और ग्रेड, मोल्ड और डाई विवरण, तैयार-भाग परीक्षण, आउटपुट परिभाषा, आवश्यक रन शर्तें, दस्तावेज़ सूची और गवाह प्राधिकरण भेजें। प्रोजेक्ट टीम मशीन परीक्षण को उस उत्पाद निर्णय के साथ संरेखित कर सकती है जिसे आपको वास्तव में लेने की आवश्यकता है।
किंगल के साथ अपने FAT दायरे पर चर्चा करेंसभी ब्रैकेटेड फ़ील्ड और प्रारंभिक रिपोर्ट टेम्पलेट या निर्मित शिक्षण उदाहरण हैं। वे ग्राहक रिकॉर्ड, संविदात्मक सीमाएं या किंगल प्रदर्शन परिणाम नहीं हैं।
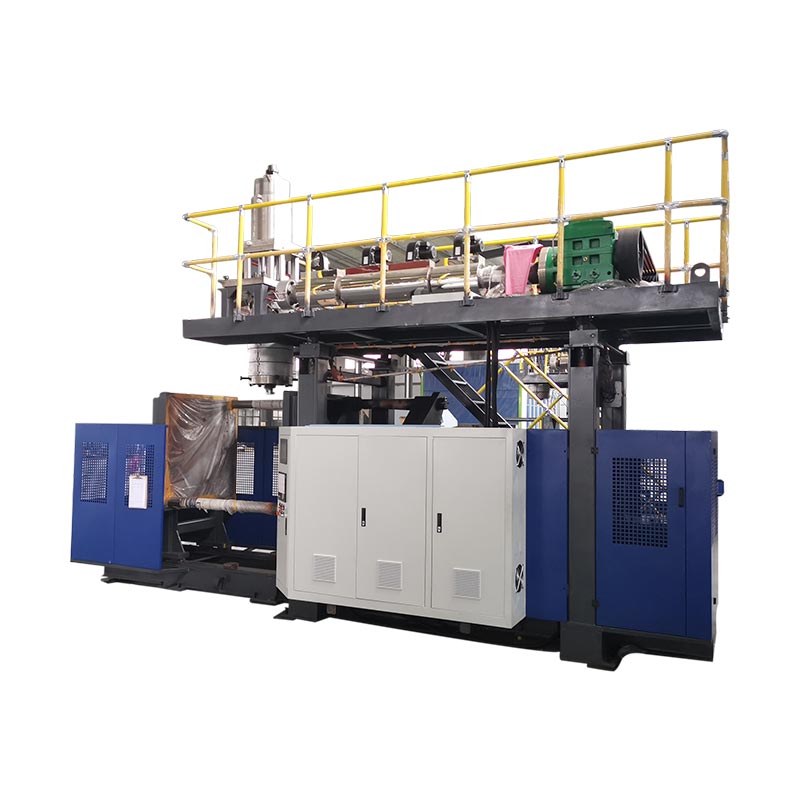

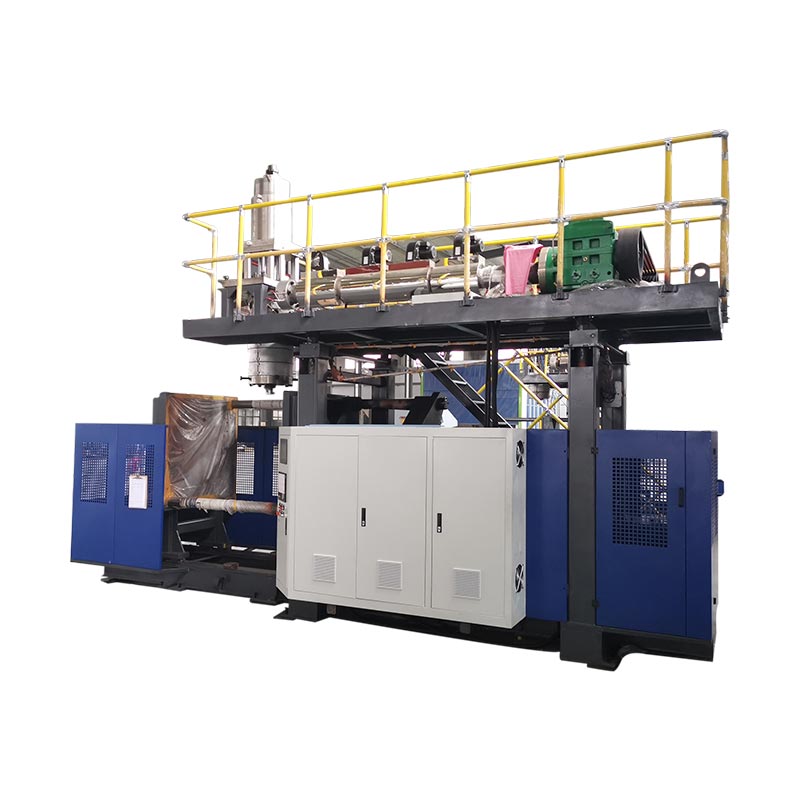
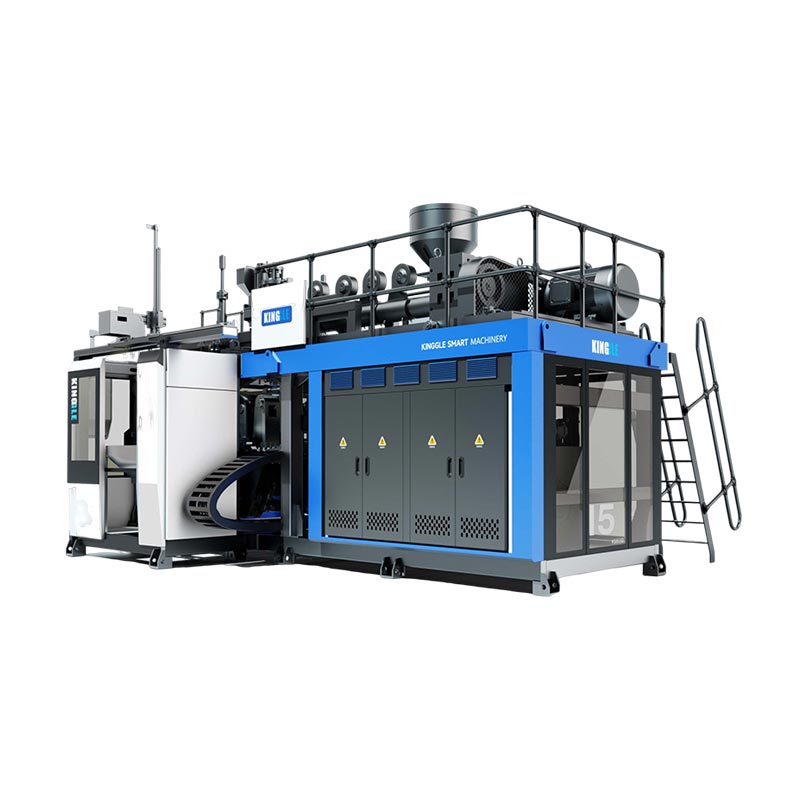
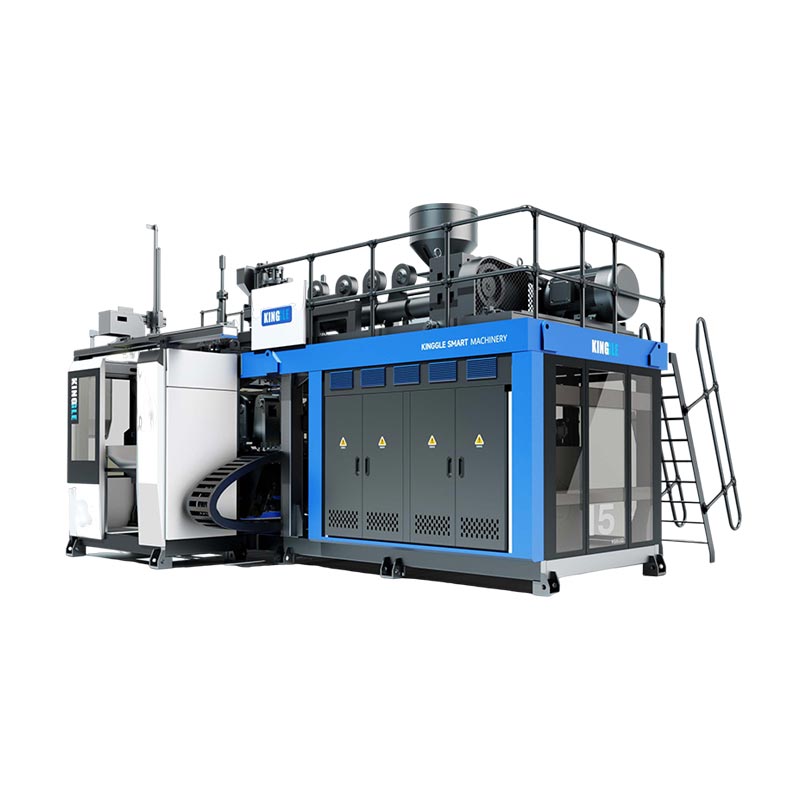
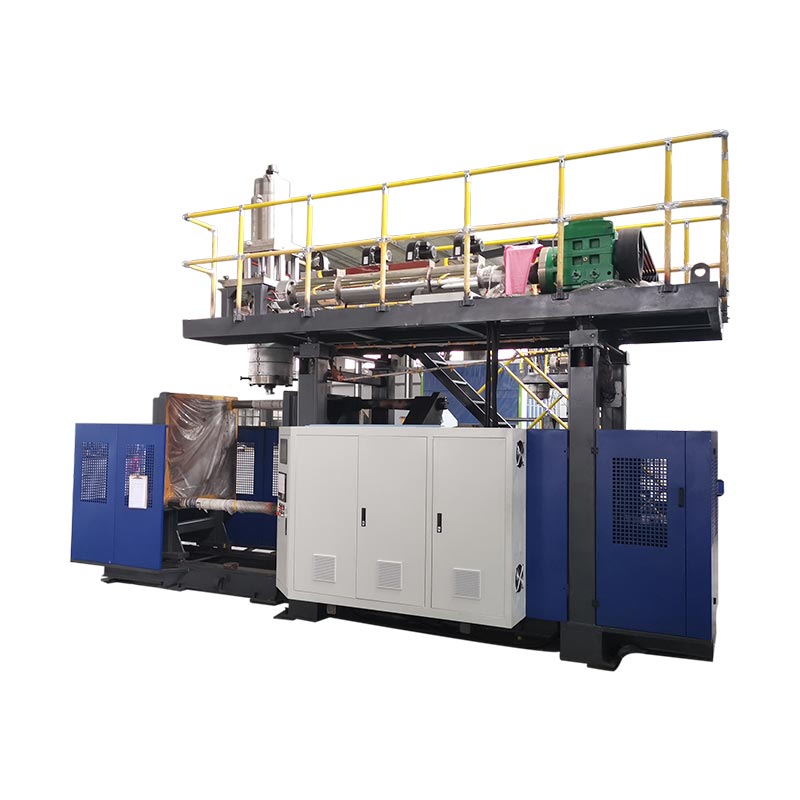
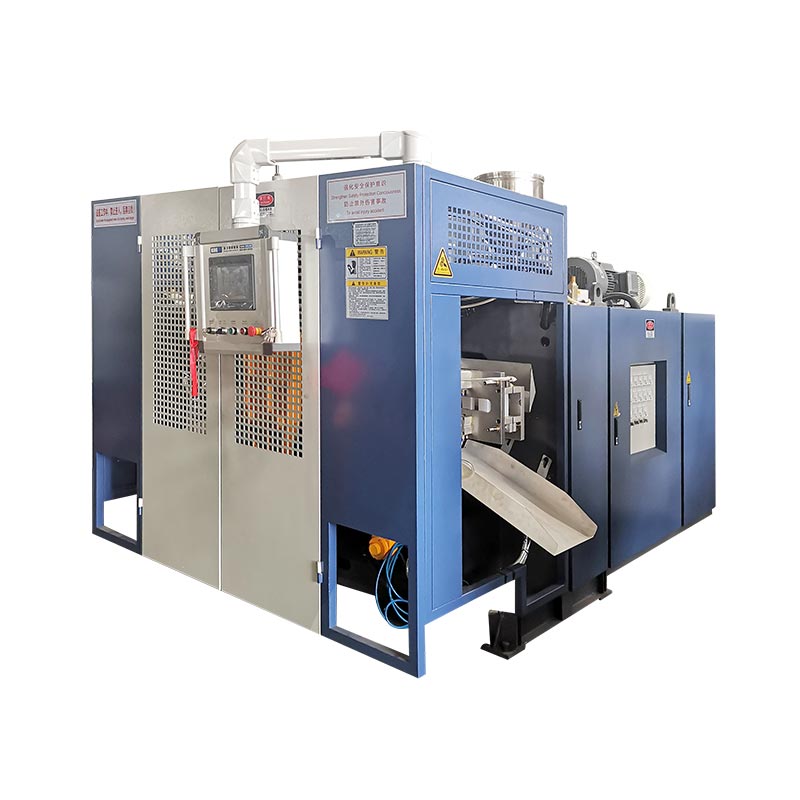
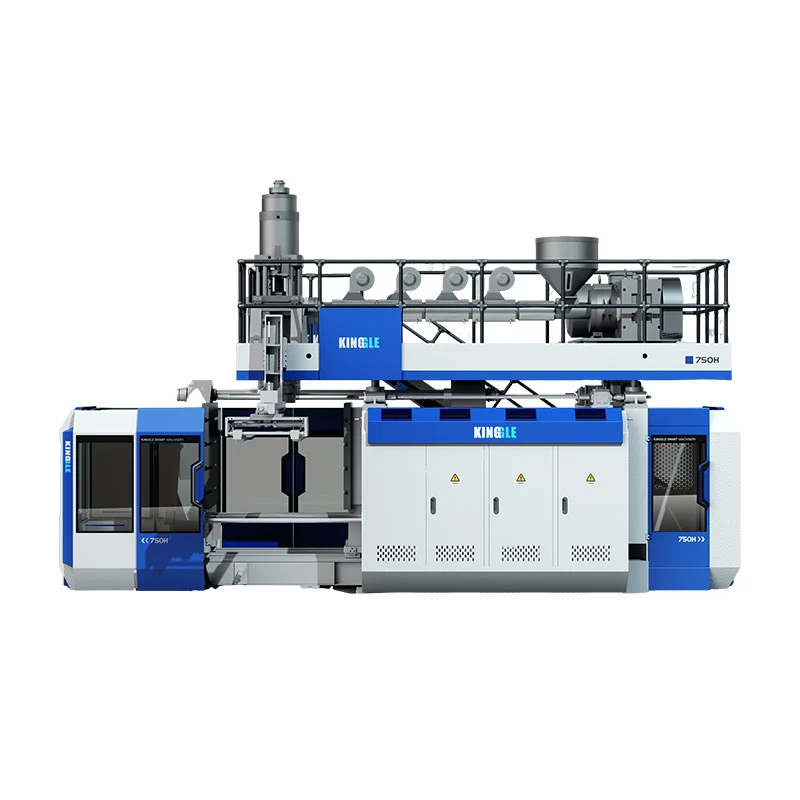
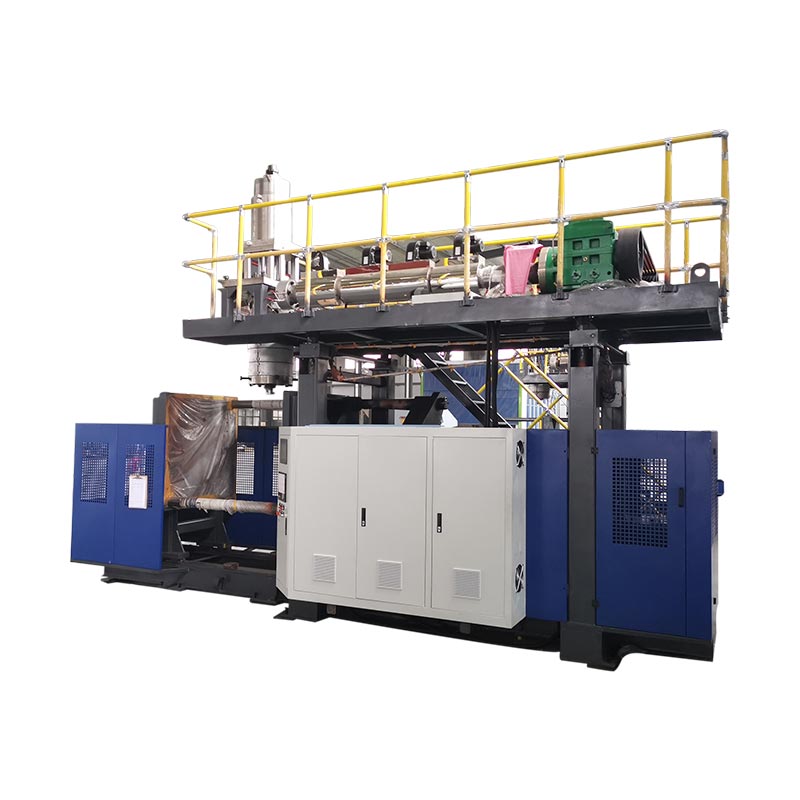
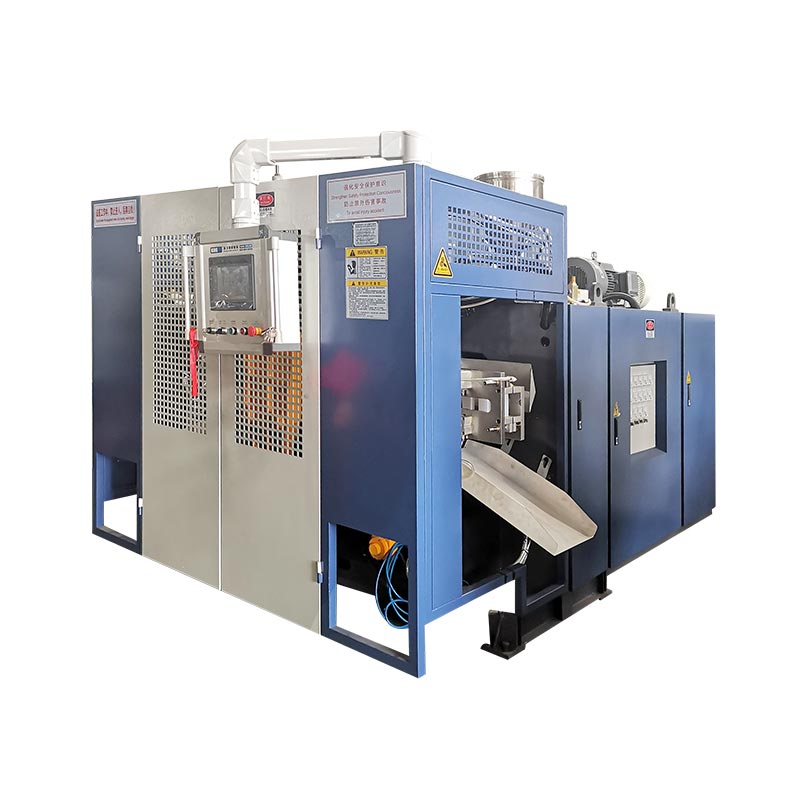
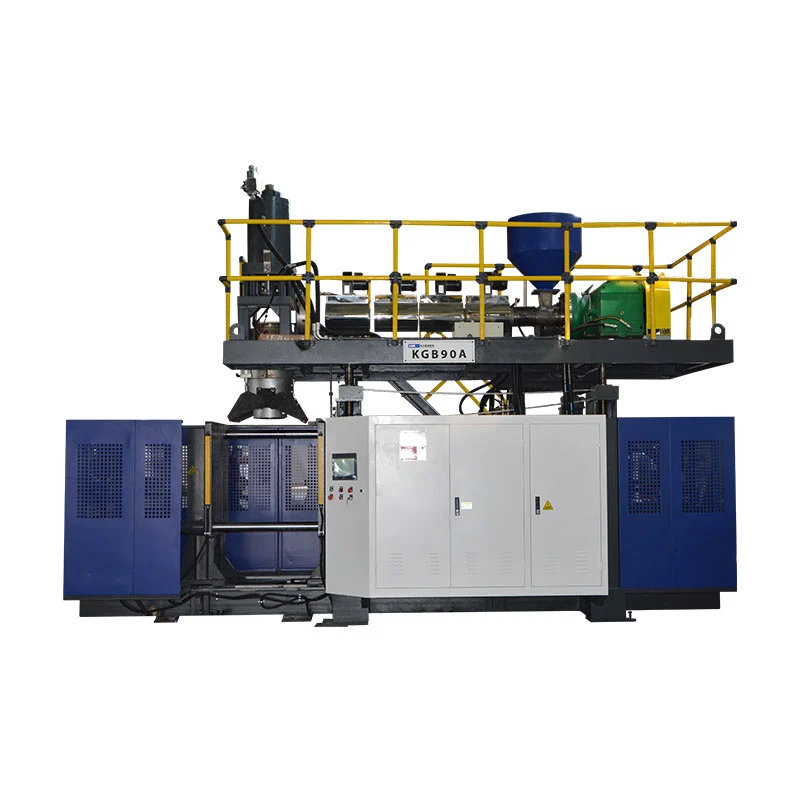
मशीन: KGB5Dएक निर्मित पहचान नहीं है
एक मॉडल नाम उपकरण को एक परिवार में रखता है। यह नहीं दिखाता कि किस सीरियल बिल्ड का निरीक्षण किया गया था या कौन से विकल्प, नियंत्रण संस्करण, टूलींग इंटरफेस और डाउनस्ट्रीम डिवाइस मौजूद थे। एक भावी तकनीशियन को रिपोर्ट का भौतिक मशीन और ऑर्डर किए गए कॉन्फ़िगरेशन से मिलान करने में सक्षम होना चाहिए।
मशीन नेमप्लेट और अनुमोदित निर्माण सूची से प्रारंभ करें। सीरियल पहचान, विद्युत आधार, एक्सट्रूडर और हेड कॉन्फ़िगरेशन, क्लैंपिंग यूनिट, स्टेशन व्यवस्था, सहायक उपकरण, सॉफ्टवेयर या रेसिपी संशोधन और ड्राइंग इंडेक्स रिकॉर्ड करें। प्लेटों और असेंबलियों की पहचान करने वाली तस्वीर। यदि कोटेशन में स्वचालित टेक-आउट या डिफ्लैशिंग डिवाइस शामिल है लेकिन एफएटी इसे बाहर रखता है, तो उस सीमा को दृश्यमान बनाएं।
कॉन्फ़िगरेशन पहचान खरीद विनिर्देश [दस्तावेज़ और संशोधन] के विरुद्ध सत्यापित की गई। अपवाद पंच आइटम [आईडी] में सूचीबद्ध हैं। तस्वीरें [फ़ाइल संदर्भ] परीक्षण की गई नेमप्लेट, प्रमुख असेंबली और शामिल डाउनस्ट्रीम उपकरण दिखाती हैं।
रिक्त फ़ील्ड जानबूझकर हैं. एक रिपोर्ट टेम्पलेट को कभी भी ऐसी पहचान का आविष्कार नहीं करना चाहिए जो प्रोजेक्ट फ़ाइल से संबंधित हो।