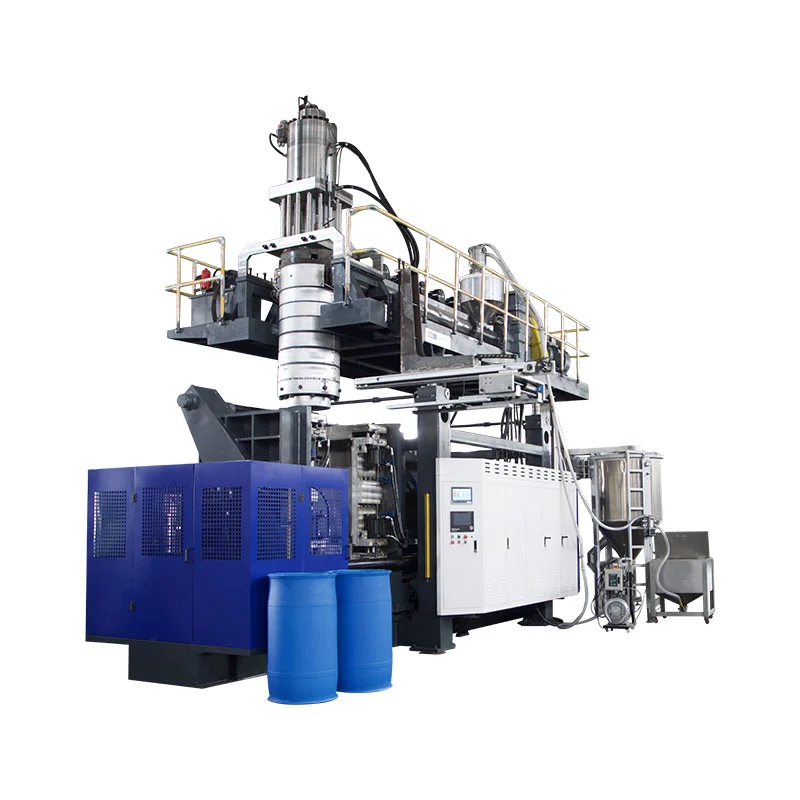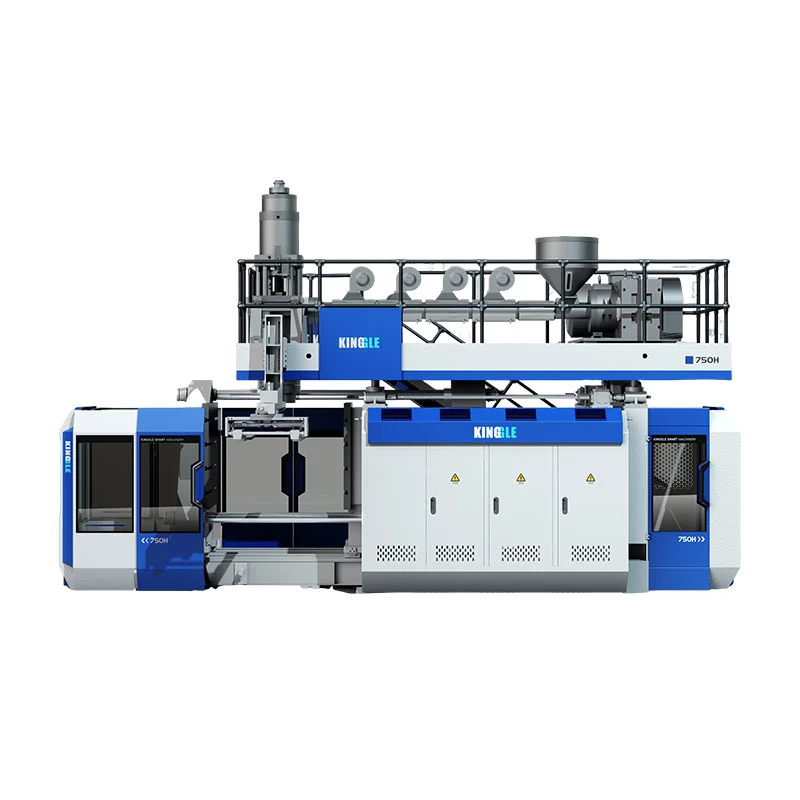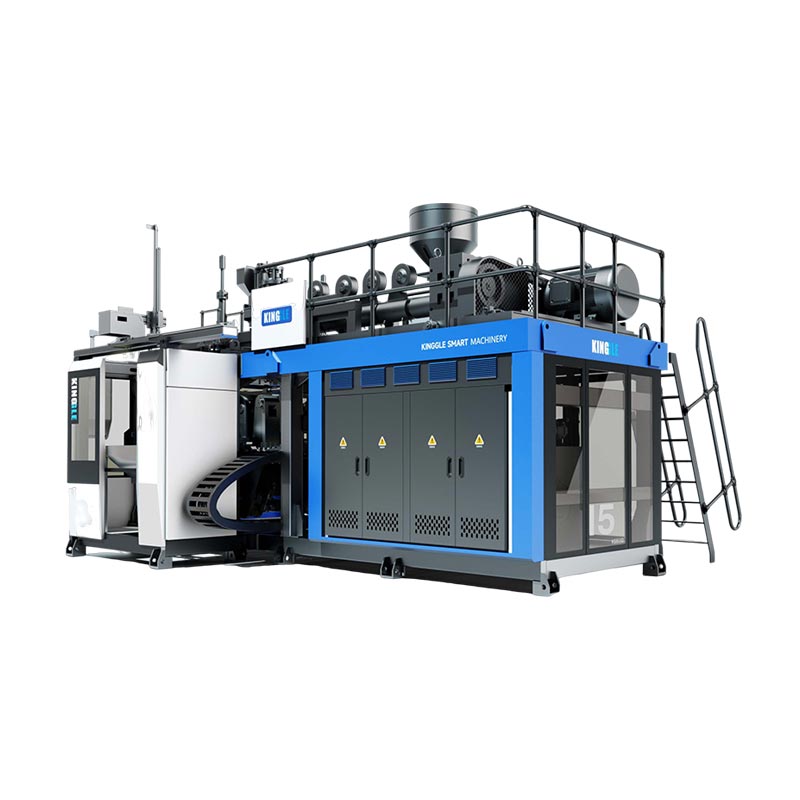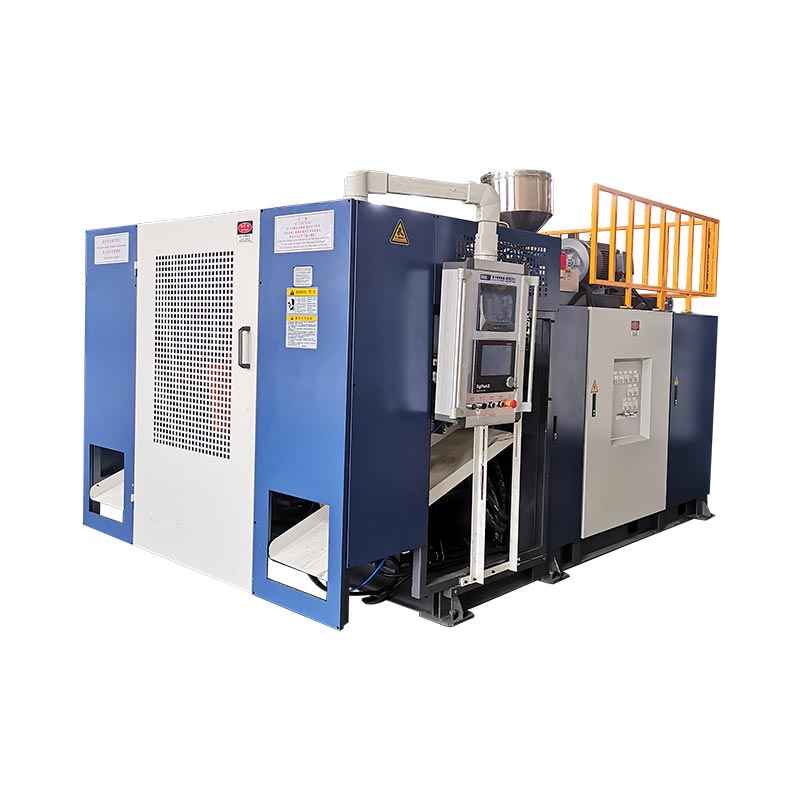
एक ब्लो पिन पेरिसन में हवा पहुंचाता है और, कुछ एक्सट्रूज़न ब्लो मोल्डिंग डिजाइनों में, कंटेनर गर्दन को कैलिब्रेट करने या खत्म करने में मदद करता है। विफलता का पता लगाकर, संपूर्ण टूलींग और क्लोजर सिस्टम की जांच करके, फिर उत्पाद आवश्यकताओं के अनुसार सुधार की पुष्टि करके गर्दन के दोषों का निदान करें।
ब्लो पिन बदलने से पहले
- पहचानें कि गर्दन सबसे पहले कहाँ क्षतिग्रस्त हुई या विशिष्टता से बाहर हो गई।
- नमूनों को स्टेशन, कैविटी और टूलींग पुनरीक्षण के लिए ट्रेस करने योग्य रखें।
- हवाई-डिलीवरी, समय और शीतलन प्रश्नों से संरेखण और टूट-फूट को अलग करें।
- निर्दिष्ट बोतल, बंद करने और परीक्षण शर्तों के साथ परिणाम की पुष्टि करें।
एक्सट्रूज़न ब्लो मोल्डिंग में ब्लो पिन क्या करता है?
ब्लो पिन ब्लोइंग व्यवस्था से संबंधित है। यह हवा की आपूर्ति करता है जो साँचे के विरुद्ध कैद क्षेत्र का विस्तार करता है। कैलिब्रेटेड फ़िनिश के लिए डिज़ाइन किए गए सिस्टम पर, ब्लो-पिन असेंबली नेक टूलींग के साथ भी काम करती है। कटिंग रिंग, कूलिंग पैसेज या अन्य परिष्करण सुविधा वास्तविक डिज़ाइन पर निर्भर करती है; केवल नाम ही आपूर्ति किए गए कार्यों की पहचान नहीं करता है।
ईस्टमैन थ्रेड-फिनिश कैलिब्रेशन और उसमें ट्रिमिंग के लिए ब्लो-पिन विधियों का वर्णन करता हैकॉपोलिएस्टर के लिए एक्सट्रूज़न ब्लो मोल्डिंग गाइड. यह टूलींग संबंध का एक उपयोगी उदाहरण है। इसके रेज़िन-विशिष्ट सेटअप मान उस गाइड में वर्णित सामग्री और उपकरण व्यवस्था के साथ बने रहने चाहिए।
कारण बताने से पहले विशेषता को पहचानें
एक बोतल फ़िनिश में विभिन्न कार्यों वाली सुविधाएँ शामिल होती हैं। गर्दन के बोर, बाहरी धागे और सीलिंग संपर्क क्षेत्र को अपने स्वयं के ड्राइंग संदर्भ की आवश्यकता होती है। क्लोजर एक लाइनर या किसी अन्य डिज़ाइन की गई संपर्क सतह के विरुद्ध सील हो सकता है। किसी निशान को रिसाव का कारण बताने से पहले वास्तविक सीलिंग व्यवस्था को रिकॉर्ड करें।
बाहरी फिनिश संपूर्ण टूलींग और फॉर्मिंग अनुक्रम से आती है। यह सब ब्लो पिन को सौंपने से संभोग उपकरण छूट जाता है। इसलिए एक आयामी शिकायत में विशेषता, माप पद्धति और इसे प्रभावित करने वाले उपकरणों की पहचान होनी चाहिए।
डाई पिन और आईबीएम कोर रॉड अलग-अलग संदर्भ हैं
डाई पिन या मैंड्रेल डाई हेड पर पिघलने वाले टूलींग से संबंधित है। ब्लो पिन के साथ उस घटक को भ्रमित करने से गलत असेंबली की ओर रखरखाव अनुरोध हो सकता है। वर्कशॉप उपनाम के बजाय पार्ट ड्राइंग और असेंबली पहचान का उपयोग करें।
इंजेक्शन ब्लो मोल्डिंग एक अलग प्रीफॉर्म-एंड-कोर व्यवस्था का उपयोग करता है। यह मार्गदर्शिका एक्सट्रूज़न ब्लो मोल्डिंग नेक जांच को संबोधित करती है। गर्दन से परे मोल्ड सुविधाओं के लिए,एक्सट्रूज़न ब्लो मोल्ड डिज़ाइन गाइडफॉर्मिंग, कूलिंग और वेंटिंग के बीच व्यापक संबंध की व्याख्या करता है।
ब्लो पिन बदलने से पहले गर्दन की खराबी का पता लगाएं
नुस्खा को समायोजित करने से पहले एक असफल बोतल को सुरक्षित रखें। दोष और उसके अभिविन्यास को चिह्नित करें. स्टेशन और गुहा की पहचान करें, फिर एक तुलनीय स्वीकार्य नमूना बनाए रखें। एक रिपोर्ट जो केवल "गर्दन की समस्या" कहती है वह कई अलग-अलग जांचों को खोल देती है।
बोतल-और-बंद इंटरफ़ेस पर रिसाव से गर्दन की दीवार के माध्यम से रिसाव को अलग करें। यह भी जांचें कि लीक-टेस्ट फिक्स्चर अंतिम समापन के समान सुविधा के खिलाफ संपर्क या सील करता है या नहीं। फिक्सचर समस्या और पैकेजिंग रिसाव के लिए अलग-अलग सुधारात्मक कार्य की आवश्यकता हो सकती है।
क्रमिक चरणों में भाग की तुलना करें
जहां गुणवत्ता प्रक्रिया सुरक्षित नमूने की अनुमति देती है, वहां मोल्डिंग के बाद, ट्रिमिंग के बाद और डाउनस्ट्रीम हैंडलिंग के बाद गर्दन की तुलना करें। कैपिंग के बाद विफलता दिखाई देने पर बंद पैकेज जोड़ें। अनुमोदित नमूना बिंदुओं के माध्यम से एकत्र करें; मूविंग टूलींग तक पहुंच एक नमूना पद्धति नहीं है।
यदि ट्रिमिंग के बाद सबसे पहले संपर्क चिह्न दिखाई देता है, तो ब्लो-पिन संरेखण बदलने से पहले कटिंग और समर्थन व्यवस्था की समीक्षा करें। यदि निर्दिष्ट कंडीशनिंग अवधि के दौरान गर्दन का आकार बदलता है, तो समीक्षा में थर्मल इतिहास शामिल करें। ये अवलोकन अगली जाँच का मार्गदर्शन करते हैं; वे स्वयं कोई कारण स्थापित नहीं करते हैं।
पैटर्न को निदान में बदले बिना उसका उपयोग करें
एक प्रभावित स्टेशन के टूलींग और हैंडलिंग पथ पर बारीकी से नजर डालने की जरूरत है। कई गुहाओं में एक समस्या के साथ-साथ साझा स्थितियों की समीक्षा की भी आवश्यकता होती है। कोई भी पैटर्न टूल-संबंधित कारण को बाहर नहीं करता है: एकाधिक असेंबली एक ही डिज़ाइन, सेटअप निर्देश या हालिया प्रतिस्थापन साझा कर सकती हैं।
पहले अस्वीकृत नमूने से पहले क्या परिवर्तन हुआ उसे रिकॉर्ड करें। उपयोगी प्रविष्टियों में मोल्ड स्थापना, सामग्री या क्लोजर बैच, रखरखाव कार्य और नुस्खा संशोधन शामिल हैं। मूल स्थिति को रिकॉर्ड में दृश्यमान रखें ताकि बाद में बदलाव किसी अवलोकन को संदिग्ध स्पष्टीकरण से अलग कर सके।
जब विफलता वास्तव में बॉडी या बॉटम वेल्ड में हो, तो इसका उपयोग करेंव्यापक एक्सट्रूज़न ब्लो मोल्डिंग समस्या निवारण मार्गदर्शिका. गर्दन निरीक्षण को हर कंटेनर दोष को ब्लो-पिन मरम्मत में शामिल नहीं करना चाहिए।
चार गर्दन-दोष पैटर्न और एकत्र करने के लिए सबूत
एक उपयोगी समस्या निवारण तालिका तकनीशियन को बताती है कि समायोजन चुनने से पहले क्या जांच करनी है। समान दिखने वाले दोषों में विभिन्न चरण शामिल हो सकते हैं। जब तक माप या नियंत्रित तुलना कनेक्शन का समर्थन नहीं करती तब तक संदिग्ध घटक को देखी गई सुविधा से अलग रखें।
फॉर्मोसा कापॉलीथीन और पॉलीप्रोपाइलीन ब्लो मोल्डिंग गाइड, संशोधित अप्रैल 2025, क्लोजर लीकेज के कई संभावित कारणों की पहचान करता है। यह शीर्ष-फ़्लैश पृथक्करण और गर्दन की अंडाकारता को भी विशिष्ट समस्या निवारण विषयों के रूप में मानता है। ब्लो पिन को बदलने के लिए एक व्यापक निर्देश की तुलना में यह अंतर अधिक उपयोगी है।
| देखी गई खराबी | सबसे पहले सबूत इकट्ठा करें | अलग करने के लिए प्रश्न | सुधार के बाद सत्यापित करें |
|---|---|---|---|
| अंडाकार या विकृत गर्दन | प्रत्येक चरण में ड्राइंग आयाम, माप अभिविन्यास और नमूना स्थिति | ज्यामिति का निर्माण, थर्मल परिवर्तन, रिलीज और हैंडलिंग | सहमत कंडीशनिंग समय पर समान आयाम |
| स्कोरिंग या क्षतिग्रस्त सीलिंग क्षेत्र | स्थिति, संपर्क पैटर्न और क्षति दर्शाने वाला पहला चरण चिह्नित करें | टूल संपर्क, कटिंग, सपोर्ट और डाउनस्ट्रीम संपर्क | सतह की स्थिति और प्रासंगिक पैकेज फ़ंक्शन |
| शीर्ष फ्लैश जुड़ा रहता है या फट जाता है | कट का किनारा, उपकरण की पहचान और वास्तविक कटिंग जोड़ी की स्थिति | घिसाव, मेटिंग ज्यामिति और अनुमोदित काटने का क्रम | स्वच्छ पृथक्करण और अक्षुण्ण फिनिश |
| कैपिंग के बाद पैकेज लीक हो गया | रिसाव का स्थान, बोतल और बंद करने की पहचान, संयोजन और परीक्षण की स्थिति | गर्दन की ज्यामिति, सीलिंग संपर्क, बंद करने की अनुकूलता और परीक्षण सेटअप | सहमत परीक्षण के तहत निर्दिष्ट बंद पैकेज |
अंडाकारता को माप की स्थिति की आवश्यकता होती है
इसकी ड्राइंग या निरीक्षण योजना के लिए आवश्यक अभिविन्यास में परिभाषित सुविधा को मापें। माप समय और नमूना स्थिति बनाए रखें। वातानुकूलित संदर्भ के साथ मशीन से सीधे गर्म बोतल की तुलना करने से यह अस्पष्ट हो सकता है कि क्या अंतर बनाने या बाद में ठंडा करने के दौरान उत्पन्न हुआ था।
अंडाकार दिखने वाली गर्दन जांच का एक कारण है। नई ब्लो-पिन स्थिति निर्धारित करने के लिए यह अपर्याप्त साक्ष्य है। सुधारात्मक कार्रवाई का चयन करने से पहले टूलींग संदर्भों के साथ-साथ प्रासंगिक थर्मल और हैंडलिंग स्थितियों की जांच करें।
सतह के निशान और संलग्न फ़्लैश के लिए अलग-अलग रिकॉर्ड की आवश्यकता होती है
किसी स्कोर की दिशा और स्थान दृश्यमान रखते हुए उसका फोटो खींचिए। क्षतिग्रस्त सीलिंग क्षेत्र के लिए, बोतल-और-बंद चित्रों का उपयोग करके इच्छित संपर्क सतह की पहचान करें। संलग्न फ़्लैश के लिए, कटे हुए किनारे को सुरक्षित रखें और काटने वाले जोड़े को बनाने वाले घटकों को रिकॉर्ड करें। दोनों दोष मुँह के पास प्रकट होने पर भी ये अलग-अलग प्रश्न हैं।
काटने वाले घटक को तेज करने या बदलने से पहले, पुष्टि करें कि असेंबली उस कार्य की अनुमति देती है और युग्मित उपकरण उपयुक्त है। इसके मेटिंग घटक की समीक्षा किए बिना एक किनारे की मरम्मत करने से जांच अधूरी रह सकती है।
कैप लीक पूरे पैकेज से संबंधित है
पुष्टि करें कि कौन सा क्लोजर लगाया गया था और इसे कैसे लगाया गया था। एक गर्दन एक आयामी जांच पास कर सकती है जबकि पूरा पैकेज अभी भी अपने निर्दिष्ट कार्य में विफल रहता है। इसके विपरीत, परीक्षण व्यवस्था से ही अस्वीकार्य परीक्षा परिणाम आ सकता है। परिणाम को टूलींग की खराबी का सबूत मानने से पहले अनुमोदित सेटअप के साथ जाँच दोहराएँ।
निरंतर-थ्रेड क्लोजर के लिए,एएसटीएम डी2063/डी2063एम-24मैन्युअल परीक्षण उपकरण का उपयोग करके टॉर्क प्रतिधारण को संबोधित करता है। इसका प्रकाशित दायरा परिभाषित शर्तों के तहत टॉर्क को हटाने से संबंधित है। उस परिणाम के रूप में एक टॉर्क परिणाम दर्ज किया जाना चाहिए; यह पैकेज के निर्दिष्ट रिसाव परीक्षण को प्रतिस्थापित नहीं करता है।
संरेखण, घिसाव, वायु वितरण और समय की अलग से जाँच करें
वाक्यांश "ब्लो पिन चेक करें" के पीछे एक निरीक्षण योजना की आवश्यकता है। स्थिति त्रुटि, क्षतिग्रस्त संपर्क सतह और प्रतिबंधित वायु वितरण अलग-अलग निष्कर्ष हैं। उन्हें एक रखरखाव निर्देश में संयोजित करने से यह समझाना मुश्किल हो जाता है कि किसी विशेष मरम्मत या सेटिंग परिवर्तन का चयन क्यों किया गया था।
संरेखण स्वीकृत संदर्भों से शुरू होता है
ब्लो-पिन असेंबली, नेक टूलींग और उनके चित्रों के सामने माउंटिंग संदर्भों की पुष्टि करें। पहचानें कि कौन सी सुविधा डेटाम की आपूर्ति करती है और किस स्थिति को मापा जा रहा है। किसी तस्वीर पर खींची गई रेखा छिपी हुई सतहों के बीच संबंध स्थापित नहीं कर सकती।
मशीन निर्माता की निरीक्षण विधि और सुरक्षित पहुंच प्रक्रिया का उपयोग करें। उस असेंबली के लिए अनुमोदित सीमाओं के साथ प्रासंगिक मापों की तुलना करें। जब माउंटिंग या मिलान उपकरण बदल गया है, तो यह मानने से पहले कि पिछली स्थिति लागू रहेगी, घटकों के पूरे ढेर की समीक्षा करें।
मापे गए घिसाव से दिखाई देने वाले निशानों को अलग करें
एक दृश्य चिह्न दर्ज किया जाना चाहिए, लेकिन इसका महत्व इस बात पर निर्भर करता है कि घटक उत्पाद या संभोग उपकरण से कहां संपर्क करता है। दोष स्थान और लागू ड्राइंग आवश्यकताओं के साथ निशान की तुलना करें। केवल सतही उपस्थिति ही सार्वभौमिक प्रतिस्थापन सीमा स्थापित नहीं करती है।
इन्सर्ट, रिंग और अन्य युग्मित घटकों की पहचान की जाँच करें जहाँ वे डिज़ाइन का हिस्सा हैं। दो टुकड़े जो शारीरिक रूप से एक साथ फिट होते हैं वे अभी भी अलग-अलग संशोधनों से संबंधित हो सकते हैं। प्रतिस्थापन अनुरोध में असेंबली संबंध शामिल होना चाहिए, न कि केवल हटाए गए पिन की तस्वीर।
संपूर्ण हवाई मार्ग की समीक्षा करें
आपूर्ति की स्थिति, प्रतिबंध, वाल्व संचालन और उपकरण के पास रिसाव को अलग करने के लिए अनुमोदित निदान का उपयोग करें। अपस्ट्रीम में दबाव का प्रदर्शन साक्ष्य का एक टुकड़ा है। जांच को अभी भी यह स्थापित करने की आवश्यकता है कि क्या आवश्यक हवा इच्छित पथ और अनुक्रम के माध्यम से प्रक्रिया तक पहुंचती है।
रीडिंग से माप स्थान और चक्र की स्थिति की पहचान होनी चाहिए। रीडिंग प्राप्त करने के लिए दबाव वाली लाइन को डिस्कनेक्ट न करें या पहुंच में सुधार न करें। व्यापक संयंत्र-आपूर्ति प्रश्न संबंधित हैंमशीन उपयोगिता आवश्यकताएँ; स्थानीय टूल जांच का वास्तविक मशीन से पता लगाया जाना चाहिए।
समय और शीतलन की अपनी तुलना की आवश्यकता है
लागू सम्मिलन, उड़ाने, काटने, निकास और निकासी की घटनाओं की समीक्षा करें। उनमें से कुछ फ़ंक्शन एक अलग तंत्र का उपयोग कर सकते हैं या ब्लो पिन से बिल्कुल भी संबंधित नहीं हो सकते हैं। समायोजन का प्रस्ताव करने से पहले एचएमआई पर इवेंट नामों का वास्तविक उपकरण दस्तावेजों से मिलान करें।
रेसिपी को सुरक्षित रखें और कमांड को इस बात की पुष्टि से अलग करें कि कोई कार्रवाई हुई है।एचएमआई सेटिंग्स और अलार्म गाइडघटना अनुक्रम के साथ वास्तविक स्थितियों को रिकॉर्ड करने का महत्व समझाता है। गर्दन की शीतलन और नमूना स्थिति को शामिल करें जहां देखी गई विकृति उन्हें प्रासंगिक बनाती है।
मशीन और टूलींग के लिए अनुमोदित सीमा का उपयोग करें। एक सामान्य लेख किसी अज्ञात असेंबली के लिए सुरक्षित ब्लो-पिन स्ट्रोक, क्लीयरेंस, दबाव, काटने का बल या समय वृद्धि स्थापित नहीं कर सकता है।
एक नियंत्रित समस्या निवारण और सत्यापन वर्कफ़्लो
अवलोकन और प्रस्तावित परीक्षण को अलग-अलग लिखें। "कांट-छांट के बाद दिखाई देने वाली गड़गड़ाहट" एक अवलोकन है। "कटिंग रिंग को बदलने की आवश्यकता है" एक परिकल्पना है जब तक कि निरीक्षण इसका समर्थन नहीं करता। उस अंतर को रिकॉर्ड में रखने से हैंडओवर अधिक उपयोगी हो जाता है और प्रारंभिक अनुमान को स्वीकृत स्पष्टीकरण बनने से रोकता है।
- विफल आवश्यकता को परिभाषित करें.स्थान चिह्नित करें, नमूना रखें और निरीक्षण या परीक्षण विधि की पुष्टि करें। पहचानें कि क्या शिकायत आयाम, सतह की स्थिति, ट्रिमिंग या बंद पैकेज से संबंधित है।
- नमूना पहचान को सेटअप में लॉक करें.रिकॉर्ड मशीन, स्टेशन, कैविटी, टूलींग रिवीजन और सामग्री बैच। जब विफलता में कैपिंग शामिल हो तो रेसिपी और बंद करने की पहचान को सुरक्षित रखें।
- निर्दिष्ट सुरक्षित परिस्थितियों में निरीक्षण करें।रखरखाव या टूलींग से संपर्क करने से पहले अनुमोदित पहुंच और अलगाव प्रक्रियाओं का उपयोग करें। नियंत्रित डायग्नोस्टिक ऑपरेशन के लिए अपनी स्वयं की अधिकृत प्रक्रिया की आवश्यकता होती है।
- सबसे मजबूत समर्थित परिकल्पना का परीक्षण करें।अनुमोदित सीमा के भीतर एक अधिकृत परिवर्तन का चयन करें। तुलना की व्याख्या करने के लिए अन्य नियंत्रण योग्य स्थितियों को पर्याप्त रूप से स्थिर रखें, और ऐसी किसी भी स्थिति का दस्तावेजीकरण करें जिसे आयोजित नहीं किया जा सकता है।
- प्रासंगिक जाँच दोहराएँ.उसी सुविधा का निरीक्षण करें और निर्दिष्ट कार्यात्मक परीक्षण दोहराएं। समान माप शर्त लागू करें ताकि तुलना सार्थक बनी रहे।
- रिलीज़ निर्णय रिकॉर्ड करें.संशोधित सेटअप के साथ परिणाम रखें. निरंतर सत्यापन के लिए गुणवत्ता योजना का पालन करें और पहचानें कि उत्पादन रिलीज को मंजूरी किसने दी।
सर्विसिंग गुणवत्ता की समस्या से परे खतरों का परिचय देती है।OSHA का खतरनाक-ऊर्जा मार्गदर्शनअप्रत्याशित स्टार्टअप और संग्रहीत ऊर्जा की रिहाई को गंभीर रखरखाव जोखिमों के रूप में पहचानता है। मशीन-विशिष्ट अलगाव को प्रासंगिक ऊर्जा स्रोतों को संबोधित करना चाहिए। अकेले एचएमआई स्टॉप कमांड को आवश्यक अलगाव प्रक्रिया के विकल्प के रूप में नहीं माना जाना चाहिए।
एक संक्षिप्त रिकॉर्ड रखें जो निष्कर्ष का समर्थन करता हो
तुलना के लिए एक परिभाषित निरीक्षण विंडो की आवश्यकता होती है। जांच की गई संख्या और वह संख्या रिकॉर्ड करें जो समान बताए गए मानदंड में विफल रही। एक ही नमूने पर बार-बार की गई जांच को अलग से लेबल करें, ताकि रिकॉर्ड उन्हें अतिरिक्त बोतलों के रूप में न गिनें।
| अभिलेख | इसमें क्या है |
|---|---|
| पहचान | मशीन, स्टेशन/कैविटी, मोल्ड, ब्लो-पिन असेंबली और ड्राइंग संशोधन |
| आधारभूत | दोष स्थान, प्रारंभिक प्रभावित चरण, नुस्खा और नमूना स्थिति |
| निरीक्षण साक्ष्य | तस्वीरें, मापी गई विशेषताएं, विधि और लागू स्वीकृति सीमाएँ |
| नियंत्रित परिवर्तन | स्वीकृत कार्रवाई, जिम्मेदार व्यक्ति और रखी गई या बदली गई शर्तें |
| सत्यापन | निरीक्षण की गई मात्रा, विफलताएं, परीक्षण की स्थिति, निरंतर जांच और रिलीज अनुमोदन |
यदि कोई दर रिपोर्ट की गई है, तो इसे उस विंडो में सभी निरीक्षण की गई बोतलों से विभाजित विफल निरीक्षण बोतलों के रूप में परिभाषित करें। तुलनाओं के बीच मानदंड और नमूना आधार को एक समान रखें। एक छोटा सा नमूना, जिसमें कोई विफलता नहीं देखी गई, एक नमूना परिणाम है, यह कोई वादा नहीं है कि भविष्य का उत्पादन लीक से मुक्त होगा।
मूल साक्ष्य बरकरार रखते हुए एक अनसुलझे परिणाम को आगे बढ़ाएं। टूलींग पहचान के साथ विफल और स्वीकार्य नमूने भेजना केवल अंतिम नुस्खा अग्रेषित करने से अधिक उपयोगी है। आपूर्तिकर्ता या गुणवत्ता टीम तब समीक्षा कर सकती है कि वास्तव में क्या देखा गया था और प्रत्येक सुधार का प्रयास क्या बदल गया था।
सही ब्लो-पिन असेंबली का रखरखाव करें और बदलें
प्रतिस्थापन का आदेश देने से पहले असेंबली की पहचान करें। मशीन का सीरियल नंबर, मोल्ड पहचान और ब्लो-पिन ड्राइंग रिवीजन एक साथ रखें। जहां लागू हो, मैचिंग नेक इंसर्ट और कटिंग घटकों को शामिल करें। एक साझा घटक नाम या समान बाहरी व्यास विनिमेयता स्थापित नहीं करता है।
सफ़ाई, पुनः कार्य और प्रतिस्थापन के लिए अलग-अलग निर्णयों की आवश्यकता होती है। अनुमोदित रखरखाव निर्देशों और स्वीकृति सीमाओं का उपयोग करें। सतह की बहाली, शार्पनिंग या कोटिंग का काम एक कार्यात्मक इंटरफ़ेस को बदल सकता है, इसलिए प्रत्येक दृश्यमान निशान को मरम्मत निर्देश के रूप में मानने के बजाय उचित निर्माता की मंजूरी प्राप्त करें।
स्थापना के बाद, वास्तविक कार्य के लिए आवश्यक जांच दोहराएं। प्रासंगिक गर्दन के आयाम और सीलिंग क्षेत्र की पुष्टि करें, फिर निर्दिष्ट क्लोजर और कार्यात्मक परीक्षण को सत्यापित करें। परिणामी सेटअप संशोधन को निरीक्षण रिकॉर्ड के साथ रखें।निवारक रखरखाव चेकलिस्टइन रिकॉर्ड्स को एक व्यापक मशीन-विशिष्ट योजना के अंतर्गत रखता है।
दो किंगल बोतल-मशीन संदर्भ
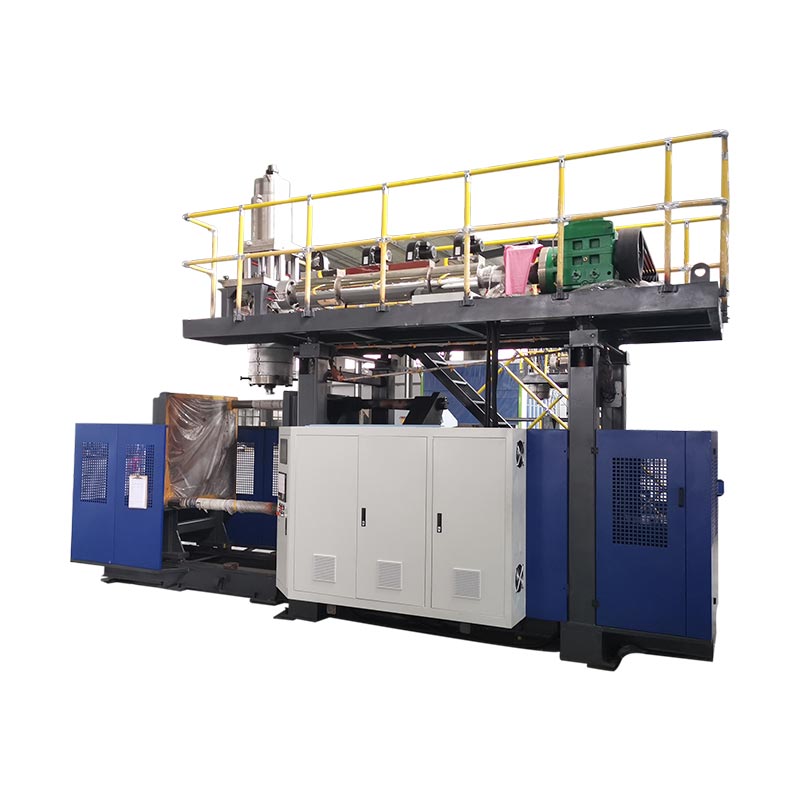
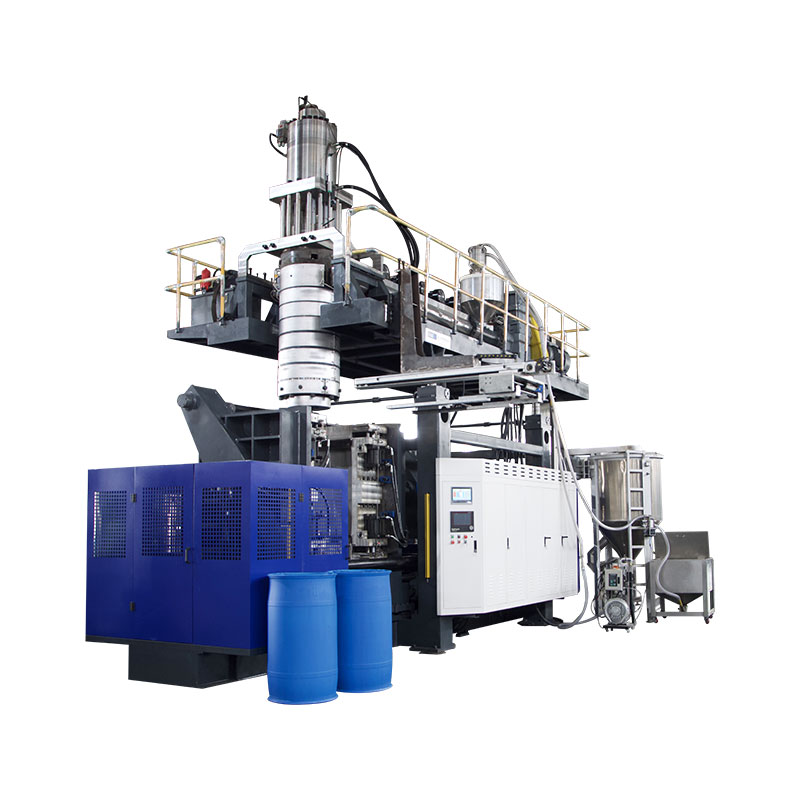
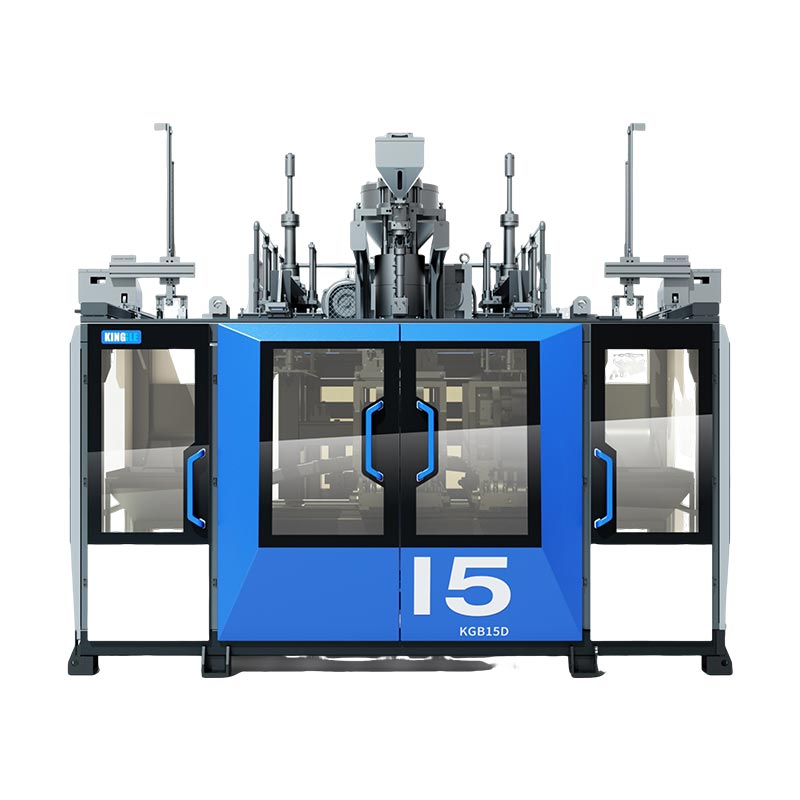
KGB5L और KGB5D प्रासंगिक निरंतर एक्सट्रूज़न बोतल-मशीन उदाहरण प्रदान करते हैं। उनके प्रकाशित स्टेशन लेआउट निरीक्षण रिकॉर्ड को व्यवस्थित करने में मदद करते हैं: स्टेशन की पहचान और, जहां लागू हो, सिर और गुहा की पहचान को संरक्षित करते हैं। कैटलॉग किसी भी प्लेटफ़ॉर्म पर उत्पादित प्रत्येक बोतल के लिए एक सार्वभौमिक ब्लो पिन की पहचान नहीं करता है।


| प्रकाशित फ़ील्ड | केजीबी5एल | KGB5D |
|---|---|---|
| स्टेशन की व्यवस्था | अकेला | दोहरा |
| अधिकतम कंटेनर क्षमता | 5 एल | 5 एल |
| पेंच व्यास | 60 मिमी | 70 मिमी |
| एचडीपीई पिघलने की क्षमता | 55 किग्रा/घंटा | 80 किग्रा/घंटा |
स्रोत: जुड़े हुए KGB5L और KGB5D उत्पाद पृष्ठ। पिघलने की क्षमता एक प्रकाशित सामग्री-थ्रूपुट फ़ील्ड है, स्वीकृत-बोतल दर या गर्दन-गुणवत्ता परिणाम नहीं।
मंच की पहचान करने और उत्पादन चर्चा तैयार करने के लिए उन आंकड़ों का उपयोग करें। ब्लो-पिन का चयन अभी भी बोतल की फिनिश, मोल्ड, माउंटिंग और वास्तविक ब्लोइंग व्यवस्था पर निर्भर करता है। डाई-हेड विनिर्देश में सूचीबद्ध डाई-पिन व्यास ब्लो-पिन ड्राइंग का विकल्प नहीं है।
एक नई मशीन परियोजना के लिए, टूलींग स्कोप को मंजूरी देने से पहले बोतल और क्लोजर चित्र प्रदान करें। मौजूदा इंस्टॉलेशन के लिए, वर्तमान असेंबली पहचान और निरीक्षण साक्ष्य जोड़ें।एचडीपीई बोतल-मशीन चयन गाइडव्यापक उत्पादन विशिष्टता को शामिल करता है।
ब्लो पिन और गर्दन की खराबी के बारे में अक्सर पूछे जाने वाले प्रश्न
क्या ब्लो पिन डाई पिन के समान है?
नहीं, डाई पिन या मेन्ड्रेल पिघलने वाले टूलींग का हिस्सा है। एक ब्लो पिन उड़ने वाली हवा प्रदान करता है और विशेष डिज़ाइन में गर्दन से संबंधित कार्य हो सकते हैं। किसी भी घटक को उसके असेंबली ड्राइंग से पहचानें। साझा शब्द "पिन" उनके इंटरफेस या आयामों को विनिमेय नहीं बनाता है।
क्या प्रत्येक एक्सट्रूज़न ब्लो मोल्डिंग मशीन समान ब्लो-पिन डिज़ाइन का उपयोग करती है?
नहीं, ब्लोइंग और फिनिशिंग व्यवस्था उत्पाद और टूलींग पर निर्भर करती है। कैलिब्रेशन, कूलिंग और कटिंग सुविधाएँ कॉन्फ़िगरेशन विशिष्ट हैं। प्रतिस्थापन का चयन करने या किसी अन्य मशीन से सेटअप निर्देश लागू करने से पहले वास्तविक असेंबली और मूवमेंट की पुष्टि करें। अकेले कंटेनर वॉल्यूम सही घटक की पहचान नहीं कर सकता है।
क्या ब्लो पिन अच्छी स्थिति में होने पर बोतल लीक हो सकती है?
हाँ। निर्दिष्ट कैप, सीलिंग संपर्क और परीक्षण व्यवस्था सहित पूर्ण बोतल-और-बंद इंटरफ़ेस की जांच करें। निर्धारित करें कि मोल्डिंग या बाद में हैंडलिंग के दौरान क्षति दिखाई देती है या नहीं। एक रिसाव परिणाम एक विफल जाँच की पहचान करता है; यह स्वयं इसकी पहचान नहीं करता कि किस उपकरण, घटक या प्रक्रिया की स्थिति के कारण विफलता हुई।
रिप्लेसमेंट ब्लो पिन की समीक्षा के लिए किस जानकारी की आवश्यकता है?
मशीन मॉडल और सीरियल नंबर, मोल्ड पहचान, ब्लो-पिन असेंबली ड्राइंग और संशोधन प्रदान करें। मेटिंग नेक टूलींग और प्रासंगिक बोतल-और-क्लोजर चित्र जोड़ें। दोष जांच के लिए, नमूना पहचान, तस्वीरें, माप और वह क्रम जिसमें समस्या सबसे पहले दिखाई देती है, शामिल करें। तकनीकी दस्तावेज़ों के लिए अनुमोदित संपर्क चैनल का उपयोग करें।
ब्लो पिन की मरम्मत या बदलने के बाद क्या जाँच की जानी चाहिए?
अनुमोदित दस्तावेजों के अनुसार असेंबली पहचान और सेटअप की पुष्टि करें, फिर सहमत माप शर्तों के तहत प्रभावित गर्दन की विशेषताओं का निरीक्षण करें। निर्दिष्ट समापन के साथ प्रासंगिक पैकेज परीक्षण दोहराएं। मात्रा और विफलताओं को रिकॉर्ड करें, संशोधित सेटअप रखें, और निरंतर जांच और उत्पादन रिलीज के लिए गुणवत्ता योजना का पालन करें।
मशीन, टूलींग और गर्दन-दोष का विवरण भेजें
मॉडल और सीरियल नंबर, टूलींग पहचान और एक चिह्नित दोष तस्वीर से शुरू करें। बोतल-और-बंद करने की आवश्यकताएं, पहला प्रभावित उत्पादन चरण और कोई भी मापा परिणाम शामिल करें। ये विवरण तकनीकी चर्चा को एक परिभाषित प्रारंभिक बिंदु देते हैं।
टूलींग और उत्पादन आवश्यकता पर चर्चा करेंनिंगबो किंगल मशीनरी कंपनी लिमिटेड ·कारखाना की जानकारी