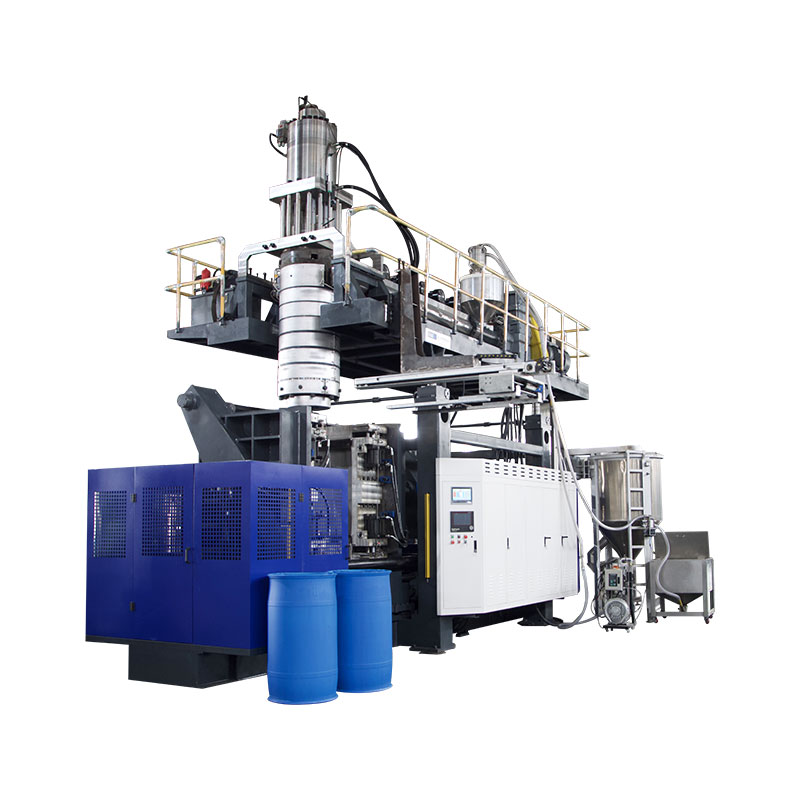
निवारक रखरखाव तब काम करता है जब फैक्ट्री निरीक्षण, माप, सफाई, स्नेहन, अंशांकन, नियोजित प्रतिस्थापन और स्पष्ट दोष रिकॉर्ड को जोड़ती है। एक चेकलिस्ट को परिवर्तन का शीघ्र खुलासा करना चाहिए, न कि केवल हस्ताक्षर एकत्र करना चाहिए।

सुरक्षा चेकलिस्ट से पहले आती है
उत्पादन बंद होने के बाद ब्लो मोल्डिंग मशीन में विद्युत, हाइड्रोलिक, वायवीय, थर्मल, गुरुत्वाकर्षण और यांत्रिक ऊर्जा हो सकती है। संग्रहीत दबाव, एक बढ़ा हुआ तंत्र, एक गर्म डाई हेड, या एक ऊर्जावान हीटर सर्किट तब भी खतरनाक बना रह सकता है जब एचएमआई "मैनुअल" या "स्टॉप" दिखाता है।
इस लेख को कभी भी मशीन मैनुअल, इलेक्ट्रिकल ड्राइंग, हाइड्रोलिक योजनाबद्ध, स्थानीय विनियमन, जोखिम मूल्यांकन, या प्रशिक्षित रखरखाव निर्णय के प्रतिस्थापन के रूप में न समझें।
जोखिम, कर्तव्य चक्र और साक्ष्य से आवृत्ति निर्धारित करें
"दैनिक, साप्ताहिक, मासिक और त्रैमासिक" कार्य को व्यवस्थित करने का एक उपयोगी तरीका है, लेकिन यह एक सार्वभौमिक सेवा अंतराल नहीं है। चौबीसों घंटे अपघर्षक सामग्री चलाने वाली मशीन को एक शिफ्ट में स्वच्छ एचडीपीई चलाने वाली मशीन से अलग ध्यान देने की आवश्यकता होती है।
आपूर्ति किए गए रखरखाव मैनुअल से शुरुआत करें। फिर ऑपरेटिंग घंटों, राल और एडिटिव्स, परिवेश की धूल और तापमान, तेल विश्लेषण, फिल्टर संकेतक, पानी की गुणवत्ता, रिसाव इतिहास, अलार्म आवृत्ति, भाग-गुणवत्ता के रुझान और पिछले निरीक्षण का उपयोग करके समायोजित करें। किंगल का करंटबिक्री उपरांत पृष्ठत्रैमासिक रखरखाव कार्यक्रम का वर्णन करता है; स्थापित मशीन के लिए सटीक कार्य पैकेज पर अभी भी सहमति होनी चाहिए।
| योजना परत | उद्देश्य | विशिष्ट साक्ष्य |
|---|---|---|
| प्रत्येक पाली/नियमित अवलोकन | उत्पादन प्रभावित होने से पहले दृश्यमान या श्रव्य परिवर्तन खोजें | रिसाव जांच, तापमान, दबाव, ध्वनि, गार्ड, अलार्म, भाग प्रवृत्ति |
| लघु नियोजित अंतराल | सुलभ बिंदुओं को साफ, निरीक्षण और चिकनाई दें | फ़िल्टर संकेतक, जल सर्किट, फास्टनरों, नली, केबल, स्नेहन रिकॉर्ड |
| शर्त आधारित कार्य | मापी गई गिरावट पर प्रतिक्रिया दें | तेल विश्लेषण, तापमान प्रवृत्ति, दबाव हानि, दोहराव, कंपन या वर्तमान प्रवृत्ति |
| नियोजित शटडाउन | उन घटकों तक पहुंचें जिनका उत्पादन के दौरान सुरक्षित रूप से निरीक्षण नहीं किया जा सकता है | टूलींग, हीटर सर्किट, कैबिनेट, वाल्व, सिलेंडर, संरेखण, पहनने वाले हिस्से |
| मरम्मत के बाद सत्यापन | साबित करें कि मरम्मत ने कोई अन्य दोष उत्पन्न किए बिना कार्य बहाल कर दिया | मैन्युअल जाँच, अलार्म, शुष्क चक्र, उत्पाद संचालन और मापा स्वीकृति परिणाम |
नियमित ब्लो मोल्डिंग मशीन निरीक्षण चेकलिस्ट
सुरक्षा और मशीन की स्थिति
- अनुमोदित परीक्षण प्रक्रिया के अनुसार गार्ड, दरवाजे, इंटरलॉक, आपातकालीन स्टॉप और चेतावनी उपकरणों की जांच करें।
- ढीली वस्तुओं, क्षतिग्रस्त सीढ़ियाँ, अवरुद्ध पहुंच, खुली केबल, घिसे हुए होज़ और हिलते या गर्म हिस्सों के संपर्क की तलाश करें।
- संदेशों को साफ़ करने से पहले अलार्म इतिहास की जाँच करें। आवर्ती अलार्म और उनके घटित होने के चक्र चरण को रिकॉर्ड करें।
हाइड्रोलिक प्रणाली
- दबावयुक्त प्रणाली को खोले बिना तेल के स्तर, तापमान, रंग, गंध, रिसाव और फिल्टर की स्थिति का निरीक्षण करें।
- नली की घर्षण, क्षतिग्रस्त फिटिंग, सिलेंडर रिसाव और अनियमित गति की तलाश करें।
- स्वीकृत आधार रेखा के साथ दबाव, तापमान और चक्र व्यवहार की तुलना करें।
- टॉपिंग करते समय या घटक बदलते समय तेल को साफ रखें। निर्दिष्ट तेल और निस्पंदन विधि का उपयोग करें।
वायवीय और ब्लो-एयर प्रणाली
- उत्पादन मांग के तहत मशीन पर दबाव सत्यापित करें, न कि केवल कंप्रेसर पर।
- वायु-उपचार उपकरण को उसके दस्तावेज़ीकरण के अनुसार सूखाएँ और निरीक्षण करें।
- लीक को सुनें और टयूबिंग, वाल्व, सिलेंडर और ब्लो-पिन की गतिविधि की जांच करें।
- लंबे समय तक झटके की भरपाई करने से पहले दबाव की बूंदों की जांच करें।
शीतलन-जल सर्किट
- आपूर्ति रिकॉर्ड करें और स्थिर उत्पादन पर तापमान और दबाव लौटाएँ।
- होसेस, मैनिफोल्ड्स, फ्लो इंडिकेटर, स्ट्रेनर, मोल्ड कनेक्शन और ऑयल कूलर का निरीक्षण करें।
- स्केल, संक्षारण, संदूषण, संक्षेपण और अवरुद्ध सर्किट की जाँच करें।
- सामान्य बेसलाइन के साथ भाग के शीतलन और तेल के तापमान की तुलना करें।
एक्सट्रूडर, हीटर और डाई हेड
- वास्तविक मूल्यों और आउटपुट स्थिति के साथ तापमान निर्धारित मूल्यों की तुलना करें।
- सुरक्षित रूप से पहुंच योग्य होने पर हीटर बैंड, थर्मोकपल वायरिंग, पंखे के संचालन और दृश्य इन्सुलेशन स्थिति का निरीक्षण करें।
- अस्थिर एक्सट्रूज़न, संदूषण, असामान्य मोटर लोड, सामग्री रिसाव या बदलते व्यवहार व्यवहार पर नज़र रखें।
- अनुमोदित शटडाउन और सफाई प्रक्रिया का पालन करें; सटीक टूलिंग पर प्रहार न करें या अस्वीकृत टूल का प्रयोग न करें।
क्लैम्पिंग, मोल्ड और पैरिसन टूलींग
- प्लेटें, टाई रॉड्स या क्लैम्पिंग तंत्र, मोल्ड फास्टनरों, पिन, झाड़ियों और स्नेहन बिंदुओं का निरीक्षण करें।
- मोल्ड संरेखण, पिंच-ऑफ स्थिति, वेंट, कूलिंग कनेक्शन और फ्लैश पैटर्न की जांच करें।
- ट्रैक डाई सेंटरिंग और दीवार-मोटाई दोहराव। उपयोगपैरिसन नियंत्रण गाइडप्रोफ़ाइल मुद्दों को यांत्रिक कारणों से अलग करना।
विद्युत एवं नियंत्रण प्रणाली
- निर्दिष्ट अनुसार अलमारियों को बंद, साफ और ठंडा रखें। आवश्यक विद्युत सुरक्षा प्रक्रिया के तहत ही निरीक्षण करें।
- ड्राइव और पीएलसी अलार्म, पंखे या फिल्टर की स्थिति, लूज-डिवाइस साक्ष्य और असामान्य गर्मी या गंध की समीक्षा करें।
- सेंसर माउंटिंग, लक्ष्य, कनेक्टर और केबल रूटिंग की जाँच करें।
- दस्तावेज़ीकृत परिवर्तनों के बाद अनुमोदित व्यंजनों और नियंत्रक फ़ाइलों का बैकअप लें।

उन कार्यों के लिए नियोजित शटडाउन का उपयोग करें जिन्हें उत्पादन जांच कवर नहीं कर सकती
एक नियोजित शटडाउन संरक्षित क्षेत्रों का निरीक्षण करने, फास्टनरों को सत्यापित करने, हीट एक्सचेंजर्स को साफ करने, फिल्टर का निरीक्षण करने, सही प्रक्रिया के तहत विद्युत कनेक्शन की जांच करने, सेवा स्नेहन बिंदुओं, टूलींग पहनने का आकलन करने, सेंसर अंशांकन को सत्यापित करने और स्थिति या अनुमोदित अंतराल के आधार पर भागों को बदलने का समय है।
पहुंच और ऊर्जा स्थिति के आधार पर समूह कार्य। यदि कई कार्यों के लिए एक ही गार्ड हटाने या प्लेटफ़ॉर्म की आवश्यकता होती है, तो उन्हें एक नियंत्रित कार्य पैकेज के तहत समन्वयित करें। प्रत्येक हटाए गए हिस्से, अस्थायी जम्पर, डिस्कनेक्ट किए गए सेंसर और बदले गए पैरामीटर को रिकॉर्ड करें ताकि बहाली पूरी हो जाए।
काम के बाद, क्षेत्र का निरीक्षण करें, गार्डों को बहाल करें, उपकरणों का लेखा-जोखा रखें, प्रक्रिया के तहत आइसोलेशन-डिवाइस हटाने की पुष्टि करें और प्रभावित कर्मियों को सूचित करें। नियंत्रित मैन्युअल जाँच से प्रारंभ करें। फिर यदि उपयुक्त हो तो एक शुष्क चक्र का निरीक्षण करें, उसके बाद निगरानी वाले उत्पाद को चलाएं।
फ़ैक्टरी दृश्य: रिकॉर्ड मान जो परिवर्तन दिखाते हैं
"चेक किया गया—ठीक है" का नैदानिक महत्व सीमित है। उपयोगी रिकॉर्ड में एक संख्या, अवलोकन, स्थान या स्पष्ट पास/असफल मानदंड शामिल होते हैं। उदाहरणों में स्थिर उत्पादन पर तेल का तापमान, पानी की आपूर्ति और वापसी का तापमान, उड़ाने के दौरान मशीन-इनलेट हवा का दबाव, आवर्ती अलार्म गिनती, भाग वजन, चक्र समय, न्यूनतम दीवार स्थान और फ़िल्टर संकेतक स्थिति शामिल हैं।
रखरखाव और गुणवत्ता रिकॉर्ड कनेक्ट करें। लंबे चक्र समय के साथ तेल के तापमान में धीमी वृद्धि दिखाई दे सकती है। डाई-सेंटर बहाव एक तरफा दीवार-मोटाई परिवर्तन के बगल में दिखाई दे सकता है। हीटर सर्किट पूरी तरह से विफल होने से पहले बार-बार तापमान अलार्म दिखाई दे सकता है।एचएमआई और अलार्म गाइडबताता है कि पहले उपयोगी सुराग को कैसे सुरक्षित रखा जाए।
डाउनटाइम जोखिम से बचने के लिए स्पेयर-पार्ट योजना बनाएं
विफलता के परिणाम, प्रतिस्थापन समय, आपूर्तिकर्ता नेतृत्व समय, शेल्फ जीवन, भंडारण आवश्यकताओं और क्या प्रतिस्थापन के लिए इंजीनियरिंग अनुमोदन की आवश्यकता है, के आधार पर भागों को वर्गीकृत करें। एक कम लागत वाला सेंसर एक लाइन को रोक सकता है; एक बड़ा घटक महंगा हो सकता है लेकिन पूर्वानुमानित और सेवा योग्य हो सकता है।
मशीन के सीरियल नंबर, ड्राइंग, कंट्रोलर बैकअप और सटीक भाग की पहचान को अतिरिक्त रिकॉर्ड के साथ रखें। उपयुक्त परिस्थितियों में सील, इलेक्ट्रॉनिक्स, हीटर, सेंसर, फिल्टर और स्नेहक को स्टोर करें। यह न मानें कि दिखने में समान वाल्व, ड्राइव या सेंसर का कार्य, रेटिंग या कॉन्फ़िगरेशन समान है।
समर्थन का अनुरोध करते समय, मशीन की पहचान, पार्ट लेबल, अलार्म इतिहास, फोटो, माप और घटना क्रम भेजें। किंगल का प्रयोग करेंसंपर्क करें प्रपत्रमशीन-विशिष्ट सहायता के लिए।
अक्सर पूछे जाने वाले प्रश्नों
ब्लो मोल्डिंग मशीन का रखरखाव कितनी बार किया जाना चाहिए?
आधार रेखा के रूप में मशीन मैनुअल का उपयोग करें, फिर संचालन के घंटे, सामग्री, पर्यावरण, तेल और पानी की स्थिति, अलार्म इतिहास, मापित टूट-फूट और उत्पादन जोखिम के लिए योजना को समायोजित करें।
ऑपरेटरों को प्रत्येक पाली में क्या जाँच करनी चाहिए?
ऑपरेटरों को गार्ड, लीक, तापमान, दबाव, शीतलन, स्नेहन स्थिति, असामान्य ध्वनि या आंदोलन, अलार्म और उत्पाद-गुणवत्ता के रुझान के लिए अनुमोदित चेकलिस्ट का पालन करना चाहिए।
क्या एचएमआई स्टॉप मोड में होने पर रखरखाव किया जा सकता है?
अकेले स्टॉप मोड ऊर्जा अलगाव नहीं है। किसी खतरनाक क्षेत्र में सर्विसिंग या प्रवेश करने से पहले संयंत्र की मशीन-विशिष्ट ऊर्जा-नियंत्रण प्रक्रिया लागू करें।
कौन से रखरखाव रिकॉर्ड सर्वाधिक उपयोगी हैं?
मशीन की पहचान, संचालन के घंटे, मापा तापमान और दबाव, अलार्म इतिहास, देखी गई स्थिति, भाग-गुणवत्ता के रुझान, प्रदर्शन किया गया कार्य, बदले गए हिस्से और मरम्मत के बाद का सत्यापन उपयोगी रिकॉर्ड हैं।
रीसेट के बाद वही अलार्म वापस क्यों आते हैं?
रीसेट संदेश को साफ़ करता है लेकिन कारण को ठीक नहीं करता है। पहले अलार्म, चक्र चरण और प्रासंगिक इनपुट को रिकॉर्ड करें, फिर संबंधित प्रक्रिया, सेंसर, एक्चुएटर, उपयोगिता या अनुक्रम स्थिति का निरीक्षण करें।