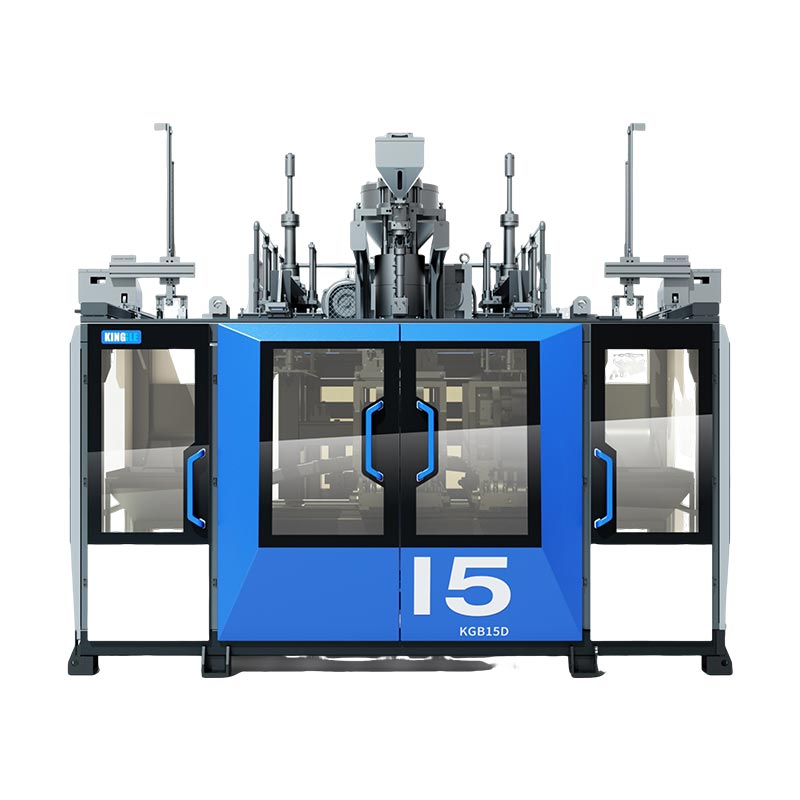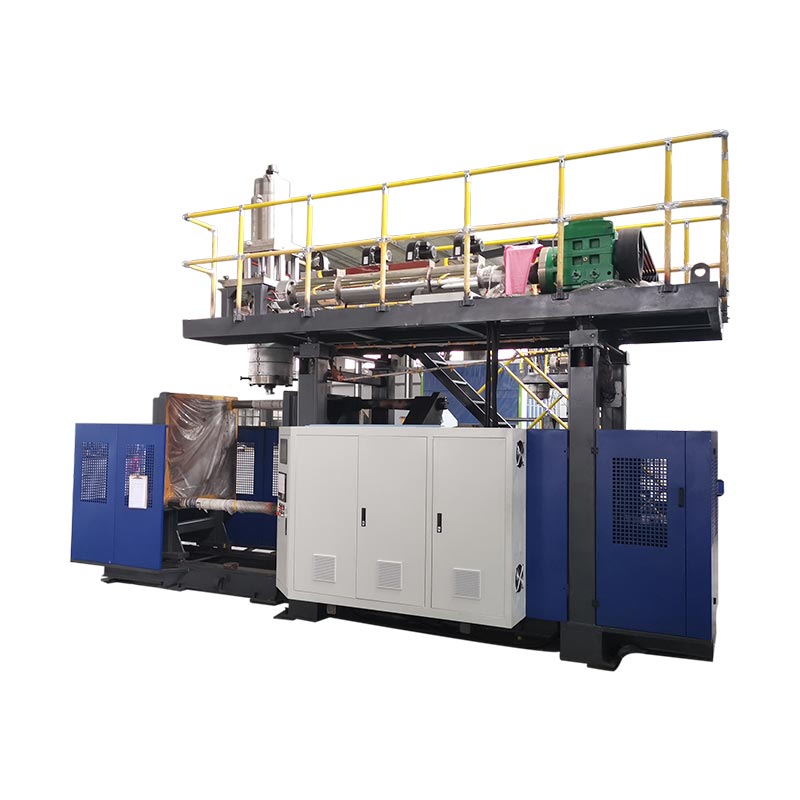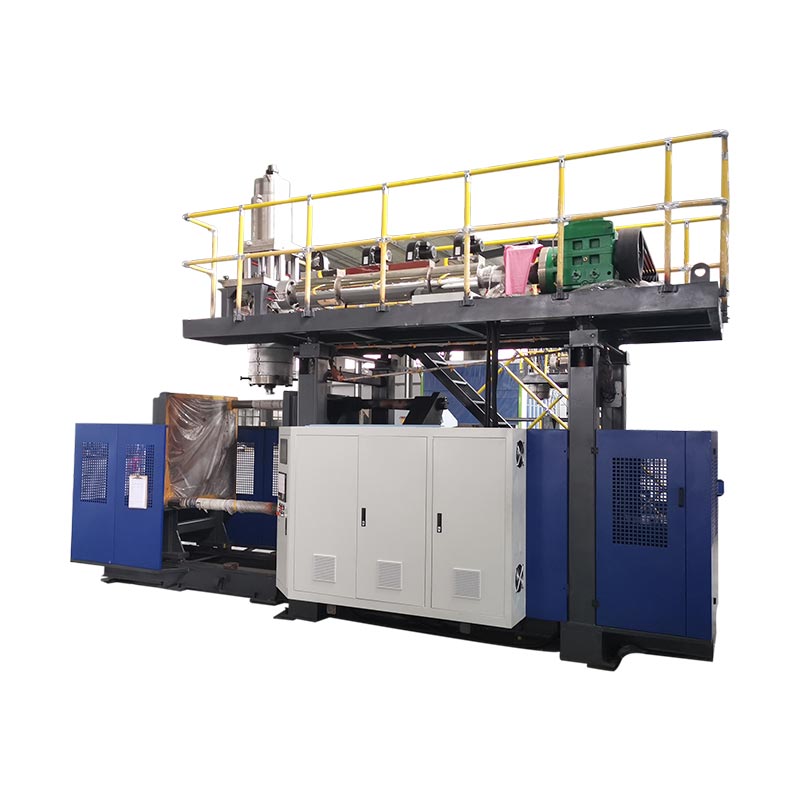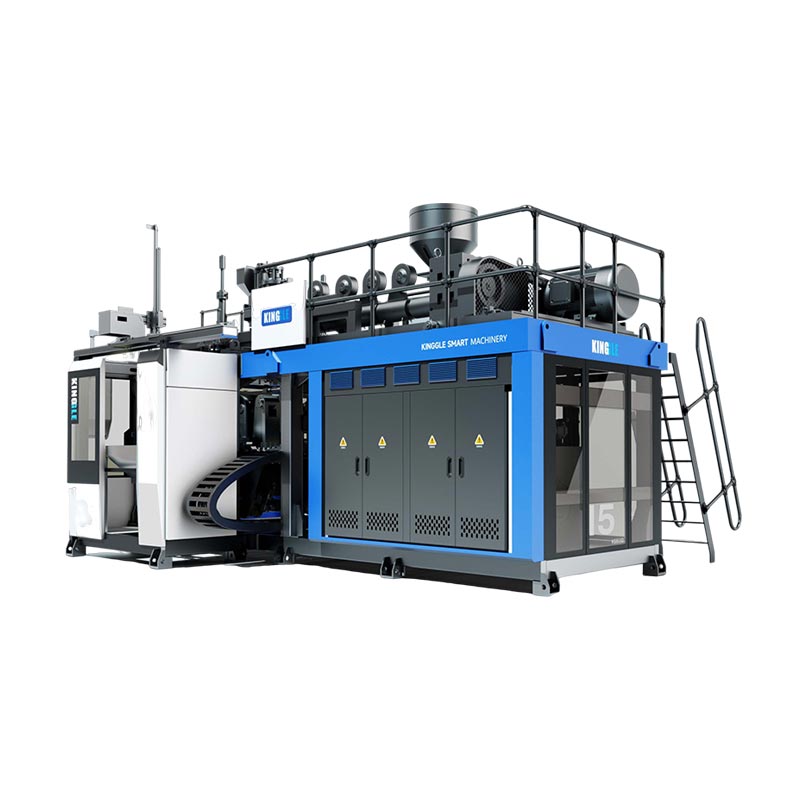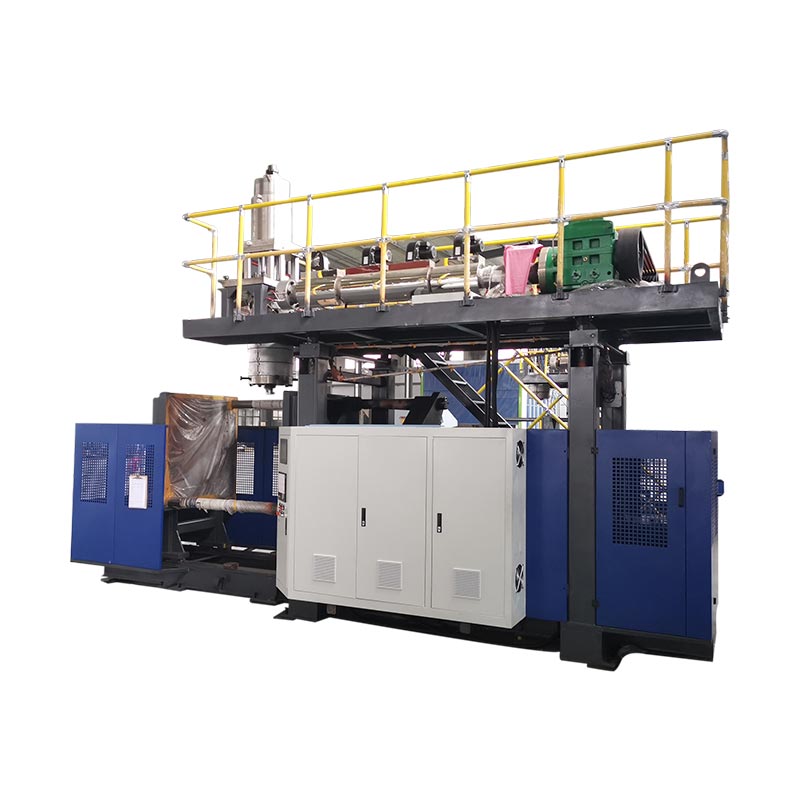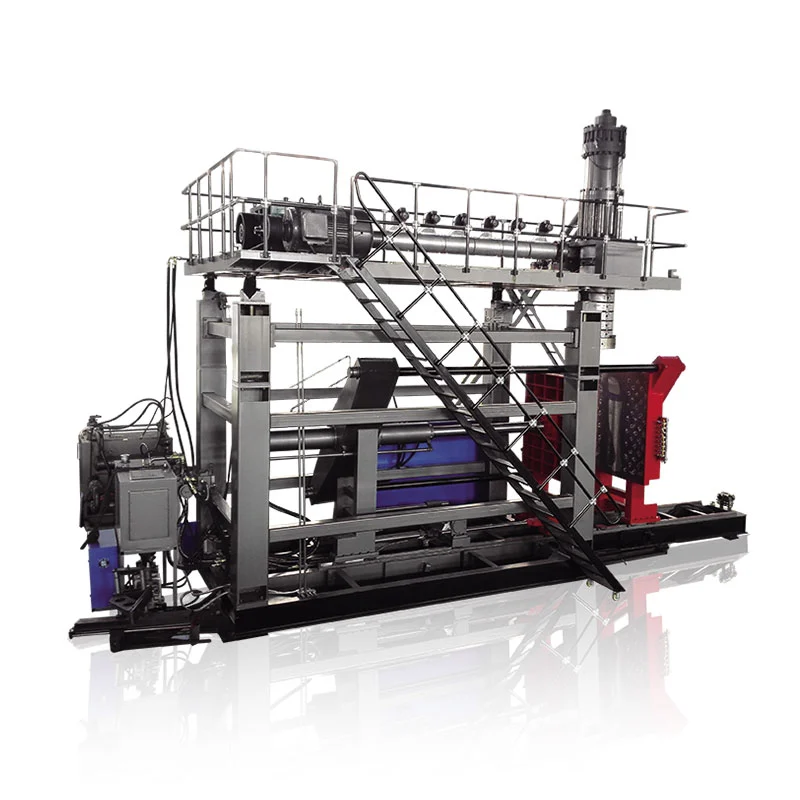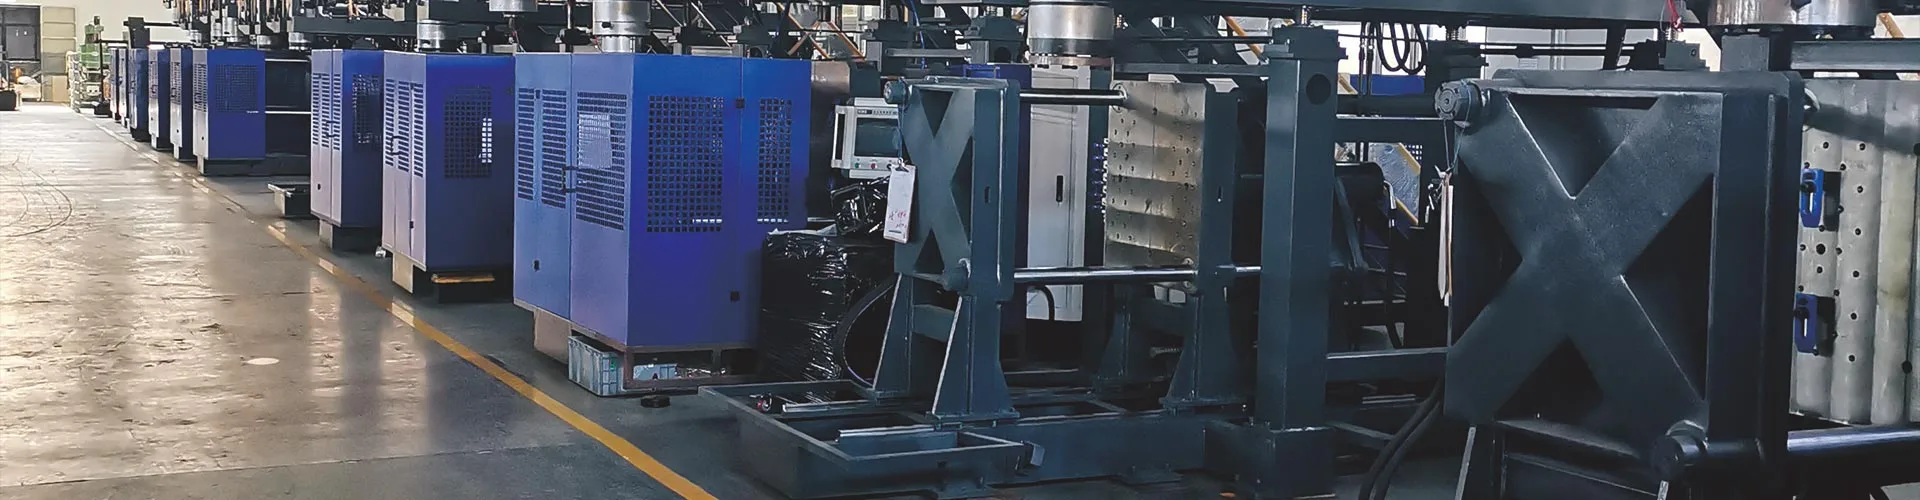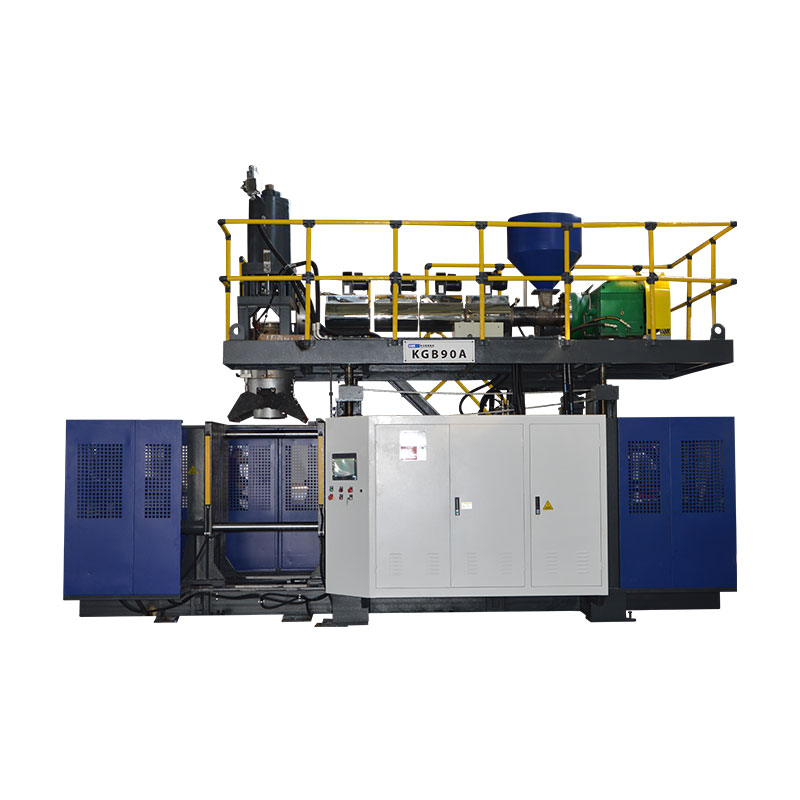
ब्लो मोल्डिंग मशीन के मुख्य भाग फीडिंग और एक्सट्रूज़न सिस्टम, डाई हेड, मोल्ड और क्लैंप, ब्लोइंग सिस्टम, कूलिंग सर्किट, ड्राइव और कंट्रोल और पार्ट-रिमूवल उपकरण हैं। उनकी व्यवस्था मोल्डिंग प्रक्रिया और मशीन कॉन्फ़िगरेशन पर निर्भर करती है। एक्सट्रूज़न ब्लो मोल्डिंग के लिए, प्रतिस्थापन पर विचार करने से पहले प्रत्येक घटक को उसके कार्य और असेंबली द्वारा पहचानें।
किसी घटक की पहचान करने के लिए, उसकी असेंबली का पता लगाएं, उसके कार्य की पुष्टि करें और प्रासंगिक तकनीकी जानकारी एकत्र करें। एक तस्वीर या कोई परिचित नाम शायद ही कभी यह स्थापित करता है कि दो प्रतिस्थापन हिस्से एक ही मशीन पर काम करेंगे या नहीं।
चार भेद महँगे मिश्रण को रोकते हैं
- डाई हेड प्लास्टिक ट्यूब बनाता है; ब्लो मोल्ड कंटेनर का बाहरी भाग बनाता है।
- एक डाई पिन या मेन्ड्रेल पिघले मार्ग को आकार देता है। एक ब्लो पिन हवा पहुंचाता है और गर्दन से संबंधित कार्य कर सकता है।
- एक नियंत्रक आदेश, एक एक्चुएटर स्थिति और एक मापी गई बोतल की दीवार साक्ष्य के अलग-अलग टुकड़े हैं।
- किसी घटक के नाम का मिलान केवल प्रतिस्थापन-भाग की पहचान की शुरुआत है।
मशीन के भागों का नामकरण करने से पहले उसके प्रकार को पहचानें
मशीन की पहचान और तकनीकी दस्तावेजों से प्रक्रिया की पुष्टि करें। एक्सट्रूज़न ब्लो मोल्डिंग, इंजेक्शन ब्लो मोल्डिंग और स्ट्रेच ब्लो मोल्डिंग विभिन्न टूलींग व्यवस्था के माध्यम से खोखले उत्पाद बनाते हैं। एक घटक सूची जो इन तीनों को जोड़ती है, खरीदार को उस हार्डवेयर की तलाश में भेज सकती है जिसका स्थापित मशीन उपयोग नहीं करती है।
एक्सट्रूज़न ब्लो मोल्डिंग या ईबीएम में, एक एक्सट्रूडर पिघले हुए पॉलिमर को डाई हेड में आपूर्ति करता है। सिर एक खोखली नली बनाता है जिसे पैरिसन कहा जाता है, जिसे फफूंद पकड़ लेता है और फुला देता है। किन्गल काब्लो मोल्डिंग मशीन गाइडप्रक्रिया श्रेणियों की व्याख्या करता है और इसके उपकरण फोकस के रूप में एक्सट्रूज़न ब्लो मोल्डिंग की पहचान करता है।
इसके बजाय एक इंजेक्शन ब्लो मोल्डिंग मशीन ब्लोइंग चरण में स्थानांतरित करने से पहले कोर रॉड के चारों ओर एक प्रीफॉर्म बनाती है। पीईटी स्ट्रेच-ब्लो सिस्टम प्रीफॉर्म और स्ट्रेचिंग ऑपरेशन का उपयोग करता है। टूलींग की पहचान करते समय ये अंतर मायने रखते हैं: एक आईबीएम कोर-रॉड असेंबली और एक पीईटी स्ट्रेच रॉड को सामान्य ईबीएम स्पेयर-पार्ट्स सूची में नहीं दिखना चाहिए।
असेंबलियों, भागों और प्रक्रिया सामग्री को अलग रखें
शब्द "ब्लो मोल्डिंग पार्ट्स" का अर्थ मशीन घटकों या प्रक्रिया द्वारा बनाए गए प्लास्टिक उत्पादों से हो सकता है। बताएं कि कौन सा अर्थ लागू होता है। पैरिसन संसाधित किया जाने वाला प्लास्टिक है, कोई बदली जाने वाली मशीन का हिस्सा नहीं। गुहा साँचे की एक विशेषता है। डाई हेड एक असेंबली है जिसमें अपनी-अपनी पहचान के साथ कई घटक होते हैं।
सहायता का अनुरोध करते समय असेंबली पदानुक्रम का उपयोग करें: मशीन, सिस्टम, असेंबली, फिर व्यक्तिगत भाग। उदाहरण के लिए, "एक्सट्रूज़न हेड, टूलींग असेंबली, मैंड्रेल" "हेड पिन" से अधिक उपयोगी है। जब भी उपलब्ध हो ड्राइंग संदर्भ या मूल भाग संख्या जोड़ें। यह आपूर्तिकर्ता को स्थानीय उपनाम पर भरोसा किए बिना एक शुरुआती बिंदु देता है।
| घटक समूह | समारोह | उपयोगी पहचान साक्ष्य |
|---|---|---|
| खिलाना और बाहर निकालना | राल की आपूर्ति करना, संप्रेषित करना, पिघलाना और मिश्रण करना | एक्सट्रूडर ड्राइंग, स्क्रू/बैरल विशिष्टता, मोटर प्लेट |
| डाई हेड और पैरिसन टूलींग | पिघलाकर ट्यूब बना लें | हेड मॉडल, टूलींग ड्राइंग, असेंबली रिवीजन |
| पेरिसन नियंत्रण | टूलींग खोलने के लिए कमांड परिवर्तन | नियंत्रक संस्करण, एक्चुएटर और फीडबैक पहचान |
| ढालना और दबाना | पैरिसन को कैप्चर करें, टूल को पकड़ें और बाहरी आकार को परिभाषित करें | मोल्ड आईडी, इंटरफ़ेस ड्राइंग, क्लैंप असेंबली संदर्भ |
| उड़ना और ठंडा होना | पैरिसन को फुलाएं और गर्मी हटा दें | ब्लो-टूल ड्राइंग, एयर सर्किट और कूलिंग-सर्किट मानचित्र |
| ड्राइव करें और नियंत्रण करें | शक्ति, अनुक्रम और मॉनिटर कार्य | स्कीमैटिक्स, डिवाइस प्लेट, सॉफ्टवेयर और पैरामीटर संस्करण |
| टेक-आउट और फिनिशिंग | निकालें और, जहां शामिल हो, उत्पाद समाप्त करें | ग्रिपर/फिक्सचर ड्राइंग और अनुमोदित लाइन कॉन्फ़िगरेशन |
राल को खिलाएं और पिघलाएं: हॉपर, स्क्रू, बैरल और ड्राइव
फ़ीड पथ पेंच से पहले शुरू होता है
हॉपर एक्सट्रूडर फ़ीड अनुभाग को सामग्री की आपूर्ति करता है। एक प्रोजेक्ट में लोडर, ब्लेंडर, डोजिंग उपकरण या रिग्राइंड रिटर्न भी शामिल हो सकता है। इन्हें अलग-अलग इंटरफेस वाले पहचाने जाने योग्य उपकरण के रूप में मानें। हॉपर की उपस्थिति यह साबित नहीं करती है कि मशीन की आपूर्ति में स्वचालित परिवहन, सुखाने या मिश्रण शामिल है।
जब आउटपुट अनियमित हो जाता है, तो स्क्रू को दोष देने से पहले राल ग्रेड, लॉट, मिश्रण और फीडिंग व्यवहार को रिकॉर्ड करें। सामग्री वितरण में कोई प्रतिबंध या रुकावट सिर तक पहुंचने वाली चीज़ को प्रभावित कर सकती है। रखरखाव टीम को वास्तविक रन से जुड़ी टिप्पणियों की आवश्यकता है, न कि केवल एक बड़े एक्सट्रूडर के अनुरोध की।
पेंच, बैरल और तापमान प्रणाली अलग-अलग कार्य करते हैं
घूमने वाला पेंच राल को बैरल के अंदर पहुंचाता है और काम करता है। ताप क्षेत्र तापमान नियंत्रण के तहत गर्मी जोड़ते हैं, जबकि प्रक्रिया यांत्रिक कार्य के माध्यम से गर्मी भी विकसित करती है। तापमान सेंसर अपने स्थापित स्थानों पर फीडबैक प्रदान करते हैं। इसलिए प्रदर्शित बैरल-ज़ोन तापमान प्रवाहित पिघल के प्रत्येक भाग का प्रत्यक्ष माप नहीं है।
हीटर और सेंसर की पहचान अलग रखें। कम तापमान वाले अलार्म में पावर सर्किट, हीटर, फीडबैक डिवाइस, वायरिंग या नियंत्रण सेटअप शामिल हो सकता है। खराबी की पुष्टि किए बिना हीटर बदलने से मूल समस्या अनसुलझी रह सकती है। सार्वभौमिक प्रतिरोध या तापमान सीमा के बजाय वास्तविक वायरिंग आरेख और योग्य विद्युत निदान का उपयोग करें।
ड्राइव को पावर रेटिंग से अधिक मेल खाना चाहिए
मोटर, गियरबॉक्स और कपलिंग स्क्रू को गति संचारित करते हैं। उनके यांत्रिक कनेक्शन और परिचालन आवश्यकताएं स्थापित असेंबली से संबंधित हैं। समान रेटेड पावर वाली मोटर स्वचालित रूप से एक उपयुक्त प्रतिस्थापन नहीं है, और समान नाममात्र व्यास वाले स्क्रू में अलग ज्यामिति या कनेक्शन विवरण हो सकते हैं।
स्क्रू या बैरल पूछताछ के लिए, मूल ड्राइंग, मशीन क्रमांक और सामग्री अनुप्रयोग प्रदान करें। ड्राइव पूछताछ के लिए, संपूर्ण मोटर और गियरबॉक्स प्लेट और संबंधित असेंबली संदर्भ शामिल करें। सुरक्षित स्थान से ली गई तस्वीरों में मूल अभिविन्यास और कनेक्शन जानकारी को सुरक्षित रखें। ये रिकॉर्ड विफल वस्तु को उसके आसपास की बड़ी असेंबली से अलग करने में मदद करते हैं।
पैरिसन बनाएं: डाई हेड, डाई टूलींग और दीवार-मोटाई नियंत्रण
डाई हेड एक्सट्रूडर से पिघल प्राप्त करता है और इसे आउटलेट टूलींग की ओर वितरित करता है। डाई और मैंड्रेल, जिसे कभी-कभी डाई पिन या कोर टूलींग के रूप में वर्णित किया जाता है, ट्यूब बनाने वाले कुंडलाकार मार्ग को परिभाषित करते हैं। शब्दावली हेड डिज़ाइन के अनुसार भिन्न होती है, इसलिए नामित घटक को हमेशा ड्राइंग से वापस कनेक्ट होना चाहिए।
ब्लो मोल्ड एक अलग काम करता है। यह गर्म परिधि के चारों ओर बंद हो जाता है और कंटेनर के बाहरी हिस्से को परिभाषित करता है क्योंकि हवा गुहा के खिलाफ प्लास्टिक का विस्तार करती है। यह पहचाने बिना कि क्या समस्या एक्सट्रूज़न हेड, आउटलेट टूलींग या ब्लो मोल्ड से संबंधित है, "एक नए मोल्ड हेड" का ऑर्डर देना टालने योग्य अस्पष्टता पैदा करता है।
सतत और संचायक शीर्षों के अलग-अलग भौतिक पथ होते हैं
एक सतत-एक्सट्रूज़न व्यवस्था निरंतर पिघल आपूर्ति से पैरिसन बनाती है। एक संचायक शीर्ष पिघल की मात्रा को संग्रहीत करता है और चक्र के दौरान इसे डिस्चार्ज करता है। अतिरिक्त भंडारण और डिस्चार्ज फ़ंक्शन हेड असेंबली और उसके नियंत्रण को बदल देते हैं। एक पिघला हुआ संचायक हाइड्रोलिक संचायक से भी भिन्न होता है जो द्रव-शक्ति सर्किट में ऊर्जा संग्रहीत करता है।
सील, टूलींग, हीटर या एक्चुएटर्स की तुलना करने से पहले हेड आर्किटेक्चर की पहचान करें। अकेले आउटलेट व्यास का मिलान यह स्थापित नहीं करता है कि आसपास की असेंबली, मूवमेंट या नियंत्रण इंटरफ़ेस संगत है।
नियंत्रक दीवार-मोटाई नियंत्रण का केवल एक हिस्सा है
एक पेरिसन-नियंत्रण प्रणाली एक नियंत्रक, एक्चुएटर और फीडबैक व्यवस्था के माध्यम से एक प्रोग्राम किए गए प्रोफ़ाइल को टूलींग आंदोलन से जोड़ती है। मूग काब्लो मोल्डिंग घटक का अवलोकननियंत्रकों, एक्चुएटर्स और सर्वो घटकों को इसके समाधान के अलग-अलग तत्वों के रूप में वर्णित करता है। इन घटक परिवारों के पास नियंत्रण और गति प्रणाली के भीतर अलग-अलग कार्य हैं।
व्यावहारिक निहितार्थ सरल है: एक प्रतिस्थापन स्क्रीन या नियंत्रक को एक्चुएटर, फीडबैक और मशीन इंटरफ़ेस से स्वतंत्र रूप से नहीं चुना जा सकता है। मूग का अवलोकन घटक परिवारों का वर्णन करता है; यह यह नहीं पहचानता कि किसी विशेष किंगल मशीन पर कौन सा उपकरण स्थापित है।
टूलींग की स्थिति और अंतिम दीवार की मोटाई भी अलग रहनी चाहिए। बोतल की दीवार अभी भी सामग्री व्यवहार, भाग ज्यामिति और प्रक्रिया स्थितियों पर निर्भर करती है। प्रदर्शित प्रोफ़ाइल को दीवार-माप रिपोर्ट के रूप में मानने के बजाय ढाले गए भाग को सत्यापित करें।पैरिसन प्रोग्रामिंग गाइडप्रोफ़ाइल परिवर्तनों को मापे गए उत्पाद स्थानों से जोड़ता है।
भाग को आकार दें और छोड़ें: मोल्ड, क्लैंप, ब्लो सिस्टम और टेक-आउट
ब्लो मोल्ड और क्लैम्पिंग यूनिट की अलग-अलग पहचान की जानी चाहिए। मोल्ड उत्पाद-विशिष्ट उपकरण है। क्लैम्पिंग असेंबली उस उपकरण को सहारा देती है और चलाती है और आवश्यक चरणों के दौरान उसे बंद रखती है। प्लेटेंस, गाइड, सिलेंडर और कोई भी कैरिज मैकेनिज्म मशीन कॉन्फ़िगरेशन से संबंधित है, स्वचालित रूप से मोल्ड खरीद के लिए नहीं।
प्रतिस्थापन पूछताछ के लिए, एक कैविटी तस्वीर उत्पाद की पहचान कर सकती है लेकिन माउंटिंग इंटरफ़ेस के बारे में बहुत कम बताती है। टूल आईडी और संबंधित मशीन या मोल्ड ड्राइंग शामिल करें।एक्सट्रूज़न ब्लो मोल्डिंग मोल्ड डिज़ाइन गाइडबताता है कि कैविटी, पिंच-ऑफ, कूलिंग, ब्लोइंग इंटरफ़ेस और रिमूवल विधि को एक साथ क्यों काम करना चाहिए।
ब्लो पिन डाई पिन नहीं है
डाई पिन या मेन्ड्रेल पिघलने वाले टूलींग से संबंधित है। एक ब्लो पिन एयर-डिलीवरी से संबंधित है और, कुछ कॉन्फ़िगरेशन में, गर्दन-गठन या अंशांकन व्यवस्था से संबंधित है। दोनों को दुकान के फर्श पर "पिन" कहा जा सकता है, लेकिन वे अलग-अलग कार्य करते हैं और अलग-अलग इंटरफ़ेस रखते हैं।
कुछ उत्पाद अलग-अलग ब्लोइंग व्यवस्था का उपयोग करते हैं, जिसमें बॉटम ब्लोइंग भी शामिल है। केवल बोतल की मात्रा के आधार पर ब्लो पिन का ऑर्डर न दें। उत्पाद की फिनिश, टूल ज्योमेट्री, माउंटिंग, मूवमेंट और एयर कनेक्शन अनुमोदित डिज़ाइन से मेल खाना चाहिए। पिन या ब्लोइंग असेंबली के सटीक कार्य उस डिज़ाइन पर निर्भर करते हैं।
भाग को हटाने का कार्य साँचे को खोलने से आगे तक फैला हुआ है
निष्कासन प्रणाली को बने उत्पाद को अस्वीकार्य क्षति या हस्तक्षेप के बिना बाहर निकालना होगा। परियोजना के आधार पर, हटाने में एक ग्रिपर, एक रोबोट, एक अन्य हैंडलिंग तंत्र या एक परिभाषित मैनुअल ऑपरेशन शामिल हो सकता है। फ्लैश हटाना, हैंडल पंचिंग, लीक परीक्षण और संदेश पहुंचाना अलग-अलग उपकरण हो सकते हैं।
वह सीमा तब मायने रखती है जब कोई हिस्सा अगली मशीन तक गलत तरीके से पहुंचता है। मोल्ड खुलने के बाद निशान या विरूपण हो सकता है। रिकॉर्ड करें कि यह पहली बार कहां दिखाई देता है, किस स्टेशन या गुहा ने इसे उत्पन्न किया, और क्या यह संभालने से पहले मौजूद था। किसी दोष के कारण मोल्ड के घिसाव का निदान न करें जिसका निरीक्षण केवल ट्रिमिंग और संप्रेषण के बाद किया गया हो।
प्रतिस्थापन उंगलियों, फिक्स्चर या सेंसर का अनुरोध करने से पहले आदेशित टेक-आउट और फिनिशिंग स्कोप की पुष्टि करें।स्वचालित मशीन और पूर्ण-लाइन गाइडमशीन के कार्यों को डाउनस्ट्रीम आपूर्ति से अलग करता है। स्वचालन की पहचान वास्तविक कॉन्फ़िगरेशन से की जानी चाहिए, न कि "स्वचालित" शब्द से अनुमान लगाया जाना चाहिए।
चक्र का समर्थन करें: हाइड्रोलिक्स, कूलिंग, सेंसर और नियंत्रण
शक्ति और द्रव सर्किट
हाइड्रोलिक मशीन पर, मोटर और पंप हाइड्रोलिक पावर की आपूर्ति करते हैं। वाल्व प्रवाह को निर्देशित या नियंत्रित करते हैं, और एक्चुएटर गति उत्पन्न करते हैं। सर्वो-चालित तेल पंप हाइड्रोलिक प्रणाली का हिस्सा बना रहता है। इसे इलेक्ट्रिक मोटर कहने से पूरी मशीन पूरी तरह से इलेक्ट्रिक नहीं हो जाती।
वायु प्रणाली निर्दिष्ट वायवीय और उड़ाने वाले कार्यों का समर्थन करती है। रेगुलेटर, वाल्व, फिल्टर, ट्यूबिंग और ब्लोइंग टूल की अलग-अलग भूमिकाएँ होती हैं। एक कनेक्शन जो सही दिखता है उसे अभी भी अपनी सर्किट आवश्यकताओं से मेल खाने की आवश्यकता है। योजनाबद्ध और पूर्ण डिवाइस कोड से हाइड्रोलिक और वायवीय घटकों की पहचान करें, न कि केवल शरीर के आकार या पोर्ट उपस्थिति से।
कूलिंग में कई अलग-अलग भार होते हैं
मोल्ड को गर्मी हटाने की आवश्यकता होती है, और मशीन में हाइड्रोलिक तेल या अन्य निर्दिष्ट सर्किट जैसे अतिरिक्त शीतलन भार हो सकते हैं। एक चिलर, टावर या संयंत्र जल प्रणाली मशीन आपूर्ति के बाहर बैठ सकती है। लापता संयंत्र उपकरण को एक लापता मशीन घटक मानने से पहले जिम्मेदारी सीमा का मानचित्र बनाएं।
मुख्य जल आपूर्ति पर सामान्य रीडिंग यह साबित नहीं करती है कि प्रत्येक मोल्ड शाखा में पर्याप्त परिसंचरण है। सर्किट पहचान और वास्तविक परिचालन अवलोकन एकल लाइन-व्यापी धारणा से अधिक उपयोगी हैं।उपयोगिता आवश्यकताएँ मार्गदर्शिकामशीन, मोल्ड और सहायक मांगों को अलग रखने का तरीका बताता है।
एचएमआई, पीएलसी और फीडबैक डिवाइस विनिमेय नहीं हैं
एचएमआई ऑपरेटर इंटरफ़ेस है। पीएलसी मशीन के नियंत्रण तर्क को निष्पादित करता है, जबकि फ़ील्ड डिवाइस सिग्नल प्रदान करते हैं और कमांड निष्पादित करते हैं। एचएमआई पर एक संदेश रिपोर्ट की गई स्थिति की पहचान करता है; यह, अपने आप में, यह स्थापित नहीं करता है कि स्क्रीन ख़राब है या प्रदर्शित डिवाइस विफल हो गया है।
कुछ भी साफ़ करने या बदलने से पहले अलार्म, साइकिल चरण और प्रासंगिक अवलोकन सुरक्षित रखें। उपयोगएचएमआई सेटिंग्स और अलार्म गाइडउस रिकॉर्ड को व्यवस्थित करने के लिए. नियंत्रक, ड्राइव या फीडबैक प्रतिस्थापन के लिए भी सही प्रोग्राम, पैरामीटर और अंशांकन की आवश्यकता हो सकती है।
सुरक्षा-संबंधी उपकरणों को उनके निर्दिष्ट प्रतिस्थापन और सत्यापन प्रक्रिया की आवश्यकता होती है। संयुक्त राज्य अमेरिका में,OSHA का खतरनाक-ऊर्जा मार्गदर्शनअप्रत्याशित ऊर्जा या संग्रहित ऊर्जा से होने वाले सर्विसिंग जोखिमों का समाधान करता है। अधिकृत कर्मियों के माध्यम से साइट की मशीन-विशिष्ट प्रक्रिया का पालन करें। न तो एचएमआई स्टॉप और न ही जेनेरिक पार्ट्स गाइड सुरक्षित पहुंच स्थापित करता है।
देखें कि किंगल निरंतर और संचायक मशीनों पर हिस्से कैसे भिन्न होते हैं
वास्तविक प्लेटफ़ॉर्म उदाहरण घटक मानचित्र को अधिक उपयोगी बनाते हैं। किन्गल काKGB5L उत्पाद पृष्ठट्रांसलेशनल मोल्ड-शिफ्टिंग तंत्र के साथ एकल-स्टेशन निरंतर मशीन का वर्णन करता है। इसकी तालिका में 60 मिमी स्क्रू सूचीबद्ध है और फीचर विवरण में मित्सुबिशी पीएलसी का नाम दिया गया है।

The KGB100B 120L पेजइसके बजाय एक संचायक-हेड प्लेटफ़ॉर्म का वर्णन करता है। इसमें 100 मिमी स्क्रू सूचीबद्ध है और हाइड्रोलिक सर्वो ऑपरेशन, प्रत्यक्ष-दबाव मोल्ड लॉकिंग और दीवार-मोटाई नियंत्रण का वर्णन किया गया है। इसकी भंडारण और निर्वहन व्यवस्था घटक चर्चा को एक अलग संरचना प्रदान करती है।

| वस्तु | केजीबी5एल | केजीबी100बी | भेद क्या बदलता है |
|---|---|---|---|
| प्रकाशित वास्तुकला | सिंगल-स्टेशन निरंतर एक्सट्रूज़न | संचायक-सिर बाहर निकालना | हेड असेंबली और साइकिल संबंध |
| प्रकाशित पेंच व्यास | 60 मिमी | 100 मिमी | विभिन्न एक्सट्रूडर संदर्भ; व्यास पूर्ण भाग विशिष्टता नहीं है |
| साँचे की व्यवस्था प्रकाशित | ट्रांसलेशनल मोल्ड शिफ्टिंग | पृष्ठ पर वर्णित निश्चित उद्घाटन/समापन व्यवस्था | सही क्लैंप और मूवमेंट असेंबली की पहचान करें |
| प्रतिस्थापन पहचान | इस मशीन के निर्मित दस्तावेज़ का उपयोग करें | इस मशीन के निर्मित दस्तावेज़ का उपयोग करें | साझा घटक नाम से कोई विनिमेयता नहीं होती है |
स्रोत: दो जुड़े हुए किंगल उत्पाद पृष्ठ। कॉन्फ़िगरेशन विवरण और स्क्रू व्यास कैटलॉग जानकारी हैं, ग्राहक की स्थापित मशीन से माप नहीं।
ये उदाहरण दिखाते हैं कि क्यों "एक किंगल स्क्रू," "एक हाइड्रोलिक वाल्व" या "एक दीवार नियंत्रक" एक ऑर्डर विवरण के लिए बहुत व्यापक है। यहां तक कि एक मशीन परिवार के भीतर भी, सीरियल नंबर, स्वीकृत परिवर्तन और वर्तमान असेंबली संशोधन मायने रखते हैं। उत्पाद-पृष्ठ डेटा प्लेटफ़ॉर्म का पता लगा सकता है, लेकिन यह सामग्री के निर्मित बिल को प्रतिस्थापित नहीं कर सकता है।
खरीदारी के लिए, तीन रिकॉर्ड अलग करें: कैटलॉग क्या वर्णन करता है, ऑर्डर में क्या शामिल था, और अब क्या स्थापित है। बाद में किए गए संशोधन से ड्राइव, सेंसर या टूल में बदलाव हो सकता है। प्रतिस्थापन का चयन करने से पहले उन रिकॉर्ड्स का मिलान करें, खासकर जब पुराना घटक मूल ड्राइंग से मेल नहीं खाता हो।
सेवा पूछताछ के दौरान, प्रभावित सबसिस्टम को एक सिंहावलोकन तस्वीर पर चिह्नित करें और पठनीय घटक लेबल को अलग से संलग्न करें। दोनों छवियों को मशीन क्रमांक से लिंक करें। इंस्टॉलेशन संदर्भ के बिना क्लोज़-अप यह छिपा सकता है कि आइटम एक्सट्रूज़न ड्राइव, हाइड्रोलिक पैकेज या सहायक से संबंधित है या नहीं।
ऑर्डर देने से पहले सही प्रतिस्थापन की पहचान करें
देखी गई समस्या और भाग की पहचान से शुरुआत करें, न कि इस निष्कर्ष से कि कोई घटक विफल हो गया है। असमान दीवारें, धीमी गति या तापमान अलार्म के कई कारण हो सकते हैं। प्रतिस्थापन खरीदने से पहले स्थितियों को रिकॉर्ड करें और अनुमोदित निदान प्रक्रिया के माध्यम से खराबी की पुष्टि करें।
The ब्लो मोल्डिंग दोष गाइडउत्पाद लक्षणों को व्यवस्थित करने के लिए उपयोगी है। सेवा अंतराल के लिए, का उपयोग करेंनिवारक रखरखाव चेकलिस्टस्थापित मशीन के मैनुअल के साथ। एक घटक अवलोकन में प्रत्येक रेजिन, कर्तव्य चक्र और परिचालन वातावरण के लिए एक प्रतिस्थापन आयु निर्धारित नहीं की जानी चाहिए।
| अभिलेख | शामिल करना | यह क्यों मायने रखती है |
|---|---|---|
| मशीन की पहचान | मॉडल, सीरियल नंबर और पहचान प्लेट फोटो | निर्माण और उसके दस्तावेज़ का पता लगाता है |
| विधानसभा पहचान | सिस्टम, असेंबली ड्राइंग, मूल भाग संख्या और संशोधन | एक घटक को समान वस्तुओं से अलग करता है |
| डिवाइस की जानकारी | पूर्ण निर्माता कोड और पठनीय रेटिंग | आंशिक कोड कॉन्फ़िगरेशन अंतर को छोड़ सकता है |
| कनेक्शन | प्रासंगिक माउंटिंग, शाफ्ट, द्रव, विद्युत या सिग्नल इंटरफेस | दृश्य समानता से अधिक पुष्टि करता है |
| इतिहास बदलें | स्वीकृत प्रतिस्थापन, संशोधन और सॉफ़्टवेयर परिवर्तन | वर्तमान मशीन के साथ मूल ड्राइंग का मिलान करता है |
| दोष प्रमाण | अलार्म, साइकिल चरण, माप, चिह्नित नमूने और सुरक्षित तस्वीरें | रिपोर्ट किए गए लक्षण को विफल आइटम से अलग करने में मदद करता है |
एक संक्षिप्त, नियंत्रित पहचान अनुक्रम का उपयोग करें
- मशीन की ड्राइंग या भागों की सूची में आइटम का पता लगाएं और उसके असेंबली संदर्भ को रिकॉर्ड करें।
- संपूर्ण लेबल और आस-पास की स्थापना को सुरक्षित, अनुमत स्थिति से कैप्चर करें।
- आपूर्तिकर्ता के विनिर्देश के साथ प्रासंगिक यांत्रिक, विद्युत और द्रव इंटरफेस का मिलान करें।
- दस्तावेज़ प्रतिस्थापन या संशोधन और स्थापना से पहले आवश्यक तकनीकी अनुमोदन प्राप्त करें।
- अधिकृत प्रतिस्थापन के बाद, उत्पादन जारी करने से पहले आवश्यक सेटअप, फीडबैक, सुरक्षा कार्यों और उत्पाद परिणाम को सत्यापित करें।
विभिन्न घटक वर्गों को अलग-अलग साक्ष्य की आवश्यकता होती है। एक हीटर को उसके निर्दिष्ट विद्युत और स्थापना विवरण की आवश्यकता होती है। एक वाल्व के लिए सही सर्किट फ़ंक्शन और डिवाइस कॉन्फ़िगरेशन की आवश्यकता होती है। एक यांत्रिक उपकरण को इसके ड्राइंग और इंटरफेस की आवश्यकता होती है। नियंत्रण प्रतिस्थापन के लिए संस्करण और पैरामीटर जाँच की आवश्यकता होती है। एक तस्वीर इन रिकॉर्डों का समर्थन कर सकती है लेकिन हर छिपी हुई आवश्यकता को स्थापित नहीं कर सकती।
सटीक आपूर्ति की गई वस्तु और किसी अनुमोदित विकल्प की लिखित पुष्टि का अनुरोध करें। सेवा रिकार्ड में पुरानी एवं नई पहचान सुरक्षित रखें। वह रिकॉर्ड खरीद विवरण की तुलना में अगली विफलता पर अधिक उपयोगी है जो केवल "ब्लो मोल्डिंग मशीनरी के लिए एक अतिरिक्त हिस्सा" कहता है।
एक अपठनीय लेबल को अधिक साक्ष्य की आवश्यकता होती है, अनुमानित भाग संख्या की नहीं। पहचान का पता लगाने के लिए ड्राइंग स्थिति, इंस्टॉलेशन फोटोग्राफ और मशीन रिकॉर्ड का उपयोग करें। किसी नजदीकी मशीन से कोई कोड केवल इसलिए कॉपी न करें क्योंकि उसका घटक समान दिखता है।
ब्लो मोल्डिंग मशीन पार्ट्स के बारे में अक्सर पूछे जाने वाले प्रश्न
ब्लो मोल्डिंग मशीन के मुख्य भाग क्या हैं?
एक एक्सट्रूज़न मशीन के लिए, मुख्य समूह फीडिंग और एक्सट्रूज़न, डाई हेड और टूलींग, पेरिसन कंट्रोल, मोल्ड और क्लैंप, ब्लोइंग, कूलिंग, ड्राइव और कंट्रोल और उत्पाद निष्कासन हैं। सटीक व्यवस्था प्लेटफ़ॉर्म और प्रोजेक्ट पर निर्भर करती है। पहले प्रक्रिया को पहचानें, फिर मानक उपकरण, चयनित विकल्पों और अलग-अलग सहायक उपकरणों को अलग करने के लिए इसके असेंबली दस्तावेजों का उपयोग करें।
डाई हेड और ब्लो मोल्ड के बीच क्या अंतर है?
डाई हेड पिघले हुए पॉलिमर को संभालता है और अपने आउटलेट टूलींग के माध्यम से पैरिसन बनाता है। ब्लो मोल्ड उस परिधि के चारों ओर बंद हो जाता है और मुद्रास्फीति के दौरान उत्पाद के बाहरी हिस्से को परिभाषित करता है। इसलिए एक मोल्ड कैविटी, डाई या पूर्ण हेड असेंबली एक अलग ऑर्डर आइटम है। केवल "मोल्ड" शब्द पर निर्भर रहने के बजाय असेंबली संदर्भ दें।
क्या ब्लो पिन डाई पिन या मैंड्रेल के समान है?
नहीं, एक डाई पिन या मैंड्रेल पिघलने वाले टूलींग से संबंधित है और कुंडलाकार आउटलेट को परिभाषित करने में मदद करता है। एक ब्लो पिन हवा का परिचय देता है और विशिष्ट डिज़ाइन में गर्दन-निर्माण या अंशांकन कर्तव्य हो सकता है। साझा शब्द "पिन" घटकों को विनिमेय नहीं बनाता है। किसी भी आइटम की पहचान करने के लिए वास्तविक टूलींग ड्राइंग का उपयोग करें।
क्या विभिन्न ब्लो मोल्डिंग मशीनों के बीच पुर्जे विनिमेय हैं?
एक सामान्य नाम, समान उपस्थिति या मेल खाती हेडलाइन रेटिंग से विनिमेयता न मानें। संपूर्ण डिवाइस कोड, असेंबली रिवीजन, माउंटिंग, कनेक्शन और ऑपरेटिंग फ़ंक्शन का मिलान होना चाहिए। नियंत्रण सॉफ़्टवेयर, पैरामीटर और फीडबैक संगतता पर भी निर्भर हो सकते हैं। कैटलॉग फोटोग्राफ से अनुमान लगाने के बजाय किसी भी विकल्प को स्थापित कॉन्फ़िगरेशन के लिए अनुमोदित किया जाना चाहिए।
प्रतिस्थापन भाग की पहचान करने के लिए किस जानकारी की आवश्यकता है?
मशीन मॉडल और सीरियल नंबर, मूल भाग संख्या, असेंबली ड्राइंग संदर्भ, संशोधन और स्पष्ट लेबल तस्वीरें भेजें। प्रासंगिक इंटरफ़ेस, स्वीकृत संशोधन और देखी गई गलती शामिल करें। नियंत्रण उपकरणों के लिए, संस्करण और कॉन्फ़िगरेशन रिकॉर्ड भी सुरक्षित रखें। यह जांच को घटकों की व्यापक श्रेणी के बजाय किसी विशेष वस्तु की पहचान करने की अनुमति देता है।
एक विशिष्ट भाग पूछताछ तैयार करें
किंगल मशीन के लिए, मशीन प्लेट, असेंबली संदर्भ और पठनीय घटक लेबल से शुरू करें। समस्या रिकॉर्ड और प्रासंगिक चित्र जोड़ें, फिर पैकेज भेजेंकिंगल संपर्क पृष्ठ. स्थापित हिस्से की पहचान करना सही प्रतिस्थापन की पुष्टि करने की दिशा में पहला कदम है।