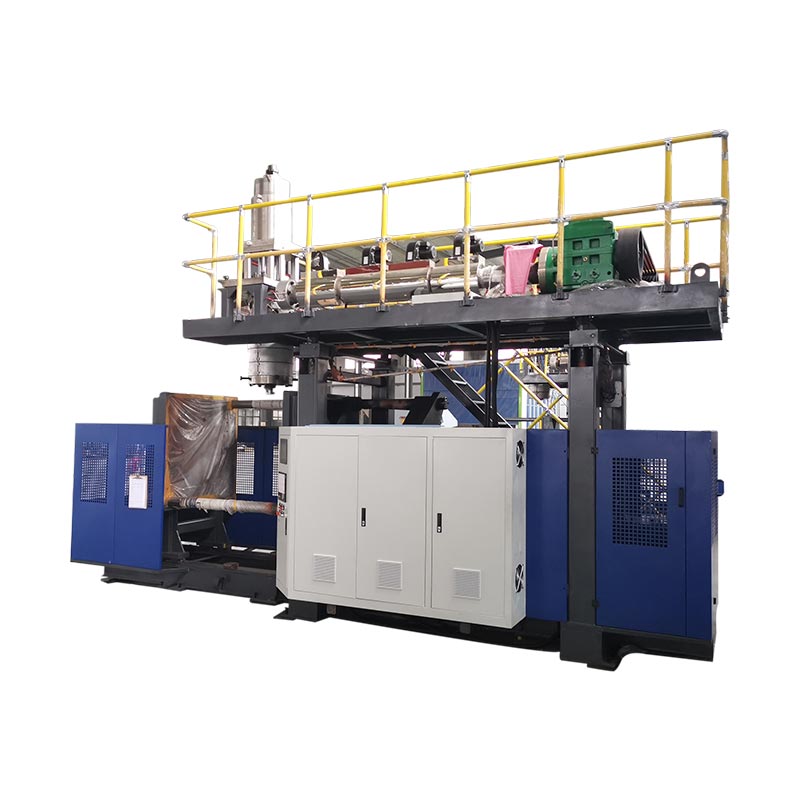
कंटेनर विनिर्देश के साथ प्रत्येक परत के कार्य का मिलान करके एक मल्टीलेयर ब्लो मोल्डिंग मशीन चुनें। जांचें कि उद्धृत एक्सट्रूज़न सिस्टम आवश्यक आउटपुट पर नुस्खा पकड़ सकता है, फिर प्रति स्वीकृत कंटेनर लागत की तुलना करें। इच्छित सामग्री और मोल्ड के साथ कॉन्फ़िगरेशन सत्यापित करें; अतिरिक्त परतें केवल एक परिभाषित उत्पाद या उत्पादन आवश्यकता द्वारा उचित हैं।
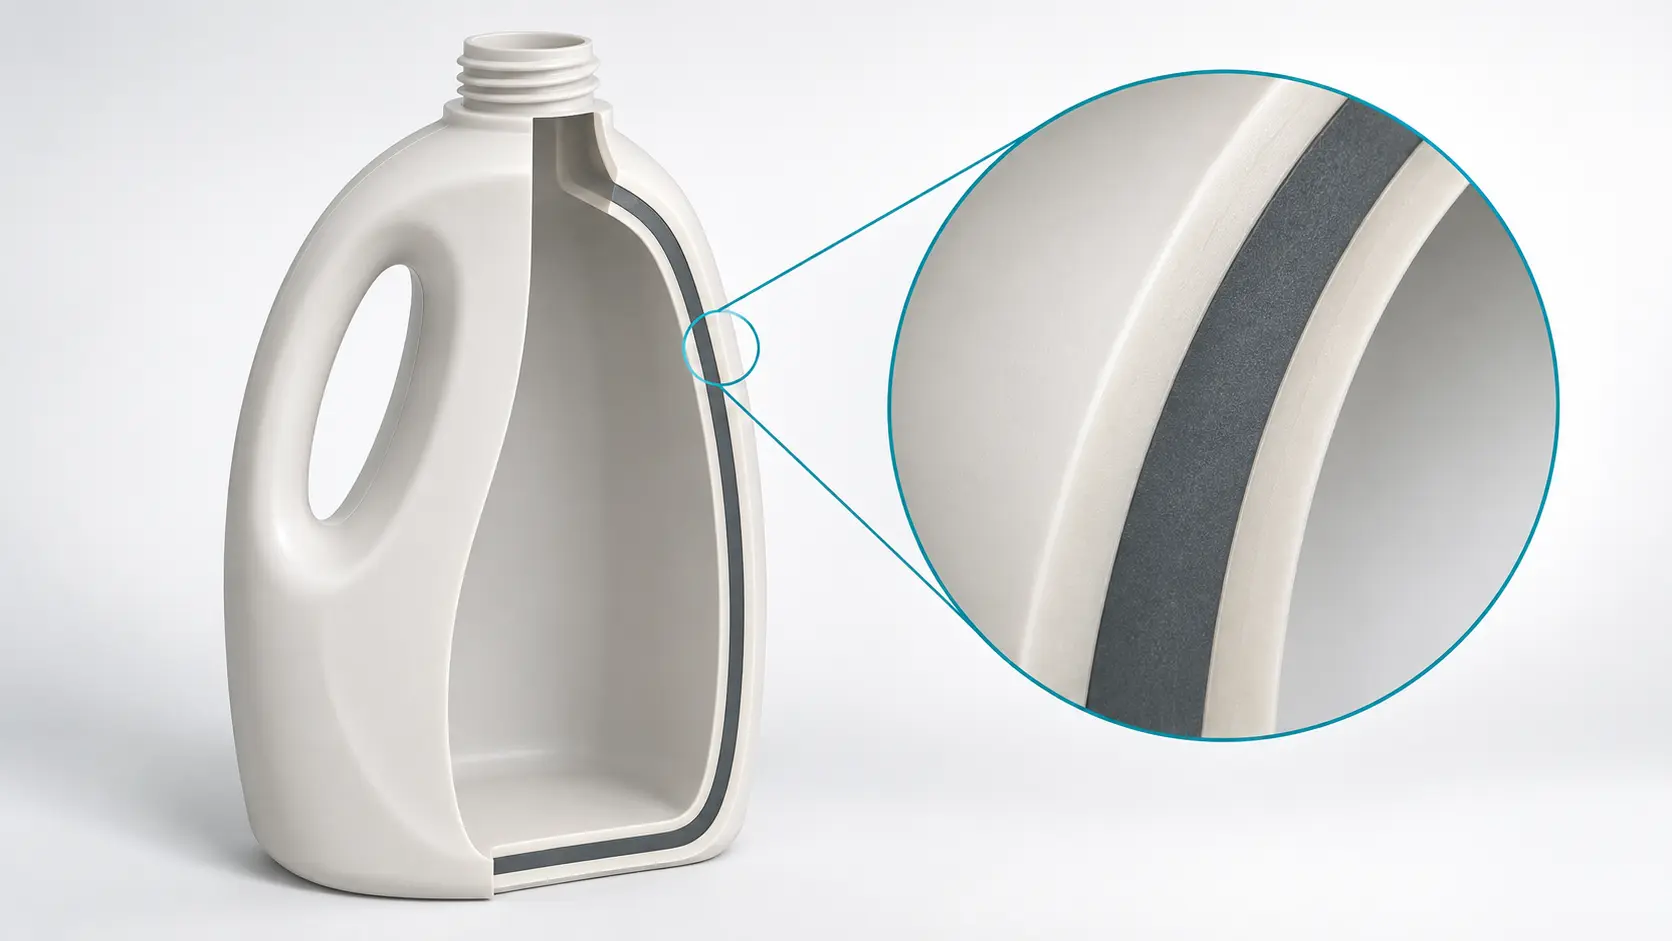
एक उपयोगी खरीदारी निर्णय चार जांचों के बाद होता है:
- परत गणना का चयन करने से पहले कंटेनर विनिर्देश लिखें।
- प्रत्येक सामग्री धारा को उसकी परत पर मैप करें और उसकी संचालन सीमा को सत्यापित करें।
- वास्तविक परत वितरण और तैयार-कंटेनर प्रदर्शन की जाँच करें।
- लागत तुलना और परीक्षण रिकॉर्ड में उत्पादन घाटे को शामिल करें।
कंटेनर विनिर्देश से प्रारंभ करें, परत गणना से नहीं
"थ्री-लेयर बोतल मशीन" के लिए अनुरोध करने पर बहुत सारे निर्णय खुले रह जाते हैं। यह सामग्री, कंटेनर ज्यामिति, राल ग्रेड, आवश्यक आउटपुट या दीवार को परतों में अलग करने के कारण की पहचान नहीं करता है। एक आपूर्तिकर्ता गलत सामग्री प्रणाली उद्धृत करते हुए भी मशीन श्रेणी के साथ उस अनुरोध का उत्तर दे सकता है।
तैयार कंटेनर से शुरुआत करें। इसकी ड्राइंग, गर्दन की फिनिश, हैंडल की व्यवस्था, नाममात्र क्षमता और तैयार वजन प्रदान करें। आवश्यक उपस्थिति, सेवा शर्तें और प्रदर्शन जांच जोड़ें। हल्के रंग की डिटर्जेंट बोतल और ऑक्सीजन-संवेदनशील पैकेज को अलग-अलग साक्ष्य की आवश्यकता होती है, भले ही उनकी मात्रा और कुल वजन मेल खाता हो।
आवश्यकताओं को स्वीकृति वस्तुओं में बदलें
"अच्छी बाधा" या "उच्च शक्ति" जैसे ढीले शब्दों को एक परिभाषित परीक्षण और स्वीकृति सीमा से बदलें। बताएं कि क्या बोतल को एक विशेष हैंडलिंग अनुक्रम का सामना करना होगा, एक निर्दिष्ट उपस्थिति बनाए रखनी होगी या उत्पाद-सुरक्षा लक्ष्य को पूरा करना होगा। परीक्षण की स्थिति सीमा से परे है, जिसमें प्रासंगिक होने पर सामग्री या सिमुलेंट भी शामिल है।
| मांग | चयन प्रश्न | अनुरोध करने हेतु साक्ष्य |
|---|---|---|
| लगातार सतह का रंग | कौन सी परत रंग धारण करती है, और किस इनपुट भिन्नता की अनुमति है? | संपूर्ण दौड़ में स्वीकृत उपस्थिति नमूना और परीक्षण नमूने |
| कोर में पुनर्नवीनीकरण सामग्री | सिस्टम को किस स्रोत, ग्रेड और सामग्री का हिस्सा संभालना चाहिए? | सामग्री विशिष्टता, फ़ीड मैपिंग और तैयार-भाग परिणाम |
| उत्पाद सुरक्षा | दीवार को कौन सा पदार्थ अंदर या बाहर रखना चाहिए? | बाधा लक्ष्य, परीक्षण की स्थिति और पैकेज-स्तरीय सत्यापन |
| संभालना और ढेर लगाना | कौन सा कंटेनर स्थान और लोड प्रदर्शन को नियंत्रित करता है? | ड्राइंग सीमाएँ और सहमत यांत्रिक परीक्षण |
| उत्पाद का उत्पादन | निर्धारित समय के भीतर कितने स्वीकृत कंटेनरों की आवश्यकता है? | सकल पिघला हुआ मांग, स्वीकृत गिनती, अस्वीकार और स्टॉप लॉग |
अनिवार्य आवश्यकताओं को प्राथमिकताओं से अलग रखें। यदि एकल-परत संरचना पहले से ही विनिर्देश को पारित करती है, तो इसे संदर्भ विकल्प के रूप में उपयोग करें। एक बहुपरत प्रस्ताव को तब एक स्पष्ट कारण की आवश्यकता होती है: एक अलग सतह, एक परिभाषित मूल सामग्री, एक बाधा कार्य या कोई अन्य आवश्यकता जिसे संदर्भ आर्थिक रूप से पूरा नहीं कर सकता है।
उत्पाद मिश्रण भी बताएं। लंबे समय तक बार-बार ऑर्डर देने वाली लाइन पर कई रंगों में छोटे बैच बनाने वाली लाइन से अलग बदलाव का बोझ होता है। केवल सबसे आसान बोतल का परीक्षण करने के बजाय सबसे छोटे और सबसे बड़े नियोजित उत्पादों को शामिल करें। यह उपकरण चर्चा को एक उपयोगी सीमा प्रदान करता है।
संरचना चुनने से पहले प्रत्येक परत को एक कार्य दें
सह-एक्सट्रूज़न ब्लो मोल्डिंग, मोल्ड के खोखला भाग बनाने से पहले सामग्री धाराओं को एक स्तरित पैरिसन में जोड़ती है। चयन प्रश्न यह है कि वे परतें कंटेनर की सेवा कैसे करती हैं। किन्गल कामल्टीलेयर सह-एक्सट्रूज़न अवलोकनमूल प्रक्रिया और सामान्य परत कार्यों की व्याख्या करता है।
एक डबल लेयर ब्लो मोल्डिंग मशीन तब प्रासंगिक हो सकती है जब आंतरिक और बाहरी सतहों को अलग-अलग फॉर्मूलेशन की आवश्यकता होती है। एक तीन परत वाली ब्लो मोल्डिंग मशीन उन सतहों के बीच एक अलग कोर जोड़ती है। कोई भी विवरण अपने आप में ताकत, रासायनिक अनुकूलता या अवरोध प्रदर्शन स्थापित नहीं करता है। उन संपत्तियों को अभी भी चयनित सामग्री, ज्यामिति और परीक्षण परिणामों की आवश्यकता है।
| संरचना अवधारणा | इसका मूल्यांकन करने का कारण | प्रश्न जो बना हुआ है |
|---|---|---|
| एकल परत | एक फॉर्मूलेशन संपूर्ण उत्पाद आवश्यकता को पूरा करता है | क्या तैयार कंटेनर प्रस्तावित वजन से गुजरता है? |
| दो परतें | आंतरिक और बाहरी फॉर्मूलेशन को अलग करें | क्या सतहें और इंटरफ़ेस स्वीकार्य बने रहेंगे? |
| तीन परतें | दोनों खालों से स्वतंत्र रूप से एक मूल सूत्रीकरण निर्दिष्ट करें | क्या इच्छित कोर शेयर स्वीकार्य खाल और प्रदर्शन के साथ चल सकता है? |
| टाई परतों के साथ बैरियर संरचना | चयनित बैरियर रेज़िन को संरचनात्मक सामग्रियों के साथ मिलाएं | क्या रेज़िन ग्रेड, इंटरफ़ेस और पैकेज प्रदर्शन मान्य हैं? |
सामग्री को एक प्रणाली के रूप में निर्दिष्ट करें
त्वचा/कोर/त्वचा संरचना के लिए, प्रत्येक स्थिति में राल और योजक पैकेज की पहचान करें। ग्राइंडर के माध्यम से लौटाए गए उत्पादन ट्रिम से खरीदे गए पुनर्नवीनीकरण फीडस्टॉक को अलग करें। एक नुस्खा जिसे केवल "नया/पुराना/नया" के रूप में वर्णित किया गया है, स्थिरता और सामग्री प्रबंधन का आकलन करने के लिए आवश्यक जानकारी छुपाता है।
दबे हुए पुनर्चक्रित कोर को सामग्री के लिए उपयुक्तता के स्वचालित प्रमाण के रूप में न मानें। इच्छित उपयोग के लिए आवश्यक सामग्री दस्तावेज़ीकरण और उत्पाद-विशिष्ट मूल्यांकन का अनुरोध करें। इसी तरह, पुनर्नवीनीकरण सामग्री और पुनर्चक्रण अलग-अलग प्रश्न हैं। एक चिंता का विषय है कि कंटेनर में क्या प्रवेश करता है; दूसरी चिंता यह है कि बाद में पूरे पैकेज का क्या हो सकता है।
एक अवरोध परत सामग्री प्रणाली को बदल देती है
कुराराय पहचानता हैगैस-अवरोधक सामग्री के रूप में EVAL इवोहपैकेजिंग और अन्य अनुप्रयोगों में उपयोग किया जाता है। इसकातकनीकी प्रस्तुतिपॉलीओलेफ़िन और ईवीओएच के बीच टाई परतों को भी दर्शाता है। वे चिपकने वाली स्थितियाँ संरचना और उपकरण समीक्षा में हैं, परत गणना के बाहर नहीं।
चिपकने वाले ग्रेड, हैंडलिंग निर्देश और सहमत बाधा शर्तों सहित संपूर्ण राल संयोजन के लिए पूछें। सामग्री पारगम्यता मान एक तैयार बोतल के लिए शेल्फ-जीवन परिणाम नहीं है। कंटेनर, समापन, सामग्री और उपयोग की शर्तों को अपने स्वयं के सत्यापन की आवश्यकता होती है। उस विनिर्देश के बिना बैरियर रेज़िन जोड़ने से खरीदारी का निर्णय अधूरा रह जाता है।
जांचें कि उद्धृत मशीन लेयर रेसिपी चला सकती है या नहीं
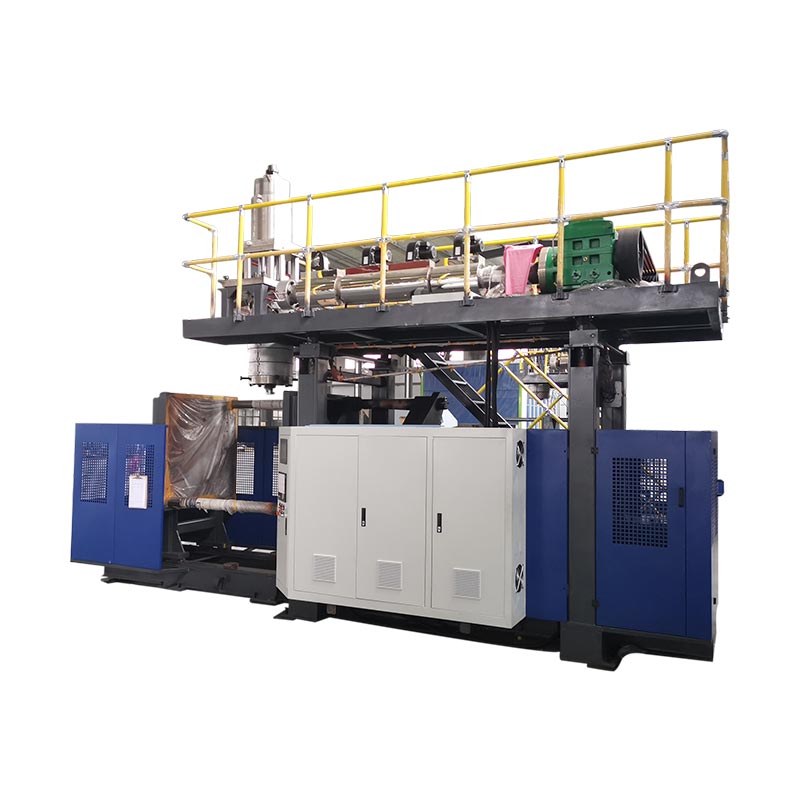
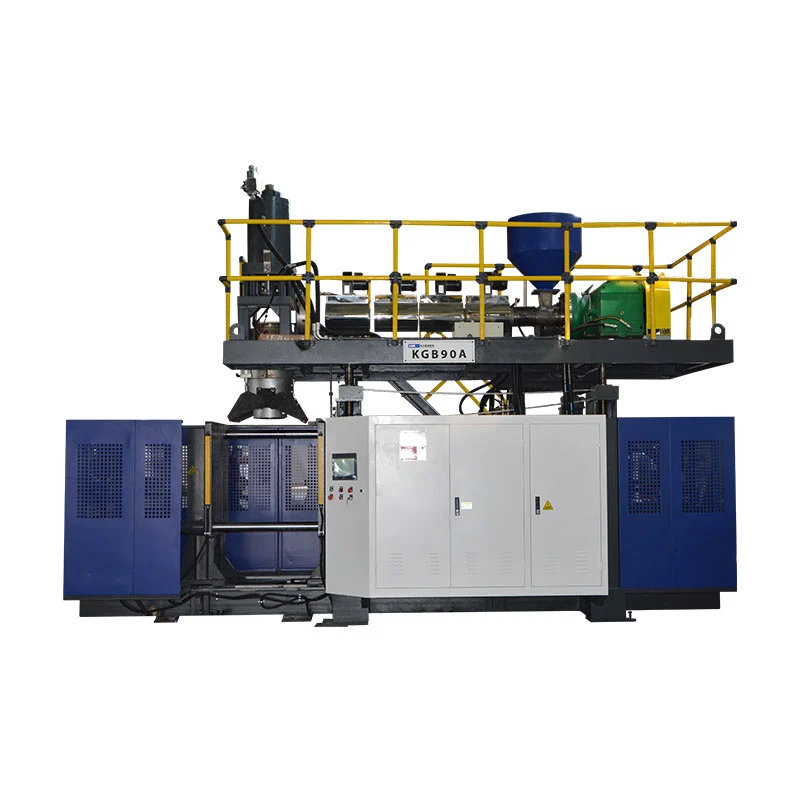
एक मल्टीलेयर एक्सट्रूज़न ब्लो मोल्डिंग मशीन को कंटेनर और उसके सिर को खिलाने वाली सामग्री धाराओं दोनों से मेल खाना चाहिए। एक उपकरण शेड्यूल का अनुरोध करें जिसमें प्रत्येक एक्सट्रूडर, फीडर, सामग्री पथ और परत की स्थिति का नाम हो। ड्राइंग में डाई आउटलेट, स्टेशन और मोल्ड कैविटी की भी पहचान होनी चाहिए। ये गणनाएँ सिस्टम के विभिन्न भागों का वर्णन करती हैं।
एक मल्टी-हेड मशीन एक मोल्डिंग इवेंट के लिए कई पेरिसन तैयार करती है। एक बहुपरत डाई हेड एक जेल की दीवार के भीतर परतें बनाता है। एक उद्धरण इन विशेषताओं को जोड़ सकता है, लेकिन एक दूसरे को स्थापित नहीं करता है। इसी तरह, अकेले परत गणना एक विश्वसनीय एक्सट्रूडर गिनती प्रदान नहीं करती है। वास्तविक फ़ीड मैपिंग पढ़ें.
संपूर्ण इकाइयों के साथ सामग्री धाराओं को आकार दें
एक्सट्रूज़न साइज़िंग के लिए सकल समान मांग का उपयोग करें। तैयार बोतल द्रव्यमान अकेले सामग्री को छोड़ देता है जो ट्रिम हो जाता है। प्रति ढले हुए कंटेनर का सकल द्रव्यमान और प्रति घंटे बनने वाले कंटेनरों की संख्या को परिभाषित करें। मल्टी-आउटलेट व्यवस्था के लिए, उस उत्पादन दर में सभी कंटेनरों को शामिल करें।
40 ग्राम के पूर्ण द्रव्यमान और 55 ग्राम के सकल पारिज़न आवंटन के साथ एक काल्पनिक बोतल पर विचार करें। मान लें कि गुणवत्ता अस्वीकृत होने से पहले लाइन प्रति घंटे 1,200 बोतलें बनाती है। इस उदाहरण में 15 ग्राम का अंतर कम है, मानक स्क्रैप भत्ता नहीं। ये इनपुट विधि का वर्णन करते हैं; वे किंगल उत्पादन परिणाम नहीं हैं।
सामग्री-धारा मांग = सकल पिघली मांग × निर्दिष्ट द्रव्यमान अंश
| पद | सौंपा गया सामूहिक हिस्सा | आवश्यक प्रवाह |
|---|---|---|
| बाहरी त्वचा | 20% | 13.2 किग्रा/घंटा |
| मुख्य | 60% | 39.6 किग्रा/घंटा |
| भीतरी त्वचा | 20% | 13.2 किग्रा/घंटा |
| कुल | 100% | 66.0 किग्रा/घंटा |
20/60/20 नुस्खा एक गणना धारणा है, अनुशंसित पुनर्नवीनीकरण-सामग्री अनुपात नहीं। यदि एक सामग्री धारा कई स्थितियों को पोषित करती है, तो उस धारा के भार की गणना करते समय उन स्थितियों को संयोजित करें। सबसे छोटी नियोजित बोतल और लेयर शेयर की भी जाँच करें। अधिकतम-आउटपुट का आंकड़ा कम फ़ीड दर पर स्थिर संचालन स्थापित नहीं करता है।
शुरुआती बिंदु के रूप में किंगल के उत्पाद विकल्पों का उपयोग करें
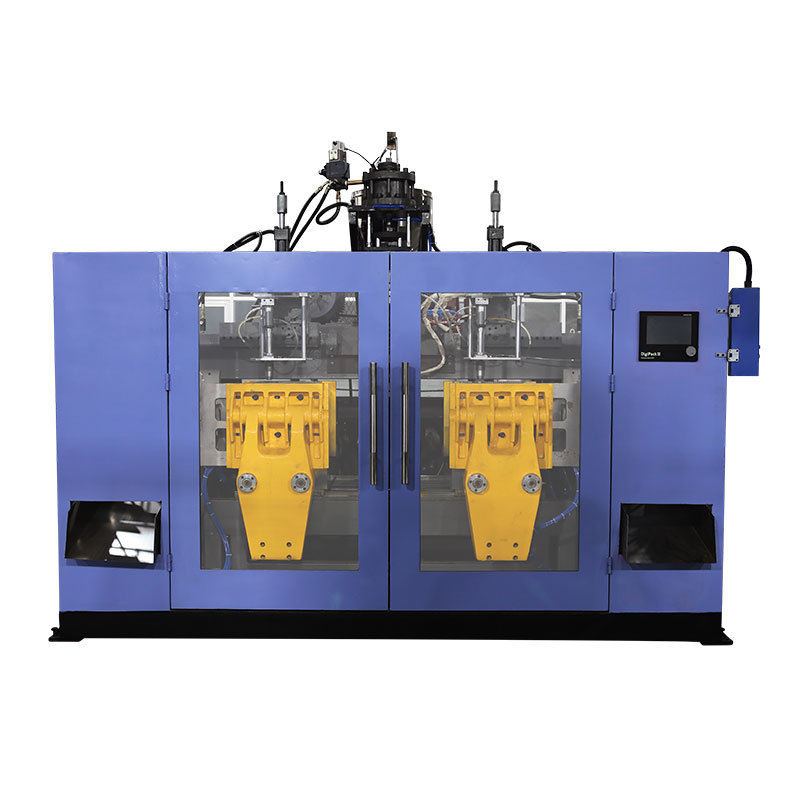
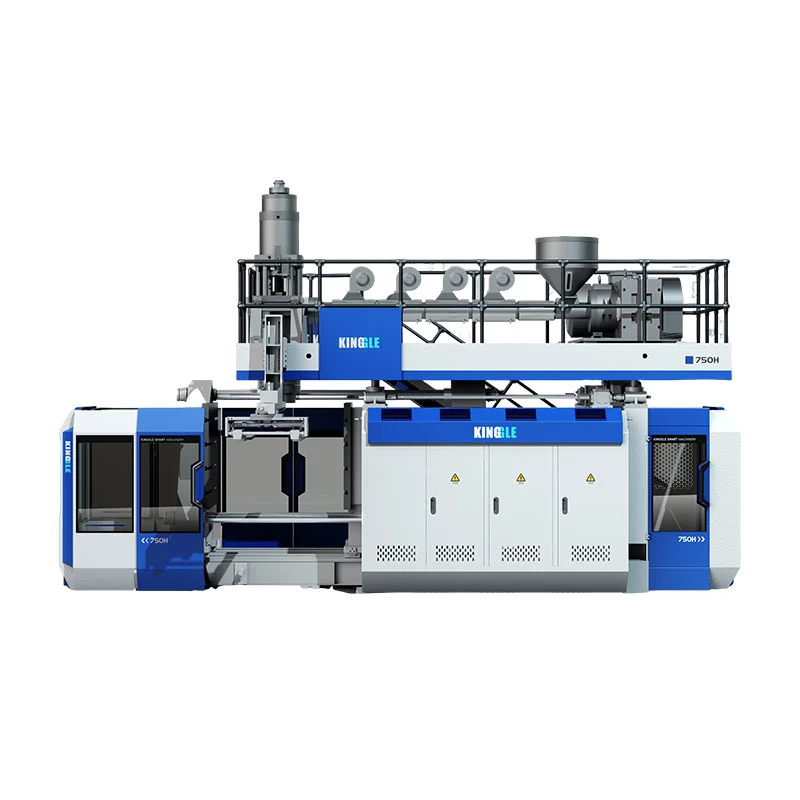
किन्गल काKGB2L 2L सिंगल-स्टेशन मशीनसिंगल-, डबल- और थ्री-लेयर विकल्पों को सूचीबद्ध करता है।KGB5D 5L डबल-स्टेशन मशीनएक अलग प्लेटफ़ॉर्म पर समान परत विकल्प सूचीबद्ध करता है। दोनों पेज अलग-अलग मल्टी-डाई-हेड कॉन्फ़िगरेशन का वर्णन करते हैं, जो इस बात को पुष्ट करता है कि कोटेशन में लेयर काउंट और आउटलेट काउंट को अलग-अलग प्रविष्टियों की आवश्यकता क्यों है।

प्रकाशित क्षमता वर्ग प्लेटफ़ॉर्म को संकीर्ण करने के लिए उपयोगी हैं। वे रेज़िन-विशिष्ट कॉन्फ़िगरेशन समीक्षा को प्रतिस्थापित नहीं करते हैं। पूछें कि कौन से स्क्रू डिज़ाइन, फ़ीड सिस्टम और हेड विकल्प प्रस्तावित नुस्खा को पूरा करते हैं। आधार एचडीपीई प्लास्टिसाइजिंग आकृति को अनिर्दिष्ट बहुपरत प्रणाली की संयुक्त क्षमता के रूप में न मानें।
सह-एक्सट्रूज़न ब्लो मोल्डिंग मशीन कोटेशन के लिए, प्रत्येक सामग्री धारा, तैयारी आवश्यकताओं, जहां आवश्यक हो वहां निस्पंदन, नुस्खा नियंत्रण और शुद्धिकरण प्रक्रिया के लिए सहमत प्रवाह सीमा को रिकॉर्ड करें। निर्दिष्ट करें कि कीमत में कौन सी सहायक चीज़ें शामिल हैं। एक सामग्री सर्किट जो प्रदर्शन में काम करता है उसे अभी भी उद्धृत मशीन सीमा के बाहर उपकरण की आवश्यकता हो सकती है।
केवल रेसिपी स्क्रीन पर ही नहीं, बल्कि मोल्डेड कंटेनर में परतों को सत्यापित करें
परत अनुपात नियंत्रण सामग्री आपूर्ति से शुरू होता है, लेकिन स्वीकृति तैयार कंटेनर से संबंधित है। सही प्रतिशत प्रदर्शित करने वाली स्क्रीन कंधे या कोने पर परत की मोटाई नहीं दिखाती है। कुल भाग का वजन भी अपर्याप्त है: यह पूरे कंटेनर का वर्णन करता है, न कि जहां प्रत्येक सामग्री समाप्त हुई।
तीन रिकॉर्ड अलग रखें: द्रव्यमान नुस्खा, कुल दीवार-मोटाई प्रोफ़ाइल और भाग में मापा गया परत वितरण। यहां तक कि एक आदर्श खंड में, विभिन्न सामग्री घनत्वों का मतलब है कि द्रव्यमान अंश स्वचालित रूप से मोटाई अंश नहीं है। स्थानीय गठन और प्रवाह एक नुस्खा प्रतिशत को दीवार गारंटी में बदलने के बजाय कंटेनर का निरीक्षण करने का एक और कारण जोड़ते हैं।
स्थान-आधारित नमूना योजना बनाएं
वास्तविक ड्राइंग से माप स्थानों का चयन करें। उन क्षेत्रों को शामिल करें जहां ज्यामिति या उपयोग एक पतले खंड को परिणामी बनाता है, फिर वितरण पैटर्न दिखाने के लिए पर्याप्त मुख्य स्थान जोड़ें। प्रत्येक नमूने पर स्टेशन, आउटलेट, समय और रेसिपी संशोधन की पहचान करें। अन्यथा, बोतलों की मिश्रित ट्रे स्थिति-विशिष्ट समस्या को छिपा सकती है।
सामग्री के अनुकूल सेक्शनिंग और माप पद्धति का उपयोग करें। सामान्य दृश्य निरीक्षण समान राल परतों को अलग नहीं कर सकता है। जब एक पतली कार्यात्मक परत प्रदर्शन को नियंत्रित करती है, तो सहमत हों कि प्रयोगशाला इसकी पहचान कैसे करेगी और संबंधित पैकेज संपत्ति का परीक्षण कैसे किया जाएगा। केवल कटी हुई दीवार की तस्वीर ही पूर्ण अवरोध परिणाम नहीं है।
नुस्खा बदलने से पहले लक्षण का निदान करें
यदि बाहरी रंग असंगत दिखता है, तो पहले अनुमोदित सामग्री लॉट, रंग निर्माण और मापा त्वचा वितरण की तुलना करें। लागत और प्रक्रिया की स्थितियों को बदलते समय तुरंत कलरेंट बढ़ाने से एक लक्षण छिप सकता है। स्पष्ट अलगाव के लिए, प्रत्येक एक्सट्रूडर को एक बार में समायोजित करने से पहले सामग्री युग्मन, चिपकने वाली आवश्यकता और प्रसंस्करण रिकॉर्ड की समीक्षा करें।
स्थानीय पतले क्षेत्र के लिए, परत माप के साथ-साथ पैरिसन स्थिति और कुल दीवार वितरण का निरीक्षण करें। किन्गल कापैरिसन प्रोग्रामिंग गाइडबताता है कि प्रोफ़ाइल टाइमिंग, टूलींग संरेखण और एक्सट्रूज़न स्थिरता क्यों मायने रखती है। एक आधार रेखा सहेजें और एक समय में एक नियंत्रित चर बदलें ताकि अगला नमूना प्रभाव समझा सके।
प्रदर्शन जांचों का उनके दायरे से मिलान करें.एएसटीएम डी2463-23पानी से भरे ब्लो-मोल्डेड थर्मोप्लास्टिक कंटेनरों के ड्रॉप प्रभाव प्रतिरोध को संबोधित करता है।एएसटीएम डी2659-16(2023)कॉलम-क्रश गुणों को संबोधित करता है। कोई भी परीक्षण अपने आप में बाधा प्रदर्शन या इच्छित सामग्री के साथ अनुकूलता स्थापित नहीं करता है। परीक्षण से पहले लागू तरीकों और उत्पाद सीमाओं पर सहमति दें।
प्रति स्वीकृत कंटेनर लागत की तुलना करें, अकेले रेज़िन की कीमत की नहीं
कम कोर-रेज़िन कीमत बहुपरत निवेश का समर्थन कर सकती है, लेकिन वित्तीय तुलना के लिए अंत में समान स्वीकृत उत्पाद की आवश्यकता होती है। दोनों कंटेनर विनिर्देशों को पूरा करने के बाद ही संरचनाओं की तुलना करें। अन्यथा, स्पष्ट रूप से सस्ते विकल्प में परीक्षण पास करने के लिए आवश्यक सामग्री कम हो सकती है।
खरीद लागत को आंतरिक परिचालन से अलग रखें। ट्रिम को ग्राइंडर के माध्यम से भेजा गया और लाइन पर वापस आने के लिए अभी भी हैंडलिंग, ऊर्जा और नियंत्रण की आवश्यकता है। हालाँकि, यह उसी पॉलिमर की दूसरी खरीद नहीं है। प्रत्येक पास पर सकल एक्सट्रूज़न द्रव्यमान को ताजा खरीदी गई राल के रूप में गिनने से सामग्री की लागत अधिक हो सकती है।
स्पष्ट सीमा वाले बैच बहीखाता का उपयोग करें
उसी अवधि में खरीदे गए इनपुट, खपत, स्वीकृत आउटपुट, पुनर्प्राप्त न किए गए स्क्रैप, शुद्ध सामग्री और इन्वेंट्री परिवर्तन को रिकॉर्ड करें। आंतरिक रिटर्न को अलग से ट्रैक करें। सार्वभौमिक स्क्रैप प्रतिशत को लागू करने के बजाय, जहां वे वास्तव में उस सीमा को छोड़ते हैं, सामग्री के नुकसान को चार्ज करें जो कि पुनर्नवीनीकरण ट्रिम को दो बार गिना जा सकता है।
नीचे दिया गया उदाहरण काल्पनिक लागत इकाइयों का उपयोग करता है, न कि बाज़ार कीमतों या किंगल उद्धरण का। दोनों विकल्प 10,000 स्वीकृत कंटेनरों का उत्पादन करते हैं जिनका वजन 40 ग्राम होता है। मान लें कि कोई इन्वेंट्री परिवर्तन नहीं है. सिंगल-लेयर रेज़िन की कीमत 100 यूनिट/किग्रा है। मल्टीलेयर विकल्प के लिए, खरीदा गया इनपुट मिश्रण 100 पर 20% बाहरी सामग्री, 75 पर 60% कोर और 100 यूनिट/किग्रा पर 20% आंतरिक सामग्री है।
= 85 लागत इकाई/किलो
| इनपुट या परिणाम | एकल परत | त्रिस्तरीय धारणा |
|---|---|---|
| स्वीकृत कंटेनर | 10,000 | 10,000 |
| स्वीकृत कंटेनरों में द्रव्यमान | 400 किग्रा | 400 किग्रा |
| खरीदे गए इनपुट का उपभोग हो गया, जिसमें वसूल न की गई हानि भी शामिल है | 410 किग्रा | 430 किग्रा |
| भारित क्रय-इनपुट लागत | 100 यूनिट/किग्रा | 85 यूनिट/किग्रा |
| खरीदी गई सामग्री की लागत | 41,000 इकाइयाँ | 36,550 इकाइयाँ |
| प्रति स्वीकृत कंटेनर सामग्री लागत | 4.10 इकाइयाँ | 3.655 इकाइयाँ |
गणना यह मानती है कि बताई गई मिश्रण लागत उपभोग किए गए सभी खरीदे गए इनपुट पर लागू होती है। यह जानबूझकर मल्टीलेयर विकल्प को अधिक अप्राप्य हानि देता है। फिर भी, ऑर्डर के लिए इसका सामग्री-लागत लाभ 4,450 यूनिट है। लाभ गायब होने से पहले वह राशि अतिरिक्त परिचालन और स्वामित्व लागत के लिए उपलब्ध भत्ता है।
यदि मल्टीलेयर विकल्प ऑर्डर के लिए 2,000 इकाइयाँ जोड़ता है, तो इस सीमित तुलना में इसकी संयुक्त लागत 38,550 इकाइयाँ या प्रति स्वीकृत कंटेनर 3.855 हो जाती है। वास्तविक कोटेशन के लिए एक पूर्ण सीमा की आवश्यकता होती है: श्रम, उपयोगिताएँ, रखरखाव और अतिरिक्त उपकरण की स्वामित्व लागत। प्रत्येक कल्पित इनपुट को फ़ैक्टरी के स्वयं के बहीखाते से बदलें।
बचत के पीछे उत्पादन कार्यक्रम की जाँच करें
बार-बार नुस्खा या रंग परिवर्तन शुद्धिकरण हानि और सेटअप समय को निर्णायक बना सकता है। बैच की लंबाई और नियोजित ऑर्डर अनुक्रम की तुलना करें, न कि केवल एक स्थिर रन की। लंबे ऑर्डर पर प्रदर्शित सामग्री बचत कई छोटे बैचों के नुकसान को कवर नहीं कर सकती है। उन बदलावों का परीक्षण करें जिन्हें फ़ैक्टरी वास्तव में शेड्यूल करेगी।
सामग्री की कीमतें बदलने पर भी गणना बनाए रखें। एक उपयोगी लागत मॉडल खरीदार को उत्पाद की आवश्यकताओं को बदले बिना मूल मूल्य, स्वीकृत उपज और बैच आकार में बदलाव करने देता है। इसे उजागर करना चाहिए कि प्रस्ताव कहां भुगतान करना बंद कर देता है, बजाय एक आकर्षक बचत प्रतिशत उत्पन्न करने के।
सामग्री-विशिष्ट मशीन परीक्षण में कॉन्फ़िगरेशन साबित करें
इच्छित कंटेनर और सामग्रियों के आसपास परीक्षण की व्यवस्था करें। एक आसान प्रदर्शन राल यह स्थापित कर सकता है कि मशीन चलती है, लेकिन यह उत्तर नहीं दे सकता है कि उद्धृत प्रणाली में एक मांग वाला कोर फॉर्मूलेशन है या एक पतली कार्यात्मक परत है। परीक्षण योजना में खरीदे गए निर्माण, हेड कॉन्फ़िगरेशन, सहायक और डाउनस्ट्रीम संचालन की पहचान करें।
सामग्री चलाने से पहले, नमूना योजना, माप विधियों, उत्पाद सीमाओं और आउटपुट परिभाषा पर सहमत हों। आवश्यक अवधि इस बात पर निर्भर करती है कि परीक्षण को क्या दिखाना चाहिए। जब वे घटनाएँ स्वीकृति प्रश्न का हिस्सा हों तो स्थिरीकरण, सामग्री पुनःपूर्ति या प्रासंगिक पुनरारंभ शामिल करें। एक मनमाना रन लंबाई किसी परिभाषित परीक्षण का स्थान नहीं ले सकती।
- अनुमोदित कंटेनर ड्राइंग, मोल्ड संशोधन और सटीक राल ग्रेड के साथ परीक्षण का मिलान करें। सामग्री लॉट और तैयारी की स्थितियों को रिकॉर्ड करें।
- एक्सट्रूडर-टू-लेयर मैपिंग, मास रेसिपी और शामिल सामग्री-हैंडलिंग उपकरण की पुष्टि करें। प्रारंभिक नियंत्रण सेटिंग्स सहेजें.
- सहमत स्थिर स्थिति स्थापित करें। परीक्षण के दौरान वास्तविक प्रक्रिया मूल्यों, हस्तक्षेपों और किसी भी नुस्खा परिवर्तन को रिकॉर्ड करें।
- स्टेशन, आउटलेट और समय के अनुसार पता लगाने योग्य नमूने एकत्र करें। केवल सर्वोत्तम बोतलें प्रस्तुत करने के बजाय गुणवत्ता रिकॉर्ड में विफल नमूनों को रखें।
- निर्दिष्ट स्थानों को मापें और सहमत कार्यात्मक परीक्षण करें। प्रत्येक स्वीकृति परिणाम को उसके नमूने और विधि से जोड़ें।
- स्वीकृत आउटपुट, पुनर्प्राप्त न किए गए नुकसान और प्रासंगिक बदलाव या पुनरारंभ परिणाम रिकॉर्ड करें। पारित कॉन्फ़िगरेशन और रेसिपी को फ़्रीज़ करें।
एक आकर्षक नमूने से प्रक्रिया क्षमता को अलग करें
एक नमूना पारित हो सकता है जबकि प्रक्रिया अभी भी जारी है। सहमत अवलोकन विंडो में और शामिल घटनाओं के बाद नमूनों की तुलना करें। यदि कोई सामग्री लॉट या रीफिल उपस्थिति या परत वितरण को बदलता है, तो सबूत सुरक्षित रखें और कारण की जांच करें। केवल औसत ही एक आउटलेट या एक समय बिंदु पर विफलताओं को छुपा सकता है।
आउटपुट के लिए, स्वीकृत कंटेनरों का उपयोग सहमत उत्पादन समय से विभाजित करके करें। बताएं कि गणना में स्टॉप, रिजेक्ट और डाउनस्ट्रीम होल्ड कैसे दर्ज होते हैं। यदि लक्ष्य पूरी लाइन से संबंधित है, तो परीक्षण की गई सीमा में ट्रिमिंग और निरीक्षण शामिल करें। एक मशीन काउंटर और तैयार, स्वीकृत कंटेनरों का एक बॉक्स अलग-अलग परिणामों को मापता है।
किन्गल काफ़ैक्टरी स्वीकृति परीक्षण मार्गदर्शिकायह बताता है कि किसी परिणाम को मशीन, उत्पाद, विधि और सीमा से कैसे जोड़ा जाए। बहुपरत चयन के लिए, उस रिकॉर्ड में सामग्री-स्ट्रीम शेड्यूल, परत माप और नुस्खा संशोधन जोड़ें। खुली हुई वस्तुओं और उन्हें बंद करने के लिए आवश्यक साक्ष्य का दस्तावेजीकरण करें।
एक कॉन्फ़िगरेशन का अनुरोध करें जिसे प्राप्तकर्ता कारखाने में पुन: प्रस्तुत किया जा सके: स्वीकृत सामग्री ग्रेड, आपूर्ति पथ, हेड और टूलींग पहचानकर्ता, रेसिपी फ़ाइलें, उपयोगिता की स्थिति और नमूना परिणाम मशीन के साथ यात्रा करनी चाहिए।
सामग्री-विशिष्ट परीक्षण क्रय जोखिम को उन स्थितियों तक सीमित कर देता है जिनकी पार्टियों ने वास्तव में जाँच की है। यह भविष्य के प्रत्येक रेज़िन या उत्पाद पर प्रदर्शन का वादा नहीं करता है। सामग्री प्रणाली या कंटेनर विनिर्देश में किसी भी बदलाव के लिए एक परिभाषित समीक्षा की आवश्यकता होती है, न कि यह धारणा कि समान परत गणना समान परिणाम की गारंटी देती है।
किंगल को कंटेनर ड्राइंग, सामग्री, रेजिन ग्रेड, इच्छित परत फ़ंक्शन और स्वीकृत-आउटपुट लक्ष्य भेजें। उत्पाद मिश्रण और आवश्यक परीक्षण जोड़ें ताकि उपकरण प्रस्ताव वास्तविक कार्य को संबोधित कर सके।
मल्टीलेयर मशीन कॉन्फ़िगरेशन पर चर्चा करें
निंगबो किंगल मशीनरी कंपनी लिमिटेड ·sales@kinggle.com · +86-574-87103665
अक्सर पूछे जाने वाले प्रश्नों
क्या मल्टीलेयर ब्लो मोल्डिंग मशीन हमेशा सिंगल-लेयर मशीन से बेहतर होती है?
नहीं, जब एक फॉर्मूलेशन कंटेनर विनिर्देश को पूरा करता है तो सिंगल-लेयर मशीन एक उचित संदर्भ है। बहुपरत उपकरण एक परिभाषित सतह, कोर या बाधा आवश्यकता और एक व्यावहारिक लागत मामले द्वारा उचित है। अतिरिक्त परतों को गुणवत्ता ग्रेड मानने के बजाय, स्वीकृत उत्पाद प्रदर्शन और परिचालन लागत की तुलना करें।
क्या तीन-परत संरचना के लिए तीन अलग-अलग सामग्रियों की आवश्यकता होती है?
नहीं, एक तीन-परत संरचना दीवार में तीन स्थितियों की पहचान करती है, जरूरी नहीं कि तीन अलग-अलग बहुलक परिवार हों। दो खालें एक ही फॉर्मूलेशन का उपयोग कर सकती हैं जबकि कोर दूसरे का उपयोग करता है। वास्तविक सामग्री शेड्यूल और फ़ीड मैपिंग का अनुरोध करें; वे दस्तावेज़ स्थापित करते हैं कि चयनित हेड और एक्सट्रूडर संरचना कैसे बनाते हैं।
क्या मल्टी-हेड ब्लो मोल्डिंग मशीन मल्टीलेयर मशीन के समान है?
नहीं, एकाधिक डाई आउटलेट एक मोल्डिंग इवेंट के लिए कई पेरिसन का निर्माण करते हैं। बहुपरत उपकरण जेल की दीवार के भीतर भौतिक परतें बनाते हैं। एक मशीन दोनों सुविधाओं को जोड़ सकती है। आउटलेट संख्या, परत संरचना, स्टेशनों और गुहाओं को अलग-अलग रिकॉर्ड करें ताकि उद्धरण सामग्री व्यवस्था के साथ उत्पादन व्यवस्था को भ्रमित न करे।
क्या मौजूदा सिंगल-लेयर मशीन को मल्टीलेयर उत्पादन के लिए अपग्रेड किया जा सकता है?
उत्तर मौजूदा एक्सट्रूज़न सिस्टम, उपलब्ध स्थान, हेड इंटरफ़ेस, नियंत्रण, उपयोगिताओं और आवश्यक थ्रूपुट पर निर्भर करता है। रूपांतरण का बजट बनाने से पहले वास्तविक निर्माण की इंजीनियरिंग समीक्षा प्राप्त करें। यह मत मानें कि केवल हेड रिप्लेसमेंट ही प्रस्तावित रेसिपी के लिए आवश्यक अतिरिक्त सामग्री सर्किट या ऑपरेटिंग रेंज प्रदान करता है।
मल्टीलेयर ब्लो मोल्डिंग मशीन कोटेशन के लिए क्या जानकारी आवश्यक है?
कंटेनर ड्राइंग और तैयार स्थिति, सामग्री, राल ग्रेड, प्रस्तावित परत फ़ंक्शन, स्वीकृत-आउटपुट लक्ष्य और उत्पाद मिश्रण प्रदान करें। यदि ज्ञात हो तो सकल पैरिसन द्रव्यमान, आवश्यक परीक्षण, उपलब्ध उपयोगिताएँ और डाउनस्ट्रीम स्कोप शामिल करें। यदि परत नुस्खा तय नहीं हुआ है, तो पहले प्रदर्शन आवश्यकता को परिभाषित करें ताकि आपूर्तिकर्ता उपयुक्त कॉन्फ़िगरेशन का मूल्यांकन कर सके।