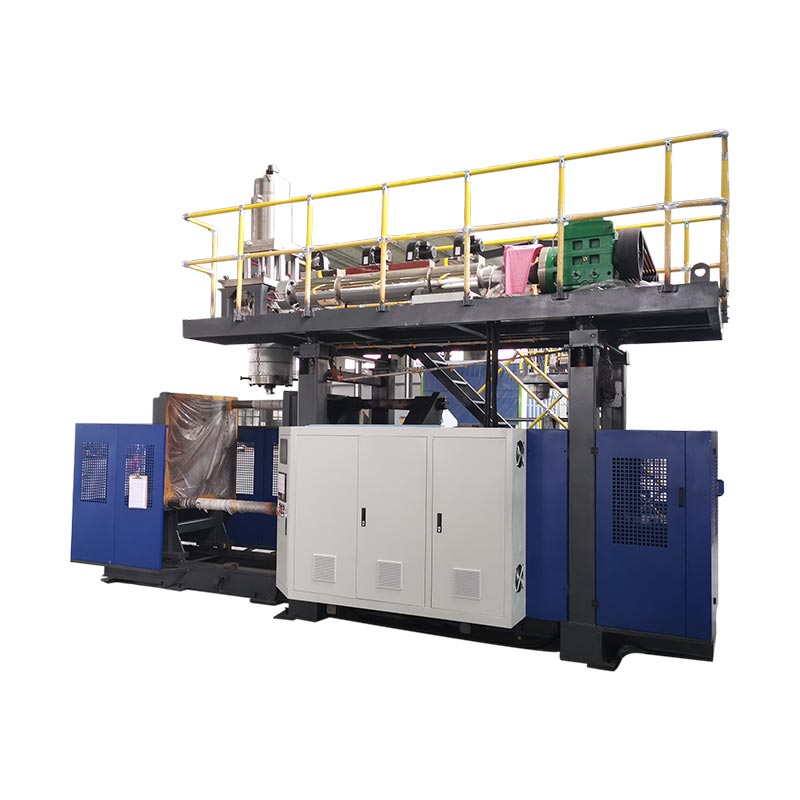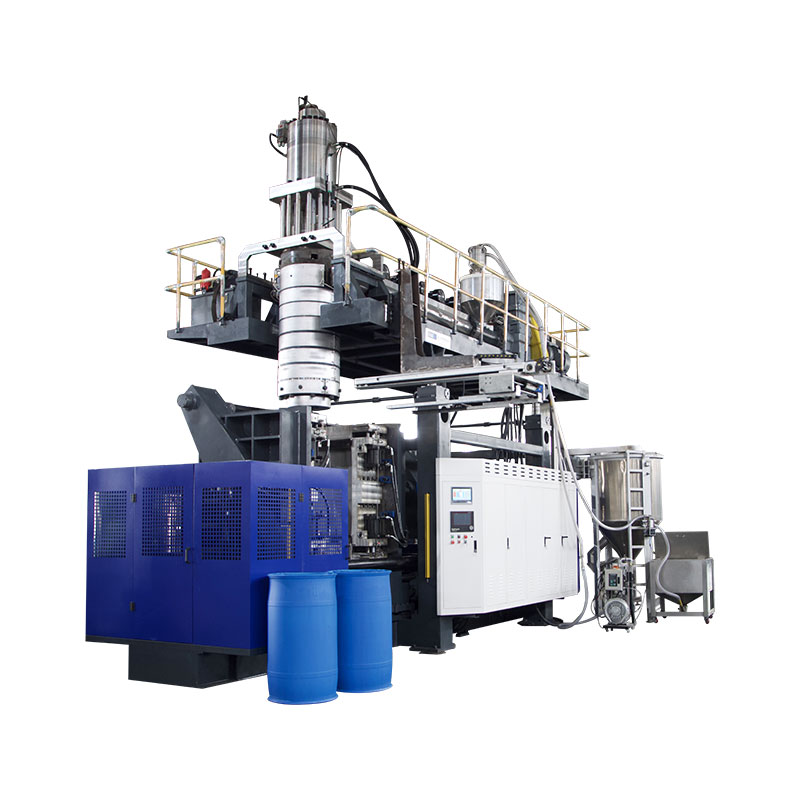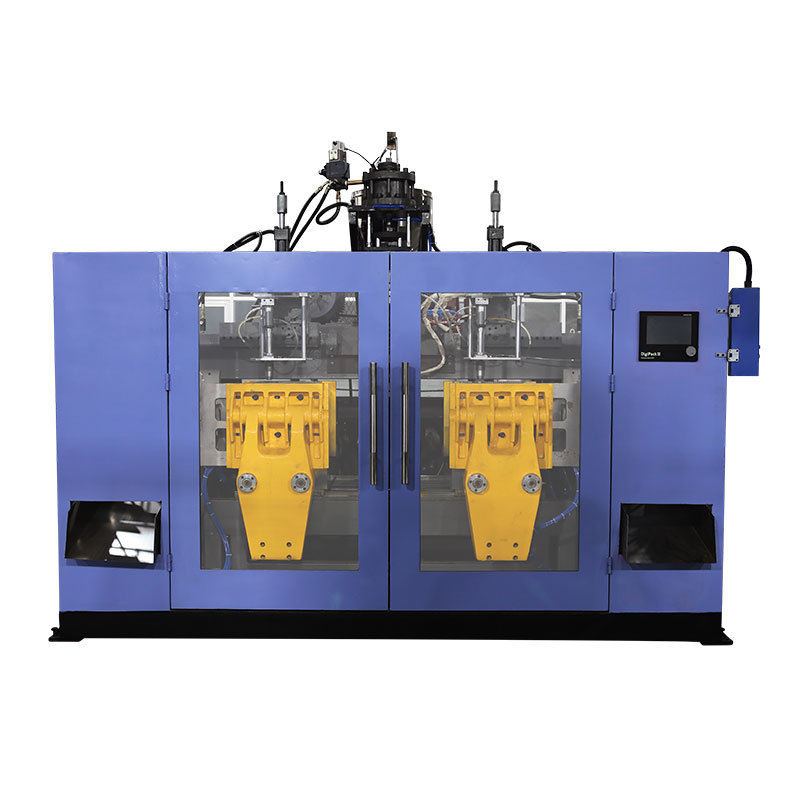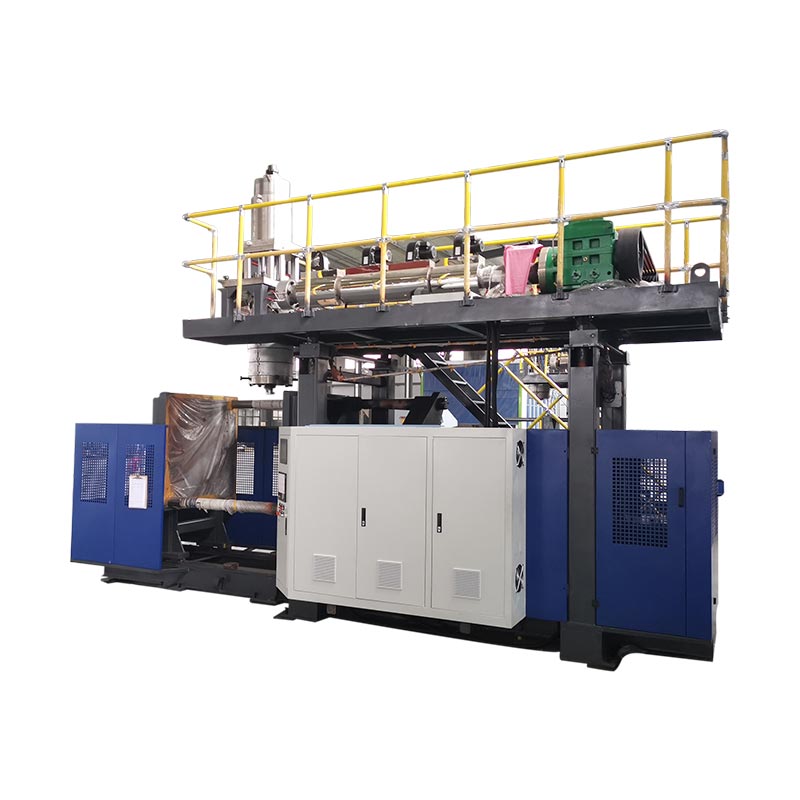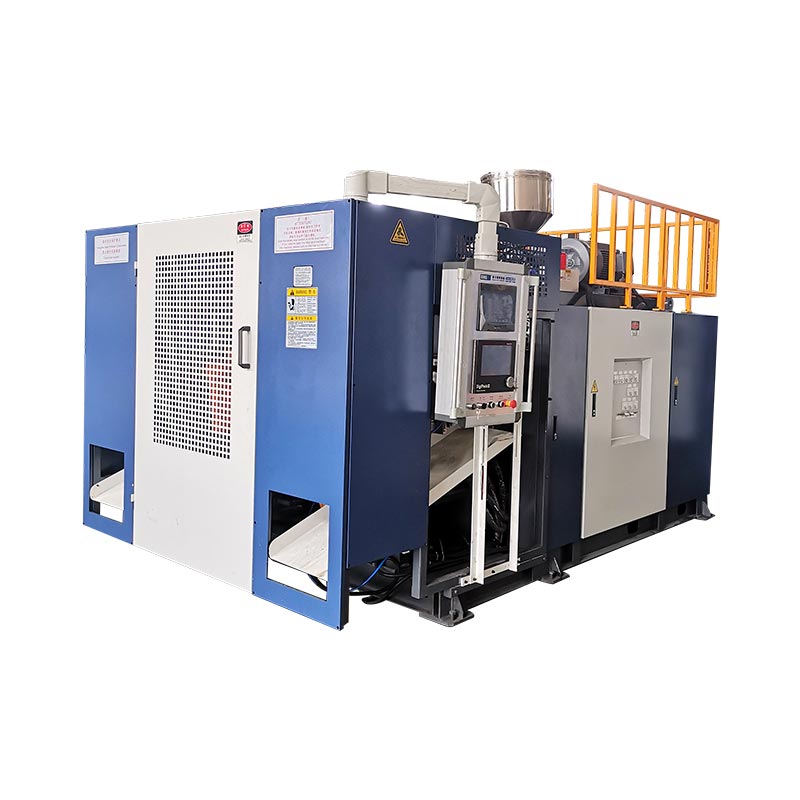
ब्लो मोल्डिंग मशीन का बदलाव तभी पूरा होता है जब नए सांचे, सामग्री पथ, टूलींग, रेसिपी और डाउनस्ट्रीम सेटअप की सही ढंग से पहचान की जाती है और नया हिस्सा अपनी परिभाषित जांच से गुजरता है।स्वचालित चक्र प्रारंभ करना एक मध्यवर्ती मील का पत्थर है, पूर्ण होने का प्रमाण नहीं। सबसे सुरक्षित और सबसे तेज़ व्यावहारिक तरीका है रुकने से पहले हर संभव तैयारी करना, खुले काम के लिए खतरनाक ऊर्जा को अलग करना, नियंत्रित क्रम में कार्यों को बहाल करना और पहली स्वीकृत उत्पादन विंडो में समय को मापना, स्वीकृति परिभाषा, संक्रमण हानि, जिम्मेदार अनुमोदक और टीम द्वारा नियंत्रित और पता लगाने योग्य उत्पादन आधार रेखा से अगला उत्पादन अभियान शुरू करने से पहले दर्ज किए गए आवश्यक साक्ष्य के साथ।

शब्दावली नोट:उत्पादन टीमें इस काम को एक्सट्रूज़न ब्लो मोल्डिंग मशीन चेंजओवर, ब्लो मोल्डिंग मोल्ड चेंज, मोल्ड स्वैप, टूल चेंज, बॉटल लाइन चेंज, ब्लो मोल्डिंग कलर चेंज, ब्लो मोल्डिंग रेजिन चेंज या ब्लो मोल्डिंग रेसिपी चेंज के रूप में वर्णित कर सकती हैं। ये लेबल ओवरलैप होते हैं, लेकिन वे हमेशा एक ही दायरे का वर्णन नहीं करते हैं। जॉब पैकेट में सटीक रूप से बताया जाना चाहिए कि कौन से भौतिक, भौतिक, डिजिटल और डाउनस्ट्रीम तत्व बदलेंगे।
पाँच निर्णय जो परिवर्तन को नियंत्रित करते हैं
- अंतिम बिंदु को स्वीकृत भाग और स्थिर उत्पादन विंडो के रूप में परिभाषित करें।
- प्रत्येक परिवर्तित वस्तु की पहचान करें: मोल्ड, डाई टूलींग, ब्लो पिन, रेज़िन, रंग, रेसिपी और डाउनस्ट्रीम उपकरण।
- सत्यापन, स्टेजिंग और दस्तावेज़ीकरण को बंद-मशीन विंडो से बाहर ले जाएं जहां सुरक्षित हो।
- किसी भी उजागर खतरे वाले क्षेत्र में प्रवेश करने से पहले साइट की अधिकृत खतरनाक-ऊर्जा प्रक्रिया का उपयोग करें।
- स्वीकृत सेटअप और साक्ष्य को रिकॉर्ड करें ताकि अगला रन नियंत्रित बेसलाइन से शुरू हो।
| डोमेन बदलें | नई नौकरी से क्या मेल खाना चाहिए | साक्ष्य पुनः प्रारंभ करें | विशिष्ट छिपी हुई निर्भरता |
|---|---|---|---|
| मोल्ड और इंटरफेस | सही संशोधन, माउंटिंग, कूलिंग, ब्लो-पिन/कोर और टेक-आउट संबंध | नियंत्रित मैन्युअल गति और रिसाव-मुक्त कनेक्शन | नली रूटिंग, सेंसर स्थिति या डाउनस्ट्रीम क्लीयरेंस |
| डाई और पैरिसन टूलींग | अनुमोदित टूलींग पहचान, यांत्रिक स्थिति और अंशांकन | साँचे के लिए सीधी, स्थिर परिधि स्थापित की गई | टूलींग फ़ाइल स्थापित हार्डवेयर से मेल नहीं खाती |
| सामग्री और रंग | सही रेज़िन ग्रेड, लॉट, मास्टरबैच और अनुमोदित रिग्राइंड नियम | स्वच्छ, सजातीय पिघल और पता लगाने योग्य सामग्री संक्रमण | पुराना रेज़िन या रंग हैंडलिंग और पिघले रास्तों में रह जाता है |
| नुस्खा और नियंत्रण | स्थापित उत्पाद पैकेज के लिए नुस्खा संशोधन जारी किया गया | कमांड और वास्तविक स्थिति एक नियंत्रित चक्र के माध्यम से सहमत होते हैं | सहेजी गई रेसिपी के बाहर पुराना उत्पाद मूल्य जीवित रहता है |
| भाग एवं रेखा स्वीकृति | ड्राइंग, दृश्य सीमा, वजन, दीवार, आयाम और कार्यात्मक परीक्षण | परिभाषित लगातार या समय-आधारित स्वीकृति विंडो | ट्रिमर, लीक टेस्टर, कन्वेयर या पैक-आउट अभी भी पुराने SKU का उपयोग करता है |
बदलाव तभी पूरा होता है जब नई बोतल स्वीकृत हो जाती है
पौधे अक्सर इस शब्द का प्रयोग करते हैंबदलावकई अलग-अलग घटनाओं के लिए. जब नया सांचा लगाया जाता है तो एक पर्यवेक्षक घड़ी बंद कर सकता है। पहला स्वचालित चक्र शुरू होने पर दूसरा इसे रोक सकता है। गुणवत्ता पूर्णता को निरीक्षण से गुजरने वाले पहले भाग के रूप में परिभाषित कर सकती है, जबकि उत्पादन के लिए स्वीकृत भागों के निरंतर संचालन की आवश्यकता हो सकती है। ये परिभाषाएँ अलग-अलग संख्याएँ उत्पन्न करती हैं, इसलिए परिवर्तन-समय की तुलना तब तक अर्थहीन है जब तक कि प्रारंभ बिंदु और समाप्ति बिंदु तय नहीं हो जाते।
एक्सट्रूज़न ब्लो मोल्डिंग लाइन के लिए, एक उपयोगी प्रारंभ बिंदु आउटगोइंग कार्य से अंतिम स्वीकृत भाग है। एक उपयोगी समापन बिंदु आने वाली नौकरी के लिए पहली स्वीकृत उत्पादन विंडो है। पौधे को उस खिड़की को परिभाषित करना होगा। यह लगातार भागों की एक निर्धारित संख्या, स्थिर परिस्थितियों में एक परिभाषित समय या स्टेशनों, गुहाओं या डाई आउटलेट्स पर एक नमूना नियम हो सकता है। आवश्यकता नियंत्रित उत्पाद या प्रक्रिया विनिर्देश में होती है, ऑपरेटर की मेमोरी में नहीं।
यह परिभाषा उस कार्य को उजागर करती है जिसे केवल-साँचा मीट्रिक छुपाता है। आने वाले उत्पाद को एक और डाई या मैंड्रेल, ब्लो पिन, नेक टूलिंग, कोर मूवमेंट, पैरिसन प्रोफाइल, रेजिन, रंग, रीग्राइंड नियम, लीक-टेस्ट प्रोग्राम, ट्रिमिंग फिक्सचर, लेबल, कन्वेयर गाइड या पैक-आउट पैटर्न की आवश्यकता हो सकती है। यहां तक कि जब भौतिक सांचा स्थापित रहता है, तब भी सामग्री और नुस्खा परिवर्तन एक पूर्ण प्लास्टिक बोतल उत्पादन परिवर्तन हो सकता है।
परिणाम को चार मापों में अलग करें: रुकी हुई मशीन का समय, पहले बने हिस्से का समय, पहले स्वीकृत हिस्से का समय और स्वीकृत उत्पादन विंडो का समय। रिकॉर्ड सेटअप अस्वीकार हो जाता है और उस समय के अलावा मात्रा शुद्ध हो जाती है। यह यह वादा नहीं करता कि हर संख्या में गिरावट आएगी। यह नुकसान को दृश्यमान बनाता है और जब डाउनस्ट्रीम लाइन या गुणवत्ता गेट अभी भी भागों को अस्वीकार कर रहा हो तो त्वरित पुनरारंभ को एक सफल एक्सट्रूज़न ब्लो मोल्डिंग मशीन परिवर्तन के रूप में रिपोर्ट होने से रोकता है।
मशीन बंद होने से पहले नए उत्पाद पैकेज की योजना बनाएं
जब आउटगोइंग कार्य अभी भी चल रहा हो तब परिवर्तन सूचना जांच के रूप में शुरू होना चाहिए। एक जारी जॉब पैकेट बनाएं जो भाग ड्राइंग और संशोधन, राल ग्रेड, मास्टरबैच, अनुमत रिग्राइंड, लक्ष्य भाग वजन, महत्वपूर्ण आयाम, दीवार-मोटाई वाले स्थान, दृश्य मानदंड, कार्यात्मक परीक्षण और अपेक्षित पैक-आउट की पहचान करता है। मोल्ड, डाई टूलिंग, ब्लो पिन, इंसर्ट, टेक-आउट और डाउनस्ट्रीम फिक्सचर पहचान जोड़ें। यदि दो आइटम एक समान नाम साझा करते हैं, तो टिकाऊ आईडी या संशोधन-नियंत्रित तस्वीरों का उपयोग करें ताकि सेटअप टीम उपस्थिति के आधार पर चयन न कर रही हो।
किंगल प्रकाशित हो चुकी है।बिक्री प्रक्रियामशीन समाधान चुनने से पहले खरीदारों से उत्पाद की तस्वीरें या चित्र, वजन, आकार, सामग्री, मोटाई, आउटपुट और रासायनिक-प्रतिरोध की आवश्यकताएं प्रदान करने के लिए कहता है। बाद के बदलावों के दौरान वही इनपुट श्रेणियां मूल्यवान होती हैं क्योंकि वे मशीन सेटअप को उस हिस्से से जोड़ते हैं जिसका उत्पादन किया जाना चाहिए। उत्पादन पैकेट मूल पूछताछ से अधिक विशिष्ट होना चाहिए और इसमें वास्तविक मशीन, मोल्ड और सामग्री संयोजन के लिए केवल अनुमोदित मूल्य शामिल होने चाहिए।
निकास, सुरक्षा या सामग्री प्रवाह में बाधा डाले बिना निर्दिष्ट क्षेत्र में अगले सांचे और सत्यापित सहायक वस्तुओं को रखें। उठाने के बिंदुओं और संयंत्र की लिफ्ट योजना की जांच करें, लेकिन मोल्ड के नाममात्र आकार से उठाने की क्षमता का अनुमान न लगाएं। पुष्टि करें कि कूलिंग कनेक्शन, वायु कनेक्शन, सेंसर, केबल और फास्टनर मौजूद हैं और सही ढंग से पहचाने गए हैं। आउटगोइंग रेज़िन, संक्रमण सामग्री और अस्वीकृत भागों के लिए स्वच्छ सामग्री प्रबंधन उपकरण और अलग कंटेनर तैयार करें। यदि लाइन में ट्रिमर, लीक परीक्षक, लेबलर या कन्वेयर शामिल है, तो उसी तत्परता समीक्षा में इसकी रेसिपी और भागों को बदलें।
अंतिम पुराने भाग से पहले एक संक्षिप्त तत्परता निर्णय लें। मोल्ड सेटर टूलींग और उठाने की तैयारी की पुष्टि करता है, सामग्री प्रबंधन सही लॉट और स्वच्छ मार्ग की पुष्टि करता है, ऑपरेटर रेसिपी पहुंच की पुष्टि करता है, रखरखाव किसी भी निर्धारित कार्य की पुष्टि करता है, और गुणवत्ता नमूना योजना की पुष्टि करती है। यदि कोई आवश्यक वस्तु गायब है, तो व्यावहारिक होने पर आउटगोइंग कार्य को चालू छोड़ दें। नियोजित स्टॉप से पहले समस्या का पता लगाने से सुरक्षा शॉर्टकट अपनाए बिना डाउनटाइम को तैयारी के समय में बदल दिया जाता है।
मोल्ड या टूलींग कार्य से पहले खतरनाक ऊर्जा को नियंत्रित करें
ब्लो मोल्डिंग मोल्ड परिवर्तन से लोगों को क्लैंप मोशन, मूविंग प्लेटेंस, ब्लो पिन, कटर, रोबोट, हाइड्रोलिक दबाव, वायवीय दबाव, विद्युत ऊर्जा, गर्म पॉलिमर और गर्म टूलींग का सामना करना पड़ सकता है। सामान्य स्टॉप बटन दबाने से खतरे वाले क्षेत्र के अंदर काम के लिए सुरक्षित स्थिति स्थापित नहीं होती है। नियोक्ता को यह निर्धारित करना होगा कि कौन से कार्य सर्विसिंग या रखरखाव हैं, सभी ऊर्जा स्रोतों की पहचान करें और प्रशिक्षित और अधिकृत कर्मियों के माध्यम से साइट की मशीन-विशिष्ट ऊर्जा-नियंत्रण प्रक्रिया लागू करें।
संयुक्त राज्य अमेरिका के कार्यस्थलों के लिए,ओएसएचए 29 सीएफआर 1910.147सर्विसिंग और रखरखाव को संबोधित करता है जहां अप्रत्याशित ऊर्जा, स्टार्टअप या संग्रहीत ऊर्जा की रिहाई किसी कर्मचारी को घायल कर सकती है। इसके लिए एक ऊर्जा-नियंत्रण कार्यक्रम, जहां लागू हो वहां प्रलेखित प्रक्रियाएं, प्रशिक्षण और आवधिक निरीक्षण की आवश्यकता होती है।ओएसएचए 29 सीएफआर 1910.212सामान्य मशीन-सुरक्षा आवश्यकता प्रदान करता है। संयुक्त राज्य अमेरिका के बाहर के संयंत्रों को अपने स्थान पर लागू होने वाले कानूनों, मानकों और नियोक्ता प्रक्रियाओं का पालन करना होगा।
परिवर्तन योजना में उन कार्यों को भी संबोधित किया जाना चाहिए जिनके लिए परीक्षण या स्थिति निर्धारण के लिए अस्थायी ऊर्जा की आवश्यकता होती है। वह सुधार करने की अनुमति नहीं है. जिम्मेदार नियोक्ता को उपकरणों और लोगों को साफ करने, केवल आवश्यक ऊर्जा बहाल करने, परीक्षण करने, आवश्यकता पड़ने पर फिर से डी-एनर्जेटिक करने और उजागर काम फिर से शुरू होने से पहले नियंत्रण लागू करने के लिए एक अनुपालन अनुक्रम को परिभाषित करना चाहिए। एक हल्का पर्दा, इंटरलॉक दरवाजा या आपातकालीन स्टॉप सामान्य ऑपरेशन की रक्षा कर सकता है, लेकिन इसे लागू खतरनाक-ऊर्जा प्रक्रिया के विकल्प के रूप में लापरवाही से नहीं माना जाना चाहिए।
लोगों की तरह उपकरणों की भी सावधानी से रक्षा करें। किंगल ने मेजबानी कीस्वचालित ब्लो मोल्डिंग मशीन ऑपरेशन मैनुअलचेतावनी देता है कि ब्लो-पिन मूवमेंट को मोल्ड-ओपन स्थिति के साथ समन्वित किया जाना चाहिए और प्लेटफ़ॉर्म और डाई-हेड पोजिशनिंग फ़ंक्शंस का वर्णन करता है। सटीक इंटरफ़ेस और सुरक्षित संचलन तर्क मॉडल, विकल्प और सॉफ़्टवेयर संस्करण के अनुसार भिन्न-भिन्न होते हैं। इसलिए, सेटअप टीम को निलंबित मोल्ड या खुले उपकरण मौजूद होने पर उन्हें खोजने के बजाय रुकने से पहले मशीन-विशिष्ट अनुमत गतियों की पहचान करनी चाहिए।
मोल्ड, सामग्री और नियंत्रणों में एक नियंत्रित अनुक्रम चलाएँ
निम्नलिखित आठ-चरण अनुक्रम को जानबूझकर एक नियंत्रण प्रवाह के रूप में लिखा गया है, न कि एक सार्वभौमिक यांत्रिक प्रक्रिया के रूप में। विस्तृत मोल्ड-हटाने के चरण, फास्टनर मान, नली विधि, टूलींग-तापमान सीमाएं और परीक्षण गति वास्तविक मशीन, मोल्ड और संयंत्र निर्देशों से आनी चाहिए। एक सामान्य अनुक्रम का मूल्य यह है कि यह संचालन, टूलींग, रखरखाव, सामग्री और गुणवत्ता को समान हैंडऑफ़ बिंदु देता है।
-
निवर्तमान कार्य जारी करें.अंतिम स्वीकृत पुराने भाग की पहचान करें, आवश्यक प्रक्रिया रिकॉर्ड सहेजें और आउटगोइंग रेजिन, लेबल और कार्य-प्रक्रिया का मिलान करें। यदि संयंत्र की नियंत्रण योजना के लिए किसी अनुमोदित नमूने की आवश्यकता हो तो उसे सुरक्षित रखें।
-
स्वीकृत स्थिति में रुकें.मशीन और रेज़िन शटडाउन निर्देशों का पालन करें। सामान्य ठहराव को रेज़िन परिवर्तन के लिए उपयुक्त मानने के बजाय हॉपर, एक्सट्रूडर, हेड या संचायक में छोड़े गए गर्म निवास और सामग्री को ध्यान में रखें।
-
उजागर कार्य के लिए पृथक करें।अधिकृत कर्मी साइट की खतरनाक-ऊर्जा और लिफ्ट प्रक्रियाओं को लागू करते हैं। किसी के भी परिभाषित खतरे क्षेत्र में प्रवेश करने से पहले संग्रहित हाइड्रोलिक, वायवीय, गुरुत्वाकर्षण और तापीय ऊर्जा के अलगाव और पते की पुष्टि करें।
-
आउटगोइंग घटकों को हटाएं और सुरक्षित रखें।उनके नियंत्रित निर्देशों के अनुसार मोल्ड और संबंधित टूलींग को डिस्कनेक्ट करें, उठाएं और स्टोर करें। साफ कनेक्शनों को कैप या सुरक्षित रखें और क्षति, रिसाव या असामान्य टूट-फूट को अगले रन में भेजने के बजाय रिकॉर्ड करें।
-
सामान्य इंटरफ़ेस का निरीक्षण करें.बढ़ते चेहरे, संरेखण सुविधाओं, शीतलन और वायु कनेक्शन, सेंसर, केबल और सुलभ संरक्षित क्षेत्र की जांच करें। एक छिपी हुई इंटरफ़ेस समस्या नए साँचे का अनुसरण कर सकती है और रेसिपी दोष की तरह दिख सकती है।
-
सत्यापित इनकमिंग पैकेज स्थापित करें।जारी किए गए जॉब पैकेट से भौतिक आईडी का मिलान करें। चुटकी, गर्मी और गति के खतरों से बचने के लिए कनेक्शन को रूट करें, फिर निर्दिष्ट माउंटिंग और कनेक्शन जांच पूरी करें।
-
प्राधिकरण द्वारा कार्यों को पुनर्स्थापित करें।कर्मियों और उपकरणों को साफ़ करें, गार्डों को पुनः स्थापित करें, अनुमोदित पुन: ऊर्जाकरण प्रक्रिया का पालन करें और नियंत्रित स्थितियों में अनुमत मैन्युअल गतियों को साबित करें। पुष्टि करें कि आदेश, फीडबैक और भौतिक गति सहमत हैं।
-
सामग्री का परिचय दें और उत्पाद को योग्य बनाएं।अनुमोदित राल या रंग परिवर्तन को पूरा करें, जारी नुस्खा को लोड करें, नैदानिक भागों का निर्माण करें, एक समय में एक प्रमाणित कारण को ठीक करें और परिभाषित स्वीकृति विंडो पारित होने के बाद ही उत्पादन जारी करें।
एक मंच मालिक को प्रत्येक हैंडऑफ़ पर हस्ताक्षर करना चाहिए या डिजिटल रूप से स्वीकार करना चाहिए। वह छोटा नियंत्रण अस्पष्ट बयानों को रोकता है जैसे कि "मोल्ड तैयार है" जब कूलिंग कनेक्ट नहीं होती है, या "रेसिपी लोड हो जाती है" जब एक सहायक उपकरण अभी भी पिछले SKU को रखता है। यह यह भी दिखाता है कि समय वास्तव में कहाँ खो गया था: प्राधिकरण की प्रतीक्षा करना, हार्डवेयर का पता लगाना, इंटरफ़ेस को सही करना, पुराने रंग को साफ़ करना, पैरिसन को स्थिर करना या गुणवत्ता परीक्षण को दोहराना।
टूलींग संबंध पर अधिक विवरण के लिए, किंगल का उपयोग करेंएक्सट्रूज़न ब्लो मोल्डिंग मोल्ड डिज़ाइन गाइड. रुकी हुई मशीन से उत्पादन तक नियंत्रित वापसी के लिए, इसका उपयोग करेंब्लो मोल्डिंग मशीन स्टार्टअप चेकलिस्ट. वे लेख व्यक्तिगत चरणों का विस्तार करते हैं; यह परिवर्तन पृष्ठ एक स्वीकृत कार्य से दूसरे तक क्रॉस-फ़ंक्शनल हैंडऑफ़ का स्वामी है।
राल और रंग परिवर्तन को सामग्री-पथ निर्णय के रूप में मानें
जब अगला बैग हॉपर तक पहुंचता है तो ब्लो मोल्डिंग सामग्री परिवर्तन पूरा नहीं होता है। आउटगोइंग रेज़िन या रंग कन्वेइंग लाइनों, लोडर, हॉपर, ब्लेंडर्स, फीड थ्रोट्स, स्क्रू और बैरल, एडेप्टर, एक्सट्रूज़न हेड, संचायक प्रवाह पथ और डाई टूलींग में रह सकता है। संक्रमण योजना को यह पहचानना चाहिए कि उनमें से कौन सी मात्रा शामिल है और कहाँ मिश्रित या बदरंग सामग्री एकत्र की जाएगी। इसमें यह भी बताया जाना चाहिए कि क्या संक्रमण सामग्री को पुनर्प्राप्त किया जा सकता है, उसे अलग किया जाना चाहिए या संयंत्र के सामग्री नियमों के तहत उसका निपटान किया जाना चाहिए।
रेज़िन आपूर्तिकर्ता के अनुमोदित शटडाउन, स्टार्टअप और पर्जिंग मार्गदर्शन के साथ-साथ मशीन के निर्देशों का पालन करें। यह न मानें कि एक सार्वभौमिक शुद्ध सामग्री, तापमान या मात्रा प्रत्येक पॉलिमर, कलरेंट और एक्सट्रूज़न सिस्टम के लिए काम करती है। प्राकृतिक से गहरे रंग की सामग्री में परिवर्तन से गहरे से प्राकृतिक तक एक अलग दृश्यता समस्या उत्पन्न होती है। एक ही पॉलिमर के ग्रेड के बीच परिवर्तन अभी भी पिघलने की ताकत, सूजन, शीतलन और संतुलन व्यवहार को बदल सकता है। पॉलिमर परिवारों के बीच बदलाव के लिए अधिक विशिष्ट अनुकूलता और गिरावट की समीक्षा की आवश्यकता हो सकती है। किन्गल काएचडीपीई बनाम पीपी ब्लो मोल्डिंग गाइडयह बताता है कि सामग्री के नाम को एक साधारण प्रतिस्थापन के रूप में मानने के बजाय भाग, प्रक्रिया और सत्यापन पैकेज पर पुनर्विचार क्यों किया जाना चाहिए।
ल्योंडेलबेसेल काब्लो मोल्डिंग समस्या निवारण मार्गदर्शिकाबाहरी संदूषण और अवक्रमित रेज़िन की पहचान डाई लाइनों, धारियाँ, रंगहीन कणों और छिद्रों के स्रोत के रूप में करता है। यह विशेष रूप से संभावित योगदानकर्ताओं के रूप में सामग्री-हैंडलिंग हाउसकीपिंग, दूषित रिग्राइंड, रेजिन के बीच खराब शुद्धिकरण और खराब शटडाउन या स्टार्टअप अभ्यास को इंगित करता है। ये डायग्नोस्टिक संबंध हैं, किंगल ऑपरेटिंग सेटपॉइंट नहीं।
हैंडऑफ़ में सकारात्मक सामग्री पहचान बनाएं। रेज़िन आपूर्तिकर्ता, ग्रेड, लॉट, मास्टरबैच, अनुपात, रिग्राइंड स्रोत और नए मिश्रण के फ़ीड सिस्टम में प्रवेश करने का समय रिकॉर्ड करें। आवश्यकता पड़ने पर रखे गए नमूनों के साथ लेबल या बारकोड रिकॉर्ड रखें। यदि पहले नए भागों में काले धब्बे, धारियाँ या रंग कैरीओवर दिखाई देते हैं, तो टाइमस्टैम्प और सामग्री-पथ रिकॉर्ड संदूषण या गिरावट से एक पूर्वानुमानित संक्रमण को अलग करने में मदद करते हैं।एक्सट्रूज़न ब्लो मोल्डिंग दोष गाइडएक व्यापक लक्षण-से-साक्ष्य मैट्रिक्स प्रदान करता है।
पुराने उत्पाद की धारणाओं को आयात किए बिना नुस्खा पुनर्स्थापित करें
कोई सहेजा हुआ नुस्खा तभी उपयोगी होता है जब उसकी पहचान और दायरा स्पष्ट हो। आने वाले रिकॉर्ड में उत्पाद संशोधन, मोल्ड और टूलींग संयोजन, राल ग्रेड, प्रासंगिक नियंत्रक फ़ाइल, अनुमोदन स्थिति और अंतिम सत्यापित तिथि बताई जानी चाहिए। पहुंच अधिकारों को जारी उत्पादन व्यंजनों को विकास परीक्षणों से अलग करना चाहिए। किसी फ़ाइल को लोड करने से पहले, ऑपरेटर को हार्डवेयर सही होने के प्रमाण के रूप में रेसिपी नाम का उपयोग करने के बजाय यह पुष्टि करनी चाहिए कि भौतिक मशीन स्थिति फ़ाइल से मेल खाती है।
रेसिपी का दायरा विभिन्न प्रणालियों में विभाजित किया जा सकता है। मुख्य एचएमआई में मोल्ड-ओपन और क्लोज पोजीशन, मोशन स्पीड, देरी, ब्लो टाइमिंग, कूलिंग टाइम, टेक-आउट लॉजिक और फ़ंक्शन चयन शामिल हो सकते हैं। एक अलग दीवार-मोटाई नियंत्रक शॉट या चक्र जानकारी, डाई-गैप मान और पैरिसन प्रोफ़ाइल रख सकता है। डाउनस्ट्रीम उपकरण ट्रिमिंग, रिसाव-परीक्षण या कन्वेयर सेटिंग्स को बरकरार रख सकते हैं। किंगल ने मेजबानी कीमूग डिजीपैक III मैनुअलबताते हैं कि संग्रहीत कंटेनर फ़ाइलों में प्रोग्राम किए गए पैरिसन प्रोफ़ाइल और टूलींग अंशांकन जानकारी शामिल हो सकती है। इसमें यह भी कहा गया है कि एक कंटेनर से दूसरे कंटेनर में बदलते समय सटीक डाई-गैप टूलिंग कैलिब्रेशन महत्वपूर्ण है।
यह साक्ष्य एक महत्वपूर्ण नियम का समर्थन करता है: किसी सॉफ़्टवेयर फ़ाइल को उस टूलींग से अलग न करें जिसे संचालित करने के लिए इसे कैलिब्रेट किया गया था। वही नियंत्रक मैनुअल नोट करता है कि मोल्ड परिवर्तन के लिए डाई-गैप टूलिंग परिवर्तन की भी आवश्यकता हो सकती है। एक फ़ाइल जो एक डाई, मैंड्रेल और कैलिब्रेशन के साथ एक स्वीकृत कंटेनर का उत्पादन करती है, उन वस्तुओं के बदलने के बाद स्वचालित रूप से मान्य नहीं होती है। जहां संयंत्र ने मास्टर सेटिंग्स को मंजूरी दे दी है, जारी किए गए रिकॉर्ड के साथ लोड किए गए संशोधन की तुलना करें और किसी भी जानबूझकर अंतर का दस्तावेजीकरण करें। पहले भागों को ट्यून करते समय मास्टर को अधिलेखित न करें।
केवल मशीन-विशिष्ट प्रक्रिया द्वारा अनुमत गतियों को साबित करने के लिए मैनुअल या सेटअप मोड का उपयोग करें। स्वचालित साइक्लिंग से पहले मोल्ड क्लीयरेंस, ब्लो-पिन या कोर संबंध, डाई-हेड और प्लेटन स्थिति, टेक-आउट पथ, गार्ड और फीडबैक सत्यापित करें। किंगल का ऑपरेशन मैनुअल मैनुअल कार्यों का वर्णन करता है और चेतावनी देता है कि ब्लो-पिन आंदोलन को खुले मोल्ड के साथ समन्वित किया जाना चाहिए। चूँकि इंटरफ़ेस और वैकल्पिक फ़ंक्शन अलग-अलग होते हैं, इसलिएएचएमआई सेटिंग्स और अलार्म गाइडविकल्प के रूप में उपयोग करने के बजाय सटीक मशीन मैनुअल के साथ पढ़ा जाना चाहिए।
जब ट्यूनिंग शुरू होती है, तो किसी बताए गए कारण से एक नियंत्रित चर को बदलें, पुराने और नए मानों को रिकॉर्ड करें, और निर्णय लेने से पहले प्रक्रिया प्रतिक्रिया की प्रतीक्षा करें। पेरिसन वितरण, भाग का वजन, एक्सट्रूज़न व्यवहार, शीतलन और मोल्ड स्थिति परस्पर क्रिया करती है।पैरिसन प्रोग्रामिंग गाइडयह बताता है कि केवल उपस्थिति के आधार पर बिंदुओं को चिकना करने के बजाय प्रोफ़ाइल को मापी गई दीवार के स्थानों से कैसे जोड़ा जाए।
परिवर्तन की सफलता को मापने से पहले पहले भागों को सत्यापित करें
पहला बंद भाग केवल एक प्रश्न का उत्तर देता है: रेखा कुछ बना सकती है। यह साबित नहीं करता है कि भाग ड्राइंग, कार्यात्मक या प्रक्रिया आवश्यकताओं को पूरा करता है। प्रारंभिक टुकड़ों को नैदानिक नमूने के रूप में मानें। उन्हें क्रम, समय, स्टेशन, गुहा या डाई आउटलेट के अनुसार उचित रूप से चिह्नित करें। यह देखने के लिए उन्हें पर्याप्त समय तक क्रम में रखें कि क्या प्रक्रिया एकाग्र हो रही है, बह रही है या किसी पक्ष-विशिष्ट दोष को दोहरा रही है।
पहचान और स्थूल स्थिति से शुरू करें. सही भाग और संशोधन, राल और रंग, गर्दन या इंटरफ़ेस ज्यामिति, पूर्ण गठन, ट्रिमिंग मार्ग और स्पष्ट क्षति की पुष्टि करें। फिर भाग के वजन, दीवार वितरण, महत्वपूर्ण आयाम, उपस्थिति और आवश्यक कार्यात्मक परीक्षणों के लिए नियंत्रित योजना लागू करें। रिसाव, गिरावट, दबाव, भार, रासायनिक-प्रतिरोध या फिट परीक्षण उत्पाद-विशिष्ट हैं; केवल खरीदार की ड्राइंग, मानक या सत्यापन योजना के लिए आवश्यक चीज़ें शामिल करें। सार्वभौमिक सहिष्णुता या नमूना गणना का आविष्कार न करें।
स्वीकृति नमूने को वास्तविक उत्पादन व्यवस्था का प्रतिनिधित्व करना चाहिए। डबल-स्टेशन मशीन पर, दोनों तरफ का नमूना लें। मल्टी-हेड या मल्टी-कैविटी सेटअप पर, हेड या कैविटी की पहचान को सुरक्षित रखें ताकि औसत एक असफल आउटपुट को छिपा न सके। यदि डाउनस्ट्रीम ट्रिमर या लीक परीक्षक बिक्री योग्य-भाग प्रक्रिया का हिस्सा है, तो उस उपकरण को भी योग्य बनाएं। एक बोतल जो साँचे में निकल जाती है लेकिन ट्रिमिंग के बाद विफल हो जाती है, वह स्वीकृत उत्पादन परिणाम नहीं है।फ़ैक्टरी स्वीकृति परीक्षण मार्गदर्शिकादिखाता है कि शिपमेंट से पहले उत्पाद, प्रक्रिया और परीक्षण साक्ष्य को एक साथ कैसे जोड़ा जा सकता है; उत्पादन परिवर्तन के दौरान वही ट्रैसेबिलिटी सिद्धांत लागू होता है।
गार्ड, फीडबैक, उपयोगिताएँ, मैन्युअल गतियाँ और सामग्री प्रवाह अनुमोदित सेटअप से सहमत हैं।
पहचाने गए नमूने लागू होने वाली ड्राइंग, दृश्य, आयामी, दीवार और कार्यात्मक आवश्यकताओं को पूरा करते हैं।
संयंत्र की परिभाषित लगातार या समय-आधारित उत्पादन विंडो सभी प्रासंगिक आउटपुट से गुजरती है।
केवल संयंत्र के निर्दिष्ट प्राधिकारी के माध्यम से ही लाइन जारी करें। स्वीकृत नमूनों और उन्हें तैयार करने वाले नुस्खा संशोधन को रिकॉर्ड करें। यदि प्रक्रिया अपनी योग्य सीमा को छोड़े बिना अनुमोदित विंडो तक नहीं पहुंच सकती है, तो बढ़ती सेटिंग्स को रोकें और टूलींग, उपयोगिताओं, सामग्री, मशीन की स्थिति या मूल प्रक्रिया डिजाइन की जांच करें। किन्गल काउपयोगिता आवश्यकताएँ मार्गदर्शिकामशीन सेटिंग की समस्या को अस्थिर हवा, पानी या विद्युत आपूर्ति से अलग करने में मदद करता है।
तैयारी को स्टॉप से बाहर ले जाकर बदलाव का समय कम करें
सबसे सुरक्षित अवसर आमतौर पर तेज़ रिंच कार्य नहीं होता है। यह उस काम को ख़त्म कर रहा है जो रुकी हुई विंडो के अंदर नहीं होना चाहिए था। रिकॉर्ड किए गए बदलाव की समीक्षा करें और हर देरी को वर्गीकृत करें: मोल्ड की प्रतीक्षा करना, संशोधन की पुष्टि करना, नली ढूंढना, सामग्री कंटेनर की सफाई करना, फ़ाइल डाउनलोड करना, परीक्षण स्थिरता का पता लगाना, गुणवत्ता की प्रतीक्षा करना या क्षतिग्रस्त कनेक्शन को सही करना। इनमें से कई कार्यों को अंतिम स्वीकृत पुराने हिस्से से पहले पूरा या सत्यापित किया जा सकता है, बशर्ते तैयारी उत्पादन या रखवाली में हस्तक्षेप न करे।
प्रत्येक दोहराए जाने वाले उत्पाद परिवार के लिए एक रेडी-टू-रन किट बनाएं। इसमें सत्यापित कनेक्शन मानचित्र, संरक्षित फास्टनरों, लेबल वाले होसेस, सेंसर ब्रैकेट, अनुमोदित नुस्खा संदर्भ, नमूना योजनाएं और डाउनस्ट्रीम परिवर्तन भाग शामिल हो सकते हैं। दृश्य पहचान का उपयोग करें जो दुकान के वातावरण में बनी रहे। मोल्ड और टूलींग को स्टोर करें ताकि उठाने वाले बिंदु और कनेक्शन चेहरे सुलभ और संरक्षित रहें। एक किट को खोज और व्याख्या को कम करना चाहिए; जब कोई नियंत्रित वस्तु गायब हो तो उसे कभी भी प्रतिस्थापन को प्रोत्साहित नहीं करना चाहिए।
इंजीनियरिंग समीक्षा के बाद ही इंटरफेस का मानकीकरण करें। सुसंगत नली स्थान, कनेक्टर पहचान, बढ़ते संदर्भ और नुस्खा नामकरण निर्णय के समय को कम कर सकते हैं, लेकिन उन्हें दबाव, तापमान, प्रवाह, आंदोलन और सुरक्षा आवश्यकताओं से मेल खाना चाहिए। यदि त्वरित-परिवर्तन सुविधा पर विचार किया जाता है, तो सकारात्मक लॉकिंग, फीडबैक, रिसाव, रखरखाव, त्रुटि प्रूफिंग और साइट के जोखिम मूल्यांकन सहित पूर्ण सिस्टम का मूल्यांकन करें। किसी स्पीड प्रोजेक्ट को बिना दस्तावेज़ वाले हार्डवेयर संशोधन में न बदलें।
एक समय में एक सुधार चुनने के लिए चेंजओवर रिकॉर्ड का उपयोग करें। यदि रंग साफ़ करना हावी है, तो सामग्री रूटिंग और अनुमोदित शुद्धिकरण रणनीति की जांच करें। यदि संरेखण हावी है, तो भंडारण का निरीक्षण करें, सुविधाओं और मोल्ड की स्थिति का पता लगाएं। यदि पहले भाग की ट्यूनिंग हावी है, तो रेसिपी गवर्नेंस, टूलींग कैलिब्रेशन और प्रक्रिया साक्ष्य का ऑडिट करें। यदि गुणवत्ता प्रतीक्षा हावी है, तो प्री-स्टेज कैलिब्रेटेड गेज और परिभाषित करें कि कौन नौकरी छोड़ सकता है। लक्ष्य एक दोहराने योग्य पहली स्वीकृत उत्पादन विंडो है, न कि स्क्रैप के बाद रिकॉर्ड-सेटिंग सूखा परिवर्तन।
रखरखाव कार्य की भी स्पष्ट रूप से योजना बनाई जानी चाहिए। एक बदलाव निरीक्षण के लिए पहुंच प्रदान कर सकता है, लेकिन कार्यों के संयोजन से दायरा, लोगों और ऊर्जा-नियंत्रण आवश्यकताओं में बदलाव होता है। उपयोगनिवारक रखरखाव चेकलिस्टयह तय करना कि नियोजित हस्तक्षेप में क्या शामिल है। रखरखाव के निष्कर्षों को उत्पाद सेटअप परिवर्तनों से अलग रखें ताकि आवर्ती उपकरण समस्याएं दिखाई देती रहें।
एक बदलाव रिकॉर्ड बनाएं जो अगले रन को आसान बना दे
एक उपयोगी रिकॉर्ड पूरा करने के लिए काफी छोटा होता है और रन को फिर से बनाने के लिए पर्याप्त विशिष्ट होता है। पहचान से प्रारंभ करें: दिनांक और समय, मशीन, आउटगोइंग और इनकमिंग उत्पाद संशोधन, मोल्ड और टूलींग आईडी, सामग्री ग्रेड और लॉट, नुस्खा संशोधन, टीम के सदस्य और रिलीज प्राधिकरण। पहले से परिभाषित चार समय बिंदुओं को जोड़ें, साथ ही पर्ज सामग्री की मात्रा या वजन, सेटअप अस्वीकार और रखे गए उत्पाद को भी जोड़ें। यदि संयंत्र विश्वसनीय रूप से एक क्षेत्र को माप नहीं सकता है, तो इसका अनुमान लगाने के बजाय इसे अनुपलब्ध के रूप में लेबल करें।
अपवादों को अवलोकनीय भाषा में रिकॉर्ड करें. "मोल्ड सर्किट बी से कूलिंग रिटर्न में कोई प्रवाह नहीं दिखा" "पानी की समस्या" से अधिक उपयोगी है। "रेसिपी फ़ाइल 14 लोड की गई; डाउनस्ट्रीम टेस्टर SKU X पर बना रहा" हैंडऑफ़ विफलता की पहचान करता है। प्रासंगिक पहचान मार्कर के साथ अप्रत्याशित टूट-फूट, रिसाव, क्षतिग्रस्त कनेक्टर या दोहराए जाने योग्य भाग दोषों की तस्वीर लें। सुधारात्मक कार्य को किसी ऑपरेटर टिप्पणी में दफनाने के बजाय रखरखाव या गैर-अनुरूपता प्रणाली से जोड़ें।
| रिकार्ड ब्लॉक | न्यूनतम उपयोगी फ़ील्ड | प्रश्न यह अगली बार उत्तर देगा |
|---|---|---|
| नौकरी की पहचान | मशीन, उत्पाद, साँचे, टूलींग, सामग्री और नुस्खा संशोधन | क्या भौतिक और डिजिटल पैकेज मेल खाते हैं? |
| समय | अंतिम स्वीकृत पुराना भाग, प्रथम निर्मित नया भाग, प्रथम स्वीकृत भाग, स्थिर-खिड़की विमोचन | रुका हुआ अंतराल योग्यता समय कहां बन गया? |
| नुकसान | मात्रा को शुद्ध करें, सेटअप को अस्वीकार करें, उत्पाद और श्रम को भूमिका के आधार पर रखें | क्या छोटा स्टॉप नुकसान को कहीं और ले गया? |
| विलंब कोड | प्रतीक्षा, खोज, मरम्मत, सफाई, ट्यूनिंग, परीक्षण या प्राधिकरण | कौन सी तैयारी या सिस्टम समस्या में सुधार किया जाना चाहिए? |
| स्वीकार | नमूना आईडी, माप, परीक्षण, अनुमोदन और अंतिम नुस्खा संशोधन | कौन सा सबूत साबित करता है कि लाइन जारी की गई थी? |
| अपवाद | देखी गई समस्या, स्वामी, रोकथाम और जुड़ी हुई कार्रवाई | वही नौकरी वापस आने से पहले क्या सुधारा जाना चाहिए? |
एक सर्वोत्तम प्रदर्शन पर निर्भर रहने के बजाय उत्पाद परिवार द्वारा बार-बार किए गए परिवर्तनों की समीक्षा करें। प्रत्येक समय चरण के मध्य और प्रसार, आवर्ती अपवाद और बार-बार स्क्रैप मोड को देखें। एक असामान्य रूप से तेज़ घटना ने चेक को छोड़ दिया होगा, आदर्श परिस्थितियों से लाभ उठाया होगा या एक अलग स्वीकृति परिभाषा का उपयोग किया होगा। डेटा का उद्देश्य मानक और तैयारी में सुधार करना है, न कि ऑपरेटरों पर सुरक्षा उपायों को दरकिनार करने के लिए दबाव डालना।

वर्तमान स्वीकृत आधार रेखा और अगली कार्रवाई के साथ रिकॉर्ड बंद करें। यदि परिवर्तन से बेहतर सेटअप तैयार हुआ है, तो मास्टर को अपडेट करने से पहले संशोधित मूल्यों को संयंत्र की अनुमोदन प्रक्रिया के माध्यम से रूट करें। यदि इसने कोई डिज़ाइन समस्या उजागर की है, तो अस्थायी रोकथाम को तब तक दृश्यमान रखें जब तक कि इंजीनियरिंग इसे बंद न कर दे। यह अनुशासन प्रत्येक ब्लो मोल्डिंग मशीन परिवर्तन को किसी अन्य पृथक शिफ्ट घटना के बजाय प्रयोग करने योग्य साक्ष्य में बदल देता है।
ब्लो मोल्डिंग चेंजओवर के बारे में अक्सर पूछे जाने वाले प्रश्न
ब्लो मोल्डिंग मशीन चेंजओवर में क्या शामिल है?
एक पूर्ण बदलाव में मोल्ड, डाई और मैंड्रेल, ब्लो पिन, कोर या इंसर्ट, रेजिन, मास्टरबैच, रिग्राइंड रूल, एचएमआई रेसिपी, वॉल-थिकनेस प्रोफाइल, टेक-आउट, ट्रिमर, लीक टेस्टर, कन्वेयर गाइड, लेबल और पैक-आउट शामिल हो सकते हैं। सटीक दायरा आउटगोइंग और इनकमिंग उत्पाद पैकेजों के बीच अंतर पर निर्भर करता है। रुकने से पहले उन अंतरों को परिभाषित करें। यदि केवल मोल्ड सूचीबद्ध है, तो टीम पुराने सामग्री मार्ग, नियंत्रक फ़ाइल या डाउनस्ट्रीम सेटिंग के साथ पुनः आरंभ कर सकती है।
बदलाव का समय कब शुरू और बंद होना चाहिए?
एक व्यावहारिक परिभाषा बाहर जाने वाली नौकरी के अंतिम स्वीकृत भाग से शुरू होती है और आने वाली नौकरी के लिए पहली स्वीकृत उत्पादन विंडो पर समाप्त होती है। पहले गठित भाग और पहले स्वीकृत भाग के लिए मध्यवर्ती समय भी रिकॉर्ड करें। संयंत्र को उत्पादन विंडो को परिभाषित करना होगा, जैसे कि सभी प्रासंगिक स्टेशनों, गुहाओं या शीर्षों पर लगातार भागों की एक निर्दिष्ट संख्या या समय-आधारित नमूना। समान परिभाषा का उपयोग भविष्य की तुलनाओं को सार्थक बनाता है।
कोई पौधा ब्लो मोल्डिंग मोल्ड परिवर्तन के समय को सुरक्षित रूप से कैसे कम कर सकता है?
पहचान, स्टेजिंग, सफाई, रेसिपी सत्यापन, गेज तैयारी और गुणवत्ता योजना को रुके हुए अंतराल से बाहर ले जाएं जहां ये गतिविधियां उत्पादन में हस्तक्षेप किए बिना की जा सकती हैं। इंटरफ़ेस को लेबल करें, भंडारण की सुरक्षा करें, कार्य-विशिष्ट किट तैयार करें और प्रत्येक हैंडऑफ़ के लिए मालिकों को नियुक्त करें। भौतिक मोल्ड कार्य से अलग प्रतीक्षा और सुधार समय का विश्लेषण करें। गार्डों को दरकिनार करके, खतरनाक-ऊर्जा नियंत्रणों को छोड़कर, बिना रेटिंग वाले उठाने वाले उपकरणों का उपयोग करके या आवश्यक जांच पास होने से पहले भागों को स्वीकार करके समय कम न करें।
क्या सहेजी गई रेसिपी लोड करने से सेटअप समाप्त हो जाता है?
नहीं, एक सहेजी गई रेसिपी को स्थापित मोल्ड, डाई टूलिंग, ब्लो पिन, सामग्री और उत्पाद संशोधन से मेल खाना चाहिए। कुछ सेटिंग्स एक अलग पैरिसन नियंत्रक या डाउनस्ट्रीम मशीन में भी रह सकती हैं। पूर्ण फ़ाइल सेट की पुष्टि करें, अनुमत मैन्युअल गतियों को साबित करें और जारी बेसलाइन के साथ वास्तविक मशीन व्यवहार की तुलना करें। Moog का DigiPack III मैनुअल संग्रहीत कंटेनर फ़ाइलों को पैरिसन-प्रोफ़ाइल और डाई-गैप टूलिंग कैलिब्रेशन जानकारी के साथ लिंक करता है, यही कारण है कि हार्डवेयर पहचान और फ़ाइल पहचान जुड़ी रहनी चाहिए।
सामग्री में परिवर्तन के बाद काले धब्बे या रंग की धारियाँ क्यों दिखाई देती हैं?
संभावित कारणों में हैंडलिंग या पिघले रास्ते में बची पुरानी सामग्री, दूषित रेज़िन या फिर से पीसना, रुके हुए क्षेत्र से निकलने वाला ख़राब रेज़िन, असमान रंग मिश्रण, हीटर की खराबी या अनुपयुक्त शटडाउन और पर्ज शामिल हैं। सेटिंग्स बदलने से पहले रेज़िन और ट्रांज़िशन रिकॉर्ड को सुरक्षित रखें। अनुमोदित मशीन और रेज़िन-आपूर्तिकर्ता प्रक्रिया का पालन करें, सामग्री मार्ग का निरीक्षण करें और वर्गीकृत करें कि दोष यादृच्छिक है या पैरिसन के आसपास तय किया गया है। यह न मानें कि एक सार्वभौमिक शुद्धिकरण विधि प्रत्येक राल और सिर के लिए सुरक्षित है।
एक कठिन बदलाव के बारे में किंगल को क्या जानकारी भेजी जानी चाहिए?
मशीन और नियंत्रक पहचान, आउटगोइंग और इनकमिंग उत्पाद चित्र, मोल्ड और टूलींग आईडी, राल ग्रेड और लॉट, मास्टरबैच और रिग्राइंड विवरण, रेसिपी संशोधन, अलार्म इतिहास, उपयोगिता रीडिंग, चेंजओवर टाइमलाइन, चिह्नित नमूना तस्वीरें और मापा विफलता डेटा भेजें। किसी वीडियो को केवल तभी शामिल करें जब उसे खतरे वाले क्षेत्र में प्रवेश किए बिना कैप्चर किया जा सके। विशिष्ट साक्ष्य चर्चा को सामग्री-पथ, टूलींग, नियंत्रण, उपयोगिता या भाग-डिज़ाइन समस्या को अधिक कुशलता से अलग करने देता है।
उत्पाद पैकेज के आसपास मशीन की योजना बनाएं
नए सांचे, नई सामग्री या बार-बार बदलाव की समस्या के लिए, वास्तविक भाग ड्राइंग, राल, लक्ष्य परीक्षण, मोल्ड और टूलींग विवरण, वर्तमान मशीन की जानकारी और देखे गए बदलाव रिकॉर्ड भेजें। किंगल उसी साक्ष्य सेट से मशीन, टूलींग, नियंत्रण और उत्पादन आवश्यकताओं पर चर्चा कर सकता है।
अपने प्रोजेक्ट की जानकारी भेजेंस्रोतों की जाँच की गई और साक्ष्य विधि
मशीन-इंटरफ़ेस, प्रोजेक्ट-इनपुट और प्रशिक्षण-स्कोप स्टेटमेंट के लिए प्रथम-पक्ष किंगल पेज और किंगल-होस्टेड मैनुअल का उपयोग किया गया था। नियंत्रक निर्माता के मैनुअल का उपयोग संग्रहीत-फ़ाइल और टूलींग-अंशांकन संबंधों के लिए किया गया था। सामग्री संदूषण और क्षरण मार्गों के लिए एक आधिकारिक राल-निर्माता गाइड का उपयोग किया गया था। OSHA नियमों का उपयोग केवल संयुक्त राज्य अमेरिका की सुरक्षा सीमा का वर्णन करने के लिए किया गया था। नीचे कोई भी स्रोत सार्वभौमिक नुस्खा के रूप में प्रस्तुत नहीं किया गया है।
- किंगल-होस्टेड स्वचालित ब्लो मोल्डिंग मशीन ऑपरेशन मैनुअल, 8 सितंबर, 2026 को एक्सेस किया गया।
- मूग डिजीपैक III पेरिसन वॉल थिकनेस कंट्रोलर मैनुअल, MRJ06301, किंगल द्वारा होस्ट किया गया, 8 सितंबर, 2026 को एक्सेस किया गया।
- किंगल बिक्री प्रक्रियाऔरबिक्री के बाद सेवा, 8 सितंबर, 2026 को एक्सेस किया गया।
- ल्योंडेलबेसेल, ब्लो मोल्डिंग समस्याओं को कैसे हल करें, 8 सितंबर, 2026 को एक्सेस किया गया।
- ओएसएचए 29 सीएफआर 1910.147, खतरनाक ऊर्जा का नियंत्रण, 8 सितंबर, 2026 को एक्सेस किया गया।
- ओएसएचए 29 सीएफआर 1910.212, सभी मशीनों के लिए सामान्य आवश्यकताएँ, 8 सितंबर, 2026 को एक्सेस किया गया।