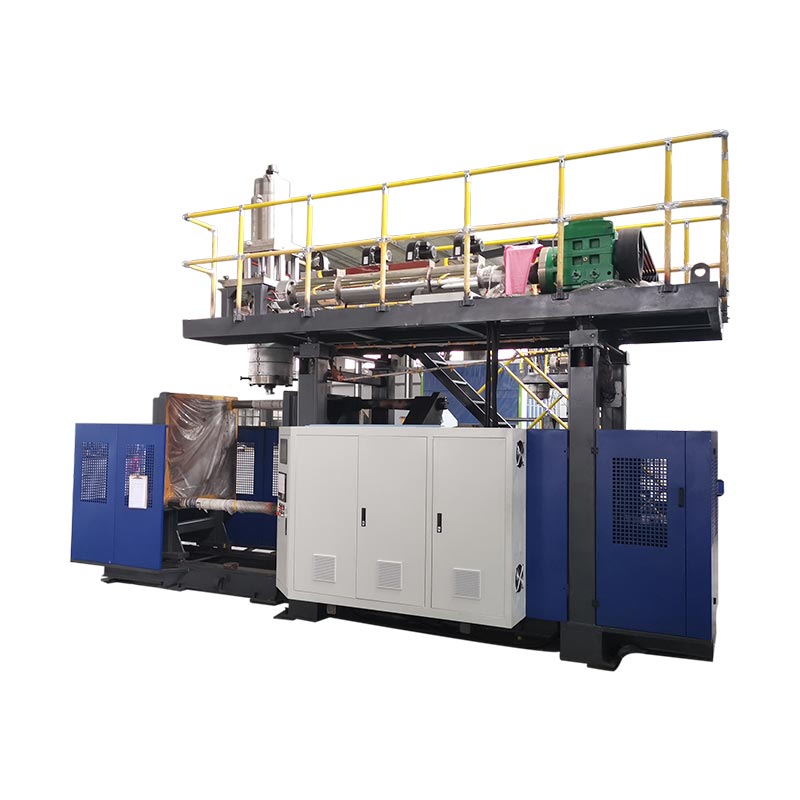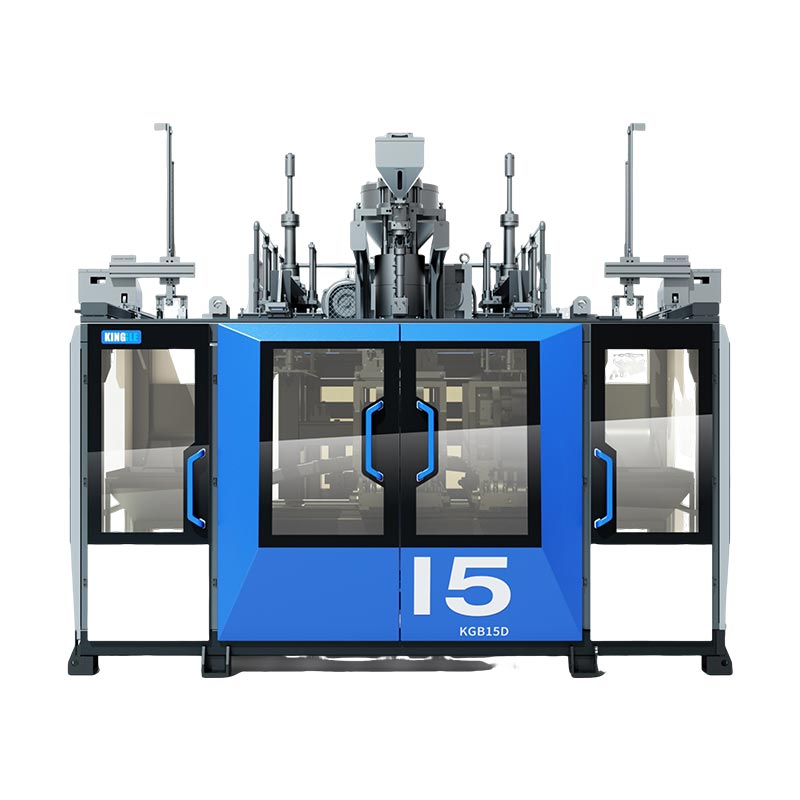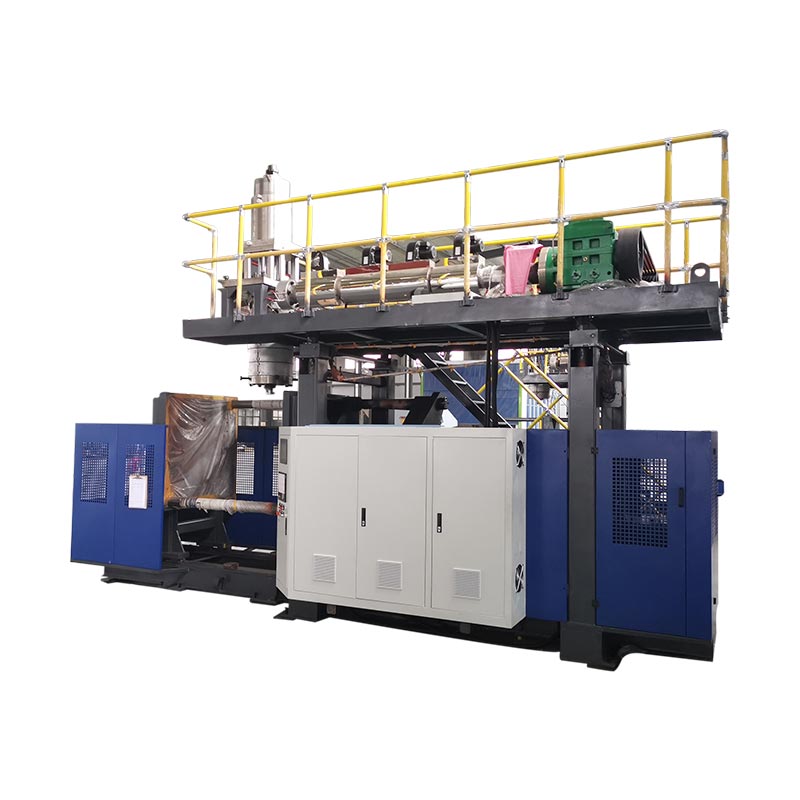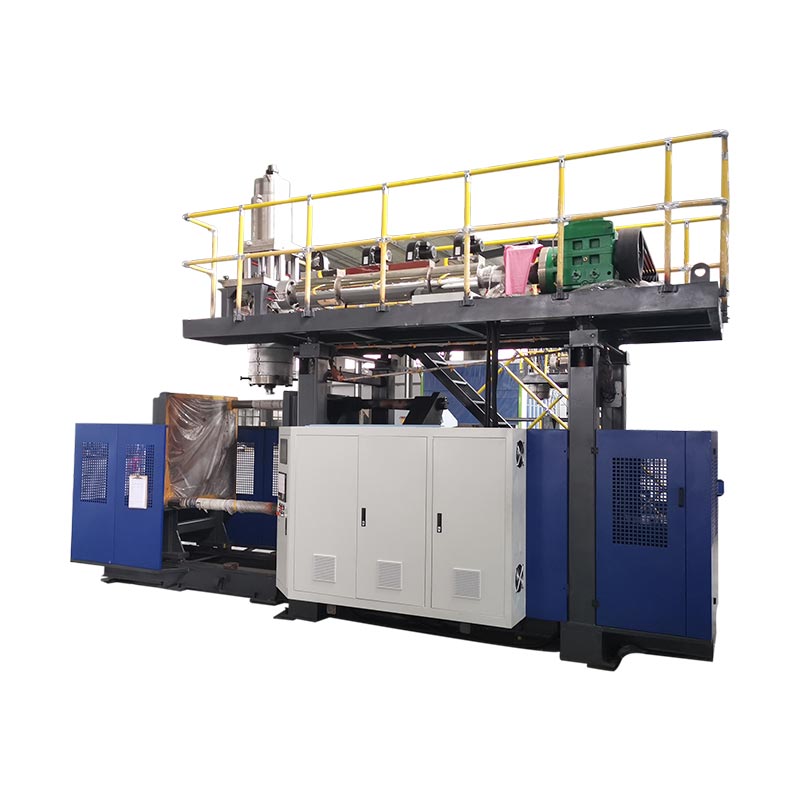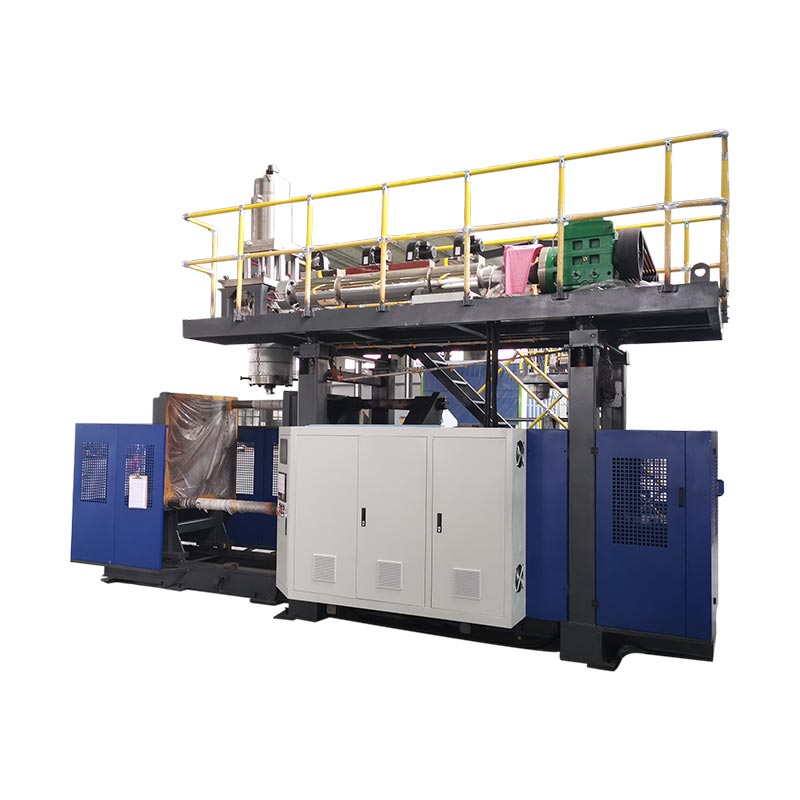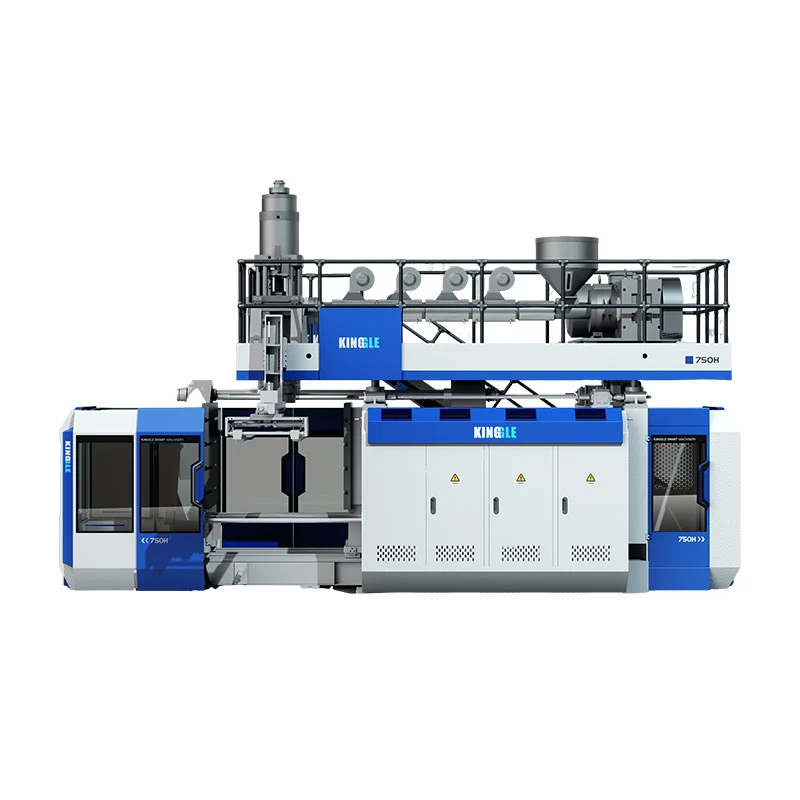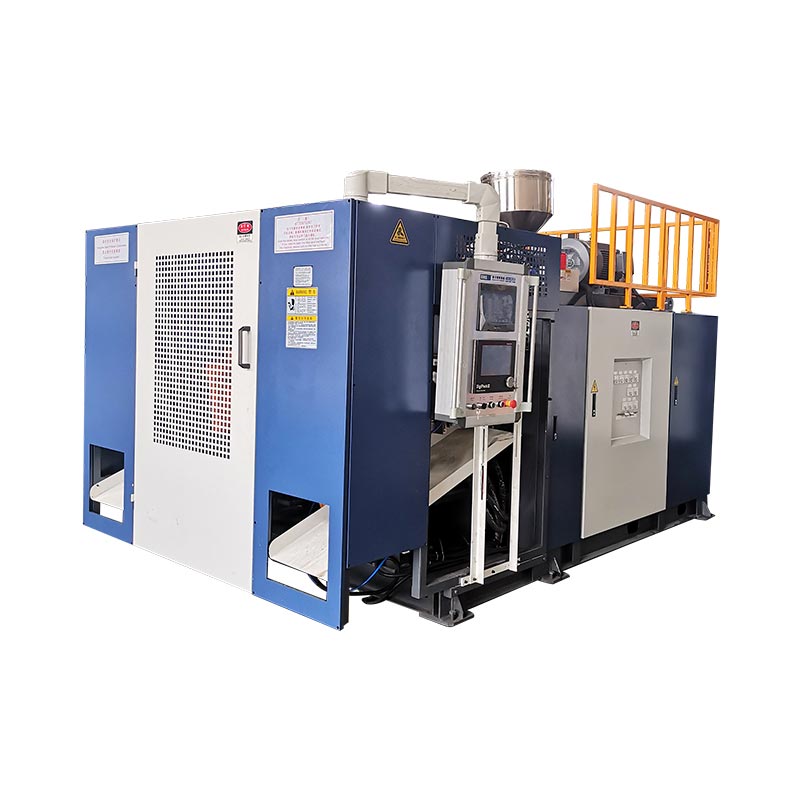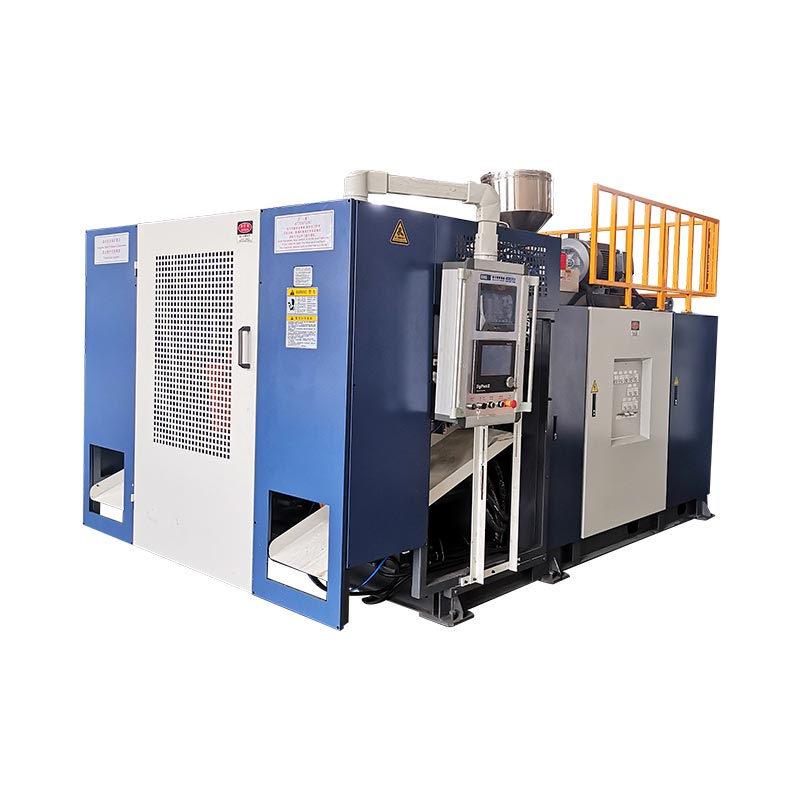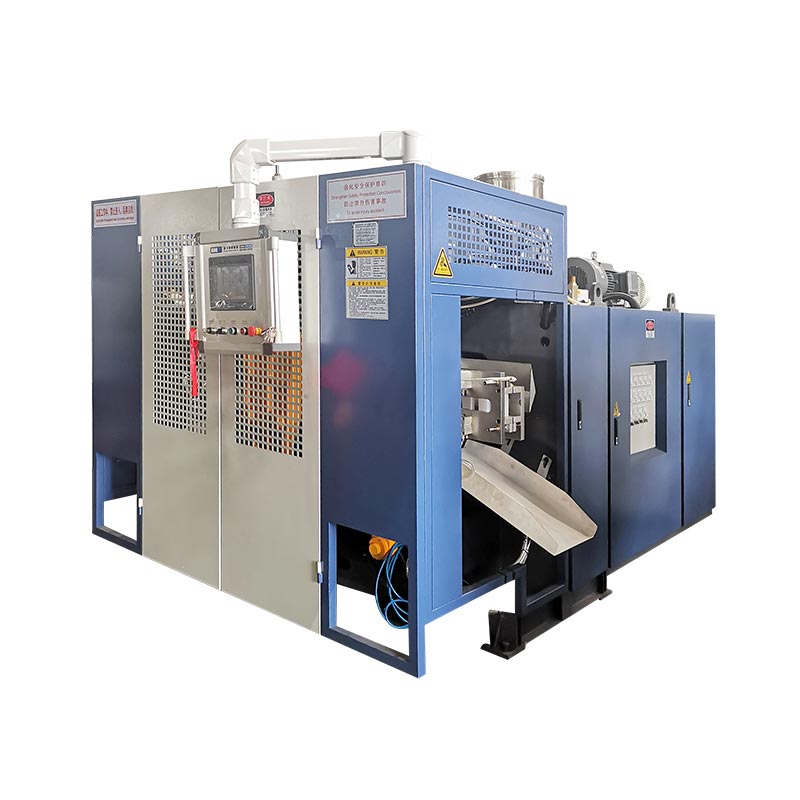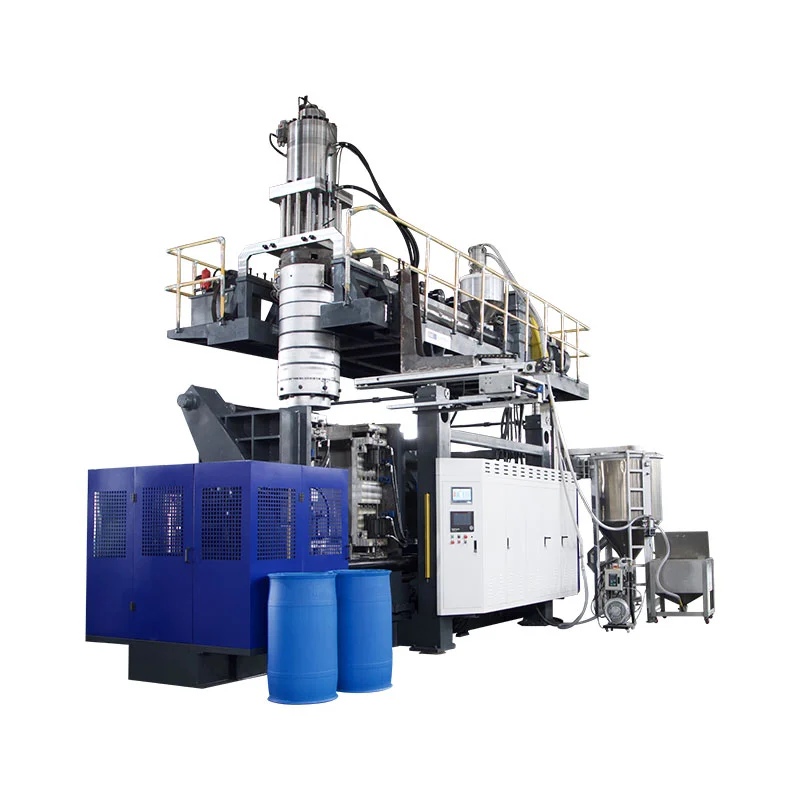
KGB110A को मापे गए उत्पाद नमूने से कॉन्फ़िगर करें, अकेले 160L नाम से नहीं। भाग की ज्यामिति, शुद्ध वजन, दीवार का नक्शा, राल, ट्रिम और उत्पादन लक्ष्य रिकॉर्ड करें। फिर उन इनपुट का उपयोग मोल्ड लिफाफे, सकल पैरिसन मांग, एक्सट्रूज़न रिकवरी, क्लैंप आवश्यकता और फैक्ट्री उपयोगिताओं की जांच करने के लिए करें।
160 लीटर की ब्लो मोल्डिंग मशीन बहुत अलग उत्पाद बना सकती है। एक खोखले सड़क अवरोधक का एक विस्तृत प्रक्षेपित क्षेत्र होता है। एक पोंटून में लंबे ड्रॉ जोन और सीलिंग आवश्यकताएं हो सकती हैं। एक टेबल पैनल चौड़ा लेकिन अपेक्षाकृत उथला हो सकता है। एक मॉडल नाम उन मतभेदों को दूर नहीं करता है।
सबसे उपयोगी शुरुआती बिंदु अक्सर खरीदार के डेस्क पर पहले से मौजूद वस्तु होती है। इसे मापें, तौलें और उन क्षेत्रों को चिह्नित करें जो मायने रखते हैं। वह नमूना उत्पाद डिज़ाइन, टूलींग, मशीन कॉन्फ़िगरेशन और स्वीकृति परीक्षण के बीच की कड़ी बन जाता है।

छह पेज की नमूना फ़ाइल जो परियोजना को संचालित करेगी
आयामी भाग ड्राइंग, समग्र आकार, उद्घाटन, आवेषण और असेंबली इंटरफेस।
शुद्ध भाग का वजन, सामग्री ग्रेड, रंग, योजक और अनुमत रीग्राइंड।
महत्वपूर्ण स्थानों और उत्पाद परीक्षण आवश्यकताओं के साथ दीवार की मोटाई का नक्शा।
टॉप फ्लैश, बॉटम टेल, हैंडल स्क्रैप और अन्य नुकसान दिखाने वाला ट्रिम मैप।
स्वीकृत आउटपुट लक्ष्य, शिफ्ट पैटर्न, ऑटोमेशन और डाउनस्ट्रीम कार्य।
फैक्टरी बिजली, हवा, पानी, पहुंच, उठाने और उपलब्ध सेल स्थान।
प्रकाशित-डेटा नोट:किंगल का वर्तमान पृष्ठ शीर्षक और एप्लिकेशन टेक्स्ट KGB110A को 160L वर्ग में रखता है। वही पृष्ठ वर्तमान में सारांश और अधिकतम-क्षमता तालिका में 120 एल दिखाता है। यह आलेख प्रकाशित 160एल उत्पाद स्थिति का अनुसरण करता है, लेकिन उद्धरण और तकनीकी समझौते में सटीक ऑर्डर की गई क्षमता की पुष्टि की जानी चाहिए।
उत्पाद के नमूने से शुरुआत करें, कैटलॉग लेबल से नहीं
नमूना आपको बताता है कि मशीन का निर्णय कहाँ विफल हो सकता है। इसके बाहरी आयाम साँचे को प्रभावित करते हैं। इसका वजन और ट्रिम संचायक को प्रभावित करते हैं। इसकी विस्तृत सतहें प्रक्षेपित क्षेत्र को प्रभावित करती हैं। गहरे कोने और हैंडल दीवार के वितरण को प्रभावित करते हैं। शीतलन व्यवहार चक्र समय और निष्कासन को प्रभावित करता है।
वॉल्यूम अभी भी उपयोगी है. यह प्रोजेक्ट को सामान्य मशीन रेंज में रखने में मदद करता है। फिर भी समान संलग्न आयतन वाले दो उत्पादों को अलग-अलग सिर, क्लैंप या मोल्ड खोलने की आवश्यकता हो सकती है। स्थानीय पसलियों और मोटे माउंटिंग ज़ोन वाले घने तकनीकी पैनल की तुलना में कम राल का उपयोग करते हुए एक भारी फ्लोट में अधिक हवा हो सकती है।
एकमात्र स्रोत के रूप में किसी प्रतिस्पर्धी के तैयार हिस्से पर भरोसा न करें। यदि संभव हो, तो मूल डिज़ाइन फ़ाइल और इच्छित प्रदर्शन आवश्यकताएँ जोड़ें। कॉपी किए गए नमूने में दीवार की मोटाई शामिल हो सकती है जो पुराने सांचे या प्रक्रिया की भरपाई करती है। उस दीवार के काम को समझे बिना उसे दोहराने से प्रदर्शन में सुधार हुए बिना वजन बढ़ सकता है।
किंगल का दस्तावेजीकरणबिक्री प्रक्रियाउत्पाद फोटो, चित्र, वजन, आकार और सामग्री से शुरू होता है। यह मोटाई, आउटपुट और रासायनिक-प्रतिरोध आवश्यकताओं के लिए भी पूछता है। वह आदेश व्यावहारिक है क्योंकि मशीन की अनुशंसा उत्पाद साक्ष्य का पालन करती है।
नमूना फ़ाइल में एक संशोधन संख्या होनी चाहिए. यदि गर्दन, हैंडल, इंसर्ट या कुल लंबाई बदलती है, तो मशीन और मोल्ड जमने से पहले फ़ाइल को अपडेट करें। यह उस प्रोजेक्ट से बचता है जहां उद्धरण प्रारंभिक नमूने में फिट बैठता है लेकिन उत्पादन ड्राइंग अब उद्धृत सेल में फिट नहीं बैठता है।
एक नमूना डोजियर बनाएं जो इंजीनियरिंग समीक्षा में टिक सके
बुनियादी माप से शुरुआत करें। कुल लंबाई, चौड़ाई और ऊंचाई रिकॉर्ड करें. उद्घाटन व्यास, गर्दन की फिनिश, निकला हुआ किनारा आकार, हैंडल क्लीयरेंस और किसी भी इंसर्ट की स्थिति जोड़ें। यदि नमूना उन्हें प्रकट करता है तो विभाजन रेखा और दृश्यमान चुटकी वाले क्षेत्रों को चिह्नित करें।
पूरे उत्पाद को कैलिब्रेटेड पैमाने पर तौलें। फिर किसी भी हटाने योग्य घटक को अलग करें जो ब्लो मोल्डेड नहीं हैं। किसी कैप, प्लग, मेटल इंसर्ट या फोम फिलिंग को मोल्डेड प्लास्टिक के रूप में नहीं गिना जाना चाहिए। उपस्थिति से पॉलिमर मानने के बजाय सामग्री पहचान विधि रिकॉर्ड करें।
दीवार की मोटाई के लिए स्थान मानचित्र की आवश्यकता होती है। किसी ड्राइंग या फोटो पर बिंदुओं को क्रमांकित करें। कोनों, कंधे के संक्रमण, हैंडल, आधार संपर्क, बढ़ते क्षेत्र और व्यापक पैनल शामिल करें। एक औसत मोटाई उस पतले क्षेत्र को छुपाती है जो प्रदर्शन को नियंत्रित कर सकता है।
इसके बाद, उत्पाद परीक्षण लिखें. एक फ्लोट, ट्रैफिक बैरियर, फर्नीचर पैनल और औद्योगिक कंटेनर में समान पास मानदंड नहीं होते हैं। खरीदार की वास्तविक ड्राइंग, नियामक आवश्यकता या आंतरिक परीक्षण का उपयोग करें। किसी असंबंधित उत्पाद से ड्रॉप ऊंचाई, लोड या रिसाव परीक्षण न लें।
| नमूना साक्ष्य | इसे कैसे रिकॉर्ड करें | मशीन का निर्णय प्रभावित हुआ |
|---|---|---|
| समग्र ज्यामिति | आयामी ड्राइंग या जाँची गई 3डी फ़ाइल | मोल्ड लिफाफा, केंद्र रेखा, सिर की स्थिति और निष्कासन पथ |
| नेट ढाला वजन | अलग-अलग इकट्ठे हिस्सों के बिना वजन | सकल पैरिसन द्रव्यमान के लिए प्रारंभिक बिंदु |
| दीवार वितरण | चयनित माप पद्धति के साथ स्थानों को क्रमांकित किया गया | पेरिसन प्रोफाइल, शॉट वितरण और परीक्षण मानदंड |
| राल प्रणाली | ग्रेड, आपूर्तिकर्ता, रंग, योजक और रिग्राइंड नियम | पेंच उपयुक्तता, पिघलने की दर और प्रसंस्करण खिड़की |
| ट्रिम करें और फ़्लैश करें | अपेक्षित ऊपर, नीचे, हैंडल और साइड स्क्रैप | संचायक मांग और रिग्राइंड लोड |
| कार्यात्मक परीक्षण | नामित विधि, स्थिति, नमूना आकार और पास सीमा | मोल्ड डिजाइन, कूलिंग, दीवार लक्ष्य और एफएटी स्कोप |
| स्वीकृत आउटपुट | प्रति घंटे अच्छे हिस्से या निरीक्षण के बाद बदलाव | पुनर्प्राप्ति दर, शीतलन, स्वचालन और डाउनस्ट्रीम क्षमता |
एक नमूना साक्ष्य है, संपूर्ण विवरण नहीं। इसमें पुराना, विकृत या अवशोषित रसायन हो सकते हैं। बेहतर प्रश्न पूछने के लिए इसका उपयोग करें, फिर दस्तावेज़ पदानुक्रम में अनुमोदित ड्राइंग और परीक्षण मानक को भौतिक नमूने के ऊपर रखें।
KGB110A विनिर्देश को चेक के सेट के रूप में पढ़ें
The KGB110A उत्पाद पृष्ठ6.6 x 4.2 x 5.2 मीटर मशीन आकार और 22 टन मशीन वजन प्रकाशित करता है। इसके क्लैंपिंग अनुभाग में 760 केएन, एक 1100 x 1400 मिमी प्लेटन और एक 1000 x 1400 मिमी अधिकतम मोल्ड सूचीबद्ध है। पेज 610 से 750 मिमी मोल्ड-मोटाई रेंज भी देता है।
खोलने और गति के लिए, पृष्ठ 600 से 1600 मिमी और 600 मिमी गतिमान स्ट्रोक दिखाता है। इन नंबरों को उनके बगल में मोल्ड असेंबली की आवश्यकता होती है। उपयोगी सवाल यह है कि क्या पूरा ठंडा किया गया हिस्सा इच्छित रोबोट, इंसर्ट और ट्रिम के साथ अभी भी जुड़े हुए सांचे को छोड़ सकता है और छोड़ सकता है।
एक्सट्रूज़न अनुभाग में 110 मिमी स्क्रू, 25 एल/डी अनुपात, 75 किलोवाट एक्सट्रूडर मोटर और चार हीटिंग जोन सूचीबद्ध हैं। प्रकाशित एचडीपीई पिघलने की क्षमता 160 से 200 किग्रा/घंटा है। वह सीमा पृष्ठ के एचडीपीई शब्दों से संबंधित है। यह किसी अन्य सामग्री या फॉर्मूलेशन के लिए समान दर साबित नहीं करता है।
मुख्य अनुभाग 12(20) एल संचायक क्षमता और 9(15) किलोग्राम पीई संचायक वजन प्रकाशित करता है। इसमें 450(600) मिमी अधिकतम डाई-पिन व्यास भी सूचीबद्ध है। पैरेन्टेटिकल मान कॉन्फ़िगरेशन विकल्पों को प्रतिबिंबित कर सकते हैं, लेकिन पृष्ठ नियम को परिभाषित नहीं करता है। प्रस्ताव में चयनित हेड, डाई टूलींग और रेज़िन आधार अवश्य बताया जाना चाहिए।
पेज MOOG 100 मोटाई नियंत्रक, रोबोट आर्म और बॉटम ब्लोइंग सिस्टम के साथ मानक मॉडल का वर्णन करता है। ये प्रथम-पक्ष द्वारा प्रकाशित कथन हैं। कोटेशन में अभी भी प्रत्येक आपूर्ति की गई वस्तु, उसके इंटरफ़ेस और किसी प्रोजेक्ट-विशिष्ट परिवर्तन का नाम होना चाहिए।
फ़ैक्टरी रीडिंग:बिना किसी प्रश्न के तालिका को क्रय आदेश में कॉपी न करें। नमूना माप, मोल्ड ड्राइंग या उपयोगिता गणना को प्रत्येक विनिर्देश के बगल में रखें जिसे संतुष्ट करना है।
उत्पाद के आकार को मोल्ड फिट और हटाने की जगह में अनुवाद करें
सिकुड़न रणनीति, कैविटी स्टील, कूलिंग, पिंच-ऑफ, वेंट, नेक टूलिंग और माउंटिंग को जोड़ने के बाद ही उत्पाद ड्राइंग एक सांचा बन जाता है। परिणामी असेंबली उत्पाद से बहुत बड़ी हो सकती है। एक हिस्सा जो 1000 x 1400 मिमी की सीमा के अंदर आरामदायक दिखता है, कनेक्शन और मूविंग डिवाइस जुड़ने के बाद तंग हो सकता है।
चौड़ाई, ऊंचाई और स्थापित मोटाई की अलग-अलग जांच करें। बैकिंग प्लेट और एडाप्टर सहित संपूर्ण असेंबली का उपयोग करें। 1100 x 1400 मिमी प्लेटन संदर्भ के विरुद्ध माउंटिंग पैटर्न की पुष्टि करें। जल, हाइड्रोलिक, वायवीय और विद्युत कनेक्शन को उनकी स्थापित स्थिति में दिखाएं।
खुली जगह एक गति समस्या है. एक टेबल पैनल को गहरी पसलियों को साफ़ करने की आवश्यकता हो सकती है। एक अवरोध गुहा को एक कोण पर छोड़ सकता है। पोंटून गर्म होने पर भी लचीला रह सकता है और बाहर निकालते समय उसे सहारे की आवश्यकता हो सकती है। रोबोट की पकड़ और पार्ट रोटेशन के लिए अपने स्वयं के स्वेप्ट लिफाफे की आवश्यकता होती है।
एक ही समय में मोल्ड-परिवर्तन मार्ग की योजना बनाएं। KGB110A पृष्ठ 22 टन मशीन वजन देता है लेकिन स्वीकार्य मोल्ड वजन प्रकाशित नहीं करता है। अंतिम मोल्ड-वजन सीमा, उठाने के बिंदु और सामान्य व्यवस्था ड्राइंग के लिए किंगल से पूछें। फिर प्लांट क्रेन, हुक की ऊंचाई और दृष्टिकोण का सत्यापन करें।
मोल्ड कूलिंग पूरे चक्र को नियंत्रित कर सकती है। बड़ी सतहों को संतुलित सर्किट की आवश्यकता होती है, जबकि मोटी सतहों को केंद्रित शीतलन की आवश्यकता हो सकती है।एक्सट्रूज़न ब्लो मोल्डिंग मोल्ड गाइडइसमें पिंच-ऑफ, वेंटिंग और सर्किट प्लानिंग को अधिक विस्तार से शामिल किया गया है।
मुखिया चुनने से पहले सकल पैरिसन मांग की गणना करें
संचायक को एक मोल्डिंग इवेंट के दौरान डाई छोड़ने वाली सभी सामग्री वितरित करनी होगी। तैयार उत्पाद का वजन केवल एक भाग है। हेड फ्लैश, टेल्स, हैंडल स्क्रैप और किसी भी सामग्री को भी फीड करता है जिसे ट्रिमिंग प्रक्रिया हटा देती है।
सकल पारिसन द्रव्यमान = शुद्ध ढाला उत्पाद + फ्लैश और ट्रिम + प्रलेखित प्रक्रिया भत्ता
मापे गए या साँचे से प्राप्त मानों का उपयोग करें। फ़्लोट्स, बैरियर, फ़र्निचर और तकनीकी भागों के लिए कोई सार्वभौमिक स्क्रैप प्रतिशत नहीं है।
किंगल ने KGB110A के लिए पीई संचायक-भार रेखा के रूप में 9(15) किलोग्राम प्रकाशित किया है। इसे एक प्रमुख और भौतिक संदर्भ के रूप में मानें, तैयार-उत्पाद क्षमता के रूप में नहीं। पीई ग्रेड, पिघला हुआ तापमान, पुनर्नवीनीकरण सामग्री और डाई सेटिंग उपयोग योग्य व्यवहार को बदल सकती है। एक अन्य राल को अपनी समीक्षा की आवश्यकता होती है।
पैरिसन की लंबाई द्रव्यमान के साथ मायने रखती है। सांचे के बंद होने से पहले एक लंबा पैरिसन शिथिल या खिंच सकता है। एक विस्तृत डाई उत्पाद के चारों ओर आवश्यक ड्रा को कम कर सकती है लेकिन हेड और टूलींग आवश्यकताओं को बदल सकती है। परीक्षण के दौरान डाई का आकार, क्रमादेशित अंतराल, बाहर निकालना समय और पैरिसन स्थिति रिकॉर्ड करें।
सकल मांग भी रिग्रिंड को प्रभावित करती है। बड़ी स्क्रैप स्ट्रीम बनाते समय भारी फ्लैश संचायक में फिट हो सकता है। ग्रेनुलेटर, संवहन और सम्मिश्रण प्रणाली चालू रहनी चाहिए। यदि रिग्राइंड उत्पाद पर वापस आता है, तो उसका प्रतिशत और संदूषण नियंत्रण अनुमोदित फॉर्मूलेशन में शामिल है।
प्रोफ़ाइल सुधार के लिए नियंत्रण सीमा छोड़ें। अपने व्यावहारिक किनारे पर चलने वाले सिर में मोटे कोनों या लंबे परिधि के लिए बहुत कम जगह हो सकती है। परीक्षण को एक परिभाषित नमूना विंडो पर स्थिर सकल द्रव्यमान, स्वीकार्य कुशन और दोहराने योग्य पैरिसन प्लेसमेंट दिखाना चाहिए।
दीवार मानचित्र को नियंत्रित पैरिसन प्रोफ़ाइल में बदलें
दीवार मानचित्र बताता है कि उत्पाद को कहाँ सामग्री की आवश्यकता है। पैरिसन प्रोफाइल कहता है कि जब पैरिसन सिर छोड़ता है तो डाई गैप कब बदलना चाहिए। किसी प्रोफ़ाइल को किसी भिन्न भाग से कॉपी करने की तुलना में उन दो रिकॉर्ड्स को कनेक्ट करना अधिक उपयोगी है।
नमूना ड्राइंग पर दीवार के स्थानों को क्रमांकित करें। प्रत्येक परीक्षण के बाद, समान स्थानों को उसी क्रम में काटें या मापें। प्रत्येक समूह के साथ भाग का वजन और प्रोफ़ाइल संशोधन रिकॉर्ड करें। यदि कई सेटिंग्स एक साथ बदलती हैं, तो टीम परिणाम का कारण खो देती है।
KGB110A पृष्ठ MOOG 100 मोटाई नियंत्रक का नाम देता है। एमोग डिजीपैक III मैनुअल किंगल द्वारा होस्ट किया गयाएक नियंत्रक विधि की व्याख्या करता है जो उत्पाद फ़ाइलों को संग्रहीत करता है और प्रोग्राम की गई दीवार की मोटाई को मशीन की स्थिति से जोड़ता है। यह उपयोगी प्रक्रिया साक्ष्य है, लेकिन यह प्रत्येक KGB110A पर आपूर्ति किए गए सटीक नियंत्रक इंटरफ़ेस की पहचान नहीं करता है।
एक प्रोफ़ाइल हर दोष को ठीक नहीं कर सकती. डाई और मेन्ड्रेल ज्यामिति, हेड सेंटरिंग, पिघला हुआ तापमान, पैरिसन स्वेल और मोल्ड टाइमिंग अभी भी मायने रखती है। यदि पैरिसन साँचे के केंद्र से बाहर प्रवेश करता है, तो सामग्री जोड़ने से वजन बढ़ने के साथ-साथ लक्षण छिप सकता है।
एक बार भाग बीत जाने पर, पूरी रेसिपी सहेजें। सामग्री, रंग, तापमान, शॉट सेटिंग, प्रोफ़ाइल फ़ाइल, ब्लोइंग, कूलिंग और मोल्ड संशोधन शामिल करें।पैरिसन प्रोग्रामिंग गाइडएक पूर्ण ट्यूनिंग अनुक्रम प्रदान करता है।
कूलिंग और स्वीकृत आउटपुट के साथ एक्सट्रूज़न रिकवरी का मिलान करें
सार्वजनिक तालिका KGB110A HDPE पिघलने-क्षमता सीमा के रूप में 160 से 200 किग्रा/घंटा सूचीबद्ध करती है। उत्पादन प्रश्न यह है कि क्या चयनित स्क्रू स्थिर पिघल गुणवत्ता को बनाए रखते हुए अगले शॉट से पहले संचायक को फिर से भर सकता है। अधिकतम ब्रोशर दर स्वयं इसका उत्तर नहीं दे सकती।
संपूर्ण परिसर से सकल प्रति घंटा मांग की गणना करें। प्रति घंटे नियोजित मोल्डिंग इवेंट और सक्रिय आउटलेट का उपयोग करें। फिर वास्तविक राल, रंग और रीग्राइंड स्थिति के लिए परीक्षण की गई पिघल दर के साथ परिणाम की तुलना करें।
सकल सामग्री मांग, किग्रा/घंटा = सकल पारिसन द्रव्यमान x प्रति घंटा मोल्डिंग घटनाएँ x सक्रिय पारिसन प्रति घटना
KGB110A पृष्ठ 320 पीसी/घंटा सूचीबद्ध करता है, लेकिन इसे शुष्क चक्र लेबल करता है। शुष्क चक्र एक मशीन-गति संदर्भ है। उत्पाद आउटपुट में संचायक पुनर्प्राप्ति, पैरिसन गठन, ब्लोइंग, कूलिंग, निकास, खोलना, टेक-आउट, ट्रिमिंग और गुणवत्ता हानि शामिल है।
बड़े हिस्से अक्सर चक्र का अधिकांश समय ठंडा करने में बिताते हैं। वह समय एक्सट्रूडर को सिर को फिर से भरने की अनुमति दे सकता है। यदि बेहतर मोल्ड कूलिंग से चक्र छोटा हो जाता है, तो आवश्यक पिघलने की दर बढ़ जाती है। इसलिए चक्र अनुकूलन को पुनर्प्राप्ति और दीवार की गुणवत्ता की जांच करनी चाहिए, न कि केवल मोल्ड तापमान की।
सहमत जांच के बाद प्रति घंटे स्वीकृत भागों की रिपोर्ट करें। शुष्क चक्र, सकल चक्र, अस्वीकृत और स्टॉप को अलग-अलग कॉलम में रखें।चक्र-समय अनुकूलन मार्गदर्शिकाचरण-दर-चरण समय बजट बनाने का तरीका दिखाता है।
अनुमानित क्षेत्र और प्रक्रिया दबाव के विरुद्ध 760 kN की जाँच करें
किंगल ने KGB110A के लिए 760 kN क्लैम्पिंग बल प्रकाशित किया। वह संख्या गुहा के अनुमानित क्षेत्र और सहमत आंतरिक दबाव के बगल में ही उपयोगी हो जाती है। प्रक्षेपित क्षेत्र बिदाई तल पर गुहा सिल्हूट है। यह कंटेनर का आयतन या सतह क्षेत्र नहीं है।
एक चौड़ा बैरियर या टेबलटॉप उथला होने पर भी महत्वपूर्ण पृथक्करण भार पैदा कर सकता है। एक गहरी लेकिन संकीर्ण फ्लोट अलग तरह से व्यवहार कर सकती है। मल्टी-कैविटी या मल्टी-पार्ट लेआउट क्लैंप द्वारा देखे गए कुल अनुमानित क्षेत्र को बढ़ाते हैं।
उत्पाद पृष्ठ पर 0.8 एमपीए ब्लो प्रेशर सूचीबद्ध है। गणना में वास्तविक उत्पादन विंडो का उपयोग करें। मोल्ड वेंटिंग, पिघला हुआ तापमान, सतह का विवरण और दीवार की मोटाई आवश्यक दबाव को बदल सकती है। फ़ैक्टरी परीक्षण में सेट दबाव और उपलब्ध मशीन-इनलेट दबाव रिकॉर्ड करना चाहिए।
फ़्लैश स्थिति उपयोगी साक्ष्य है. बढ़ता हुआ फ़्लैश अत्यधिक अलग करने वाले बल, घिसे हुए पिंच क्षेत्रों, संरेखण समस्याओं या अतिरिक्त सामग्री की ओर इशारा कर सकता है। प्रत्येक फ़्लैश समस्या को क्लैंप बल बढ़ाकर ठीक न करें। साँचे का निरीक्षण करें और एक साथ प्रक्रिया करें।
मशीन आपूर्तिकर्ता और मोल्ड आपूर्तिकर्ता को एक गणना को मंजूरी देनी चाहिए। तकनीकी फ़ाइल में अनुमानित क्षेत्र, प्रक्रिया दबाव, क्लैंप आवश्यकता और अनुमानित कारक डालें। यह दो अलग-अलग अनुमोदनों को रोकता है जो अलग-अलग मान्यताओं पर निर्भर होते हैं।
यदि कैविटी लेआउट बदलता है तो गणना दोबारा जांचें। दूसरा भाग जोड़ने, विभाजन रेखा को आगे बढ़ाने या पैनल को बड़ा करने से अनुमानित क्षेत्र बदल सकता है। इन्सर्ट और साइड एक्शन भी बदल सकते हैं कि मोल्ड कैसे प्रतिक्रिया करता है। प्रारंभिक उत्पाद स्केच के बजाय अंतिम मोल्ड ड्राइंग को इस चेक को बंद कर देना चाहिए।
फीचर वाक्यांश पर निर्भर रहने के बजाय सामग्री परतों को परिभाषित करें
KGB110A पृष्ठ का कहना है कि प्लेटफ़ॉर्म सिंगल-लेयर उत्पाद प्रदान कर सकता है और डबल-लेयर या मल्टी-लेयर संरचनाओं का निर्माण भी कर सकता है। उसी सार्वजनिक विनिर्देश तालिका में एक 110 मिमी स्क्रू और एक 75 किलोवाट एक्सट्रूडर मोटर सूचीबद्ध है। इसलिए एक मल्टी-लेयर प्रोजेक्ट को मानक तालिका से परे कॉन्फ़िगरेशन ड्राइंग की आवश्यकता होती है।
किसी अन्य परत के लिए उत्पाद कारण से प्रारंभ करें. यह रंग प्लेसमेंट, पुनर्नवीनीकरण कोर सामग्री या एक कार्यात्मक बाधा हो सकती है। प्रत्येक परत में सामग्री और लक्ष्य अनुपात बताएं। अनुकूलता, प्रसंस्करण तापमान और अनुमत भिन्नता की जाँच करें।
फिर पिघल-पथ आरेख का अनुरोध करें। इसे प्रत्येक एक्सट्रूडर, एडाप्टर, हेड चैनल और नियंत्रण बिंदु की पहचान करनी चाहिए। प्रस्ताव में मोटर आकार, हीटिंग लोड, सामग्री प्रबंधन और संशोधित उपयोगिता कुल भी दिखाया जाना चाहिए। सामान्य "मल्टी-लेयर" लेबल इस उपकरण को परिभाषित नहीं करता है।
परिवर्तन का कार्य प्रत्येक भौतिक पथ के साथ बढ़ता है। पर्ज वॉल्यूम, सफाई पहुंच, रंग अनुक्रम और स्क्रैप पृथक्करण परिचालन समय को प्रभावित करते हैं। यदि उत्पाद को एकाधिक परतों की आवश्यकता नहीं है, तो अतिरिक्त सिस्टम खरीदार मूल्य बनाए बिना काम जोड़ सकता है।
एकल परत दिशा
जब उत्पाद का प्रदर्शन, रंग और रीसाइक्लिंग योजना एक दीवार संरचना के साथ पूरी की जा सकती है तो एक परिभाषित राल धारा का उपयोग करें।
बहु-परत दिशा
जब प्रत्येक परत में एक दस्तावेज़ीकृत फ़ंक्शन और स्वीकृति सीमा हो तो प्रोजेक्ट-विशिष्ट सह-एक्सट्रूज़न कॉन्फ़िगरेशन का अनुरोध करें।
किन्गल कामल्टी-लेयर सह-एक्सट्रूज़न गाइडपरत भूमिकाओं और आरएफक्यू से संबंधित प्रश्नों की व्याख्या करता है।
22 टी मशीन के चारों ओर संपूर्ण सेल की योजना बनाएं
प्रकाशित मशीन का आयाम 6.6 x 4.2 x 5.2 मीटर है। मशीन का वजन 22 टन है। ये मान प्लांट लेआउट शुरू करते हैं। इनमें सर्विस क्लीयरेंस, सीढ़ियाँ, मोल्ड हैंडलिंग, रेज़िन उपकरण, कंप्रेसर, कूलिंग सिस्टम, टेक-आउट या डाउनस्ट्रीम फिनिशिंग शामिल नहीं है।
पहले ऊर्ध्वाधर पथ की जाँच करें. मशीन, प्लेटफ़ॉर्म पहुंच और योजनाबद्ध लिफ्टिंग के लिए इमारत को पर्याप्त ऊंचाई की आवश्यकता है। यदि रखरखाव के लिए ओवरहेड हटाने की आवश्यकता हो तो डाई हेड और एक्सट्रूडर घटकों के लिए मार्ग को चिह्नित करें। अंतिम ड्राइंग से क्रेन की क्षमता और हुक की पहुंच की पुष्टि करें।
KGB110A पेज ठंडा पानी के लिए 0.3 MPa और 120 L/मिनट प्रकाशित करता है। प्रोजेक्ट शीट में इनलेट तापमान, रिटर्न सीमा, पानी की गुणवत्ता, निस्पंदन और सर्किट स्कोप की भी आवश्यकता होती है। तापमान के बिना प्रवाह संख्या शीतलन प्रणाली को आकार नहीं दे सकती।
संपीड़ित हवा के लिए, पृष्ठ 0.8 एमपीए और 1.8 एम³/मिनट सूचीबद्ध करता है। अधिकतम और औसत मांग, रिसीवर आकार, ओस बिंदु, निस्पंदन और कनेक्शन आकार की पुष्टि करें। जब हेडर का आकार छोटा होता है तो बड़े ब्लोइंग इवेंट दबाव को कम कर सकते हैं।
पृष्ठ 52 से 60 किलोवाट को औसत ऊर्जा खपत के रूप में लेबल करता है। क्योंकि किलोवाट शक्ति है, इसे एक प्रकाशित ऑपरेटिंग-पावर संदर्भ के रूप में मानें। इसे प्रति भाग kWh में परिवर्तित न करें.यूरोमैप 46.2स्थिर परिस्थितियों में उत्पाद-संबंधित ऊर्जा माप को किसी दी गई मशीन, मोल्ड और उत्पाद से जोड़ता है।
The फ़ैक्टरी उपयोगिता मार्गदर्शिकाइसमें विद्युत सीमाएँ, वायु, जल, नागरिक कार्य और पहुँच शामिल हैं। स्थापना अनुमोदन के लिए सार्वजनिक लिफाफे के बजाय अंतिम सामान्य व्यवस्था ड्राइंग का उपयोग करें।

ट्रेस करने योग्य उत्पाद परीक्षण के साथ कॉन्फ़िगरेशन को साबित करें
फ़ैक्टरी परीक्षण को नमूना फ़ाइल में वर्णित उत्पाद कार्य को फिर से बनाना चाहिए। अनुमोदित साँचे, राल और प्रमुख विकल्प मौजूद होने चाहिए। यदि किसी विकल्प का उपयोग किया जाता है, तो अंतर रिकॉर्ड करें और तदनुसार निष्कर्ष सीमित करें।
दौड़ने से पहले नमूना अनुक्रम की योजना बनाएं। मोल्डिंग क्रम में भागों की संख्या। परिभाषित करें कि स्थिर उत्पादन कब शुरू होता है और माप विंडो कितने समय तक चलती है। EUROMAP 46.2 को अपने उत्पाद-संबंधित ऊर्जा पद्धति के लिए स्थिर मशीन स्थितियों की आवश्यकता होती है और परीक्षण संदर्भ के हिस्से के रूप में उत्पाद की गुणवत्ता का दस्तावेजीकरण किया जाता है।
- कॉन्फ़िगरेशन को पहचानें.मशीन का सीरियल नंबर, हेड ऑप्शन, डाई टूलिंग, मोल्ड रिवीजन, कंट्रोलर और स्थापित ऑटोमेशन रिकॉर्ड करें।
- सूत्रीकरण सत्यापित करें.वास्तविक परीक्षण सामग्री से रेज़िन ग्रेड, आपूर्तिकर्ता, रंग, योजक और रीग्राइंड सामग्री को रिकॉर्ड करें।
- नुस्खा कैप्चर करें.तापमान, शॉट सेटिंग, वॉल प्रोफाइल, ब्लो सेटिंग, कूलिंग स्थिति और ऑटोमेशन टाइमिंग बचाएं।
- द्रव्यमान संतुलन बंद करें.उत्पाद, प्रत्येक ट्रिम स्ट्रीम और संपूर्ण ग्रॉस शॉट का वजन करें। इसकी तुलना उद्धृत शीर्ष आधार से करें।
- दीवार के नक्शे को मापें.क्रमांकित स्थानों और सहमत पद्धति का उपयोग करें। रीडिंग को प्रत्येक नमूना संख्या से जोड़कर रखें।
- कार्यात्मक जाँच चलाएँ.अनुमोदित आवश्यकता में लिखे उत्पाद-विशिष्ट परीक्षण और सीमाएँ ही लागू करें।
- आउटपुट की ईमानदारी से गणना करें।सहमत अवधि के दौरान शुष्क चक्र, सकल चक्र, स्वीकृत हिस्से, अस्वीकार और रोक को अलग करें।
- रिकार्ड उपयोगिताएँ.स्वीकृत उत्पाद बनाते समय निर्धारित सीमाओं पर बिजली, हवा और पानी को मापें।
- खुली हुई वस्तुओं को बंद करें.प्रत्येक विचलन का स्वामी, सुधारात्मक कार्रवाई, साक्ष्य की आवश्यकता और नियत तारीख बताएं।
रिपोर्ट के लिए केवल सर्वोत्तम भाग का चयन न करें। एक क्रम रखें जो भिन्नता दर्शाता हो। यदि नुस्खा बदलता है, तो एक नया नमूना समूह शुरू करें। यह प्रक्रिया विकास को स्वीकृति साक्ष्य से अलग करता है।
परीक्षण से पहले माप उपकरणों पर सहमति दें। स्केल रिज़ॉल्यूशन, मोटाई विधि और अंशांकन स्थिति रिकॉर्ड करें जहां वे परिणाम को प्रभावित करते हैं। नमूना अनुक्रम के लिए उन्हीं उपकरणों का उपयोग करें। यदि खरीदार और आपूर्तिकर्ता अलग-अलग तरीकों से मापते हैं, तो यह तय करने से पहले उन तरीकों की तुलना करें कि हिस्से असहमत हैं।
एक असफल परिणाम को संदर्भ की आवश्यकता होती है। संबंधित सेटिंग्स, अलार्म इतिहास, नमूना संख्या और निरीक्षण रिकॉर्ड रखें। एक सही किया गया हिस्सा मरम्मत को साबित कर सकता है, लेकिन इसे पहले के विचलन को मिटाना नहीं चाहिए। यह इतिहास टीम को यह तय करने में मदद करता है कि सुधार स्थिर है या अस्थायी।
कच्चा डेटा, फ़ोटो, रेसिपी निर्यात और हस्ताक्षरित सारांश एक साथ संग्रहीत करें।फ़ैक्टरी स्वीकृति परीक्षण मार्गदर्शिकामशीन, उत्पाद और दस्तावेज़ जाँच के लिए एक व्यापक प्रोटोकॉल प्रदान करता है।
KGB110A फिट बैठता है या नहीं यह तय करने के लिए चार गेटों का उपयोग करें
चार साक्ष्य द्वार बंद होने पर KGB110A शॉर्टलिस्ट में आता है। सबसे पहले, सांचा प्लेटन, लिफाफे, मोटाई सीमा और गति में फिट बैठता है। दूसरा, चयनित हेड उपयोगी नियंत्रण सीमा के साथ सकल समानता प्रदान कर सकता है। तीसरा, एक्सट्रूज़न रिकवरी वास्तविक सामग्री के साथ लक्ष्य चक्र का समर्थन करती है। चौथा, फ़ैक्टरी आवश्यक उपयोगिताओं और हैंडलिंग की आपूर्ति कर सकती है।
160L लेबल किसी गेट की जगह नहीं ले सकता। एक लंबा हिस्सा मोल्ड जांच में विफल हो सकता है। एक भारी हिस्सा शॉट जांच में विफल हो सकता है। एक छोटा चक्र पुनर्प्राप्ति जांच में विफल हो सकता है। सीमित ऊँचाई वाली फ़ैक्टरी स्थापना जाँच में विफल हो सकती है।
जब उत्पाद और मोल्ड बहुत छोटे हों और बड़ा प्लेटफ़ॉर्म कोई उपयोगी क्षमता नहीं जोड़ता हो तो मशीन रेंज को नीचे ले जाएँ। जब ग्रॉस शॉट, मोल्ड स्पेस या क्लैंप की मांग सिद्ध सीमा से अधिक हो जाए तो ऊपर जाएं या किसी अन्य कॉन्फ़िगरेशन का अनुरोध करें।KGB100B 120L गाइडनिकटवर्ती निचली-श्रेणी की इंजीनियरिंग जाँच प्रदान करता है।
हस्ताक्षरित आवश्यकता मैट्रिक्स के साथ चयन समाप्त करें। प्रत्येक पंक्ति में खरीदार के इनपुट, प्रस्तावित कॉन्फ़िगरेशन और साक्ष्य का नाम होना चाहिए जो अनुपालन साबित करेगा। अज्ञात वस्तुओं को ब्रोशर धारणा के साथ प्रतिस्थापित करने के बजाय खुला रहना चाहिए।
मशीन मॉडल तब उत्पाद फ़ाइल का परिणाम होता है। वह आदेश मोल्ड डिजाइनर, मशीन निर्माता और खरीदार को काम करने के लिए तथ्यों का एक सेट देता है।
अक्सर पूछे जाने वाले प्रश्नों
KGB110A 160L ब्लो मोल्डिंग मशीन किन उत्पादों के लिए है?
किंगल के उत्पाद पृष्ठ में बैरल, फर्नीचर, फ्लोट्स, पोंटून, खिलौने, ऑटो पार्ट्स और यातायात बाधाएं सूचीबद्ध हैं। ये अनुप्रयोग परिवार हैं. विशिष्ट उत्पाद को अभी भी मोल्ड फिट, सकल पैरिसन द्रव्यमान, क्लैंप मांग, सामग्री, शीतलन और हटाने के लिए जांच की आवश्यकता है।
मुझे ड्राइंग के साथ-साथ भौतिक नमूना भी क्यों भेजना चाहिए?
ड्राइंग स्वीकृत ज्यामिति को परिभाषित करती है, जबकि नमूना इंजीनियरिंग टीम को वजन, विभाजन रेखा, ट्रिम, दीवार वितरण और हैंडलिंग का निरीक्षण करने में मदद करता है। जब संभव हो तो दोनों का प्रयोग करें। यदि नमूना वर्तमान डिज़ाइन से भिन्न है तो ड्राइंग और लिखित परीक्षण को नियंत्रित करना चाहिए।
क्या KGB110A का उत्पादन आउटपुट 320 पीसी/घंटा है?
नहीं, KGB110A पृष्ठ 320 पीसी/घंटा को शुष्क चक्र के रूप में लेबल करता है। स्वीकृत आउटपुट में एक्सट्रूज़न रिकवरी, पैरिसन फॉर्मेशन, ब्लोइंग, कूलिंग, टेक-आउट, ट्रिमिंग, रिजेक्ट और प्रोडक्शन मोल्ड और रेज़िन के साथ काउंटेड स्टॉप शामिल होना चाहिए।
क्या 15 किलो का तैयार पीई पार्ट KGB110A पर चल सकता है?
सार्वजनिक तालिका पीई संचायक-भार संदर्भ के रूप में 9(15) किलोग्राम दिखाती है, तैयार-उत्पाद क्षमता नहीं। सकल पारिसन द्रव्यमान में उत्पाद और सभी फ्लैश या ट्रिम शामिल हैं। चयनित हेड, रेज़िन आधार और ऑपरेटिंग मार्जिन की पुष्टि करें, फिर उत्पाद परीक्षण में परिणाम साबित करें।
क्या मानक KGB110A बहु-परत उत्पाद बनाता है?
उत्पाद विवरण में सिंगल-लेयर और मल्टी-लेयर समाधानों का उल्लेख है, जबकि सार्वजनिक तालिका में एक स्क्रू और एक एक्सट्रूडर मोटर सूचीबद्ध है। एक मल्टी-लेयर प्रोजेक्ट के लिए एक अलग मेल्ट-पाथ ड्राइंग, एक्सट्रूडर सूची, हेड कॉन्फ़िगरेशन, लेयर-अनुपात रेंज और संशोधित उपयोगिता शीट की आवश्यकता होती है।
KGB110A पूछताछ में क्या शामिल किया जाना चाहिए?
उत्पाद ड्राइंग, नमूना फ़ोटो, आयाम, शुद्ध वजन, दीवार मानचित्र, राल, ट्रिम अनुमान, गुणवत्ता परीक्षण, स्वीकृत आउटपुट लक्ष्य, मोल्ड डेटा और फ़ैक्टरी उपयोगिताएँ भेजें। इसके बाद किंगल हेड, मोल्ड स्पेस, एक्सट्रूज़न व्यवस्था और स्वीकृति योजना की पुष्टि कर सकता है।
उत्पाद साक्ष्य भेजें, न कि केवल वॉल्यूम
किंगल के साथ नमूना फ़ाइल, मोल्ड जानकारी, आउटपुट लक्ष्य और संयंत्र की स्थिति साझा करें। प्रोजेक्ट टीम KGB110A कॉन्फ़िगरेशन की पुष्टि करने और उत्पाद-आधारित परीक्षण को परिभाषित करने के लिए उन तथ्यों का उपयोग कर सकती है।
KGB110A कॉन्फ़िगरेशन समीक्षा का अनुरोध करेंस्रोत और समीक्षा आधार
- किंगल, 160L एक्यूमुलेट ब्लो मोल्डिंग मशीन, मॉडल KGB110A. उत्पाद की स्थिति, विशिष्टताएँ और बताए गए अनुप्रयोग, 15 सितंबर, 2026 को जांचे गए।
- किंगल बिक्री प्रक्रिया. उत्पाद-जानकारी अनुरोध और बताए गए निरीक्षण वर्कफ़्लो की जाँच 15 सितंबर, 2026 को की गई।
- Moog DigiPack III अनुदेश मैनुअल Kinggle द्वारा होस्ट किया गया. संग्रहित उत्पाद फ़ाइलें और संचायक या सतत मशीनों के लिए क्रमादेशित दीवार-मोटाई नियंत्रण।
- यूरोमैप 46.2, एक्सट्रूज़न ब्लो मोल्डिंग मशीनें, उत्पाद संबंधित ऊर्जा खपत का निर्धारण. संस्करण 1.0, जनवरी 2014।
संपादकीय नोट:किंगल इस गाइड का निर्माता और प्रकाशक है। उत्पाद डेटा को प्रथम-पक्ष प्रकाशित जानकारी के रूप में प्रस्तुत किया जाता है। हस्ताक्षरित परियोजना विनिर्देश और साक्षी परीक्षण को ऑर्डर की गई मशीन को नियंत्रित करना चाहिए।