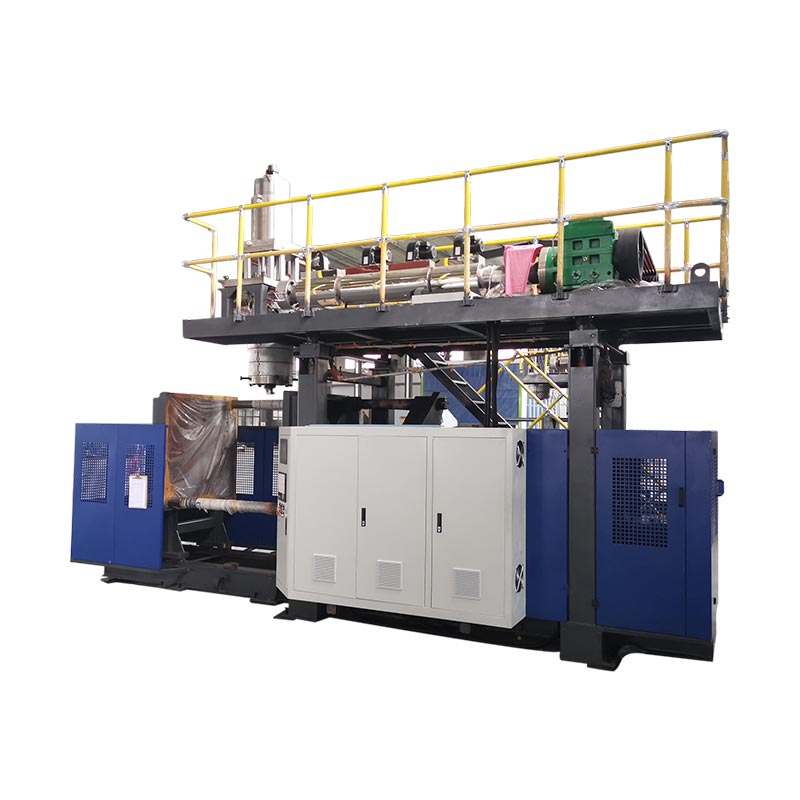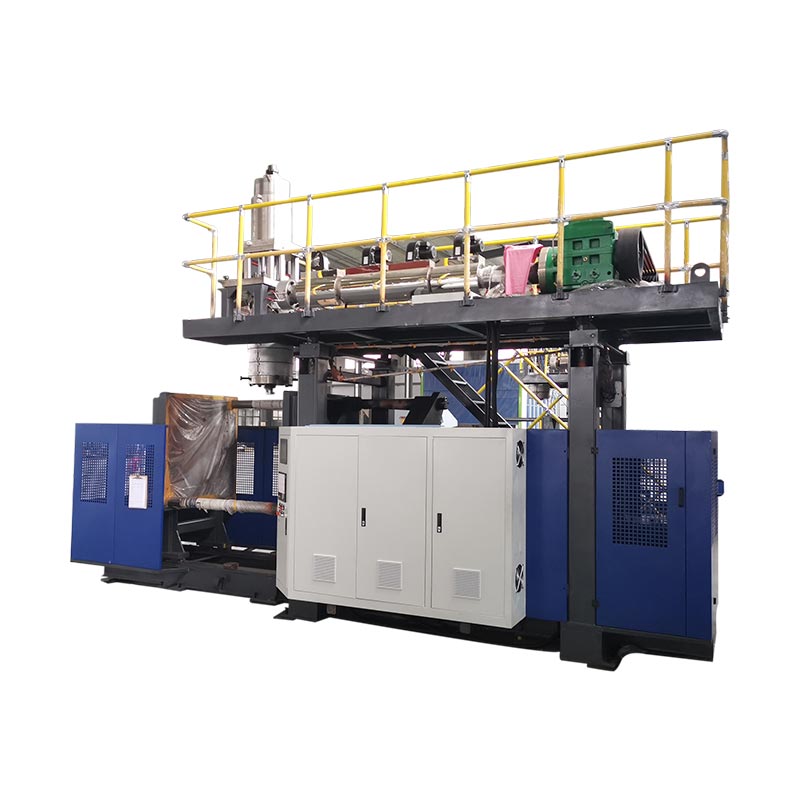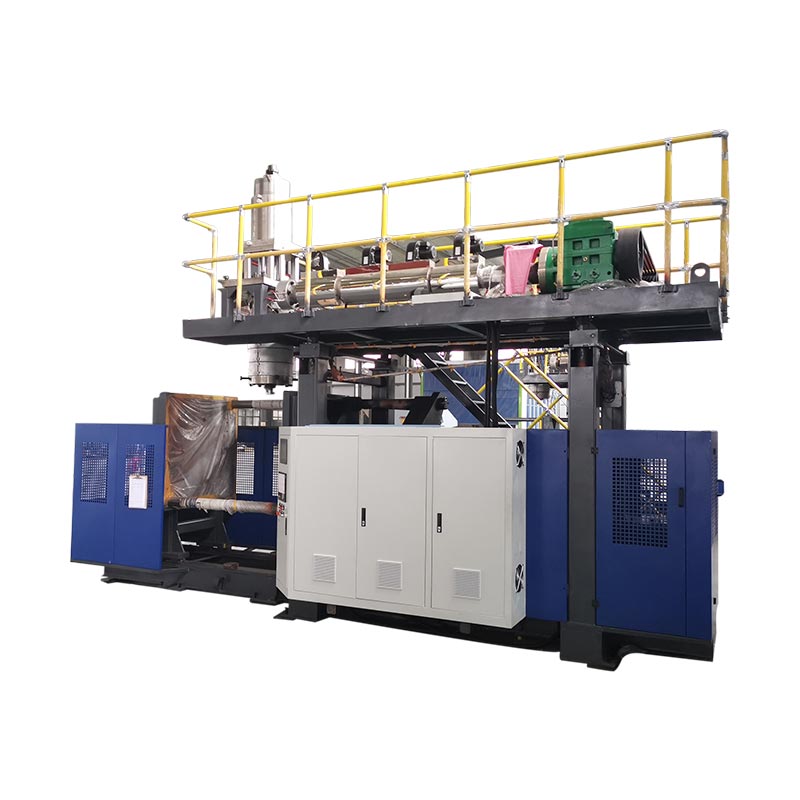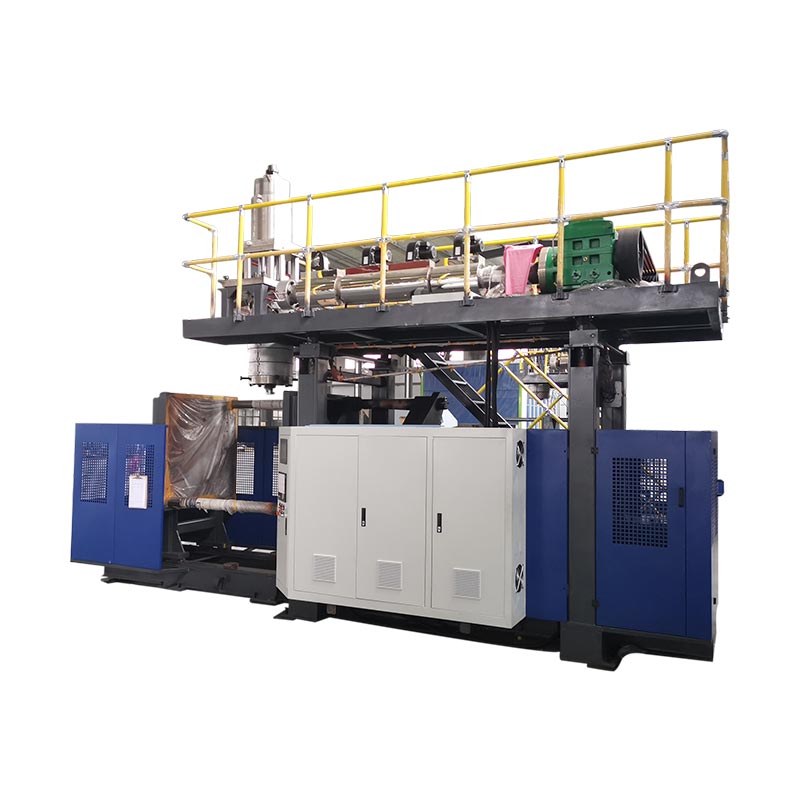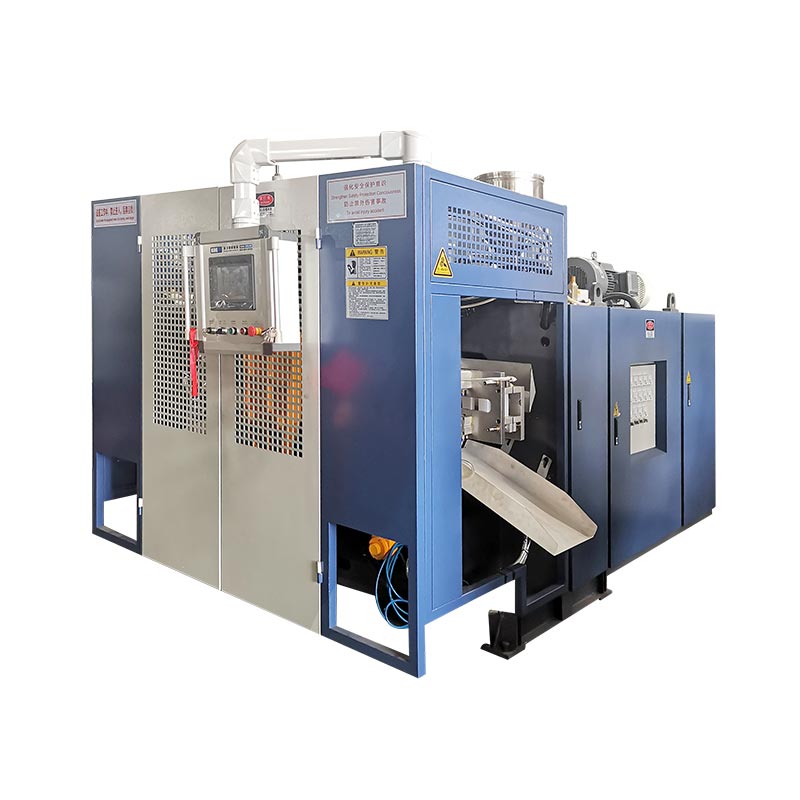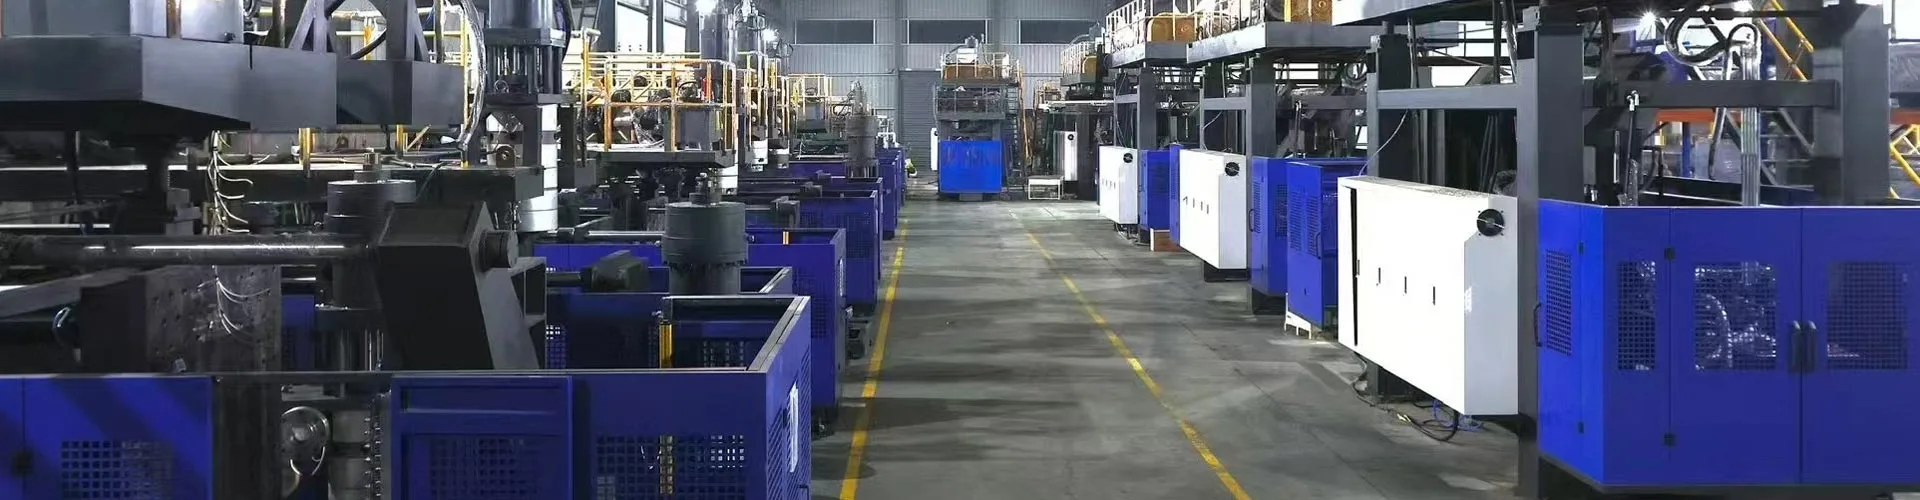
KGB100B बड़े खोखले उत्पादों के लिए तभी उपयुक्त है, जब भाग, साँचे, सकल पारिज़न और फ़ैक्टरी सभी इसकी प्रकाशित सीमाओं में फिट हों। किंगल एक 120 एल अधिकतम कंटेनर क्षमता, एक 920 x 1200 मिमी अधिकतम मोल्ड आकार, एक 12(20) एल संचायक संदर्भ और एक 9(15) किलोग्राम पीई संचायक-भार संदर्भ सूचीबद्ध करता है। वे आंकड़े इंजीनियरिंग समीक्षा शुरू करते हैं, लेकिन उत्पाद ड्राइंग और परीक्षण योजना को अंतिम विकल्प तय करना होगा।
120एल ब्लो मोल्डिंग मशीन की खोज करने वाले खरीदार के मन में आमतौर पर एक वास्तविक हिस्सा होता है। यह एक रासायनिक ड्रम, यातायात अवरोधक, फ्लोट, टैंक, खिलौना या बड़ा तकनीकी घटक हो सकता है। वॉल्यूम लेबल उपयोगी है, लेकिन यह सबसे कठिन क्षेत्रों, मोल्ड आंदोलन, दीवार वितरण या शीतलन मांग का वर्णन नहीं करता है।
यह मार्गदर्शिका KGB100B को एक उत्पादन प्रणाली के रूप में पढ़ती है। यह बताता है कि प्रत्येक प्रकाशित संख्या आपको क्या बता सकती है और क्या नहीं। यह यह भी दिखाता है कि आरएफक्यू के साथ क्या भेजना है, ताकि चर्चा सामान्य मशीन नाम से परीक्षण योग्य समाधान तक जा सके।

त्वरित उत्पाद-फिट जांच के लिए छह प्रश्न
- क्या पूरा साँचा प्लेटन, साँचे के आवरण और मोटाई की सीमा में फिट बैठता है?
- क्या ठंडा भाग उपलब्ध छिद्र से साँचे से बाहर निकल सकता है?
- क्या सकल पैरिसन द्रव्यमान चयनित संचायक विन्यास के भीतर है?
- क्या एक्सट्रूडर लक्ष्य चक्र के लिए पर्याप्त सामग्री पुनर्प्राप्त कर सकता है?
- क्या क्लैंप बल में सहमत अनुमानित क्षेत्र और झटका दबाव शामिल हो सकता है?
- क्या संयंत्र स्थिर बिजली, ठंडा पानी और संपीड़ित हवा की आपूर्ति कर सकता है?
विशिष्टता सीमा:इस गाइड के आंकड़े वर्तमान से आते हैंकिंगल KGB100B उत्पाद पृष्ठ. 15 सितंबर, 2026 को उनकी जाँच की गई। उन्हें प्रकाशित स्क्रीनिंग संदर्भ के रूप में मानें। अनुमोदित कोटेशन, लेआउट, मशीन ड्राइंग और तकनीकी समझौते में ऑर्डर की गई मशीन को परिभाषित किया जाना चाहिए।
120एल लेबल एक प्रारंभिक बिंदु है, उत्पाद अनुमोदन नहीं
किंगल ने KGB100B अधिकतम कंटेनर क्षमता के रूप में 120 L प्रकाशित किया है। इससे खरीदारों को त्वरित रेंज मार्कर मिलता है। इसमें यह नहीं कहा गया है कि 120 लीटर से नीचे का हर हिस्सा मशीन पर चलेगा। एक कॉम्पैक्ट ड्रम और एक लंबे ट्रैफिक बैरियर में बहुत अलग-अलग मोल्ड की चौड़ाई, अनुमानित क्षेत्र, पैरिसन की लंबाई और हटाने के रास्ते हो सकते हैं।
नाममात्र मात्रा भी सामग्री की मांग को छिपा सकती है। मोटी पसलियों, हैंडल और पिंच ज़ोन वाले छोटे तकनीकी हिस्से की तुलना में एक बड़ी पतली दीवार वाले फ्लोट में अधिक हवा लेकिन कम राल हो सकती है। मशीन को पूरी गर्म परिधि बनानी चाहिए, जिसमें वह सामग्री भी शामिल है जो बाद में फ्लैश या ट्रिम हो जाती है। इसलिए अकेले तैयार उत्पाद का वजन उस शॉट को कम कर देता है जिसे सिर को देना चाहिए।
ज्योमेट्री ने फिर निर्णय बदला. गहरे खींचे गए क्षेत्र परिसर को भारी रूप से फैला सकते हैं। चौड़े पैनलों को अधिक क्लैंप बल की आवश्यकता हो सकती है। कंटेनर की मात्रा प्रासंगिक होने से पहले लंबे हिस्सों को डाई-टू-मोल्ड दूरी या टेक-आउट स्पेस द्वारा सीमित किया जा सकता है। नेक इंसर्ट, आंतरिक धागे और बॉटम ब्लोइंग चक्र में अधिक गति जोड़ सकते हैं।
शॉर्टलिस्ट बनाने के लिए 120L विवरण का उपयोग करें। फिर मशीन के वास्तविक हिस्से और सांचे की तुलना करें। यही कारण है कि किंगल का अपनाबिक्री प्रक्रियामॉडल अनुशंसा से पहले उत्पाद की तस्वीरें, चित्र, वजन, आकार, सामग्री, मोटाई और आउटपुट आवश्यकताओं के बारे में पूछता है।
वह क्रम क्षमता लेबल को उसकी उचित भूमिका में रखता है: त्वरित स्क्रीनिंग पहले, इंजीनियरिंग पुष्टिकरण दूसरे।
KGB100B विनिर्देश को क्रेता प्रश्नों में बदलें
जब प्रत्येक संख्या की जांच की जाती है तो एक विनिर्देश तालिका सबसे उपयोगी होती है। KGB100B पेज में मशीन का आकार, क्लैम्पिंग, एक्सट्रूज़न, संचायक हेड और उपयोगिता संदर्भ शामिल हैं। कुछ मूल्य स्पष्ट सीमाएँ हैं। अन्य लोग प्रकाशित कॉन्फ़िगरेशन या नो-लोड मशीन स्थिति का वर्णन करते हैं।
पृष्ठ में संचायक को 12(20) एल और पीई संचायक का वजन 9(15) किलोग्राम के रूप में सूचीबद्ध किया गया है। ऐसा प्रतीत होता है कि कोष्ठक सूचीबद्ध विकल्पों को दर्शाते हैं, लेकिन पृष्ठ चयन नियम को परिभाषित नहीं करता है। इसलिए उद्धरण में एक प्रमुख व्यवस्था और उसके भौतिक दायरे का नाम होना चाहिए। बड़े आंकड़े को मानक मशीन धारणा के साथ तब तक न जोड़ें जब तक कि किंगल परियोजना के लिए इसकी पुष्टि न कर दे।
| प्रकाशित फ़ील्ड | KGB100B संदर्भ | प्रश्न यह ट्रिगर होना चाहिए |
|---|---|---|
| अधिकतम कंटेनर क्षमता | 120 एल | क्या वास्तविक उत्पाद ज्यामिति और सकल समानता न केवल इसकी नाममात्र मात्रा में फिट होती है? |
| उत्पादन | 320 पीसी/घंटा, शुष्क चक्र | उत्पादन मोल्ड, रेजिन, कूलिंग और गुणवत्ता नियमों के साथ मशीन क्या आउटपुट रख सकती है? |
| मशीन का आकार | 5.9 x 3.8 x 4.6 मी | क्या पहुंच, प्लेटफ़ॉर्म, होसेस, हैंडलिंग और रखरखाव के लिए पर्याप्त स्थापित स्थान है? |
| मशीन वजन | 18 टी | अंतिम सामान्य व्यवस्था ड्राइंग के बाद कौन सी नींव और हेराफेरी योजना का पालन किया जाता है? |
| शिकंजे का बल | 440 के.एन | क्या यह सहमत प्रक्रिया दबाव पर उत्पाद के अनुमानित क्षेत्र के लिए पर्याप्त है? |
| प्लैटन और मोल्ड संदर्भ | 1200 x 1200 मिमी प्लेटन; 920 x 1200 मिमी अधिकतम मोल्ड | क्या मोल्ड बॉडी, माउंटिंग पैटर्न, सेवाएँ और कनेक्शन एक साथ फिट होते हैं? |
| खुलना और गति | 500 से 1400 मिमी उद्घाटन; 600 मिमी मूविंग स्ट्रोक | क्या भाग टकराए बिना या गर्म सतहों को नुकसान पहुंचाए बिना निकल सकता है और बाहर निकल सकता है? |
| साँचे की मोटाई | 510 से 600 मिमी | क्या स्थापित मोटाई में बैकिंग प्लेट, एडाप्टर और आवश्यक टूलींग शामिल हैं? |
| एक्सट्रूडर | 100 मिमी पेंच; 24 एल/डी; 55 किलोवाट की मोटर | क्या चयनित स्क्रू और प्रोसेस विंडो बताए गए रेज़िन के अनुरूप है? |
| प्रकाशित एचडीपीई पिघलने की क्षमता | 160 से 200 किग्रा/घंटा | क्या सकल सामग्री की मांग वास्तविक फॉर्मूलेशन के लिए सिद्ध स्थिर आउटपुट से कम है? |
| संचायक प्रमुख | 12(20) एल; 9(15) किग्रा पीई संदर्भ | कौन सा विकल्प उद्धृत किया गया है, और क्या यह प्रयोग योग्य प्रक्रिया मार्जिन के साथ सकल समान द्रव्यमान को कवर करता है? |
| डाई-पिन व्यास | अधिकतम 450 मिमी | पैरिसन व्यास और उत्पाद लेआउट के लिए किस डाई और टूलींग पैकेज की आवश्यकता है? |
| ठंडा-पानी का संदर्भ | 0.3 एमपीए; 120 एल/मिनट | यह किस इनलेट तापमान, पानी की गुणवत्ता और सर्किट दायरे पर लागू होता है? |
| प्रकाशित औसत ऊर्जा रेखा | 52 से 60 किलोवाट | स्थिर परीक्षण के दौरान कौन से उत्पाद-संबंधित kWh/किग्रा और प्रति स्वीकृत भाग kWh को मापा जाता है? |
उत्पाद पृष्ठ 0.8 एमपीए झटका दबाव और 1.8 का वायु-प्रवाह आंकड़ा भी प्रकाशित करता है, लेकिन इसकी दृश्यमान इकाई एम2/मिन के रूप में प्रस्तुत की गई है। किसी सुविधा विनिर्देश में प्रवेश करने से पहले उस इकाई को सुधार या पुष्टि की आवश्यकता होती है। एक जिम्मेदार आरएफक्यू को यूनिट को चुपचाप बदलने के बजाय अनिश्चितता को चिह्नित करना चाहिए।
संबंधित पंक्तियों को एक साथ पढ़ें. मोल्ड का आकार खुलने और मोटाई पर निर्भर करता है। संचायक द्रव्यमान चयनित राल और सकल शॉट से संबंधित है। पिघलने की क्षमता पुनर्प्राप्ति समय और स्थिर पिघल गुणवत्ता से संबंधित है। मशीन के आयाम रखरखाव पहुंच और सहायक उपकरण से संबंधित हैं। यह कनेक्टेड रीडिंग एक अनुकूल संख्या को एक अलग प्रोजेक्ट बाधा को छिपाने से रोकती है।
मोल्ड लिफाफे और भाग हटाने के पथ की जाँच करें
प्रकाशित अधिकतम मोल्ड आकार 920 x 1200 मिमी है। प्लेटन 1200 x 1200 मिमी है, और मोल्ड की मोटाई सीमा 510 से 600 मिमी है। ये मान संबंधित आयामों का वर्णन करते हैं, लेकिन वे विनिमेय नहीं हैं। एक सांचा बताए गए चेहरे के आयामों में फिट हो सकता है और फिर भी टाई रॉड्स, पाइप, माउंटिंग होल्स या मूविंग उपकरण के साथ संघर्ष कर सकता है।
असेंबली ड्राइंग से शुरुआत करें, उत्पाद स्केच से नहीं। दोनों मोल्ड हाफ, बैकिंग प्लेट, वॉटर मैनिफोल्ड, ब्लो पिन, नेक या बॉटम टूलींग, हाइड्रोलिक डिवाइस, सेंसर और इलेक्ट्रिकल बॉक्स दिखाएं। केंद्र रेखा और माउंटिंग पैटर्न को पहचानें। खोलने के दौरान मोल्ड बॉडी से बाहर जाने वाली प्रत्येक वस्तु को चिह्नित करें।
अगला, हटाने का अनुकरण करें। KGB100B पेज 500 से 1400 मिमी प्लेटन ओपनिंग संदर्भ और 600 मिमी प्लेटन मूविंग स्ट्रोक प्रकाशित करता है। तैयार हिस्से को छोड़ने, यदि आवश्यक हो तो घुमाने और मशीन से बाहर निकलने के लिए स्पष्ट स्थान की आवश्यकता होती है। फ्लैश, पूंछ, हैंडल और गर्म लचीली दीवारें वास्तविक निष्कासन लिफाफे को बड़ा कर सकती हैं।
भाग की कठोरता भी मायने रखती है. यदि दीवार तैयार होने से पहले कोई रोबोट इसे पकड़ लेता है तो एक बड़ा खोखला हिस्सा ख़राब हो सकता है। एक साधारण बूंद गर्दन को नुकसान पहुंचा सकती है या गर्म पैनल पर निशान छोड़ सकती है। मोल्ड के अंदर ठंडा होने का समय और इजेक्शन के बाद समर्थन लेआउट समीक्षा में शामिल है।
फ़ैक्टरी दृश्य:मशीन की सामान्य व्यवस्था के बगल में मोल्ड ड्राइंग रखें। क्रेन हुक पथ, मोल्ड-कार्ट मार्ग, सर्विस-साइड क्लीयरेंस और ऑपरेटर की सुरक्षित पहुंच जोड़ें। प्रकाशित 5.9 x 3.8 x 4.6 मीटर मशीन आयाम पूर्ण सेल फ़ुटप्रिंट नहीं हैं।
एक उचित समीक्षा में मोल्ड वजन और उठाने के बिंदु भी शामिल होते हैं, भले ही सार्वजनिक उत्पाद पृष्ठ मोल्ड-वेट सीमा प्रकाशित नहीं करता है। किंगल से स्वीकार्य मोल्ड वजन और सटीक कॉन्फ़िगरेशन के लिए अनुशंसित हैंडलिंग विधि की पुष्टि करने के लिए कहें।एक्सट्रूज़न ब्लो मोल्डिंग मोल्ड डिज़ाइन गाइडकूलिंग, पिंच-ऑफ और वेंटिंग के लिए एक विस्तृत चेकलिस्ट प्रदान करता है।
सकल परिसन द्रव्यमान से संचायक को आकार दें
एक संचायक हेड स्टोर पिघल जाता है और मांग पर एक बड़े पैरिसन को बाहर धकेल देता है। प्रासंगिक सामग्री की मात्रा सिर को छोड़कर पूरा शॉट है। इसमें बिक्री योग्य भाग, ऊपर और नीचे का फ्लैश, हैंडल या गर्दन का स्क्रैप, और चयनित टूलींग द्वारा बनाई गई कोई अन्य छंटनी की गई सामग्री शामिल है।
सकल परिसन द्रव्यमान = समाप्त भाग द्रव्यमान + फ्लैश और ट्रिम द्रव्यमान + नियंत्रित प्रक्रिया भत्ता
भत्ता कोई सार्वभौमिक प्रतिशत नहीं है. यह अनुमोदित भाग, साँचे की अवधारणा, सामग्री व्यवहार और परीक्षण परिणाम से आना चाहिए।
किंगल ने KGB100B के लिए पीई संचायक-भार संदर्भ के रूप में 9(15) किलोग्राम प्रकाशित किया है। यह कोई वादा नहीं है कि तैयार उत्पाद का वजन 9 या 15 किलोग्राम हो सकता है। यह स्वचालित रूप से पीपी, एबीएस या भरे हुए फॉर्मूलेशन में स्थानांतरित नहीं किया जा सकता है। राल घनत्व, पिघलने की ताकत, तापमान और सिर की स्थिति प्रयोग करने योग्य प्रक्रिया विंडो को प्रभावित करती है।
12(20) एल संचायक क्षमता लाइन को समान देखभाल की आवश्यकता है। लीटर क्षमता सिस्टम के अंदर मात्रा का वर्णन करती है, जबकि उत्पाद ड्राइंग और सामग्री योजना आमतौर पर द्रव्यमान द्वारा प्रबंधित की जाती है। पूछें कि कौन सा हेड विकल्प शामिल है, कौन सा रेज़िन प्रकाशित द्रव्यमान का समर्थन करता है, और सहमत संचालन बिंदु पर हेड में कितनी सामग्री बची है।
डिफ़ॉल्ट रूप से सैद्धांतिक सीमा पर न चलें. किसी प्रोजेक्ट को दीवार वितरण और शॉट-टू-शॉट भिन्नता को सही करने के लिए पर्याप्त नियंत्रण सीमा की आवश्यकता होती है। यदि सकल पारिज़न लगभग सभी उपलब्ध क्षमता पर कब्जा कर लेता है, तो बाद में सामग्री परिवर्तन या स्थानीय मोटाई सुधार उस कमरे को हटा सकता है। परीक्षण में स्थिर शॉट द्रव्यमान, दोहराए जाने योग्य पैरिसन लंबाई और चयनित सिर के लिए स्वीकार्य कुशन दिखाना चाहिए।
बहु-भागीय साँचे के लिए, प्रति चक्र जारी प्रत्येक पारिज़न की गणना करें। संपूर्ण शॉट में प्रत्येक सक्रिय आउटलेट और उसके ट्रिम को कवर किया जाना चाहिए। हेड काउंट और कैविटी काउंट गणित को बदल सकते हैं, इसलिए उन्हें आरएफक्यू में अलग से बताएं।सिर और गुहा गाइडउस भेद को स्पष्ट करता है।
एक्सट्रूडर का मिलान सामग्री की मांग और पुनर्प्राप्ति समय से करें
KGB100B पृष्ठ में 100 मिमी स्क्रू, 24 L/D अनुपात, 55 kW एक्सट्रूडर मोटर और चार हीटिंग जोन सूचीबद्ध हैं। यह 160 से 200 किग्रा/घंटा की एचडीपीई पिघलने-क्षमता सीमा प्रकाशित करता है। वह सीमा एक सामग्री-स्कोप संदर्भ है। इसे हर ग्रेड, मास्टरबैच, रिग्राइंड अनुपात या तापमान विंडो के लिए गारंटीकृत आउटपुट के रूप में नहीं माना जाना चाहिए।
उत्पादन लक्ष्य को सकल प्रति घंटा मांग में परिवर्तित करें। सकल पैरिसन द्रव्यमान का उपयोग करें, समाप्त भाग द्रव्यमान का नहीं। सभी सक्रिय पदों को शामिल करें और प्रति घंटे नियोजित घटनाओं का उपयोग करें। यह सामग्री दर देता है जो मशीन के स्वीकार्य हिस्से बनाते समय एक्सट्रूडर और हेड को बनाए रखना चाहिए।
सकल सामग्री की मांग, किग्रा/घंटा = प्रति घटना सकल पारिसन द्रव्यमान, किग्रा x प्रति घंटा मोल्डिंग घटनाएँ x प्रति घटना सक्रिय पार्सन
वास्तविक फॉर्मूलेशन पर परीक्षण के साथ परिणाम की तुलना करें। ब्रोशर रेंज अकेले पिघल गुणवत्ता या रिकवरी मार्जिन स्थापित नहीं कर सकती है।
पुनर्प्राप्ति समय मशीन चक्र के अंदर फिट होना चाहिए। यदि मोल्ड ठंडा करने के लिए बंद रहता है, तो एक्सट्रूडर अक्सर उस समय का उपयोग संचायक को रिचार्ज करने के लिए करता है। इसलिए एक छोटा शीतलन चक्र आवश्यक पिघलने की दर को बढ़ा सकता है। यदि सिर अगले शॉट के लिए तैयार नहीं है तो तेज़ मोल्ड गति का कोई महत्व नहीं है।
सामग्री प्रबंधन छिपी हुई बाधा बन सकता है। बड़े हिस्से जल्दी से राल का उपभोग करते हैं। पौधे को विश्वसनीय संप्रेषण, सामग्री की आवश्यकता होने पर सुखाने, सम्मिश्रण और संदूषण नियंत्रण की आवश्यकता होती है। रिग्राइंड थोक घनत्व और फ़ीड व्यवहार को बदल सकता है। एक लिखित सूत्रीकरण "एचडीपीई प्लस रिग्राइंड" जैसे व्यापक लेबल की तुलना में अधिक उपयोगी है।
परीक्षण रिकॉर्ड में रेज़िन ग्रेड, आपूर्तिकर्ता, रंग पैकेज, रिग्राइंड प्रतिशत, तापमान सेटिंग्स, स्क्रू गति और वास्तविक सकल द्रव्यमान शामिल करने के लिए कहें। यदि किसी अन्य सामग्री की योजना बनाई गई है, तो सामग्री-विशिष्ट साक्ष्य का अनुरोध करें। किन्गल काएचडीपीई और पीपी प्रसंस्करण गाइडबताता है कि अकेले पॉलिमर लेबल मशीन सेटअप को व्यवस्थित क्यों नहीं करता है।
क्लैंप बल, अनुमानित क्षेत्र और झटका स्थितियों को कनेक्ट करें
KGB100B पृष्ठ 440 kN क्लैम्पिंग बल प्रकाशित करता है। बड़ी संख्या स्वचालित रूप से बेहतर नहीं होती है, और वॉल्यूम लेबल क्लैंप को मान्य नहीं कर सकता है। मोल्ड आंतरिक दबाव के संपर्क में आने वाले प्रक्षेपित क्षेत्र में पृथक्करण बल देखता है। उत्पाद का आकार, फ्लैश लैंड, पिंच-ऑफ डिज़ाइन और प्रक्रिया दबाव सभी वास्तविक आवश्यकता को प्रभावित करते हैं।
प्रक्षेपित क्षेत्र साँचे के अलग होने वाले तल पर दबावयुक्त गुहा का छायाचित्र है। एक चौड़ा सपाट घटक गहरे लेकिन संकरे कंटेनर की तुलना में अधिक अलग करने वाला भार बना सकता है। समीक्षा में वास्तविक गुहा चित्रण का उपयोग किया जाना चाहिए। इसमें चयनित झटका दबाव और कोई सहमत सुरक्षा कारक भी शामिल होना चाहिए।
सार्वजनिक पृष्ठ ब्लो-प्रेशर संदर्भ के रूप में 0.8 एमपीए सूचीबद्ध करता है। इसका मतलब यह नहीं है कि हर उत्पाद को एक ही सेटिंग पर चलना चाहिए। राल तापमान, वेंटिंग, दीवार की मोटाई, सतह का विवरण और शीतलन रणनीति प्रक्रिया को प्रभावित करती है। फ़ैक्टरी परीक्षण में एक दस्तावेज़ीकृत उत्पादन विंडो का उपयोग किया जाना चाहिए जो फ़्लैश वृद्धि या अस्थिर मोल्ड व्यवहार के बिना स्वीकार्य भागों का उत्पादन करता है।
पिंच-ऑफ़ डिज़ाइन उसी प्रणाली का हिस्सा है। कमजोर सीलिंग से रिसाव या नाजुक वेल्ड बन सकता है। अत्यधिक सामग्री फ्लैश को बड़ा कर सकती है और ट्रिमिंग को कठिन बना सकती है। मोल्ड संरेखण, क्लैंप गति और पैरिसन प्लेसमेंट को इसकी क्षतिपूर्ति के बजाय टूलींग का समर्थन करना चाहिए।
मोल्ड आपूर्तिकर्ता और मशीन आपूर्तिकर्ता से उसी ड्राइंग की समीक्षा करने के लिए कहें। यह एक सामान्य अंतर को रोकता है जहां प्रत्येक पक्ष केवल अपने स्वयं के उपकरण को मंजूरी देता है। अंतिम तकनीकी समझौते में अनुमानित क्षेत्र, प्रक्रिया दबाव, क्लैंप आवश्यकता, मोल्ड मोटाई, माउंटिंग और कनेक्शन विवरण का नाम होना चाहिए।
संपूर्ण मोल्डिंग सेल के आसपास फ़ैक्टरी की योजना बनाएं
KGB100B पेज पर मशीन का आकार 5.9 x 3.8 x 4.6 मीटर और वजन 18 टन प्रकाशित किया गया है। ये लेआउट और हेराफेरी के लिए मूल्यवान शुरुआती बिंदु हैं। उनमें हर प्लेटफ़ॉर्म, रेज़िन सिस्टम, चिलर, कंप्रेसर, टेक-आउट डिवाइस, कन्वेयर, ट्रिमर या सुरक्षा सीमा शामिल नहीं है।
मशीन के ऊपर से प्रारंभ करें. स्पष्ट भवन की ऊंचाई, क्रेन क्षमता, सिर हटाने का मार्ग और हीटर और हाइड्रोलिक घटकों तक पहुंच की पुष्टि करें। फिर बाहर की ओर काम करें. ऑपरेटरों को मोल्ड का निरीक्षण करने, फंसे हुए हिस्से को हटाने और सामान्य सेवा बिंदुओं तक पहुंचने के लिए जगह की आवश्यकता होती है। सामग्री वितरण और तैयार हिस्से की हैंडलिंग के लिए ऐसे मार्गों की आवश्यकता होती है जो असुरक्षित क्षेत्रों को पार न करें।
ठंडा पानी पाइप के आकार के अनुमान से कहीं अधिक योग्य है। पृष्ठ 0.3 एमपीए और 120 एल/मिनट सूचीबद्ध करता है, लेकिन संयंत्र को आवश्यक इनलेट तापमान, स्वीकार्य तापमान वृद्धि, पानी की गुणवत्ता, निस्पंदन और वापसी की स्थिति की भी आवश्यकता होती है। मोल्ड सर्किट और तेल कूलिंग को अलग-अलग नियंत्रण की आवश्यकता हो सकती है। अंतिम उपयोगिता पत्रक में यह बताया जाना चाहिए कि प्रकाशित प्रवाह में क्या शामिल है।
संपीड़ित हवा को भी उसी उपचार की आवश्यकता होती है। वेबसाइट 0.8 एमपीए दबाव का संदर्भ देती है, फिर भी इसकी दृश्यमान वायु-प्रवाह इकाई असंगत है। सही मशीन-इनलेट मांग, अधिकतम मांग, वायु गुणवत्ता, ओस बिंदु और कनेक्शन आकार का अनुरोध करें। बड़े विस्फोट की घटनाओं के दौरान दबाव को स्थिर रखने के लिए एक रिसीवर की आवश्यकता हो सकती है।
उत्पाद पृष्ठ 52 से 60 किलोवाट को "औसत ऊर्जा खपत" के रूप में लेबल करता है। क्योंकि किलोवाट एक बिजली इकाई है, आंकड़े का उपयोग केवल प्रकाशित बिजली संदर्भ के रूप में करें। इसे प्रति भाग kWh में परिवर्तित न करें. उत्पाद से संबंधित ऊर्जा मोल्ड, राल, चक्र, सहायक और स्वीकृत आउटपुट पर निर्भर करती है।
यूरोमैप 46.2किसी दिए गए एक्सट्रूज़न ब्लो मोल्डिंग मशीन, मोल्ड और निर्दिष्ट उत्पाद के लिए उत्पाद-संबंधित माप को परिभाषित करता है। इसके लिए स्थिर संचालन और उत्पाद की गुणवत्ता की आवश्यकता होती है जो ग्राहकों की आवश्यकताओं को पूरा करती हो। यह स्वीकृति परीक्षण के लिए एक ठोस आधार है। किन्गल काउपयोगिता आवश्यकताएँ मार्गदर्शिकाप्लांट डेटा शीट की संरचना में मदद कर सकता है।

320 पीसी/घंटा शुष्क चक्र उत्पादन आउटपुट नहीं है
किंगल 320 पीसी/घंटा को KGB100B ड्राई-साइकल आउटपुट के रूप में लेबल करता है। एक शुष्क चक्र पूर्ण उत्पादन प्रक्रिया को सिद्ध किए बिना मशीन की गति को मापता है। इसमें इच्छित उत्पादन स्थितियों के तहत राल रिकवरी, पैरिसन ड्रॉप, ब्लोइंग, कूलिंग, पार्ट रिमूवल, ट्रिमिंग या गुणवत्ता निरीक्षण शामिल नहीं है।
बड़े हिस्से अक्सर शीतलन-सीमित होते हैं। मोटे हैंडल, कोनों और पिंच ज़ोन को चौड़ी दीवार वाले क्षेत्रों की तुलना में अधिक समय की आवश्यकता हो सकती है। तेजी से खुलने वाला आंदोलन उस हिस्से को मुक्त नहीं कर सकता जो अभी भी आकार बनाए रखने के लिए बहुत नरम है। यदि रोबोट, ट्रिमर या कन्वेयर मोल्डिंग मशीन की तुलना में धीमा है तो स्वचालन भी गति निर्धारित कर सकता है।
तीन अलग-अलग आउटपुट मानों का उपयोग करें। सबसे पहले, शुष्क चक्र को केवल गति संदर्भ के रूप में रिकॉर्ड करें। दूसरा, उत्पादन परीक्षण के दौरान प्रति घंटे सकल ढले हुए हिस्सों को मापें। तीसरा, सहमत गुणवत्ता जांच और गिने गए स्टॉप के बाद प्रति घंटे स्वीकृत भागों की रिपोर्ट करें।
स्वीकृत आउटपुट = सकल ढाले हुए हिस्से - अस्वीकृत हिस्से - गिने हुए स्टॉप के दौरान खोए हुए हिस्से
शिफ्ट योजना के लिए, माप अवधि और स्टॉप श्रेणियों का दस्तावेजीकरण करें। एक लघु सर्वोत्तम-चक्र अवलोकन एक स्थिर उत्पादन दर नहीं है।
स्वीकृति योजना में भाग, मोल्ड, राल, रंग, रिग्राइंड नियम, ऑपरेटर क्रियाएं और सहायक उपकरण का नाम होना चाहिए। इसे गुणवत्ता मानक भी परिभाषित करना चाहिए। वजन, आयाम, रिसाव प्रदर्शन, फ्लैश स्थिति, उपस्थिति और दीवार-मोटाई वाले स्थान सामान्य श्रेणियां हैं, लेकिन परियोजना को उन लोगों को चुनना होगा जो मायने रखते हैं।
लक्ष्य चक्र को बजट के रूप में उपयोग करें। इसे एक्युमुलेटर डिस्चार्ज, मोल्ड मूवमेंट, ब्लोइंग, कूलिंग, एग्जॉस्ट, ओपनिंग, टेक-आउट और रिकवरी में तोड़ें। इससे पता चलता है कि सीमा मशीन, मोल्ड, सामग्री या डाउनस्ट्रीम कार्य से आती है या नहीं।चक्र-समय अनुकूलन मार्गदर्शिकायह बताता है कि दोष को अन्यत्र स्थानांतरित किए बिना एक चरण में सुधार कैसे किया जाए।
वॉल प्रोग्रामिंग को उत्पाद का अनुसरण करना चाहिए, कॉपी किए गए वक्र का नहीं
बड़े एक्सट्रूज़न ब्लो मोल्डेड हिस्से असमान रूप से खिंचते हैं। कंधे, कोने, हैंडल या गहरे ड्रॉ के पास की सामग्री एक चौड़े पैनल पर मौजूद सामग्री की तुलना में अधिक दूर तक यात्रा कर सकती है। एक समान डाई गैप एक क्षेत्र को बहुत पतला छोड़ सकता है जबकि दूसरे पर अनावश्यक भार पड़ सकता है।
KGB100B पृष्ठ कहता है कि मानक मॉडल में MOOG 100 मोटाई नियंत्रक शामिल है। उद्धरण में सटीक स्थापित नियंत्रक, प्रोफ़ाइल रिज़ॉल्यूशन और विकल्प पैकेज का नाम होना चाहिए। एकिंगल द्वारा होस्ट किया गया मूग डिजीपैक III मैनुअलदिखाता है कि कैसे एक संचायक-मशीन नियंत्रक टूलींग स्थिति को प्रोग्राम किए गए प्रोफ़ाइल से जोड़ सकता है। यह शॉट आकार, कुशन और संचायक-स्थिति कार्यों को भी सूचीबद्ध करता है। वह मैनुअल नियंत्रण तर्क दिखाता है, लेकिन इसका उपयोग सटीक KGB100B इंटरफ़ेस मानने के लिए नहीं किया जाना चाहिए।
ज्ञात ज्यामिति और मोल्ड टाइमिंग से पहली प्रोफ़ाइल बनाएं। फिर भागों को निर्धारित स्थानों पर काटें या मापें। एक समय में एक क्षेत्र बदलें और संशोधन रिकॉर्ड करें। एक भारी हिस्सा स्वचालित रूप से बेहतर हिस्सा नहीं होता है। लक्ष्य पर्याप्त सामग्री है जहां प्रदर्शन की आवश्यकता है और जहां इसकी आवश्यकता नहीं है वहां कम अतिरिक्त है।
प्रोफ़ाइल कार्य को शॉट द्रव्यमान और पैरिसन लंबाई से जुड़ा रहना चाहिए। एक प्रोफ़ाइल क्षेत्र को बड़ा करने से अन्यत्र उपलब्ध सामग्री बदल जाती है। तापमान और सूजन भी परिणाम बदल सकते हैं। सामग्री ग्रेड, रंग, सिर का तापमान, शॉट सेटिंग्स और मोल्ड संस्करण के साथ अनुमोदित नुस्खा सहेजें।
The पैरिसन प्रोग्रामिंग गाइडचरण-दर-चरण ट्यूनिंग विधि प्रदान करता है। इस परियोजना के लिए, एफएटी को अंतिम सहेजी गई प्रोफ़ाइल की तुलना मापा दीवार मानचित्र और भाग-भार सीमा से करनी चाहिए।
फ़ैक्टरी परीक्षण चलाएँ जो खरीद निर्णय का उत्तर देता है
एक उपयोगी फ़ैक्टरी स्वीकृति परीक्षण कोई मशीन प्रदर्शन नहीं है। यह दस्तावेज़ी शर्तों के तहत सहमत उत्पाद बनाने का एक नियंत्रित प्रयास है। परिणाम को यह दिखाना चाहिए कि क्या परीक्षण किया गया, इसे कैसे मापा गया और परीक्षण के दायरे से बाहर क्या रहा।
यूरोमैप 46.2 सहायक माप अनुशासन प्रदान करता है। इसके लिए मशीन को स्थिर स्थिति में होना, ग्राहकों की आवश्यकताओं को पूरा करने के लिए उत्पाद की गुणवत्ता और मुख्य प्रक्रिया डेटा का दस्तावेजीकरण करना आवश्यक है। किंगल की बिक्री प्रक्रिया यह भी कहती है कि ग्राहकों को परीक्षण में शामिल होने के लिए आमंत्रित किया जा सकता है। परीक्षण शुरू होने से पहले उस अवसर को एक लिखित प्रोटोकॉल में बदल दें।
- परीक्षण आलेख को फ़्रीज़ करें.भाग संशोधन, मोल्ड, सिर की व्यवस्था, गुहा या आउटलेट गिनती और प्रत्येक स्थापित विकल्प की पहचान करें।
- सूत्रीकरण रिकॉर्ड करें.रेज़िन ग्रेड, आपूर्तिकर्ता, रंग पैकेज, एडिटिव्स और रिग्राइंड नियम की सूची बनाएं। यदि संभव हो तो एक ज्ञात लॉट से पर्याप्त सामग्री रखें।
- सेटअप सत्यापित करें.बैरल और सिर का तापमान, शॉट सेटिंग्स, प्रोफ़ाइल फ़ाइल, उड़ाने की स्थिति, ठंडा-पानी की स्थिति और स्वचालन स्थिति रिकॉर्ड करें।
- स्थिर संचालन तक पहुँचें।पहले स्वीकार्य भाग का चयन न करें. प्रदर्शन मापने से पहले स्थिरीकरण नियमों और नमूना विंडो पर सहमत हों।
- द्रव्यमान संतुलन मापें.तैयार हिस्से, फ्लैश और अन्य ट्रिम का वजन करें। उद्धृत संचायक व्यवस्था के विरुद्ध सकल समता द्रव्यमान की पुष्टि करें।
- उत्पाद की गुणवत्ता का निरीक्षण करें.दीवार की मोटाई, आयाम, वजन, रिसाव प्रदर्शन और दृश्यमान दोषों के लिए अनुमोदित स्थानों और विधियों का उपयोग करें।
- स्वीकृत आउटपुट की गणना करें.सहमत अवधि में कुल चक्रों, सकल भागों, अस्वीकृतों और रुकावटों की रिपोर्ट करें। शुष्क चक्र को एक अलग रिकार्ड के रूप में रखें।
- उपयोगिताओं को मापें.परिभाषित सीमाओं पर वोल्टेज, बिजली, संपीड़ित हवा का दबाव और प्रवाह, ठंडा पानी का तापमान, दबाव और प्रवाह रिकॉर्ड करें।
- चुनौती दोहराव.केवल एक चयनित टुकड़े पर ही नहीं, बल्कि नमूना विंडो में शॉट द्रव्यमान, पैरिसन स्थिति और उत्पाद माप की जाँच करें।
- विचलन बंद करें.शिपमेंट अनुमोदन से पहले प्रत्येक विफल वस्तु का स्वामी, कार्रवाई, साक्ष्य की आवश्यकता और नियत तारीख बताएं।
हस्ताक्षरित सारांश के साथ कच्ची रीडिंग रखें। फ़ोटो में नमूना पहचान और माप स्थान दिखना चाहिए। रेसिपी फ़ाइलें, अलार्म और विचलन नोट साक्ष्य का हिस्सा हैं।ब्लो मोल्डिंग मशीन FAT गाइडइसमें एक पूर्ण स्वीकृति ढाँचा शामिल है।
नमूना चयन के लिए भी एक नियम की आवश्यकता होती है। भागों को क्रम से क्रमांकित करें और किसी विफल नमूने को बेहतर नमूने से न बदलें। यदि सेटिंग्स बदलती हैं, तो एक नया नमूना समूह प्रारंभ करें और परिवर्तन का समय रिकॉर्ड करें। इससे परिणाम का पता लगाया जा सकता है। यह सामान्य भिन्नता को सुविचारित प्रक्रिया विकास से भी अलग करता है।
शिपमेंट अनुमोदन से पहले, हस्ताक्षरित आवश्यकता मैट्रिक्स के साथ परीक्षण रिकॉर्ड की तुलना करें। एक पारित मशीन-मोशन जांच एक खुली उत्पाद-गुणवत्ता वाली वस्तु को बंद नहीं कर सकती है। कोई भी परीक्षण जो पूरा नहीं किया जा सका, उसे कारण और सहमत अनुवर्ती पद्धति के साथ दृश्यमान रहना चाहिए।
एक आरएफक्यू तैयार करें जिसे एक मशीन निर्माता इंजीनियर कर सकता है
"एक 120 लीटर ब्लो मोल्डिंग मशीन" के लिए एक अस्पष्ट अनुरोध एक अस्पष्ट प्रस्ताव को आमंत्रित करता है। इसके बजाय एक संक्षिप्त तकनीकी पैकेज भेजें. इसे पूर्ण होने की आवश्यकता नहीं है, लेकिन इसे ज्ञात आवश्यकताओं को खुले निर्णयों से अलग करना होगा।
एक आयामी उत्पाद ड्राइंग या 3डी फ़ाइल से प्रारंभ करें। जब वे गर्दन, इन्सर्ट, हैंडल या ट्रिम के बारे में बताएं तो तस्वीरें जोड़ें। लक्ष्य पूर्ण वजन बताएं और महत्वपूर्ण दीवार क्षेत्रों की पहचान करें। सामग्री ग्रेड और किसी भी अनुमत रिग्राइंड का नाम बताएं। यदि रासायनिक प्रतिरोध या नियामक परीक्षण मायने रखता है, तो सटीक मानक और उत्पाद की स्थिति बताएं।
फिर उत्पादन को परिभाषित करें. प्रति घंटे या प्रति दिन स्वीकृत हिस्से, उपलब्ध शिफ्ट, नियोजित स्वचालन और डाउनस्ट्रीम चरण बताएं। बताएं कि क्या परियोजना में कोई नया सांचा शामिल है। यदि कोई सांचा पहले से मौजूद है, तो उसकी असेंबली ड्राइंग, वजन, मोटाई, माउंटिंग और सर्विस कनेक्शन प्रदान करें।
सुविधा की जानकारी में विद्युत आपूर्ति, आवृत्ति, संपीड़ित-वायु क्षमता, ठंडा-पानी की स्थिति, स्पष्ट ऊंचाई, प्रवेश द्वार, क्रेन और फर्श डेटा शामिल होना चाहिए। मशीन के साथ इन वस्तुओं की तुलना करने के लिए इंस्टॉलेशन तक प्रतीक्षा न करें। बड़े हिस्से की परियोजनाओं को हेराफेरी और उत्पाद प्रबंधन के साथ-साथ एक्सट्रूज़न द्वारा भी आसानी से रोका जा सकता है।
पूछताछ के साथ संलग्न करें
उत्पाद और मोल्ड चित्र, राल विवरण, आउटपुट लक्ष्य, गुणवत्ता मानदंड, उपयोगिता की स्थिति, लेआउट सीमाएं और वांछित स्वचालन दायरा।
प्रस्ताव में अनुरोध करें
अंतिम हेड विकल्प, स्क्रू और ड्राइव, मोल्ड फिट स्टेटमेंट, उपयोगिता सीमाएँ, लेआउट, स्वीकृति प्रोटोकॉल, आपूर्ति किए गए विकल्प और तकनीकी बहिष्करण।
पूर्ण आवश्यकता मैट्रिक्स के लिए पूछें। प्रत्येक पंक्ति में प्रस्ताव के संदर्भ के बाद "अनुपालन", "परिवर्तन की आवश्यकता है," या "शामिल नहीं" लिखा होना चाहिए। ईमेल में बिखरे हुए बयानों की तुलना में ऑडिट करना आसान है। किंगल एक प्रदान करता हैडाउनलोड क्षेत्रतकनीकी दस्तावेज़ों के लिए और aपरियोजना पूछताछ प्रपत्रप्रारंभिक संपर्क के लिए.
जब KGB100B शॉर्टलिस्ट में हो
जब उत्पाद अपने बड़े हिस्से के अनुप्रयोग रेंज के करीब आता है और इंजीनियरिंग जांच संरेखित होती है तो KGB100B एक करीबी समीक्षा का हकदार है। उत्पाद पृष्ठ में अनुप्रयोगों के रूप में रासायनिक बैरल, ऑटो पार्ट्स, यातायात बाधाएं, फ्लोट्स, खिलौने और फर्नीचर का नाम दिया गया है। वह सूची इच्छित फ़ील्ड दिखाती है, लेकिन यह इस बात का प्रमाण नहीं है कि कोई विशिष्ट भाग चलेगा।
एक मजबूत शॉर्टलिस्ट केस में चार विशेषताएं होती हैं। यह साँचा आवाजाही और सेवाओं के लिए जगह के साथ फिट बैठता है। सकल पैरिसन द्रव्यमान पुष्टि किए गए शीर्ष विकल्प में फिट बैठता है। एक्सट्रूज़न रिकवरी इच्छित सामग्री के साथ आवश्यक चक्र का समर्थन करती है। फ़ैक्टरी सहमत सीमाओं पर उपयोगिताओं और हैंडलिंग की आपूर्ति कर सकती है।
जब उनमें से कोई एक शर्त विफल हो जाए तो दूसरे कॉन्फ़िगरेशन पर जाएँ। एक बड़ा संचायक शॉट द्रव्यमान को हल कर सकता है लेकिन मोल्ड की चौड़ाई को नहीं। एक बड़ा प्लेटन मोल्ड लिफाफे को हल कर सकता है लेकिन एक्सट्रूज़न रिकवरी को नहीं। एक अलग मशीन का आकार तब अधिक किफायती हो सकता है जब भाग प्लेटफ़ॉर्म की कार्य सीमा से बहुत छोटा हो।
डेटा अधूरा होने पर भी रुकें। वेबसाइट के मूल शीर्ष आंकड़े और असंगत वायु-प्रवाह इकाई को लिखित स्पष्टीकरण की आवश्यकता है। ड्राई-साइकिल नंबर आउटपुट गारंटी को बंद नहीं कर सकता। तकनीकी समझौते के लिए ये सामान्य वस्तुएं हैं, अनुमान लगाने का कारण नहीं।
खरीदारी का निर्णय आंशिक-आधारित परीक्षण योजना के साथ समाप्त होना चाहिए। यदि मशीन सहमत दर और उपयोगिता सीमा पर स्थिर, स्वीकार्य हिस्से बना सकती है, तो मॉडल काम में फिट बैठता है। यदि वह साक्ष्य गायब है, तो शॉर्टलिस्ट अनंतिम रहती है।
अक्सर पूछे जाने वाले प्रश्नों
KGB100B 120L ब्लो मोल्डिंग मशीन कौन से उत्पाद बना सकती है?
किंगल KGB100B पृष्ठ पर रासायनिक बैरल, ऑटो पार्ट्स, यातायात बाधाएं, फ्लोट्स, खिलौने और फर्नीचर सूचीबद्ध करता है। ये एप्लिकेशन संदर्भ हैं, स्वचालित अनुमोदन नहीं। वास्तविक उत्पाद को अभी भी मोल्ड आकार, सकल पैरिसन द्रव्यमान, क्लैंप मांग, सामग्री, निष्कासन पथ और शीतलन के लिए जांच की आवश्यकता है।
क्या 120 लीटर का मतलब है कि 120 लीटर से नीचे का हर कंटेनर फिट होगा?
नहीं, नाममात्र कंटेनर वॉल्यूम केवल एक स्क्रीनिंग मान है। 120 एल से नीचे का हिस्सा अभी भी मोल्ड लिफाफे, अनुमानित-क्षेत्र सीमा, संचायक मांग या उपलब्ध निष्कासन स्थान से अधिक हो सकता है। मॉडल-विशिष्ट समीक्षा के लिए उत्पाद और मोल्ड चित्र भेजें।
क्या KGB100B 15 किलोग्राम का तैयार एचडीपीई उत्पाद बना सकता है?
सार्वजनिक मंच से ऐसी धारणा न बनाएं. पृष्ठ 9(15) किलोग्राम को पीई संचायक-भार संदर्भ के रूप में प्रकाशित करता है, जाहिर तौर पर दो सूचीबद्ध प्रमुख क्षमताओं के साथ। सकल पैरिसन द्रव्यमान में भाग और सभी फ्लैश या ट्रिम शामिल हैं। चयनित हेड, रेज़िन और प्रयोग करने योग्य प्रक्रिया मार्जिन की किंगल द्वारा पुष्टि की जानी चाहिए और परीक्षण में सिद्ध किया जाना चाहिए।
क्या 320 पीसी/एच अपेक्षित उत्पादन आउटपुट है?
नहीं, किंगल 320 पीसी/घंटा को शुष्क चक्र के रूप में लेबल करता है। वास्तविक स्वीकृत आउटपुट में एक्सट्रूज़न, पैरिसन फॉर्मेशन, ब्लोइंग, कूलिंग, रिमूवल, ट्रिमिंग, रिजेक्ट और स्टॉप शामिल हैं। आवश्यक स्वीकृत आउटपुट बताएं और इसे उत्पादन मोल्ड और सामग्री से सत्यापित करें।
ऊर्जा उपयोग की तुलना कैसे की जानी चाहिए?
एक ही साँचे, उत्पाद, रेजिन, गुणवत्ता नियमों और परीक्षण सीमा के अंतर्गत उत्पाद-संबंधित ऊर्जा की तुलना करें। KGB100B पृष्ठ औसत ऊर्जा लाइन के रूप में 52 से 60 किलोवाट प्रकाशित करता है, जो एक शक्ति संदर्भ है। पृष्ठ मान को परिवर्तित करने के बजाय स्थिर उत्पादन के दौरान प्रति स्वीकृत भाग kWh/किग्रा और kWh को मापें।
KGB100B कोटेशन के लिए मुझे कौन सी जानकारी भेजनी चाहिए?
उत्पाद के चित्र और फोटो, आयाम, तैयार वजन, दीवार की आवश्यकताएं, सामग्री ग्रेड, रिग्राइंड नियम, स्वीकृत आउटपुट, गुणवत्ता परीक्षण, मोल्ड डेटा, उपयोगिता की स्थिति और स्वचालन आवश्यकताएं भेजें। अज्ञात वस्तुओं को स्पष्ट रूप से चिह्नित करें. इससे आपूर्तिकर्ता को हेड, मोल्ड फिट और ट्रायल स्कोप की पुष्टि करने के लिए पर्याप्त जानकारी मिलती है।
मशीन चुनने से पहले अपना पार्ट जांच लें
किंगल को उत्पाद ड्राइंग, सकल वजन अनुमान, राल, मोल्ड डेटा, आउटपुट लक्ष्य और फ़ैक्टरी उपयोगिता शर्तें भेजें। टीम समीक्षा कर सकती है कि KGB100B प्लेटफ़ॉर्म और उसका चयनित संचायक कॉन्फ़िगरेशन परियोजना के लिए उपयुक्त है या नहीं।
उत्पाद-फिट समीक्षा का अनुरोध करें