सेकंड में आउटपुट घटनाओं के बीच के अंतराल से 3,600 को विभाजित करके, फिर प्रत्येक घटना पर उत्पादित भागों से गुणा करके ब्लो मोल्डिंग मशीन उत्पादन दर की गणना करें। प्रति शिफ्ट अच्छे भागों का अनुमान लगाने के लिए, मापी गई गुणवत्ता उपज और वास्तविक चलने के घंटों को लागू करें, और जांचें कि एक्सट्रूज़न और डाउनस्ट्रीम उपकरण परिणाम का समर्थन कर सकते हैं। अकेले शुष्क-चक्र विनिर्देश तैयार-बोतल आउटपुट स्थापित नहीं करता है।
नियोजित उत्पादन अवधि के दौरान स्वीकृत भागों पर क्षमता निर्णय को आधार बनाएं, न कि किसी विनिर्देश शीट पर सबसे तेज़ चक्र को। एक्सट्रूज़न ब्लो मोल्डिंग के लिए, आउटपुट गणना में बोतल, टूलींग और सामग्री की मांग को ध्यान में रखना चाहिए। पीईटी स्ट्रेच-ब्लो रेटिंग उन चेकों का विकल्प नहीं हैं।
आप प्रति घंटे ब्लो मोल्डिंग आउटपुट की गणना कैसे करते हैं?
एक गिनती की घटना से शुरुआत करें जिसे एक पर्यवेक्षक पहचान सके। इस गाइड के लिए, एक आउटपुट इवेंट एक ऑपरेटिंग मोल्ड से मोल्ड किए गए हिस्सों की रिहाई है। संपूर्ण मशीन में उन घटनाओं के बीच औसत अंतराल को रिकॉर्ड करें, साथ ही हर बार जारी किए गए भागों की संख्या भी।
यदि प्रत्येक 16 सेकंड में दो हिस्से मशीन से निकलते हैं, तो गणना 3,600 ÷ 16 × 2 = 450 हिस्से प्रति घंटे चलती है। यह एक उदाहरणात्मक गणना है, किंगल मशीन रेटिंग नहीं। यह अस्वीकारों को घटाने से पहले ढाले गए हिस्सों को गिनता है और मानता है कि बताए गए अंतराल को कायम रखा जा सकता है।
सही चक्र समय सूत्र का प्रयोग करें
एक स्टेशन का विनिर्माण चक्र समय हमेशा पूरी मशीन से आउटपुट के बीच का अंतराल नहीं होता है। इसी प्रकार, प्रति भाग सेकंड, दो-भाग मोल्डिंग घटना में सेकंड के समान मात्रा नहीं है। प्रत्येक इनपुट को स्प्रेडशीट में दर्ज करने से पहले उसके पास इकाई लिखें।
एक मापी गई अवधि के लिए, समतुल्य चक्र समय समीकरण को आउटपुट घटनाओं की संख्या से विभाजित किए गए सेकंड को विभाजित किया जाता है। यदि घटनाएँ अलग-अलग मात्राएँ उत्पन्न करती हैं, तो इसके बजाय प्रत्यक्ष गणना विधि का उपयोग करें: कुल ढाले गए हिस्सों को चलने के घंटों से विभाजित किया जाता है।वोर्न की OEE शब्दावलीइसी तरह कुल गिनती और रन टाइम का उपयोग करके वास्तविक रन रेट को परिभाषित करता है।
रिकॉर्डिंग से चक्र समय की गणना करने के लिए, मिलान बिंदुओं के बीच मापें। लगातार दस टाइमस्टैम्प में नौ अंतराल होते हैं, दस नहीं। असमान चक्रों के लिए, तेज़ चक्रों के चयन के औसत के बजाय कुल बीता हुआ समय वास्तविक अंतराल गणना से विभाजित करें।
एक बुनियादी एक्सेल प्रविष्टि है=3600/ए2*बी2, जहां A2 में प्रति इवेंट सेकंड होते हैं और B2 में प्रति इवेंट भाग होते हैं। यदि आपका चक्र समय गणना सूत्र पहले से ही प्रति व्यक्तिगत भाग पर सेकंड लौटाता है, तो उपयोग करें=3600/ए2. उस परिणाम को गुहा गणना से गुणा करने पर उन गुहाओं की गिनती दो बार हो जाएगी।
इसके इनपुट के अनुसार परिणाम को नाम दें। एक आदर्श अंतराल एक आदर्श दर देता है। एक प्रतिनिधि मापा अंतराल एक प्रेक्षित रनिंग दर देता है। न तो स्वचालित रूप से बदलाव या पूरी शिफ्ट का रुकना शामिल है। किसी कोटेशन या उत्पादन शेड्यूल में परिणाम स्थानांतरित करते समय अंतर को दृश्यमान रखें।
दोहरी गिनती के बिना स्टेशनों, सिरों और गुहाओं की गिनती करें
एक स्टेशन, एक डाई आउटलेट और एक मोल्ड कैविटी उत्पादन व्यवस्था के विभिन्न भागों का वर्णन करते हैं। किन्गल कामल्टी-हेड बनाम मल्टी-कैविटी गाइडउन्हें अलग करता है: आउटलेट पैरिसन बनाते हैं, गुहाएं भागों का निर्माण करती हैं, और स्टेशन मोल्ड-एंड-क्लैंप स्थिति होते हैं। उनकी संख्याएँ विनिमेय गुणक नहीं हैं।
दो स्टेशनों की कल्पना करें, प्रत्येक रिलीज़ प्रति दो भागों का उत्पादन करता है। स्टेशन ए 0 और 32 सेकंड पर रिलीज़ होता है; स्टेशन बी 16 और 48 सेकंड पर रिलीज़ होता है। प्रत्येक स्टेशन हर 32 सेकंड में दोहराता है, लेकिन पूरी मशीन हर 16 सेकंड में एक जोड़ी जारी करती है। गणना को समझाने के लिए ही निम्नलिखित समय का आविष्कार किया गया है।
| गिनती का आधार | गणना | सकल उत्पादन |
|---|---|---|
| पूरी मशीन | 3,600 ÷ 16 सेकंड × 2 भाग | 450 पार्ट/घंटा |
| अलग स्टेशन योग | 3,600 ÷ 32 सेकंड × 2 भाग × 2 स्टेशन | 450 पार्ट/घंटा |
| ग़लत दोहरी गिनती | 3,600 ÷ 16 सेकंड × 2 भाग × 2 स्टेशन | 900 पार्ट/घंटा, ग़लत |
अंतिम गणना दूसरे स्टेशन की दो बार गिनती करती है। इसका योगदान पहले से ही 16-सेकंड पूर्ण-मशीन अंतराल में शामिल है। वास्तविक समय रिकॉर्ड में, प्रत्येक घटना को उसके स्टेशन के साथ लेबल करें ताकि कोई अन्य व्यक्ति गणना को फिर से बना सके।
यह न मानें कि दूसरा स्टेशन जोड़ने से लोड के तहत वही समय बरकरार रहता है। प्रस्तावित व्यवस्था के लिए अभी भी पर्याप्त सामग्री वितरण, शीतलन और हैंडलिंग क्षमता की आवश्यकता है। केवल स्टेशनों की संख्या ही नहीं, बल्कि वास्तविक संचालन कार्यक्रम की भी तुलना करें। किन्गल कासिंगल- और डबल-स्टेशन तुलनासंबंधित कॉन्फ़िगरेशन संदर्भ प्रदान करता है।
सक्रिय पदों की भी गणना करें. यदि एक कैविटी जानबूझकर सेवा से बाहर है, तो मोल्ड में इसकी नाममात्र उपस्थिति आउटपुट नहीं बनाती है। यदि यह एक दोषपूर्ण बोतल का उत्पादन करता है, तो वह बोतल सकल गिनती और अस्वीकृत गिनती में आती है। कैविटी इनपुट को कम करने और उसी अस्वीकृत बोतल को फिर से घटाने से आउटपुट कम हो जाएगा।
मिश्रित व्यवस्था के लिए, प्रत्येक स्ट्रीम की अलग से गणना करें और परिणाम जोड़ें। एक साझा औसत तभी उपयोगी होता है जब इसकी घटना गणना और भागों की संख्या समान अवलोकन अवधि का प्रतिनिधित्व करती है। यह तब मायने रखता है जब एक स्टेशन रुक जाता है जबकि दूसरा जारी रहता है, या जब दो सांचे अलग-अलग हिस्से बनाते हैं।
रनिंग-घंटे आउटपुट को प्रति शिफ्ट अच्छे भागों में बदलें
डिलीवरी शेड्यूल करने वाले खरीदार को मशीन की गति की जांच करने वाले ऑपरेटर से अलग नंबर की आवश्यकता होती है। पूरी शिफ्ट से शुरू करें, उस समय की पहचान करें जब उत्पादन निर्धारित नहीं है, और फिर शेष नियोजित उत्पादन अवधि के दौरान रिकॉर्ड बंद हो जाता है। कुल शिफ्ट उद्धृत करने से पहले उस समय सीमा को बताएं।
का सार्वजनिक दायराआईएसओ 22400-2:2014KPI के निर्माण का उनके सूत्रों, घटक तत्वों, समय व्यवहार और इकाइयों के माध्यम से वर्णन करता है। यह अनुशासित माप के लिए एक उपयोगी संदर्भ है। यह आलेख नीचे दी गई व्यावहारिक परिभाषाओं का उपयोग करता है; यह दावा नहीं करता कि कोई मशीन या परीक्षण उस मानक के अनुरूप प्रमाणित है।
नीचेवोर्न ओईई ढांचा, निर्धारित उत्पादन के अंदर बदलाव उपलब्धता हानि हैं। वे केवल इसलिए गायब नहीं हो जाते क्योंकि उनकी योजना बनाई गई थी। बिना किसी इरादे के उत्पादन करने के लिए समय, जैसे कि एक बहिष्कृत भोजन अवकाश, की एक अलग भूमिका होती है। अंतिम प्रतिशत में सुधार करने के लिए इसे बदलने के बजाय परीक्षण से पहले उपचार को परिभाषित करें।
यहां गुणवत्ता उपज का अर्थ है स्वीकृत भागों को कुल ढाले गए भागों से विभाजित करना, दोनों की गणना एक ही अवधि और प्रक्रिया सीमा पर ली गई है। यदि रिसाव परीक्षण के बाद स्वीकृति होती है, तो उस परीक्षण की प्रतीक्षा में अधूरा काम अभी तक अच्छे आउटपुट की पुष्टि नहीं करता है। किसी भी आरंभ या समाप्ति कार्य की प्रगति का दस्तावेजीकरण करें।
OEE गणना का उपयोग कब करें
आदर्श दर से शुरू करते समय उपलब्धता, गति हानि और गुणवत्ता पर ध्यान दें।वोर्न की गणना मार्गदर्शिकानिम्नलिखित संबंध देता है. आदर्श दर में गिने गए आउटपुट के समान उत्पाद और सक्रिय कॉन्फ़िगरेशन का वर्णन होना चाहिए।
| कारक | गणना |
|---|---|
| उपलब्धता | संचालन समय ÷ नियोजित उत्पादन समय |
| प्रदर्शन | प्रेक्षित सकल चालू दर ÷ आदर्श सकल चालू दर |
| गुणवत्ता | प्रथम-पास अच्छी गिनती ÷ कुल गिनती |
| ओईई | उपलब्धता × प्रदर्शन × गुणवत्ता |
इसलिए अच्छे आउटपुट की गणना आदर्श दर × नियोजित उत्पादन घंटे × OEE के रूप में की जा सकती है। उस गुणन में भिन्नों का उपयोग करें, पूर्ण प्रतिशत का नहीं। 78.4% का OEE 0.784 के रूप में सूत्र में प्रवेश करता है।
या तो आदर्श-दर मार्ग या प्रेक्षित-दर मार्ग चुनें। देखी गई दौड़ने की दर पहले से ही उस दौड़ने की अवधि के दौरान हासिल की गई गति को दर्शाती है। समान गति हानि के लिए इसे किसी अन्य प्रदर्शन कारक से गुणा करने पर हानि दोगुनी हो जाएगी। इसी तरह, एक मापा गया अच्छा-भाग-प्रति-शिफ्ट आंकड़ा पहले से ही उस शिफ्ट के भीतर स्टॉप और रिजेक्ट को शामिल करता है; समान बदलाव का वर्णन करने के लिए दूसरी व्यापक दक्षता छूट लागू न करें।
जांचें कि क्या एक्सट्रूडर लक्ष्य आउटपुट का समर्थन कर सकता है
एक आउटपुट अनुमान एक भौतिक आवश्यकता भी पैदा करता है। प्रत्येक ढले हुए हिस्से के लिए संसाधित सकल द्रव्यमान का उपयोग करें, न कि केवल तैयार कंटेनर के वजन का। इस गणना के लिए, सकल द्रव्यमान में वह सामग्री शामिल होती है जो कंटेनर बन जाती है और उससे संबंधित ट्रिम, उत्पादित भागों में लगातार आवंटित की जाती है।
मान लीजिए कि काल्पनिक 450-भाग/घंटा व्यवस्था प्रति ढाला भाग 90 ग्राम संसाधित करती है। इसकी चालू मांग 450 × 90 ÷ 1,000 = 40.5 किग्रा/घंटा है। यदि तैयार बोतल का वजन 70 ग्राम है, तो केवल उसके शुद्ध वजन का उपयोग करने से 31.5 किलोग्राम/घंटा का कम आंकड़ा प्राप्त होगा। दोनों संख्याएँ उदाहरणात्मक मान्यताओं से ली गई हैं, न कि किसी मापी गई बोतल परियोजना से।
9 किग्रा/घंटा का अंतर ट्रिमिंग से जुड़ी अनुमानित सामग्री है। इसकी अंतिम पुनर्प्राप्ति मूल प्रसंस्करण आवश्यकता को दूर नहीं करती है। खरीदी गई राल, बरामद सामग्री और निपटान के लिए एक अलग गणना रखें; एक्सट्रूडर लोड गणना प्रक्रिया से गुजरने वाली सामग्री से संबंधित है।
किन्गल काहेड-लेआउट गाइडइवेंट मास को उपलब्ध एक्सट्रूज़न क्षमता से भी जोड़ता है। गुहाओं को जोड़ने से प्रति घटना भाग बढ़ सकते हैं, लेकिन इससे उस घटना के लिए आवश्यक द्रव्यमान भी बढ़ जाता है। एक बड़ी नाममात्र कैविटी गिनती अपने आप में सामग्री-आपूर्ति सीमा को हल नहीं कर सकती है।
सामग्री और प्रस्तावित सेटअप पर लागू थ्रूपुट संदर्भ के साथ चल रही मांग की तुलना करें। लंच ब्रेक या शटडाउन के दौरान मांग को औसत करके कम न करें। मशीन को उत्पादन करते समय सामग्री दर का समर्थन करना चाहिए, भले ही शिफ्ट-औसत दर कम हो।
एक प्रारंभिक सामग्री सीमा प्रति भाग सकल किग्रा से विभाजित किग्रा/घंटा उपलब्ध है। यह केवल एक स्क्रीनिंग गणना है. यह शीतलन समय, स्वीकार्य दीवार वितरण, आयामी स्थिरता या ट्रिमिंग और निरीक्षण उपकरण के आउटपुट को स्थापित नहीं करता है। उन्हें अपने स्वयं के चेक की आवश्यकता होती है।
प्रारंभिक समीक्षा के लिए, मोल्डिंग, एक्सट्रूज़न और डाउनस्ट्रीम क्षमताओं को संगत इकाइयों में रखें और उनकी तुलना करें। सबसे छोटी समर्थित दर एक उम्मीदवार बाधा की पहचान करती है, स्वचालित उत्पादन गारंटी की नहीं। पूरी लाइन की योजना बनाते समय मध्यवर्ती बफ़र्स और रुकावटें शामिल करें, फिर प्रस्तावित व्यवस्था को इच्छित उत्पाद के साथ सत्यापित करें।
कार्यान्वित उदाहरण: चक्र समय से शिफ्ट उत्पादन योजना तक
निम्नलिखित उदाहरण में एक्सट्रूज़न ब्लो मोल्डिंग व्यवस्था के लिए काल्पनिक इनपुट का उपयोग किया गया है। यह KGB2L प्रदर्शन रेटिंग नहीं है. गणना के दौरान समान समय, भाग-गणना और गुणवत्ता संबंधी धारणाएँ रखें ताकि रनिंग रेट, शिफ्ट कुल और सामग्री की माँग को एक दूसरे के विरुद्ध जाँचा जा सके।
मान लें कि आठ घंटे की शिफ्ट में 30 मिनट का ब्रेक होता है जब उत्पादन निर्धारित नहीं होता है। निर्धारित उत्पादन के दौरान अन्य 30 मिनट का स्टॉप होता है। शेष चलने का समय सात घंटे है। उस चलने के समय के दौरान, औसतन हर 16 सेकंड में दो हिस्से मशीन से निकलते हैं, और 96% बिना दोबारा काम किए निरीक्षण में सफल हो जाते हैं।
| कदम | गणना | परिणाम |
|---|---|---|
| नियोजित उत्पादन | 8 घंटे शून्य से 0.5 घंटे का ब्रेक शामिल नहीं है | 7.5 घंटे |
| कार्यकारी समय | 7.5 घंटे माइनस 0.5 घंटे रिकॉर्ड किया गया स्टॉप | 7 घंटे |
| सकल परिचालन दर | 3,600 ÷ 16 × 2 | 450 पार्ट/घंटा |
| कुल ढले हुए हिस्से | 450×7 | 3,150 भाग |
| प्रथम-पास अच्छे भाग | 3,150 × 0.96 | 3,024 भाग/शिफ्ट |
| प्रति नियोजित घंटे अच्छा आउटपुट | 3,024 ÷ 7.5 | 403.2 पार्ट/घंटा |
| प्रति घंटा अच्छा आउटपुट | 3,024 ÷ 8 | 378 पार्ट/घंटा |
| संचालन सामग्री की मांग | 450 × 90 ग्राम ÷ 1,000 | 40.5 किग्रा/घंटा |
ध्यान दें कि 450, 403.2 और 378 सभी एक ही परिदृश्य का वर्णन कर सकते हैं। वे अलग-अलग सवालों के जवाब देते हैं. सबसे पहले चलने के दौरान सकल उत्पादन की चिंता है। दूसरा नियोजित उत्पादन समय पर स्वीकृत आउटपुट को फैलाता है। तीसरा इसे पूरी शिफ्ट में फैला देता है। एक रिपोर्ट जो हर को छोड़ देती है वह भ्रामक तुलना के लिए जगह छोड़ देती है।
परिणाम को OEE से क्रॉस-चेक करें
केवल इस उदाहरण के लिए, प्रति घटना दो भागों के साथ 14 सेकंड का एक आदर्श घटना अंतराल मान लें। यह लगभग 514.286 भाग/घंटा की एक आदर्श दर है। उपलब्धता 7 ÷ 7.5 है; प्रदर्शन 450 ÷ 514.286 है; गुणवत्ता 0.96 है. उनका उत्पाद 0.784, या 78.4% OEE है।
को लागू करनावोर्न ओईई गणना विधि, 514.286 × 7.5 × 0.784 लगभग 3,024 अच्छे हिस्से लौटाता है। छोटी प्रदर्शित गोलाई अंतर्निहित परिणाम को नहीं बदलती है। 14-सेकंड का आदर्श अंतराल एक उदाहरण धारणा है, कैटलॉग ड्राई-साइकल मान नहीं।
12,000 स्वीकृत भागों के एक उदाहरणात्मक क्रम के लिए, 12,000 ÷ 3,024 लगभग 3.97 ऐसी पारियाँ देता है। अतिरिक्त ऑर्डर-विशिष्ट हानियों से पहले, चार शिफ्ट इन मान्यताओं के तहत गणना की गई 12,096 भाग प्रदान करती हैं। यह एक नियोजन परिदृश्य है, न कि डिलीवरी प्रतिबद्धता या स्टार्टअप सत्यापन को छोड़ने का कारण।
यदि रिकॉर्ड किए गए स्टॉप 30 से 60 मिनट तक बढ़ जाते हैं, तो चलने का समय घटकर 6.5 घंटे हो जाता है। अन्य धारणाओं के अपरिवर्तित रहने पर, आउटपुट 450 × 6.5 × 0.96 = 2,808 अच्छे हिस्से हो जाता है। फिर ऑर्डर चार शिफ्ट से अधिक हो जाता है। यह तुलना दर्शाती है कि क्यों उपलब्ध चलने के समय में एक छोटा सा बदलाव मोल्डिंग चक्र में कोई बदलाव किए बिना शेड्यूलिंग को प्रभावित कर सकता है।
अपनी स्वयं की उत्पादन दर गणना का प्रयास करें
डिफ़ॉल्ट काल्पनिक उदाहरण को पुन: उत्पन्न करते हैं। रनिंग टाइम के दौरान मनाया गया औसत अंतराल दर्ज करें, ड्राई-साइकिल रेटिंग नहीं। यदि अंतराल पहले से ही पूरी मशीन को कवर कर लेता है तो स्टेशनों से दोबारा गुणा न करें। डेटा इस पेज में रहता है.
- प्रति रनिंग घंटे में सकल भाग
- 450
- प्रति शिफ्ट अच्छे भागों का अनुमान है
- 3,024
- प्रति नियोजित घंटे अच्छे हिस्से
- 403.2
- दौड़ते समय सामग्री की मांग
- 40.5 किग्रा/घंटा
परिणाम अनुमान हैं, गारंटीशुदा आउटपुट नहीं। दशमलव भाग की गणना एक अपेक्षित औसत व्यक्त करती है। यह कैलकुलेटर बफर स्टोरेज, ऑर्डर स्टार्टअप, वेरिएबल कैविटी काउंट या एक अलग आदर्श-दर ओईई मोड को मॉडल नहीं करता है। यदि स्क्रिप्ट अक्षम हैं, तो प्रदर्शित परिणाम डिफ़ॉल्ट उदाहरण बने रहेंगे।
किंगल के KGB2L विनिर्देश आपको क्षमता के बारे में क्या बताते हैं
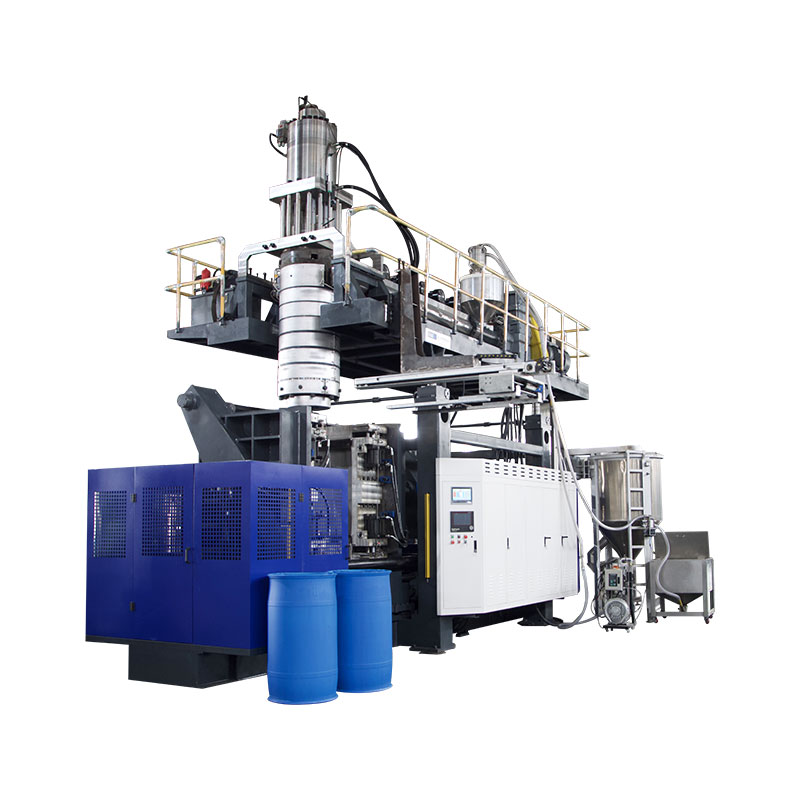
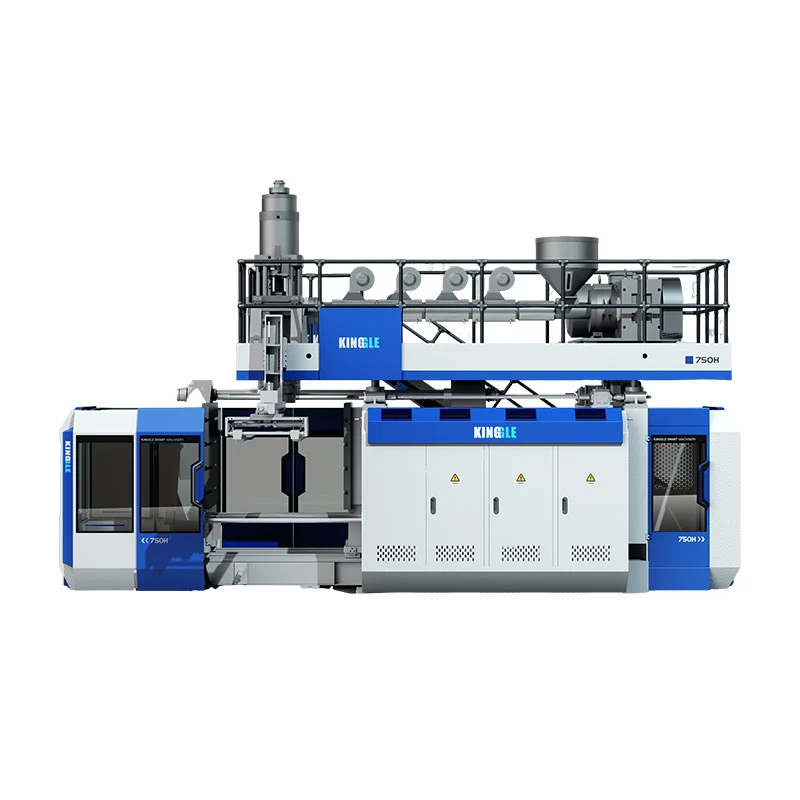
The KGB2L 2L सिंगल-स्टेशन ब्लो मोल्डिंग मशीनकिसी विनिर्देशन शीट को कैसे पढ़ा जाए इसका एक ठोस उदाहरण प्रदान करता है। इसके प्रकाशित मूल्य कई अलग-अलग सीमाओं का वर्णन करते हैं। कंटेनर की मात्रा, शुष्क-चक्र आउटपुट, सामग्री थ्रूपुट और मोल्ड आयाम प्रत्येक एक अलग चयन प्रश्न का उत्तर देते हैं।

| प्रकाशित पैरामीटर | कीमत | प्रश्न यह उत्तर देने में मदद करता है |
|---|---|---|
| अधिकतम कंटेनर क्षमता | 2 एल | क्या प्रस्तावित उत्पाद बताई गई मात्रा श्रेणी के अंतर्गत है? |
| आउटपुट (शुष्क चक्र) | 600 पीसी/एचआर | कैटलॉग में कौन सा शुष्क-चक्र संदर्भ बताया गया है? |
| एचडीपीई पिघलने की क्षमता | 30 किग्रा/घंटा | प्रारंभिक स्क्रीनिंग के लिए कौन सा सामग्री-दर संदर्भ उपलब्ध है? |
| पेंच व्यास | 50 मिमी | किस एक्सट्रूज़न प्लेटफ़ॉर्म पर चर्चा की जा रही है? |
| अधिकतम सांचे का आकार, डब्ल्यू × एच | 360 × 380 मिमी | टूलींग समीक्षा को किस प्रकाशित मोल्ड लिफाफे पर विचार करना चाहिए? |
| डबल-हेड केंद्र दूरी | 130 मिमी | प्रस्तावित लेआउट के साथ किस रिक्ति संदर्भ की तुलना की आवश्यकता है? |
ड्राई-साइकिल फ़ील्ड किसी विशिष्ट 2 एल बोतल के लिए परीक्षण रिपोर्ट नहीं है। 600 पीसी/एचआर को प्रति घंटे 600 स्वीकृत कंटेनर के रूप में पुनः लेबल न करें। उत्पाद की राल, वजन, गुहा व्यवस्था, शीतलन आवश्यकताएं और स्वीकृति मानदंड अभी भी स्थापित किए जाने की आवश्यकता है।
एक अलग सामूहिक जांच के लिए 30 किग्रा/घंटा एचडीपीई संदर्भ का उपयोग करें। काम किए गए उदाहरण में प्रति भाग 90 ग्राम सकल द्रव्यमान माना जाता है, 30 को 0.09 से विभाजित करने पर केवल सामग्री स्क्रीनिंग छत के रूप में लगभग 333.3 ढाले हुए हिस्से/घंटा मिलते हैं। उदाहरण के 450 भाग/घंटा के लिए 40.5 किग्रा/घंटा की आवश्यकता होगी, जो कि प्रकाशित संदर्भ से अधिक है।
यह गणना KGB2L से 333.3 भाग/घंटा का वादा नहीं करती है। यह दर्शाता है कि उदाहरण के द्रव्यमान और लक्ष्य दर को सूचीबद्ध 30 किग्रा/घंटा संदर्भ का उपयोग करके उचित नहीं ठहराया जा सकता है। एक परियोजना समीक्षा के लिए एक अलग समर्थित कॉन्फ़िगरेशन, संशोधित उत्पाद मान्यताओं या एक अलग आउटपुट लक्ष्य की आवश्यकता होगी।
न ही डबल-हेड स्पेसिंग यह साबित करती है कि कोई भी दो बोतलें फिट होंगी। प्रकाशित लिफाफे के सामने वास्तविक मोल्ड ड्राइंग और संपूर्ण टूलींग व्यवस्था की जांच करें। बड़े या व्यापक उत्पादों के लिए, उपयोग करने योग्य गुहाओं की संख्या को पसंदीदा आउटपुट गुणक के बजाय ड्राइंग का पालन करना चाहिए।
अनुशंसा का अनुरोध करते समय, ड्राइंग, सामग्री ग्रेड, शुद्ध और सकल वजन अनुमान, आवश्यक स्वीकृत आउटपुट और इच्छित शिफ्ट पैटर्न एक साथ भेजें। यह आपूर्तिकर्ता को प्रति घंटे बोतलों के बारे में एक अलग प्रश्न का उत्तर देने के बजाय प्रस्तावित हार्डवेयर के विरुद्ध क्षमता धारणाओं की जांच करने की अनुमति देता है।
किसी मशीन पर काम करने से पहले आउटपुट को सत्यापित करें
स्वीकृत आउटपुट को क्षमता समझौते का आधार बनाएं। सांचे से निकलने वाली बोतलें और पैकेजिंग के लिए साफ की गई बोतलें अलग-अलग मायने रखती हैं। परीक्षण से पहले, निरीक्षण बिंदु और उन आवश्यकताओं को निर्दिष्ट करें जिन्हें बोतल को स्वीकृत कुल में दर्ज करने के लिए पूरा करना होगा। अन्यथा, वितरण आवश्यकता को अनसुलझा छोड़ते हुए परीक्षण अपने मोल्डिंग लक्ष्य को पूरा कर सकता है।
KGB2L के लिए, प्रकाशित 600 पीसी/एचआर ड्राई-साइकल आंकड़े को बोतल-आउटपुट प्रतिबद्धता से अलग रखें। उत्पादन क्षमता पर सहमत होने से पहले सामग्री, बोतल का वजन, सक्रिय गुहाएं और स्वीकृति आवश्यकताओं की पुष्टि करें। अकेले ड्राई-साइकिल का आंकड़ा बोतल-डिलीवरी शेड्यूल के लिए अपर्याप्त है।
जब कोई परीक्षण अपने लक्ष्य से चूक जाता है, तो गति बढ़ाने से पहले कमी का निदान करें। आउटपुट अंतराल, स्टॉप और अस्वीकृत भागों को अलग से रिकॉर्ड करें। ट्रिमिंग या लीक परीक्षण से पहले पैरिसन डिलीवरी पर प्रतीक्षा समय, मोल्ड के अंदर ठंडा होने का समय और कतारों की जांच करें। ये अवलोकन एक मोल्डिंग बाधा को डाउनस्ट्रीम बाधा से अलग करते हैं।
एक समय में एक समायोजन का मूल्यांकन करें और पहले और बाद के रिकॉर्ड बनाए रखें। तुलनीय अवलोकन अवधियों में स्वीकृत आउटपुट के आधार पर परिवर्तन का आकलन करें, न कि केवल छोटे प्रदर्शित चक्र के आधार पर। परिणाम के साथ-साथ सामग्री और टूलींग की स्थिति भी रिकॉर्ड करें। यदि गिनती बढ़ती है लेकिन अधिक बोतलें निरीक्षण में विफल हो जाती हैं, तो समायोजन से उपयोगी क्षमता में सुधार नहीं हुआ है।
एक रिकॉर्ड रखें जिसे कोई अन्य व्यक्ति जाँच सके
- ड्राइंग संशोधन, राल ग्रेड, सामग्री मिश्रण, लक्ष्य वजन और गुहा व्यवस्था की पहचान करें।
- स्वीकृति जांच और उस स्थिति पर सहमत हों जहां अच्छे हिस्सों की गणना की जाएगी।
- प्रारंभ और समाप्ति समय, निर्धारित बहिष्करण, उत्पादन रुकने और उनके कारणों को रिकॉर्ड करें।
- कुल ढाले गए हिस्सों को रिकॉर्ड करें, पहले-पास स्वीकृत हिस्से और दो बार दोबारा काम किए गए हिस्सों की गिनती किए बिना खारिज कर दें।
- मिलान अवधियों में देखी गई दर, सकल जन मांग और डाउनस्ट्रीम आउटपुट की तुलना करें।
- परीक्षण रिपोर्ट के साथ सहमत सेटिंग्स, अवलोकन और अनसुलझी सीमाएँ रखें।
परिभाषित करें कि माप विंडो के आरंभ और अंत में क्या होता है। वार्मअप के बाद लिया गया एक संक्षिप्त अवलोकन पूरे ऑर्डर से एक अलग प्रश्न का उत्तर देता है जिसमें स्टार्टअप और मोल्ड परिवर्तन शामिल हैं। दोनों उपयोगी हो सकते हैं, लेकिन केवल तभी जब रिपोर्ट यह पहचान करे कि क्या बाहर रखा गया था।
उपयोगब्लो मोल्डिंग मशीन फैक्टरी स्वीकृति परीक्षण गाइडव्यापक निरीक्षण रिकॉर्ड विकसित करना। एक आउटपुट गणना स्वीकृति का समर्थन करती है; यह उत्पाद निरीक्षण, उपकरण जांच या खरीद समझौते को प्रतिस्थापित नहीं करता है।
| रिकॉर्ड फ़ील्ड | क्या दर्ज करना है |
|---|---|
| उत्पाद और विन्यास | ड्राइंग संशोधन, सामग्री, वजन, सक्रिय गुहाएं और स्टेशन |
| माप सीमा | घड़ी का प्रारंभ/समाप्ति, नियोजित समय, चलने का समय और गिनती का स्थान |
| गिनता | कुल ढाला गया, प्रथम-पास अच्छा, अस्वीकृत और अधूरा भाग |
| स्थितियाँ | दर्ज की गई सेटिंग्स, शीतलन और हवा की स्थिति, स्टाफिंग और सहायक |
| नतीजा | प्रति घंटे या पाली में अच्छे भाग, सीमाएँ और सहमत अनुवर्ती कार्रवाई |
किंगल के साथ उत्पाद-विशिष्ट क्षमता अनुमान पर चर्चा करें
उत्पाद ड्राइंग और प्रस्तावित मशीन कॉन्फ़िगरेशन से जुड़े आउटपुट अनुमान की आवश्यकता है। लिखित प्रस्ताव में बताया जाना चाहिए कि स्वीकृत भागों की गणना कहाँ की जाती है, माप कितने समय तक चलता है और कौन सी उत्पादन स्थितियाँ लागू होती हैं। उन विवरणों के बिना, बोतल-प्रति-घंटे का आंकड़ा उपकरण ऑफ़र की तुलना करने के लिए एक ठोस आधार नहीं है।
अपनी बोतल की ड्राइंग या नमूना विवरण, सामग्री ग्रेड, आवश्यक अच्छा आउटपुट और शिफ्ट शेड्यूल भेजेंकिंगल का आधिकारिक संपर्क पृष्ठ. जहां कोई मान अभी भी एक अनुमान है, उसे लेबल करें ताकि अगली समीक्षा इसका समाधान कर सके।
निंगबो किंगल मशीनरी कंपनी लिमिटेड
ईमेल:sales@kinggle.com
टेलीफ़ोन:+86-574-87103665
युयाओ शहर, निंगबो, झेजियांग, चीन। आधिकारिक संपर्क पृष्ठ पर संपर्क विवरण की जाँच की गई।
अक्सर पूछे जाने वाले प्रश्नों
एक ब्लो मोल्डिंग मशीन प्रति घंटे कितनी बोतलें तैयार कर सकती है?
प्रत्येक मशीन और बोतल के लिए कोई एकल आउटपुट आंकड़ा नहीं है। 3,600 को संपूर्ण मशीन आउटपुट अंतराल से सेकंड में विभाजित करें, फिर प्रति घटना ढले हुए हिस्सों से गुणा करें। रनिंग टाइम के दौरान अच्छे आउटपुट के लिए फर्स्ट-पास गुणवत्ता उपज लागू करें। शिफ्ट योजना के लिए, रिकॉर्ड किए गए स्टॉप भी शामिल करें और सामग्री और डाउनस्ट्रीम क्षमता की पुष्टि करें।
क्या डबल-स्टेशन मशीन हमेशा उत्पादन दोगुना करती है?
नहीं, दो स्टेशन अपने वास्तविक समय और विन्यास के बिना उत्पादन दर स्थापित नहीं करते हैं। यदि मापी गई संपूर्ण-मशीन अंतराल में पहले से ही दोनों स्टेशनों से वैकल्पिक रिलीज़ शामिल हैं, तो दोबारा दो से गुणा न करें। संयुक्त आउटपुट का अनुमान लगाने से पहले प्रत्येक स्टेशन के समय, सक्रिय गुहाओं और सामग्री की मांग की तुलना करें।
क्या ड्राई-साइकिल आउटपुट तैयार-उत्पाद आउटपुट के समान है?
नहीं, ड्राई-साइकिल आउटपुट लेबल वाला कैटलॉग फ़ील्ड किसी निर्दिष्ट कंटेनर के स्वीकृत आउटपुट को स्थापित नहीं करता है। किंगल के KGB2L पृष्ठ पर उस लेबल के अंतर्गत 600 पीसी/एचआर सूचीबद्ध है। एक बोतल-विशिष्ट आउटपुट दावे के लिए एक परिभाषित माप अवधि के साथ-साथ सामग्री, टूलींग, वजन, परिचालन की स्थिति और निरीक्षण मानदंड की आवश्यकता होती है।
कंटेनर का वजन उत्पादन क्षमता को कैसे प्रभावित करता है?
वजन किसी दिए गए उत्पादन दर पर आवश्यक सामग्री को प्रभावित करता है। एक्सट्रूज़न स्क्रीनिंग के लिए, केवल तैयार बोतल के वजन के बजाय, प्रति ढाले हुए हिस्से में सकल संसाधित द्रव्यमान का उपयोग करें, जिसमें इसकी आवंटित ट्रिम भी शामिल है। प्रारंभिक सीमा के लिए उपलब्ध सामग्री थ्रूपुट को उस सकल द्रव्यमान से विभाजित करें। यह गणना अकेले एक प्राप्य मोल्डिंग चक्र या स्वीकृत आउटपुट स्थापित नहीं करती है।
सटीक आउटपुट अनुमान के लिए किस जानकारी की आवश्यकता है?
उत्पाद ड्राइंग, सामग्री ग्रेड, शुद्ध और सकल वजन, गुहा और स्टेशन व्यवस्था, लक्ष्य स्वीकृत आउटपुट और शिफ्ट शेड्यूल प्रदान करें। स्वीकृति जांच और डाउनस्ट्रीम उपकरण शामिल करें। यदि परीक्षण रिकॉर्ड मौजूद हैं, तो कुल गिनती, अच्छी गिनती, समय और रुकने के कारण बताएं। अनुमानित मूल्यों को मापे गए परिणामों से अलग रखें ताकि आपूर्तिकर्ता शेष साक्ष्य अंतराल की पहचान कर सके।
ऑर्डर देने से पहले, स्वीकृत आउटपुट, परीक्षण शर्तों और गिनती पद्धति पर लिखित रूप से सहमति दें। डिलीवरी शेड्यूल के आधार के रूप में परिणामी उत्पादन रिकॉर्ड का उपयोग करें।