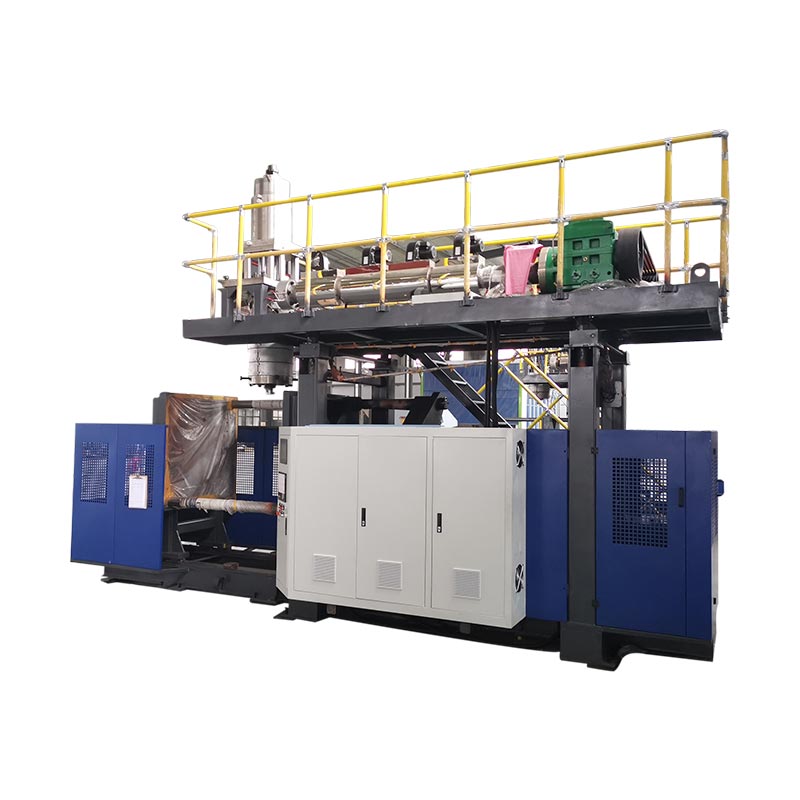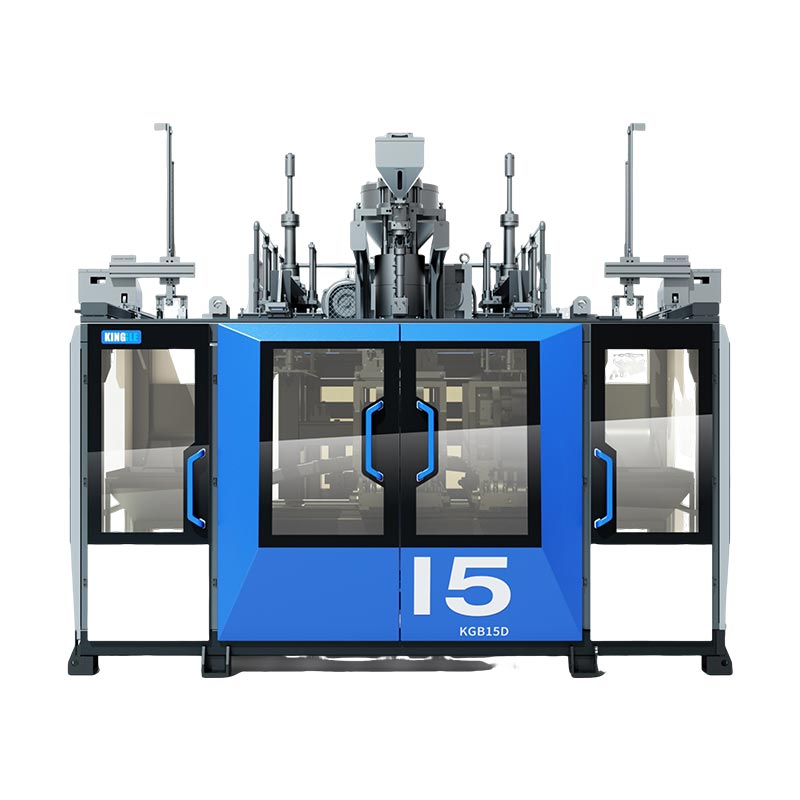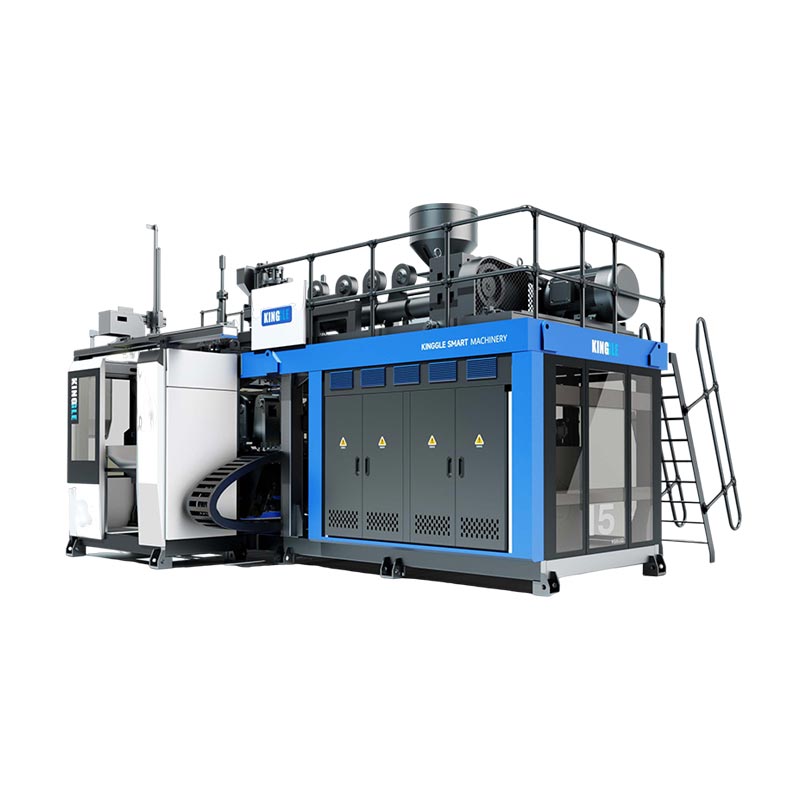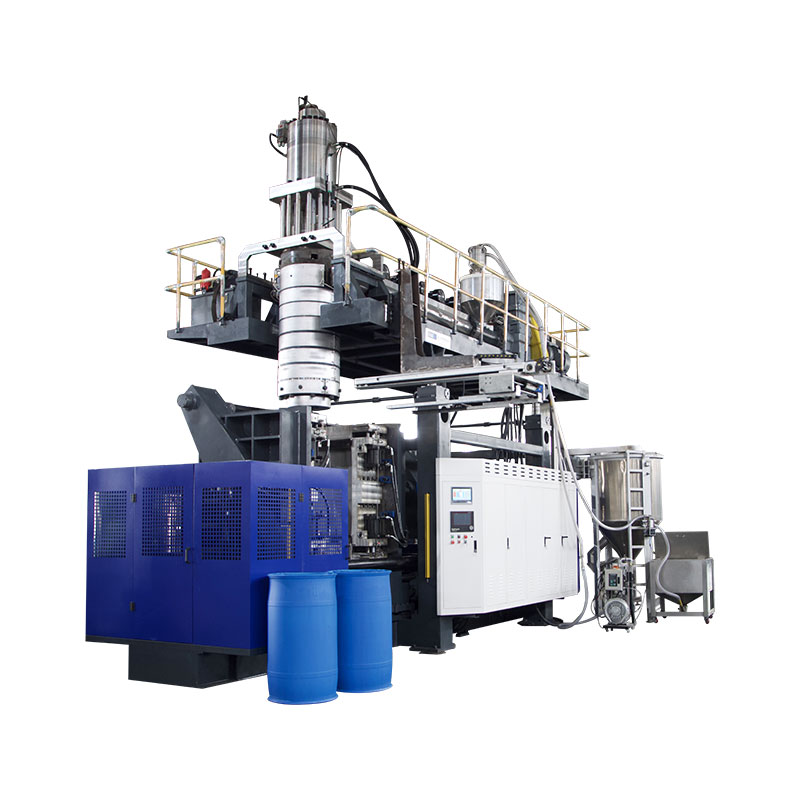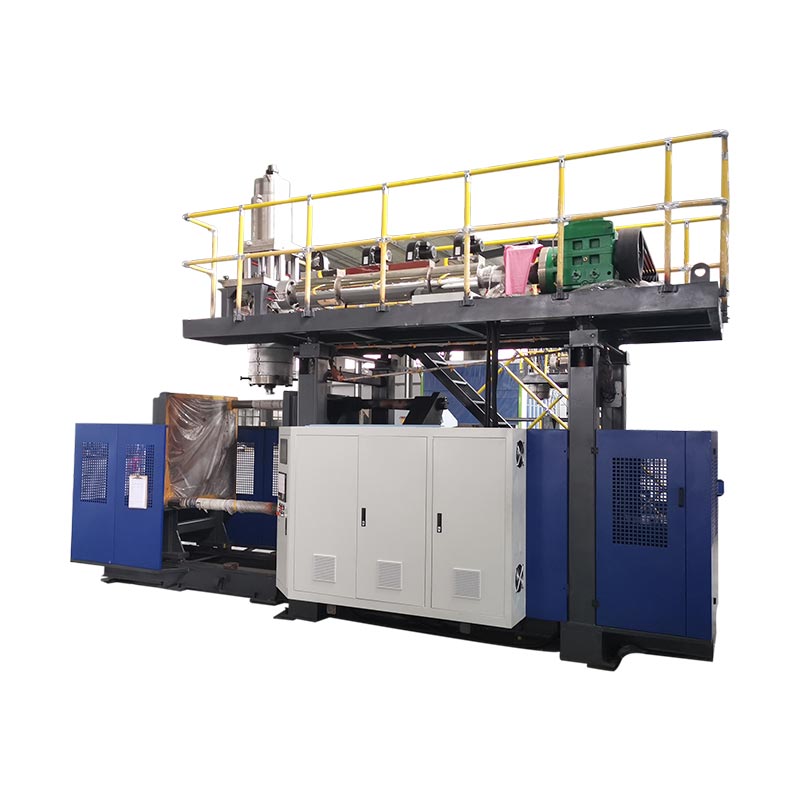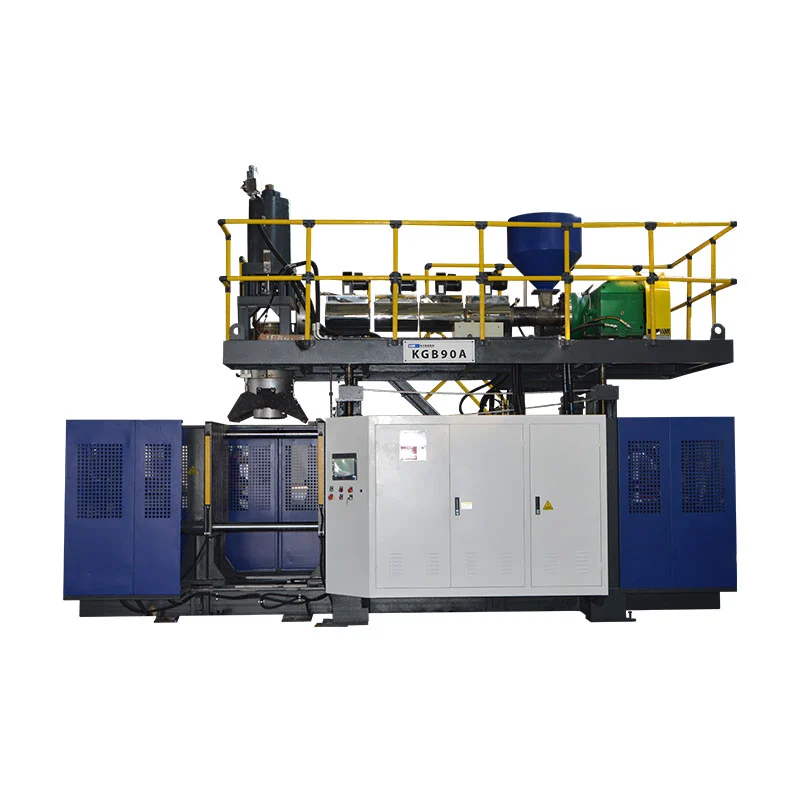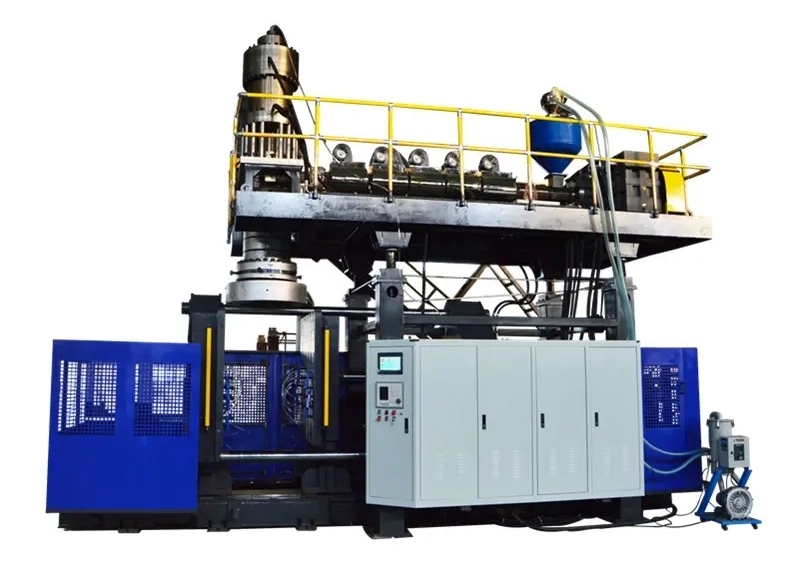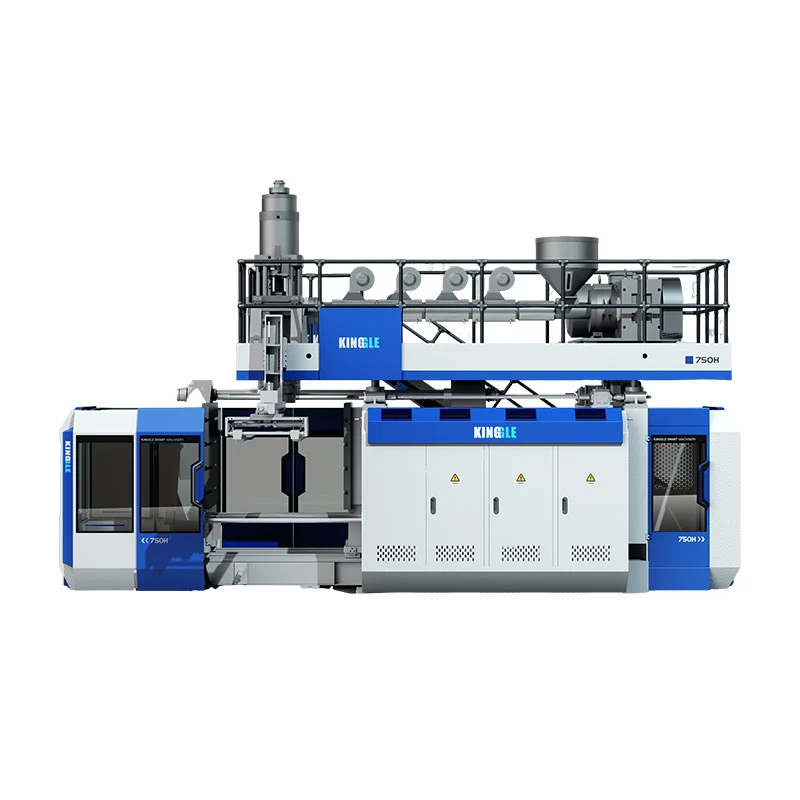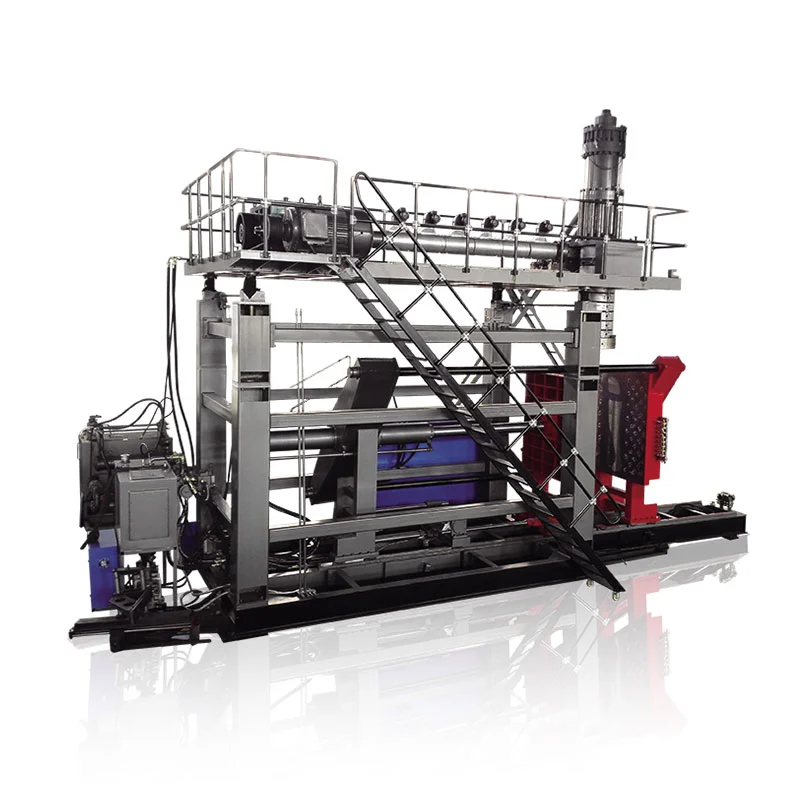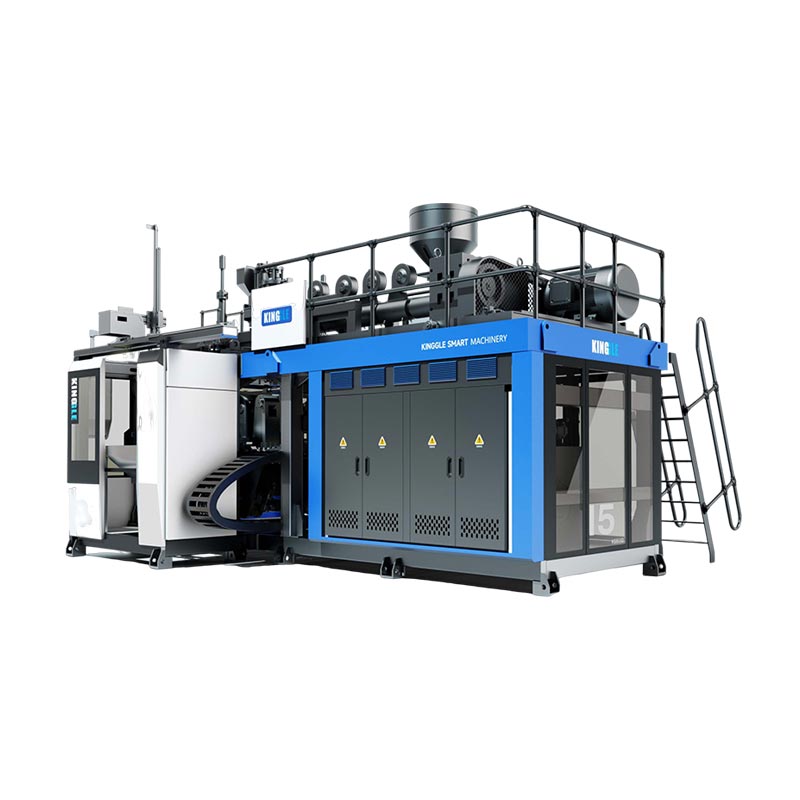
A निरंतर ब्लो मोल्डिंग मशीनएक नॉनस्टॉप पैरिसन को बाहर निकालता है जबकि मोल्ड स्टेशन इसे पकड़ने और फुलाने के लिए आगे बढ़ते हैं। एक्सट्रूडर कभी नहीं रुकता, जो इसे लगभग 0.5 से 30 लीटर तक एचडीपीई और पीपी कंटेनरों के लिए सबसे तेज़ मार्ग बनाता है। तीन चर आपका आउटपुट निर्धारित करते हैं: स्टेशन गिनती, डाई हेड कैविटीज़, और चक्र समय। तीन और आपकी लागत निर्धारित करते हैं: प्रति भाग ऊर्जा, रखरखाव, और स्क्रैप। यह मार्गदर्शिका हमारी अपनी मशीनों की वास्तविक विशिष्टताओं के साथ, दोनों पक्षों को कवर करती है।
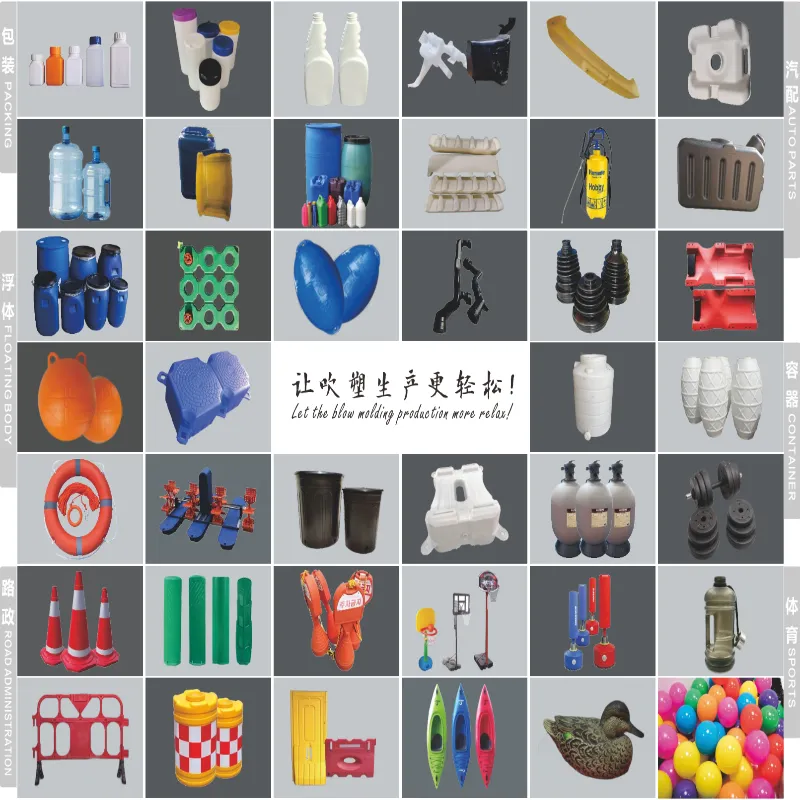
निरंतर एक्सट्रूज़न आपके द्वारा एक दिन में संभाले जाने वाले अधिकांश प्लास्टिक कंटेनरों को कवर करता है। डिटर्जेंट की बोतलें, मोटर तेल के जग, जेरी डिब्बे, एग्रोकेमिकल पैकेजिंग - लगभग सभी ऐसी मशीनों से निकलते हैं।
विवरण से पहले एक स्पष्टीकरण. साफ़ पीईटी पानी की बोतलें विभिन्न मशीनों पर एक अलग प्रक्रिया, इंजेक्शन स्ट्रेच ब्लो मोल्डिंग से आती हैं। यह गाइड एचडीपीई, पीपी, पीवीसी और पीए के लिए निरंतर एक्सट्रूज़न ब्लो मोल्डिंग को कवर करता है। यदि आपका उत्पाद पीईटी पेय बोतल है, तो हमारे उपकरणनिरंतर मशीन रेंजनहीं बनाऊंगा.
मशीन विन्यास: साँचे किस प्रकार पारिसन से मिलते हैं
प्रत्येक सतत मशीन एक ही समस्या का समाधान करती है। पैरिसन बिना रुके बहता है, इसलिए सांचे को उसके पास आना होगा, बंद करना होगा, फूंकना होगा और अगले शॉट से पहले बाहर निकलना होगा। मशीन कैसे कार्य करती है यह कॉन्फ़िगरेशन को परिभाषित करता है।
साँचे को हिलाने वाली मशीनेंसाँचे को क्षैतिज रूप से पैरिसन तक ले जाएँ। निर्माण सरल, सिद्ध और लागत प्रभावी है। इसमें 2 से 15 लीटर के कंटेनर शामिल हैं।
घुमावदार भुजा वाली मशीनेंसाँचे को एक चाप के माध्यम से घुमाएँ, जिससे यात्रा छोटी हो जाती है और चक्र की गति बढ़ जाती है। वे 1 से 6 परतों के लिए सह-एक्सट्रूज़न हेड भी रखते हैं। यह उच्च आउटपुट और स्तरित बोतलों का वर्ग है।
फिर स्टेशन की गिनती आती है.एकल स्टेशन (एल)एक मोल्ड सेट चलाता है।डबल स्टेशन (डी)एक एक्सट्रूडर से दो मोल्ड सेट चलाता है, इसलिए एक तरफ से झटका लगता है जबकि दूसरी तरफ से बाहर निकल जाता है।
| विन्यास | कंटेनर रेंज | के लिए सर्वोत्तम | अदला - बदली |
|---|---|---|---|
| मोल्ड-मूविंग, एकल स्टेशन | 2-15 एल | मामूली मात्रा, बार-बार उत्पाद परिवर्तन | प्रति मशीन सबसे कम आउटपुट |
| मोल्ड-मूविंग, डबल स्टेशन | 2-15 एल | एक उत्पाद परिवार पर उच्च मात्रा | अधिक लागत; स्थिर मांग की जरूरत है |
| घुमावदार भुजा, एकल स्टेशन | 5-30 एल | गति, स्तरित दीवारें, बड़े जेरी डिब्बे | उच्च ऊर्जा आकर्षित |
| घुमावदार भुजा, दोहरा स्टेशन | 5-30 एल | अधिकतम आउटपुट, वॉल्यूम पर मल्टी-लेयर | उच्चतम पूंजी और फर्श स्थान |
पौधा फिट, जल्दी जांचा गया:प्रतिबद्ध होने से पहले चार चीजों की पुष्टि करें - मशीन के पदचिह्न के सामने फर्श की जगह, डाई हेड और हॉपर लोडर के लिए छत की ऊंचाई, कनेक्टेड लोड के लिए तीन चरण की बिजली, और ठंडे पानी की क्षमता। मशीन का वजन 2 लीटर सिंगल स्टेशन पर 2.5 टन से लेकर 30 लीटर कर्व्ड-आर्म डबल स्टेशन पर 28.5 टन तक होता है, इसलिए अपनी फ्लोर लोडिंग की भी जांच करें।
अमेरिकी खरीदारों को एक और प्रारंभिक चेक जोड़ना चाहिए। भोजन, पेय पदार्थ, या फार्मास्युटिकल संपर्क के लिए कंटेनर एफडीए सामग्री आवश्यकताओं को लाते हैं जो आपकी राल और किसी भी रिग्राइंड नीति को आकार देते हैं। पुनर्नवीनीकरण-सामग्री नियम भी राज्य के अनुसार अलग-अलग होते हैं और अक्सर बदलते रहते हैं, इसलिए रेज़िन विनिर्देश को लॉक करने से पहले अपने उत्पाद श्रेणी के लिए वर्तमान आवश्यकता की पुष्टि करें।
उत्पादन प्रदर्शन: प्रति घंटे विशिष्टताओं को बोतलों में बदलना
प्रत्येक कैटलॉग एक आउटपुट नंबर प्रिंट करता है। इसे सही से पढ़ें, नहीं तो आप डिलीवरी के मामले में जरूरत से ज्यादा वादा करेंगे।
वे संख्याएँ दर्शाती हैंशुष्क चक्र- मशीन पूरी गति से खाली चल रही है, कोई प्लास्टिक नहीं, कोई कूलिंग नहीं। मशीनों की निष्पक्ष तुलना करने के लिए उनका उपयोग करें। इन्हें कभी भी उत्पादन पूर्वानुमान के रूप में उपयोग न करें।
यहां हमारी निरंतर सीमा में वास्तविक शुष्क-चक्र के आंकड़े हैं, उन विशिष्टताओं के साथ जो उन्हें चलाती हैं।
| नमूना | अधिकतम कंटेनर | शुष्क चक्र | दबाना | पेंच | एचडीपीई क्षमता | औसत ऊर्जा |
|---|---|---|---|---|---|---|
| KGB2L | 2 एल | 600 पीसी/घंटा | 40 के.एन | 50 मिमी, एल/डी 25 | 30 किग्रा/घंटा | 12-18 किलोवाट |
| KGB2D | 2 एल | 600×2 | 40 के.एन | 60 मिमी, एल/डी 25 | 55 किग्रा/घंटा | 12-18 किलोवाट |
| केजीबी5एल | 5 एल | 500 पीसी/घंटा | 65 के.एन | 60 मिमी, एल/डी 25 | 55 किग्रा/घंटा | 16-25 किलोवाट |
| KGB5D | 5 एल | 500×2 | 65 के.एन | 70 मिमी, एल/डी 25 | 80 किग्रा/घंटा | 16-25 किलोवाट |
| केजीबी15एल | 15 एल | 450 पीसी/घंटा | 165 के.एन | 75 मिमी, एल/डी 25 | 100 किग्रा/घंटा | 25-34 किलोवाट |
| केजीबी15डी | 15 एल | 450×2 | 165 के.एन | 90 मिमी, एल/डी 25 | 120 किग्रा/घंटा | 25-34 किलोवाट |
| केजीएच15एल | 15 एल | 500 पीसी/घंटा | 200 के.एन | 80 मिमी, एल/डी 25 | 150 किग्रा/घंटा | 40-50 किलोवाट |
| केजीएच15डी | 15 एल | 500×2 | 200 के.एन | 90 मिमी, एल/डी 25 | 180 किग्रा/घंटा | 40-50 किलोवाट |
| KGH30L | 30 एल | 450 पीसी/घंटा | 300 के.एन | 90 मिमी, एल/डी 25 | 180 किग्रा/घंटा | 70-80 किलोवाट |
| KGH30D | 30 एल | 450×2 | 300 के.एन | 100 मिमी, एल/डी 25 | 300 किग्रा/घंटा | 70-80 किलोवाट |
अब वह गणित जो उन संख्याओं को उत्पादन योजना में बदल देता है।
दो नियम उसे ईमानदार बनाते हैं। मोटी दीवारें धीमी गति से ठंडी होती हैं, इसलिए भारी हिस्से हल्के वाले की तुलना में अधिक कठोर होते हैं। और परिवर्तन ऐसे घंटे खाते हैं जो कभी भी चक्र-समय संख्या में प्रकट नहीं होते हैं।
स्थापना के बाद अपने स्वयं के डेरेट को मापें। शुष्क चक्र की पुष्टि करने के लिए मशीन को खाली चलाएं, फिर पूर्ण उत्पादन शिफ्ट चलाएं और अच्छे हिस्सों को घंटों से विभाजित करें। वह अनुपात आपका नियोजन कारक बन जाता है, और प्रक्रिया व्यवस्थित होने के बाद यह स्थिर रहता है।
केवल मशीन से नहीं, बल्कि लाइन से मिलान करें:अपने ब्लो मोल्डिंग आउटपुट को अपनी फिलिंग लाइन के अनुसार आकार दें, अलग-थलग नहीं। एक मशीन जो आपके भराव से आगे निकल जाती है वह इन्वेंट्री और फर्श अव्यवस्था पैदा करती है। अपने नियोजित टुकड़ों को प्रति घंटे शिफ्ट घंटों से गुणा करें, प्रति केस बोतलों से विभाजित करें, और खरीदने से पहले उस संख्या को अपने डाउनस्ट्रीम केस और पैलेट थ्रूपुट के विरुद्ध जांचें।
सामग्री और भाग डिजाइन
निरंतर एक्सट्रूज़न पीई, पीपी, पीवीसी और पीए चलाता है। एचडीपीई अधिकांश बोतलें और जेरी काम कर सकता है, और इसकी क्षमाशील प्रसंस्करण विंडो बताती है कि यह श्रेणी पर हावी क्यों है।
पेंच असली काम करता है. इसका व्यास और लंबाई-से-व्यास अनुपात निर्धारित करता है कि मशीन प्रति घंटे कितना राल पिघलाती है, और यह कुछ भी करने से पहले आउटपुट को सीमित कर देता है। हमारी मशीनें एल/डी 25 पर 50 से 100 मिमी स्क्रू चलाती हैं, बैरल पर 3 से 5 हीटिंग जोन और डाई हेड में 3×5 से 3×8 हीटिंग सेक्शन होते हैं।
| सामग्री | विशिष्ट उत्पाद | देखने के लिए क्या है |
|---|---|---|
| एचडीपीई | डिटर्जेंट की बोतलें, जेरी के डिब्बे, मोटर तेल के जग, डेयरी | सबसे क्षमाशील. पिघले हुए सूचकांक को भाग के वजन से मिलाएं - बड़े भागों के लिए कम एमएफआई |
| पीपी | गर्म-भरण और उच्च तापमान वाली पैकेजिंग | संकीर्ण प्रसंस्करण खिड़की; धीमी गति से ठंडा होता है, इसलिए चक्र लंबा हो जाता है |
| पीवीसी | साफ़ बोतलें, विशेष रासायनिक पैकेजिंग | गर्मी संवेदी। यदि यह गर्म बैठता है तो ख़राब हो जाता है; किसी भी रुकावट से पहले शुद्ध करें |
| मिश्रणों को दोबारा पीसें | अधिकांश उत्पादों की लागत में कमी | नियंत्रित अनुपात में मिश्रण करें; दूषित रिग्राइंड कणों को पिघल में ले जाता है |
पार्ट डिज़ाइन सेट की सीमाएँ मशीन पार नहीं कर सकतीं। गहरे अंडरकट्स पिंच-ऑफ से लड़ते हैं। नुकीले कोने उस दीवार को पतला कर देते हैं जहां परिसन सबसे अधिक फैला हुआ है। हैंडल को साफ-सुथरा बनाने के लिए पर्याप्त डाई हेड व्यास की आवश्यकता होती है - हमारे हेड सिंगल डाई-पिन मॉडल पर 90 से 220 मिमी तक चलते हैं।
किसी सांचे को काटने से पहले ड्राइंग को अपने आपूर्तिकर्ता के पास लाएँ। हमारे अनुभव में, अधिकांश दीवार-मोटाई की शिकायतें मशीन सेटिंग के बजाय डिज़ाइन निर्णय पर आधारित होती हैं - और ड्राइंग पर एक घंटा हफ्तों के परीक्षण-और-त्रुटि को रोकता है।
परतें अधिक विकल्प खोलती हैं। एक सह-एक्सट्रूज़न हेड एक रंगीन त्वचा, एक पारदर्शी दृश्य पट्टी, या एक दफन पुनर्नवीनीकरण कोर जोड़ता है - सभी एक ही शॉट में। हमारी कर्व्ड-आर्म मशीनें 1 से 6 परतों तक चलती हैं, जो पूरी तरह से कवर होती हैंमल्टी-लेयर गाइड.
स्वचालन, नियंत्रण, और ऊर्जा
नियंत्रण स्टैक यह तय करता है कि गुणवत्ता बदलावों के अनुरूप है या नहीं। किसी भी आपूर्तिकर्ता से पूछें कि उसके अंदर क्या है, और नाम की अपेक्षा करें, विशेषण की नहीं।
हमारी मशीनें मित्सुबिशी पीएलसी, एमओओजी सर्वो नियंत्रण, वेनव्यू एचएमआई, और ओमरॉन, श्नाइडर और जीईएफएन घटक चलाती हैं। क्रमादेशित दीवार-मोटाई नियंत्रण शॉट के माध्यम से डाई गैप को बदलता है, जो सामग्री को वहां रखता है जहां भाग को इसकी आवश्यकता होती है और जहां इसकी आवश्यकता नहीं होती है उसे बाहर निकालता है।
लाइन एकीकरण के लिए, तीन विशिष्ट प्रश्न पूछें: एमईएस या एससीएडीए कनेक्शन के लिए पीएलसी कौन से प्रोटोकॉल का खुलासा करता है, क्या अलार्म संरचित डेटा के रूप में निर्यात करता है, और क्या आपूर्तिकर्ता दूरस्थ निदान प्रदान करता है। हम IoT रिमोट मॉनिटरिंग प्रदान करते हैं ताकि हमारे इंजीनियर वास्तविक समय में मशीन का निरीक्षण कर सकें और उत्पादन बंद करने से पहले समस्याओं का पता लगा सकें।
ऊर्जा अपने स्वयं के विश्लेषण की पात्र है। तीन भार हावी हैं: बैरल हीटिंग, ड्राइव सिस्टम और कूलिंग। ऊपर दी गई तालिका मॉडल के अनुसार औसत खपत को सूचीबद्ध करती है, और मशीन के आकार के आधार पर ठंडा पानी 50 से 180 लीटर/मिनट चलता है।
आपूर्तिकर्ताओं की तुलना उस प्रति-भाग के आंकड़े के आधार पर करें, न कि प्रति घंटा ड्रा के आधार पर। एक तेज़ मशीन समान किलोवाट को अधिक बोतलों में फैलाती है, जो अक्सर उच्च-रेटेड मशीन को चलाने के लिए सस्ता बनाती है।
जीवनचक्र अर्थशास्त्र: मशीन खरीदने की लागत क्या है
खरीद मूल्य एक भुगतान है. स्वामित्व एक दशक तक चलता है। पांच कारक पूंजीगत लागत को संचालित करते हैं, और चार कारक परिचालन लागत को संचालित करते हैं।
| लागत बढ़ाने वाला | वर्ग | टिप्पणियाँ |
|---|---|---|
| मशीन का आकार और स्टेशन की संख्या | पूंजी | सबसे बड़ा एकल चर |
| परत गिनती | पूंजी | प्रत्येक परत एक एक्सट्रूडर और हेड जटिलता जोड़ती है |
| साँचे और गुहिकाएँ | पूंजी | आमतौर पर अलग से उद्धृत किया जाता है - उनके लिए बजट |
| डाउनस्ट्रीम स्वचालन | पूंजी | डिफ्लैशिंग, लीक परीक्षण, संदेश देना |
| ऊर्जा | ऑपरेटिंग | ऊपर दिए गए प्रति-भाग चित्र का उपयोग करें |
| श्रम | ऑपरेटिंग | स्वचालित डिफ्लैशिंग और हैंडलिंग के साथ तेजी से गिरता है |
| स्क्रैप करें और पुनः पीसें | ऑपरेटिंग | रिग्राइंड लूप को बंद करने से वह फ़्लैश पुनः प्राप्त हो जाता है जिसके लिए आपने पहले ही भुगतान कर दिया है |
| पुर्जों और रखरखाव | ऑपरेटिंग | वार्षिक बजट; साइट पर तेजी से पहनने वाली वस्तुओं का स्टॉक करें |
अपना पेबैक मॉडल डेल्टा पर बनाएं, कुल पर नहीं। आप आज जो चलाते हैं, उसकी तुलना नई लाइन से करें: प्रति घंटे भागों का लाभ, श्रम के घंटे की बचत, स्क्रैप में कमी, प्रति भाग ऊर्जा में बदलाव। मशीन और टूलींग लागत को उस वार्षिक लाभ से विभाजित करें, और आपके पास विक्रेता के बजाय अपने स्वयं के नंबरों में भुगतान अवधि होगी।
रखरखाव और विफलता मोड
अपटाइम एक शेड्यूल से आता है, भाग्य से नहीं। कार्य के तीन स्तरों की योजना बनाएं.
| अंतराल | कार्य |
|---|---|
| दैनिक | डाई हेड हीटर और तापमान की जाँच करें; पिंच-ऑफ़ क्षेत्र साफ़ करें; ठंडा पानी के प्रवाह और दबाव को सत्यापित करें |
| साप्ताहिक | क्लैम्पिंग चेहरों और पिनों का पता लगाने का निरीक्षण करें; सर्वो और हाइड्रोलिक दबाव की जाँच करें; बहाव के लिए स्क्रैप दर की समीक्षा करें |
| त्रैमासिक | प्रदर्शन निदान चलाएँ; स्नेहन प्रणाली का निरीक्षण करें; महत्वपूर्ण घटकों को अंशांकित करें |
| हर साल | स्क्रू और बैरल घिसाव का निरीक्षण करें; डाई हेड की सेवा करें; पूर्ण स्पेयर-पार्ट सूची की समीक्षा करें |
सामान्य विफलता मोड पैटर्न का पालन करते हैं: घिसे हुए पिंच-ऑफ किनारे बेस वेल्ड को कमजोर करते हैं, बहते हीटर जोन दीवार वितरण को बदलते हैं, और सुस्त क्लैंपिंग चेहरे फ्लैश को प्रकट करते हैं। हर एक पहले भाग में एक दोष के रूप में दिखाई देता है।
ऑपरेटर प्रशिक्षण किसी भी स्पेयर पार्ट की तुलना में तेजी से भुगतान करता है। पुष्टि करें कि आपके आपूर्तिकर्ता में क्या शामिल है, और पुष्टि करें कि इंस्टॉलेशन आपकी स्थानीय सुरक्षा आवश्यकताओं के लिए मशीन की सुरक्षा और लॉकआउट प्रक्रियाओं को कवर करता है - यूएस में, इसका मतलब है कि लाइन के उत्पादन शुरू होने से पहले ओएसएचए अनुपालन पर हस्ताक्षर किए गए हैं।
वारंटी के बारे में लिखित में पूछें:हमारी मशीन आपके कारखाने में आने से लेकर पूरी मशीन पर एक वर्ष तक चलती है, जिसमें MOOG दीवार-मोटाई नियंत्रक और सर्वो मोटर्स जैसे मुख्य घटक दो साल तक चलते हैं। किसी भी आपूर्तिकर्ता से पूछें कि उनकी वारंटी में क्या शामिल है, क्या शामिल नहीं है, और स्पेयर पार्ट्स आपके देश में कितनी तेजी से पहुंचते हैं।
अपना कॉन्फ़िगरेशन चुनना
इस क्रम में कार्य करें: कंटेनर की मात्रा और सामग्री मशीन वर्ग को सीमित करती है, वार्षिक मात्रा सिंगल या डबल स्टेशन तय करती है, और परत की आवश्यकताएं मोल्ड-मूविंग या घुमावदार भुजा तय करती हैं। कैविटीज़ तब आउटपुट को आपके पूर्वानुमान के अनुसार मापती हैं।
हमारापाँच-चरणीय चयन मार्गदर्शिकाउस आकार पथ पर विस्तार से चलता है। 30 लीटर से ऊपर के कंटेनरों के लिए, निरंतर बाहर निकालना के लिए परिक्षेत्र बहुत भारी हो जाता है, और निर्णय संचायक मशीनों पर चला जाता है - जो हमारे में शामिल हैसंचायक बनाम निरंतर तुलना.
अक्सर पूछे जाने वाले प्रश्नों
सतत ब्लो मोल्डिंग मशीन क्या है?
एक निरंतर ब्लो मोल्डिंग मशीन पिघले हुए प्लास्टिक की एक नॉनस्टॉप ट्यूब को बाहर निकालती है, जिसे पैरिसन कहा जाता है, जबकि एक या दो मोल्ड स्टेशन इसे पकड़ने, बंद करने और भाग को फुलाने के लिए आगे बढ़ते हैं। एक्सट्रूडर कभी नहीं रुकता। यह एचडीपीई, पीपी और पीवीसी में छोटे और मध्यम कंटेनरों - बोतलों, जेरी कैन और स्नेहक पैकेजिंग के लिए उपयुक्त है। बड़े भागों के स्थान पर संचायक मशीनों का उपयोग किया जाता है, क्योंकि भारी लटकता हुआ पैरिसन सांचे के बंद होने से पहले खिंच जाता है।
मैं चक्र समय और गुहाओं से प्रति घंटे बोतलों की गणना कैसे करूँ?
स्टेशन की गिनती से प्रति घंटा चक्रों को गुहाओं से गुणा करें। एक डबल स्टेशन पर 2-कैविटी हेड के साथ 600 शुष्क चक्र प्रति घंटे की दर से रेटेड एक मशीन सैद्धांतिक रूप से 2,400 टुकड़े प्रति घंटे तक पहुंचती है। फिर कूलिंग, हैंडलिंग और चेंजओवर के लिए यथार्थवादी व्युत्पन्न लागू करें, क्योंकि कैटलॉग रेटिंग मशीन साइक्लिंग को खाली दिखाती है। व्युत्पन्न संख्या पर योजना क्षमता.
कौन सी सामग्रियां निरंतर ब्लो मोल्डिंग मशीन पर चलती हैं?
एचडीपीई, पीपी, पीवीसी और पीए निरंतर एक्सट्रूज़न ब्लो मोल्डिंग मशीनों पर अच्छी तरह से चलते हैं। एचडीपीई बोतल और जेरी कैन के उत्पादन पर हावी है। स्क्रू को सामग्री से मिलाएं: सख्त ग्रेड को अधिक पिघलने की क्षमता की आवश्यकता होती है, यही कारण है कि स्क्रू का व्यास और लंबाई-से-व्यास अनुपात मायने रखता है। स्पष्ट पीईटी पेय बोतलें एक अलग प्रक्रिया - इंजेक्शन स्ट्रेच ब्लो मोल्डिंग - और विभिन्न मशीनों का उपयोग करती हैं।
एक सतत ब्लो मोल्डिंग मशीन कितनी ऊर्जा का उपयोग करती है?
मशीन के आकार के साथ औसत ऊर्जा खपत का पैमाना। किंगल निरंतर मशीनें 2 एल क्लास पर 12 से 18 किलोवाट, 5 एल क्लास पर 16 से 25 किलोवाट, 15 एल क्लास पर 25 से 34 किलोवाट और हाई-स्पीड कर्व्ड-आर्म मॉडल पर 40 से 80 किलोवाट तक चलती हैं। आपूर्तिकर्ताओं की तुलना प्रति घंटे के बजाय प्रति तैयार हिस्से पर ऊर्जा से करें, क्योंकि एक तेज़ मशीन समान ड्रॉ को अधिक टुकड़ों में फैलाती है।
सतत ब्लो मोल्डिंग लाइन को किस रखरखाव की आवश्यकता होती है?
दैनिक, साप्ताहिक और त्रैमासिक कार्य की योजना बनाएं। दैनिक: डाई हेड हीटर की जांच करें, पिंच-ऑफ क्षेत्र को साफ़ करें, ठंडा पानी के प्रवाह को सत्यापित करें। साप्ताहिक: क्लैम्पिंग सतहों और हाइड्रोलिक या सर्वो दबावों का निरीक्षण करें। त्रैमासिक: प्रदर्शन निदान चलाएं, स्नेहन प्रणाली का निरीक्षण करें, और महत्वपूर्ण घटकों को जांचें। तेजी से पहनने वाले पुर्जों को साइट पर रखें, क्योंकि गायब हिस्से की कीमत इन्वेंट्री की तुलना में डाउनटाइम में अधिक होती है।
अगला कदम इस पर निर्भर करता है कि आप कहां हैं
अपने कंटेनर विवरण भेजें - मात्रा, सामग्री, दीवार की मोटाई, लक्ष्य आउटपुट - और हमारे इंजीनियर आपके चरण के लिए सही पथ के साथ प्रतिक्रिया देंगे:
- किसी नये उत्पाद का परीक्षण कर रहे हैं?हम एक प्रारंभिक कॉन्फ़िगरेशन की अनुशंसा करेंगे और एक नमूना परीक्षण में आपका हिस्सा चलाएंगे।
- क्षमता जोड़ी जा रही है?हम आपकी फिलिंग लाइन के विरुद्ध आउटपुट गणित बनाएंगे और मिलान मॉडल को उद्धृत करेंगे।
- एक पुरानी मशीन को बदलना?हम आपकी वर्तमान लाइन के मुकाबले प्रति हिस्से और स्क्रैप की ऊर्जा की तुलना करेंगे, इसलिए भुगतान आपके नंबरों से होगा।
प्रत्येक कोटेशन में मॉडल, घटकों, व्यापार शर्तों और लीड समय का नाम दिया गया है - नियमित मॉडल 30 से 40 दिन चलते हैं, कस्टम बिल्ड 60 से 120 दिन चलते हैं। ब्राउज़ करेंपूर्ण सतत मशीन रेंजजब आप अपने नंबर इकट्ठा करते हैं।
कॉन्फ़िगरेशन और उद्धरण का अनुरोध करें →एक सतत ब्लो मोल्डिंग मशीन लय के माध्यम से अपनी जगह अर्जित करती है - एक एक्सट्रूडर जो कभी नहीं रुकता, सांचे जो चलते रहते हैं, और आपके भराव के आकार की एक रेखा होती है। कॉन्फ़िगरेशन, कैविटी गिनती और व्युत्पन्न अधिकार प्राप्त करें, और आउटपुट गणित उत्पादन में रहता है। में मॉडल और विशिष्टताएँ देखेंनिरंतर ब्लो मोल्डिंग मशीन रेंज.