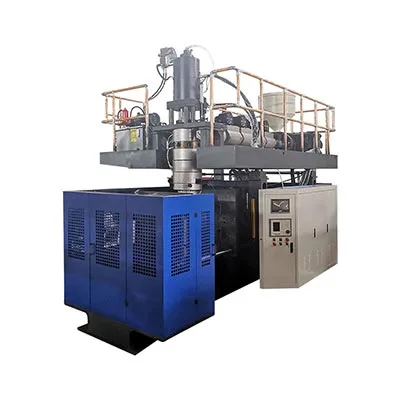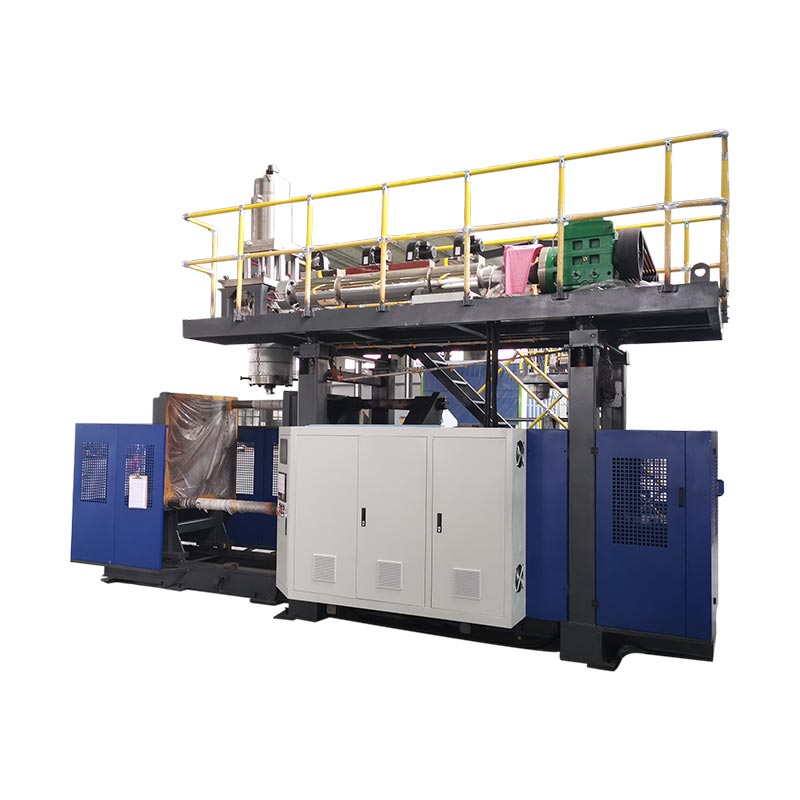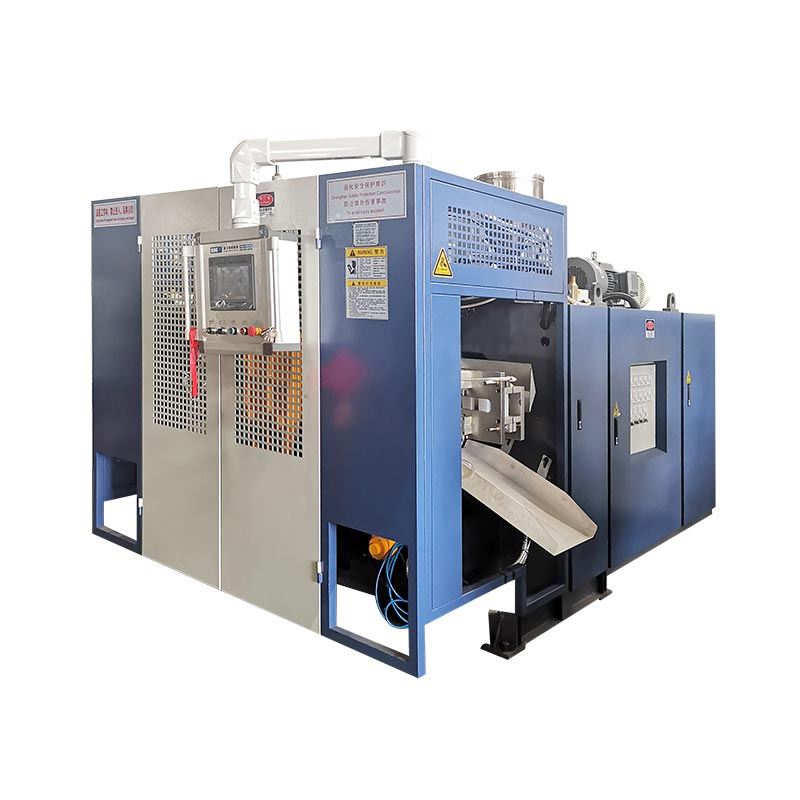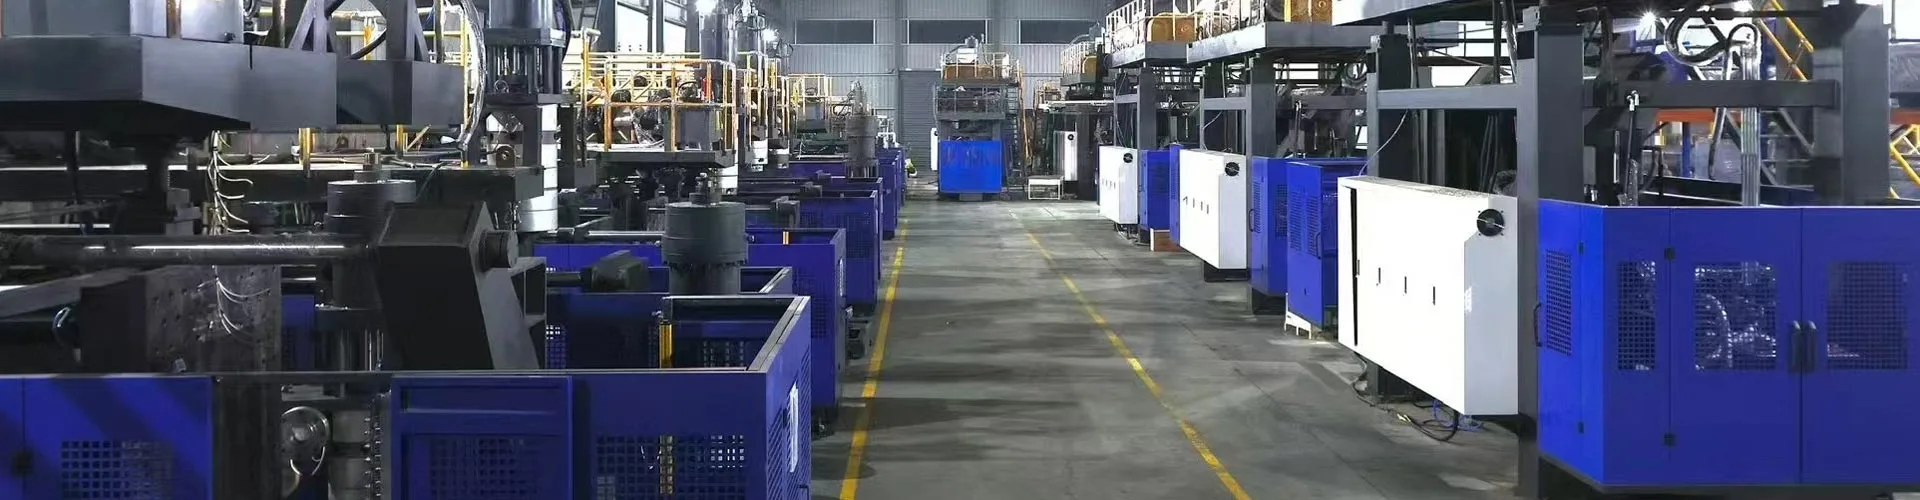
ऑटोमोटिव ब्लो मोल्डिंग वायु नलिकाओं और द्रव भंडार जैसे खोखले भागों का उत्पादन कर सकती है। उपकरण का चयन भाग ड्राइंग, निर्दिष्ट राल और स्वीकृति आवश्यकताओं से शुरू होता है। एक मशीन का विज्ञापित कंटेनर वॉल्यूम अकेले यह स्थापित नहीं कर सकता है कि क्या यह एक विशेष डक्ट बनाएगा, इसके मोल्ड को समायोजित करेगा या आवश्यक तैयार आउटपुट प्रदान करेगा।
एक उपयोगी खरीद समीक्षा पूरी प्रक्रिया के माध्यम से भाग का अनुसरण करती है: गठन, निष्कासन, ट्रिमिंग, असेंबली और निरीक्षण। नाममात्र उत्पादन या कीमत की तुलना करने से पहले अनिवार्य उत्पाद और टूलींग आवश्यकताओं को हल करें। अन्यथा, एक तेज़ मोल्डिंग चक्र एक उत्पादन सेल को छुपा सकता है जो अभी भी अपने वितरण लक्ष्य से चूक गया है।

ब्लो मोल्डिंग ऑटोमोटिव पार्ट्स: अनुप्रयोग और प्रक्रिया उपयुक्तता
ऑटोमोटिव पार्ट्स को इस आधार पर समूहित करें कि उन्हें क्या करना चाहिए, न कि इस आधार पर कि वे खोखले हैं। एक केबिन एयर डक्ट, एक इंजन एयर-इनटेक घटक और एक तरल जलाशय को अलग-अलग समीक्षाओं की आवश्यकता होती है। उनकी परिचालन स्थितियाँ और इंटरफ़ेस उन प्रश्नों को निर्धारित करते हैं जिनका एक मशीन प्रस्ताव को उत्तर देना होगा।
| भाग परिवार | स्थापित करने के लिए इनपुट | उपकरण और टूलींग प्रश्न |
|---|---|---|
| केबिन एचवीएसी नलिकाएं | वायु पथ, कनेक्शन ज्यामिति, स्थापना स्थान और निर्दिष्ट कार्यात्मक जांच | क्या प्रस्तावित मार्ग निकाय का निर्माण कर सकता है और सुलभ ट्रिमिंग और निरीक्षण स्थानों को छोड़ सकता है? |
| इंजन वायु-सेवन भाग | निर्दिष्ट तापमान, दबाव या निर्वात स्थितियाँ, मीडिया एक्सपोज़र और कनेक्शन आवश्यकताएँ | क्या राल, निर्माण मार्ग और पूर्ण कोशिका उन विशेष परिस्थितियों के अनुरूप है? |
| द्रव भण्डार | द्रव, सेवा शर्तें, बंदरगाह, बढ़ते सुविधाएँ और स्वीकृति मानदंड | बॉडी, इंटरफेस और किसी भी बाद की असेंबली का उत्पादन और सत्यापन कैसे किया जाएगा? |
| अन्य खोखले तकनीकी हिस्से | लोड केस, आयाम, असेंबली सुविधाएँ और इच्छित उपयोग | क्या ब्लो मोल्डिंग उपयुक्त है, या किसी अन्य गठन या जुड़ने वाले मार्ग की तुलना की जानी चाहिए? |
ईंधन-प्रणाली परियोजनाओं को एक अलग अनुमोदन पथ पर रखें। उदाहरण के लिए,RISE प्लास्टिक ईंधन-टैंक अग्नि परीक्षण का वर्णन करता हैसंयुक्त राष्ट्र विनियमन 34, अनुबंध 5, खंड 5 के तहत। यह एक विशिष्ट परीक्षण दायरा है, पूर्ण अनुमोदन चेकलिस्ट नहीं। वास्तविक ईंधन-प्रणाली परियोजना के लिए लागू बाजार, आवश्यकताओं और अनुमोदन जिम्मेदारियों की स्थापना करें; "कार टैंक" को सूचीबद्ध करने वाली एक मशीन सूची अनुरूप ईंधन-टैंक उत्पादन स्थापित नहीं करती है।
ब्लो-मोल्डेड एचवीएसी नलिकाएं: ज्यामिति, इंटरफेस और मशीन आवश्यकताएं
ब्लो-मोल्डेड एचवीएसी नलिकाओं के लिए, वायु पथ और प्रत्येक कनेक्शन की एक साथ समीक्षा करें। एक शरीर जिसे बनाया जा सकता है, उसे अभी भी खुलेपन की आवश्यकता होती है जिसे काटा जा सकता है, स्थित किया जा सकता है और जांचा जा सकता है। इसलिए कस्टम प्लास्टिक डक्टवर्क को परिभाषित ज्यामिति और इच्छित तैयार ज्यामिति दोनों के साथ उद्धरण चरण तक पहुंचना चाहिए।
इंजन एयर-इनटेक आवश्यकताओं से केबिन वेंटिलेशन को अलग करें
इंजन की वायु-सेवन सामग्री या परीक्षण स्थिति को केवल इसलिए केबिन डक्ट में स्थानांतरित न करें क्योंकि दोनों में हवा होती है। स्थापना वातावरण, अनुमोदित सामग्री और विशेष भाग के लिए आवश्यक जांच को रिकॉर्ड करें। यदि दबाव, वैक्यूम, तापमान चक्रण या द्रव जोखिम मायने रखता है, तो परियोजना विनिर्देश में प्रासंगिक स्थितियों की पहचान करें।
तैयार कनेक्शन की समीक्षा करें, न कि केवल ढाले गए उद्घाटन की
कनेक्शन समाप्त होने, डेटा माउंट करने, अनुभाग परिवर्तन और ड्राइंग पर प्रस्तावित ट्रिमिंग स्थानों को चिह्नित करें। फिर जांचें कि भाग फिनिशिंग या निरीक्षण फिक्स्चर में कैसे बैठेगा। एक उपयोगी समीक्षा प्रश्न यह है कि क्या एक ही डेटाम सिस्टम ट्रिमिंग, माप और असेंबली के दौरान लगातार भाग का पता लगा सकता है।
सेल को परिभाषित करने से पहले किसी भी आवश्यक प्रवाह, मार्ग, फिट या सीलिंग जांच को निर्दिष्ट करें। इन जांचों के लिए समर्पित फिक्स्चर या अलग स्टेशनों की आवश्यकता हो सकती है। उनके पास ब्लो मोल्डिंग मशीन के साथ आने के बजाय एक निर्दिष्ट आपूर्तिकर्ता और स्वीकृति विधि होनी चाहिए।
मशीन का आकार चुनने से पहले प्रक्रिया मार्ग चुनें
बड़ी मशीन का चयन करने से पहले चर्चा करें कि पैरिसन मोल्ड कैविटी तक कैसे पहुंचेगा। पैरिसन गर्म खोखली ट्यूब होती है जिसे प्रक्रिया बनाती और फुलाती है। इसकी हैंडलिंग और प्लेसमेंट ज्यामिति के अनुरूप होनी चाहिए।
पारंपरिक एक्सट्रूज़न बनाम 3डी सक्शन ब्लो मोल्डिंग
टोरे की 3डी सक्शन ब्लो मोल्डिंग की तकनीकी व्याख्यालंबी, जटिल खोखली आकृतियों के लिए मोल्ड गुहा में पैरिसन को पेश करने वाले सक्शन का वर्णन करता है। यह एक विशिष्ट प्रक्रिया व्यवस्था है. पार्ट-रिमूवल रोबोट के साथ एक पारंपरिक एक्सट्रूज़न ब्लो मोल्डिंग मशीन को उस क्षमता के समकक्ष प्रमाण के रूप में नहीं माना जाना चाहिए।
एक अजीब रास्ते के लिए, वास्तविक ज्यामिति और राल का उपयोग करके एक फॉर्मिंग-रूट समीक्षा का अनुरोध करें। पारंपरिक एक्सट्रूज़न ब्लो मोल्डिंग, एक विशेष प्लेसमेंट या सक्शन मार्ग की तुलना करें, और जहां उपयुक्त हो वहां मोल्ड किए गए अनुभागों को जोड़ें। तुलना में व्यवहार्यता, इंटरफेस और डाउनस्ट्रीम कार्य को संबोधित करना चाहिए, बजाय यह मानने के कि एक मार्ग प्रत्येक ऑटोमोटिव डक्ट के लिए उपयुक्त है।
मेल्ट डिलीवरी और ड्राइव कॉन्फ़िगरेशन को अलग रखें
निरंतर एक्सट्रूज़न और संचायक-हेड ऑपरेशन पिघल डिलीवरी का वर्णन करते हैं। पेरिसन प्लेसमेंट प्रक्रिया के एक अलग हिस्से का वर्णन करता है। हाइड्रोलिक, सर्वो-हाइड्रोलिक और इलेक्ट्रिक ड्राइव एक्चुएशन का वर्णन करते हैं। अलग-अलग अक्षों पर इनकी तुलना करने से उद्धरणों की व्याख्या करना आसान हो जाता है और एक स्वचालन लेबल को एक गठन क्षमता के लिए खड़ा होने से रोकता है।
वास्तविक ऑटोमोटिव अनुप्रयोग के लिए ब्लो मोल्डिंग रेजिन का चयन करें
ग्रेड निर्दिष्ट करें, न कि केवल पॉलिमर परिवार। "पीए" या "पीपी" सुदृढीकरण, संशोधन, प्रसंस्करण व्यवहार और इच्छित भाग के लिए उपयुक्तता के बारे में खुले प्रश्न छोड़ता है। एनवेलियर्स काड्यूरेथन PA6 पोर्टफोलियोउदाहरण के लिए, ट्यूबों और वायु नलिकाओं के लिए ब्लो मोल्डिंग ग्रेड और प्रबलित ग्रेड को अलग करता है। एक पारिवारिक नाम एक विनिमेय नुस्खा की पहचान नहीं करता है।
सामग्री की तैयारी और प्लास्टिकीकरण को ग्रेड से मिलाएँ
वर्तमान ग्रेड-विशिष्ट प्रसंस्करण निर्देश प्राप्त करें। प्रस्तावित सुखाने और खिलाने की व्यवस्था, जहां आवश्यक हो नमी माप, पेंच और सिर की उपयुक्तता, तापमान नियंत्रण और यौगिक के लिए आवश्यक किसी भी पहनने-प्रतिरोधी विनिर्देश की जांच करें। ये तकनीकी पुष्टि के लिए आइटम हैं, न कि सभी इंजीनियरिंग प्लास्टिक के लिए एक सुखाने तापमान प्रकाशित करने का कारण।
टोरे ब्लो मोल्डिंग राल उपयुक्तता के लिए प्रासंगिक पिघली हुई चिपचिपाहट और आकार-प्रतिधारण स्थिरता की पहचान करता है। परीक्षण के दौरान सामग्री की स्थिति और प्रक्रिया सेटिंग्स को रिकॉर्ड करें ताकि किसी ज्ञात नुस्खा के आधार पर गठन संबंधी समस्या की जांच की जा सके। किसी मशीन की प्रकाशित एचडीपीई एक्सट्रूज़न दर को किसी भिन्न रेज़िन के साथ उसकी डिलीवरी दर के प्रमाण के रूप में स्वीकार न करें।
अनुमोदित रेसिपी के भीतर ही दोबारा पीसकर रखें
स्रोत, प्रसंस्करण इतिहास और रिग्राइंड के प्रस्तावित अनुपात को रिकॉर्ड करें, साथ ही ग्राहक की अनुमति और नुस्खा को योग्य बनाने के लिए आवश्यक जांच भी रिकॉर्ड करें। इच्छित उत्पादन मिश्रण का परीक्षण करें। केवल वर्जिन रेज़िन का उपयोग करने वाला परीक्षण बाद में पुनः ग्राइंड जोड़ के साथ प्रदर्शन स्थापित नहीं करता है।
पार्ट ड्राइंग का ब्लो मोल्डिंग उपकरण आवश्यकताओं में अनुवाद करें
ब्लो मोल्डिंग उपकरण की समीक्षा के लिए आवश्यकता-से-साक्ष्य तालिका का उपयोग करें। प्रत्येक अनिवार्य आवश्यकता के लिए संबंधित विनिर्देश, ड्राइंग या परीक्षण रिकॉर्ड की आवश्यकता होती है। अनसुलझे आइटम तब तक दृश्यमान रहने चाहिए जब तक कि जिम्मेदार पक्ष उन्हें बंद न कर दे।
| मांग | प्रस्ताव की जांच करें | सबूत और समापन |
|---|---|---|
| सामग्री और सकल शॉट की मांग | ग्रेड-विशिष्ट प्लास्टिसाइज़िंग, प्रयोग करने योग्य शॉट और डिलीवरी; केवल तैयार वजन के बजाय प्रक्रिया स्क्रैप को शामिल करें | सामग्री रिकॉर्ड और प्रतिनिधि गठन परीक्षण |
| साँचे की स्थापना | लिफाफा, माउंटिंग, मोल्ड की मोटाई और द्रव्यमान, उपयोगिताएँ और सेवा पहुंच | मोल्ड-मशीन इंटरफ़ेस ड्राइंग |
| खोलना और हटाना | गर्म हिस्से के लिए खुली जगह, आवश्यक मोल्ड मूवमेंट, ग्रिपर पथ और निकासी | मोशन समीक्षा और साक्षी निष्कासन अनुक्रम |
| महत्वपूर्ण दीवार क्षेत्र | हेड टूलींग, पैरिसन नियंत्रण और प्रस्तावित निरीक्षण स्थान | ड्राइंग सीमाओं के विरुद्ध मैप किए गए माप |
| समाप्त इंटरफ़ेस | ट्रिमिंग, जॉइनिंग, असेंबली और पोजिशनिंग फिक्स्चर | समाप्त-भाग आयामी और कार्यात्मक जाँच |
| स्वीकृत आउटपुट | पूर्ण सेल, गिनती बिंदु, रुकावट नियम और अस्वीकार हैंडलिंग | स्वीकृत मात्रा और स्टॉप रिकॉर्ड के साथ समयबद्ध परीक्षण |
मैं ऑटोमोटिव ब्लो मोल्डिंग प्रोजेक्ट की समीक्षा कैसे करूंगा
ऑटोमोटिव ब्लो मोल्डिंग प्रोजेक्ट के लिए, मैं मशीन की क्षमता पर चर्चा करने से पहले भाग की ड्राइंग की समीक्षा करूंगा। मेरे शुरुआती प्रश्न सामग्री ग्रेड, परिचालन वातावरण, कनेक्शन बिंदु और स्वीकृति आवश्यकताओं से संबंधित होंगे। एक मशीन का नाममात्र कंटेनर वॉल्यूम एक स्क्रीनिंग संदर्भ बना रहेगा, न कि किसी डक्ट या अनियमित जलाशय को मंजूरी देने का आधार।
यदि कोई परीक्षण भाग अपने वजन लक्ष्य को पूरा करता है लेकिन स्थानीय दीवार-मोटाई जांच में विफल रहता है, तो मैं समग्र भाग का वजन बढ़ाने से पहले सामग्री वितरण की जांच करूंगा। मैं निर्दिष्ट निरीक्षण स्थानों की तुलना पैरिसन प्रोफाइल, सामग्री की तैयारी, टूलींग और रिकॉर्ड की गई प्रक्रिया सेटिंग्स से करूंगा। हर जगह सामग्री जोड़ना एक प्रस्तावित परिवर्तन बना रहेगा जब तक कि संबंधित भाग की जांच से पता नहीं चलता कि इससे समस्या हल हो गई है।
टूलींग समीक्षा में इस बात पर अधिक चर्चा की जाएगी कि क्या मोल्ड प्लेटों के बीच फिट बैठता है। मैं माउंटिंग, मोल्ड की मोटाई, खुलने की जगह, आवश्यक गतिविधियां और पूर्ण भाग-हटाने के पथ की जांच करूंगा। बंदरगाहों और माउंटिंग सुविधाओं को मोल्डिंग के बाद ट्रिमिंग, स्थिति और निरीक्षण के लिए एक स्पष्ट योजना की भी आवश्यकता होगी।
एक निर्दिष्ट इंजीनियरिंग-प्लास्टिक ग्रेड के लिए, मैं इसके प्रसंस्करण मार्गदर्शन का अनुरोध करूंगा और प्रस्तावित सुखाने, फीडिंग, स्क्रू और हेड व्यवस्था को सत्यापित करूंगा। मैं किसी अन्य रेजिन के साथ प्रदर्शन के प्रमाण के रूप में एचडीपीई थ्रूपुट आंकड़े का उपयोग नहीं करूंगा। कोई भी प्रस्तावित रिग्राइंड रेसिपी लागू सामग्री और ग्राहक आवश्यकताओं के अधीन रहेगी।
प्रोडक्शन सेल को मंजूरी देने से पहले, मैं परीक्षण योजना में डाउनस्ट्रीम कार्य को शामिल करूंगा। एक मोल्डेड डक्ट को अभी भी सहमत ट्रिमिंग, असेंबली और निरीक्षण चरणों को पारित करने की आवश्यकता है। मैं स्वीकृत आउटपुट, रुकावटों और मैन्युअल समायोजनों को रिकॉर्ड करूंगा, फिर पारित आवश्यकताओं को सुधार या आगे के साक्ष्य की आवश्यकता वाली वस्तुओं से अलग करूंगा।
मेरी सिफ़ारिश उन निष्कर्षों पर निर्भर करेगी। एक बड़ी मशीन उत्पादन में कमी के प्रति मेरी स्वचालित प्रतिक्रिया नहीं होगी; मैं पहले यह स्थापित करूंगा कि क्या प्रतिबंध मोल्डिंग, हैंडलिंग, फिनिशिंग या निरीक्षण से आया है।
ब्लो मोल्ड डिजाइन, दीवार वितरण और महत्वपूर्ण इंटरफेस
एक तैयार हिस्से का वजन पूरी वस्तु का एक माप है। यह मोड़, कनेक्शन या पिंच-ऑफ पर मोटाई की पहचान नहीं कर सकता है। ड्राइंग और फ़ंक्शन से निरीक्षण स्थान स्थापित करें, फिर एक परिभाषित भाग की स्थिति में किए गए माप की तुलना करें।
अनुदैर्ध्य और परिधीय नियंत्रण को अलग करें
भाग की परिधि के चारों ओर दीवार वितरण से अलग अनुदैर्ध्य पैरिसन प्रोग्रामिंग की समीक्षा करें। टोरे अपनी 3डी सक्शन प्रक्रिया चर्चा में त्रिज्या दीवार-मोटाई नियंत्रण का वर्णन करता है। प्रस्तावित प्रणाली के वास्तविक नियंत्रण कार्यों की पुष्टि करें; केवल एक बड़ी प्रोग्रामिंग-बिंदु गणना यह प्रदर्शित नहीं करती है कि प्रत्येक महत्वपूर्ण स्थान अपनी सीमा को पूरा करेगा।
स्थानीय विफलता के लिए, माप को भाग पर उसकी स्थिति के अनुसार मैप करें और प्रासंगिक प्रक्रिया और टूलींग चर की जांच करें। परिवर्तनों को ट्रेस करने योग्य रखें ताकि उनके प्रभावों की जाँच की जा सके। अस्तित्वपैरिसन प्रोग्रामिंग गाइडनियंत्रण विषय को अधिक विस्तार से समझाता है।
फिनिशिंग और असेंबली के माध्यम से डेटाम्स को ले जाएं
परिभाषित करें कि निर्दिष्ट डेटाम के सापेक्ष पोर्ट, ट्रिम किए गए किनारों और माउंटिंग सुविधाओं को कैसे मापा जाएगा। भाग के समर्थन और माप की स्थिति पर सहमत हों। का उपयोग करके मोल्ड और फिक्स्चर आपूर्तिकर्ताओं के साथ इन इंटरफेस की समीक्षा करेंमोल्ड डिज़ाइन और मशीन-इंटरफ़ेस जाँच, मोल्ड अनुमोदन के बाद फिनिशिंग को एक अलग मुद्दा मानने के बजाय।
संपूर्ण ऑटोमोटिव ब्लो मोल्डिंग सेल को परिभाषित करें
राल तैयार करने से स्वीकृत-भाग गिनती बिंदु तक का मार्ग बनाएं। हटाना, काट-छाँट करना, खोलना, जोड़ना, जोड़ना और निरीक्षण केवल वहीं शामिल करें जहाँ भाग को उनकी आवश्यकता हो। प्रत्येक ऑपरेशन के लिए, आपूर्तिकर्ता का नाम, स्वीकृति साक्ष्य और एकीकरण की जिम्मेदारी बताएं।
स्टेशन इंटरफ़ेस की जाँच करें: एक भाग कैसे स्थानांतरित होता है, यह कैसे स्थित होता है, जब डाउनस्ट्रीम स्टेशन रुकता है तो क्या होता है और अस्वीकृत भागों को कैसे अलग किया जाता है। एक कोटेशन को मशीन निर्माता द्वारा आपूर्ति किए गए उपकरणों को दूसरों द्वारा आपूर्ति किए गए उपकरणों से अलग करना चाहिए।स्वचालित-लाइन कॉन्फ़िगरेशन मार्गदर्शिकाइन आपूर्ति सीमाओं को कवर करता है।
भाग के कार्य और विनिर्देश के आधार पर निरीक्षण चुनें। एक रिसाव परीक्षण, जहां आवश्यक हो, आयामी, मार्ग, संयोजन या स्थायित्व साक्ष्य को प्रतिस्थापित नहीं करता है। प्रत्येक ऑटोमोटिव एप्लिकेशन के लिए एक सामान्य परीक्षण सूची से बचें।
भाग और उत्पादन प्रक्रिया को अलग-अलग सिद्ध करें
ड्राइंग संशोधन, अनुमोदित सामग्री और इच्छित रेसिपी के इर्द-गिर्द एक प्रतिनिधि परीक्षण की योजना बनाएं। मोल्ड, सेटअप, सामग्री लॉट और माप योजना को रिकॉर्ड करें। चक्र रिकॉर्ड के साथ-साथ स्वीकृत मात्राएँ, कारणों, रुकावटों और मैन्युअल हस्तक्षेपों को अस्वीकार करें।
एक आपूर्तिकर्ता की मशीन का परीक्षण और ग्राहक का उत्पादन भाग का अनुमोदन अलग-अलग उद्देश्यों की पूर्ति करता है।एआईएजी का सार्वजनिक पीपीएपी अवलोकनउत्पादन दर पर वास्तविक उत्पादन संचालन के दौरान लगातार डिजाइन रिकॉर्ड और विशिष्टताओं को पूरा करने के साथ उत्पादन भाग अनुमोदन को जोड़ता है। वह दायरा किसी मशीन की गति प्रदर्शित करने या एक स्वीकार्य नमूना तैयार करने से कहीं अधिक व्यापक है।
| गतिविधि | प्रश्न यह संबोधित करता है | परिभाषित करने के लिए साक्ष्य | स्वयं स्थापित नहीं होता |
|---|---|---|---|
| मशीन या सेल FAT | क्या आपूर्ति किए गए उपकरण सहमत स्वीकृति दायरे को पूरा करते हैं? | संविदात्मक जांच, कॉन्फ़िगरेशन, परीक्षण की स्थिति और ओपन-आइटम रिकॉर्ड | सभी पूर्ण-भाग कार्य या ग्राहक उत्पादन अनुमोदन |
| भाग कार्यात्मक सत्यापन | क्या तैयार भाग निर्दिष्ट उपयोग आवश्यकताओं को पूरा करता है? | लागू आयामी, संयोजन, कार्यात्मक और स्थायित्व रिकॉर्ड | मूल्यांकन की गई स्थितियों के बाहर निरंतर उत्पादन प्रदर्शन |
| ग्राहक उत्पादन भाग अनुमोदन | क्या इच्छित उत्पादन प्रक्रिया ग्राहक की लागू अनुमोदन आवश्यकताओं को पूरा करती है? | जहां आवश्यक हो, पीपीएपी सहित ग्राहक-परिभाषित प्रस्तुतियाँ और उत्पादन साक्ष्य | आवश्यक समीक्षा के बिना परिवर्तित सामग्री, ड्राइंग या प्रक्रिया के लिए अनुमोदन |
परियोजना स्वीकृति योजना में नमूना मात्रा, परीक्षण अवधि, माप विधियां और कोई सांख्यिकीय मानदंड निर्धारित करें। किसी सामान्य मशीन आलेख से सार्वभौमिक सीपीके लक्ष्य या चलाने की अवधि उधार न लें। उपकरण भाग के लिए, का उपयोग करेंएफएटी योजना गाइडसहमत चेक स्थापित करने के लिए।
प्रत्येक आवश्यकता को पारित के रूप में बंद करें, सुधारात्मक कार्य की आवश्यकता है और पुनः परीक्षण करें, या अभी तक सत्यापित नहीं किया गया है। बाद की दो श्रेणियों के लिए एक मालिक और समापन साक्ष्य निर्दिष्ट करें। इन स्थितियों को अलग रखने से अपूर्ण परीक्षण को स्पष्ट उत्पादन रिलीज़ बनने से रोका जा सकता है।
स्वीकृत-भाग सीमा पर आउटपुट और लागत की तुलना करें
उन तैयार ऑटोमोटिव हिस्सों की गणना करें जो सहमत जांचों पर खरे उतरते हैं। बताएं कि क्या लक्ष्य में बदलाव, रुकावटें और डाउनस्ट्रीम संचालन शामिल हैं, और प्रत्येक स्टेशन के लिए समान समय के आधार का उपयोग करें। देखेंउत्पादन-दर गणना गाइडनाममात्र चक्र और स्वीकृत आउटपुट के बीच अंतर के लिए।
एक एचवीएसी डक्ट सेल का उसके मोल्डिंग चक्र से परे मूल्यांकन करना
एक काल्पनिक ऑटोमोटिव एचवीएसी डक्ट परियोजना के लिए, मैं प्रति निर्धारित घंटे में 95 स्वीकृत भागों की आवश्यकता के साथ शुरुआत करूंगा। एक एकल-गुहा मोल्ड, एक 32-सेकंड मोल्डिंग चक्र, 90% मोल्डिंग-स्टेज रन उपलब्धता और पूरी प्रक्रिया में 96% की अंतिम स्वीकृत उपज मान लें।
नाममात्र मोल्डिंग दर 3,600 ÷ 32, या 112.5 भाग प्रति घंटा होगी। अनुमानित रन उपलब्धता को लागू करने से प्रति निर्धारित घंटे 101.25 भागों की मोल्डिंग-स्टेज क्षमता बचेगी।
वह आंकड़ा तैयार आउटपुट स्थापित नहीं करेगा। मैं ट्रिमिंग, हैंडलिंग और निरीक्षण की क्षमता की भी तुलना करूंगा। नीचे दी गई तालिका दो नियोजन परिदृश्यों को दर्शाती है, जिसमें स्टेशन स्टॉपेज के बीच कोई अतिरिक्त स्थानांतरण हानि या इंटरैक्शन नहीं माना गया है। दोनों डाउनस्ट्रीम क्षमता के आंकड़े निर्धारित घंटों का उपयोग करते हैं और पहले से ही अनुमानित स्टेशन रुकावटों की अनुमति देते हैं; 96% उपज अंत में एक बार लागू की जाती है।
| योजना उपाय | प्रारंभिक डाउनस्ट्रीम परिदृश्य | संशोधित डाउनस्ट्रीम परिदृश्य |
|---|---|---|
| मोल्डिंग-स्टेज क्षमता | 101.25 भाग/घंटा | 101.25 भाग/घंटा |
| डाउनस्ट्रीम प्रसंस्करण क्षमता | 90 भाग/घंटा | 105 भाग/घंटा |
| अनुमानित अंतिम स्वीकृत उपज | 96% | 96% |
| अनुमानित स्वीकृत आउटपुट | 86.4 भाग/घंटा | 97.2 भाग/घंटा |
| आवश्यक स्वीकृत आउटपुट | 95 भाग/घंटा | 95 भाग/घंटा |
प्रारंभिक परिदृश्य में, डाउनस्ट्रीम क्षमता अंतिम उपज भत्ते से पहले सेल को 90 भागों प्रति घंटे तक सीमित कर देगी। इसलिए अनुमानित स्वीकृत आउटपुट आवश्यकता से कम 90 × 0.96 = 86.4 भाग प्रति घंटा होगा।
मैं अगली बार प्रति घंटे 105 भागों को संसाधित करने में सक्षम डाउनस्ट्रीम व्यवस्था का मूल्यांकन करूंगा। मोल्डिंग चरण के साथ आपूर्ति सीमित होने पर, अनुमानित स्वीकृत आउटपुट 101.25 × 0.96 = 97.2 भाग प्रति घंटा हो जाएगा।
संशोधित गणना लक्ष्य से केवल 2.2 भाग प्रति घंटा अधिक होगी। मैं इसे सीमित नियोजन हेडरूम के रूप में मानूंगा, अनुमोदित उत्पादन दर का प्रमाण नहीं। एक प्रतिनिधि सेल परीक्षण को अभी भी वास्तविक चक्र, रुकावट, डाउनस्ट्रीम प्रदर्शन और स्वीकृत उपज स्थापित करने की आवश्यकता होगी।
यह तुलना एक बड़ी ब्लो मोल्डिंग मशीन का अनुरोध करने से पहले इंजीनियरिंग समीक्षा को फिनिशिंग और निरीक्षण व्यवस्था की ओर निर्देशित करेगी।
समान उत्पादन क्षेत्र की तुलना करें
प्रत्येक प्रस्ताव में मशीन, मोल्ड, सामग्री की तैयारी, फिनिशिंग फिक्स्चर, निरीक्षण, एकीकरण और परीक्षण लागत को अलग करें। केवल मशीन की कीमत की तुलना सीधे पूर्ण-सेल कीमत से नहीं की जा सकती। स्वीकृत आउटपुट और परियोजना मांग के विरुद्ध अतिरिक्त क्षमता का मूल्यांकन करें; यह मत मानिए कि एक बड़ी मशीन डाउनस्ट्रीम बाधा को दूर कर देगी।
किंगल के लिए ऑटोमोटिव-पार्ट आरएफक्यू तैयार करें
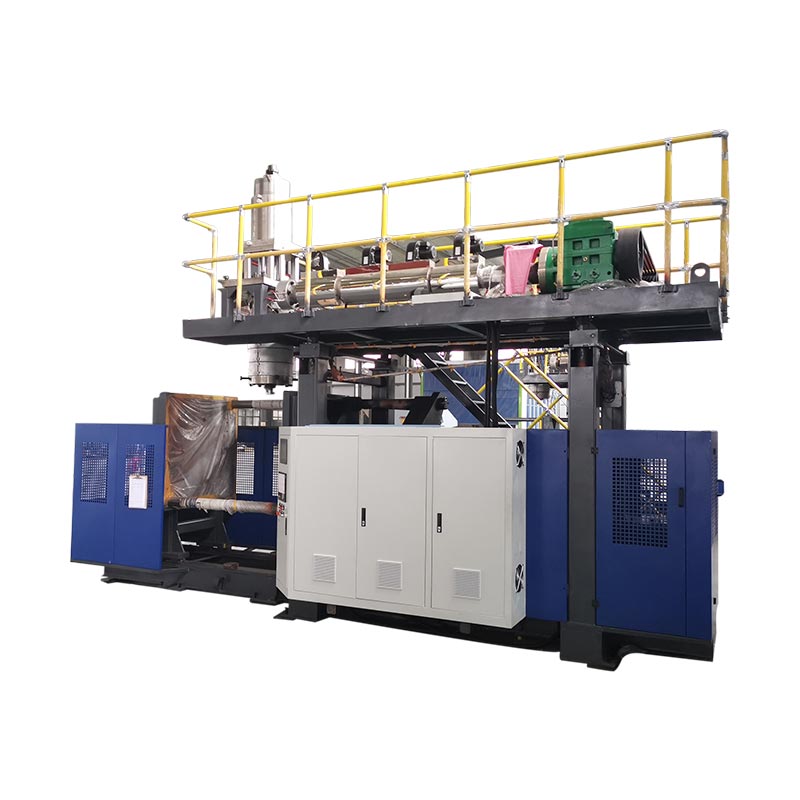
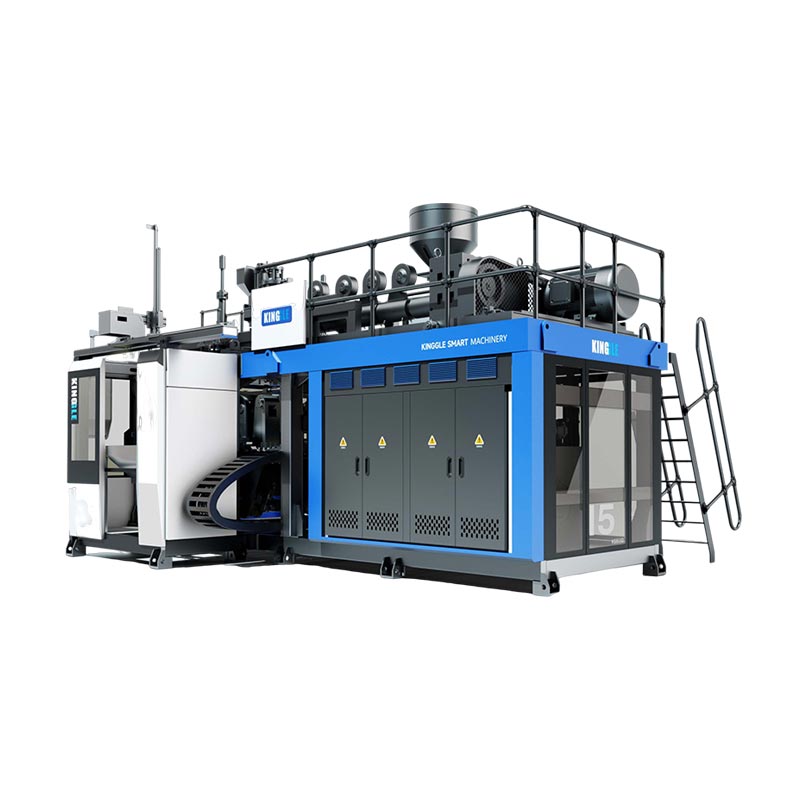
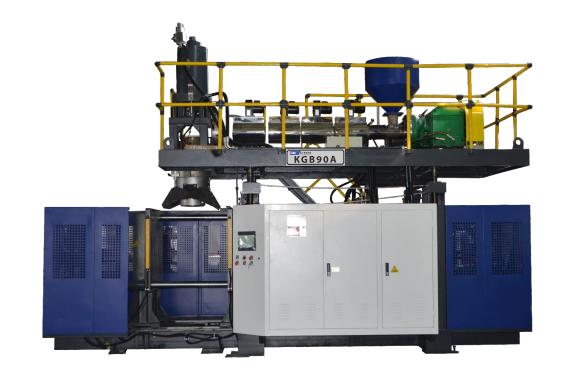
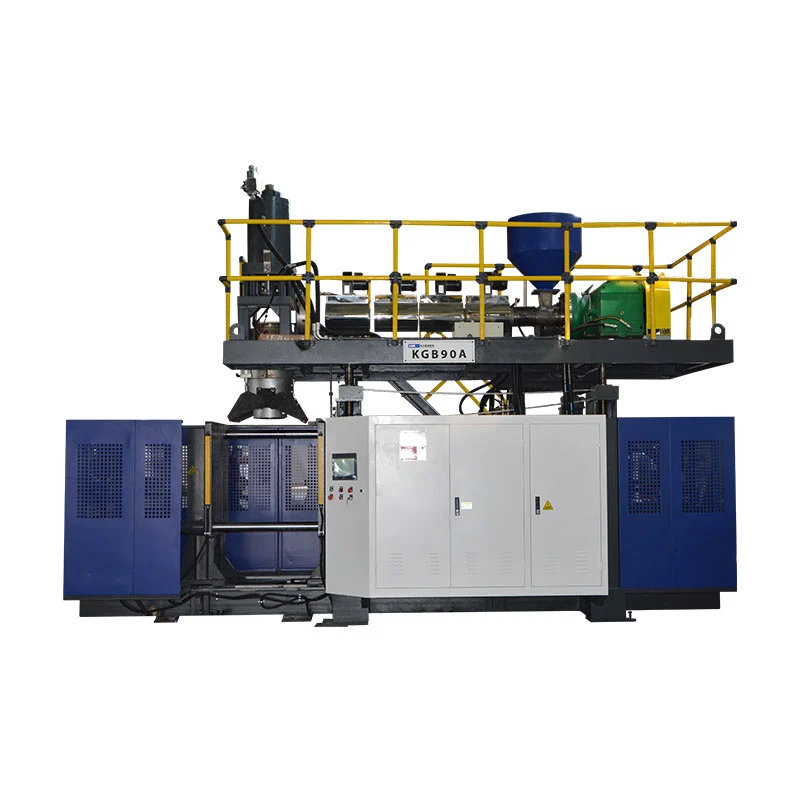
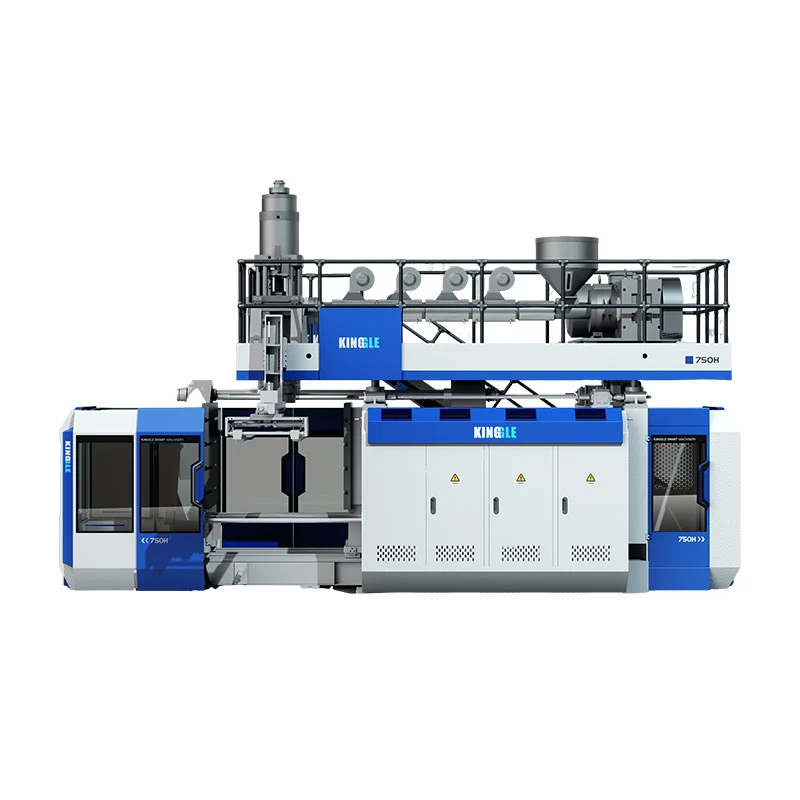
किंगल के प्रकाशित संचायक प्लेटफ़ॉर्म प्रारंभिक चर्चा के लिए विनिर्देश संदर्भ प्रदान करते हैं। वे काल्पनिक डक्ट उदाहरण या प्रत्येक ऑटोमोटिव भाग के लिए स्वचालित चयन नहीं हैं। प्रस्तावित सामग्री, मोल्ड और पूर्ण उत्पादन दायरे को अभी भी तकनीकी समीक्षा की आवश्यकता है।
| संदर्भ क्षेत्र | केजीबी80ए | केजीबी100बी |
|---|---|---|
| विज्ञापित अधिकतम कंटेनर क्षमता | 30 एल | 120 एल |
| शिकंजे का बल | 215 के.एन | 440 के.एन |
| मोल्ड प्लेटन आकार, डब्ल्यू × एच | 750 × 860 मिमी | 1,200 × 1,200 मिमी |
| अधिकतम सांचे का आकार, डब्ल्यू × एच | 520 × 860 मिमी | 920 × 1,200 मिमी |
| साँचे की मोटाई | 360 से 420 मिमी | 510 से 600 मिमी |
| सूचीबद्ध एप्लिकेशन कनेक्शन | ऑटो पार्ट्स पाइपलाइन | ऑटो पार्ट्स और कार टैंक |
तालिका लिंक किए गए किंगल उत्पाद पृष्ठों से चयनित फ़ील्ड को पुन: प्रस्तुत करती है। प्लेटन आकार और अधिकतम मोल्ड आकार अलग-अलग क्षेत्र हैं। न तो पूर्ण गति लिफ़ाफ़ा, ग्रेड-विशिष्ट आउटपुट, विशेष सक्शन प्रक्रिया या ईंधन-प्रणाली अनुमोदन की पुष्टि करता है। प्रस्तावित निर्माण के लिए इंटरफ़ेस ड्राइंग और कॉन्फ़िगरेशन का अनुरोध करें।

केवल अनुरोधित मशीन वॉल्यूम नहीं, बल्कि एक समीक्षा पैकेज भेजें
- संशोधनों, तैयार ज्यामिति, डेटाम्स और महत्वपूर्ण दीवार या इंटरफ़ेस आवश्यकताओं के साथ 3डी और 2डी भाग चित्र।
- निर्दिष्ट राल ग्रेड, अनुमोदित उत्पादन नुस्खा और प्रासंगिक प्रसंस्करण निर्देश।
- भाग का वजन, योजनाबद्ध मोल्ड व्यवस्था, मौजूदा टूलींग जानकारी और प्रस्तावित परिष्करण अनुक्रम।
- समय के आधार, वार्षिक मांग, उत्पाद मिश्रण और निरीक्षण आवश्यकताओं के साथ आवश्यक स्वीकृत आउटपुट।
- साइट की स्थितियाँ और साँचे, सहायक उपकरण, फिनिशिंग, निरीक्षण और एकीकरण की आपूर्ति करने वालों की स्पष्ट सूची।
ये इनपुट मशीन कॉन्फ़िगरेशन को अंतिम रूप देने से पहले तकनीकी समीक्षा पते, अनसुलझे आवश्यकताओं और परीक्षण स्थितियों को फिट करने देते हैं।
अक्सर पूछे जाने वाले प्रश्नों
क्या प्रत्येक ऑटोमोटिव एयर डक्ट को पारंपरिक ब्लो मोल्डिंग मशीन पर बनाया जा सकता है?
नहीं, ज्यामिति, निर्दिष्ट रेजिन, इंटरफेस और टूलींग पहुंच की समीक्षा करें। कुछ आकृतियाँ विशेष पैरिसन प्लेसमेंट, सक्शन ब्लो मोल्डिंग या जुड़े हुए अनुभागों के मूल्यांकन की गारंटी देती हैं। टेक-आउट रोबोट वाली एक पारंपरिक मशीन स्वयं उन निर्माण क्षमताओं को स्थापित नहीं करती है।
क्या ऑटोमोटिव पार्ट के लिए मशीन का चयन करने के लिए संचायक का आयतन पर्याप्त है?
नहीं, उपयोग योग्य शॉट की मांग, सामग्री-विशिष्ट वितरण, मोल्ड स्थापना, खोलने की जगह, आवश्यक गतिविधियां, भाग हटाना और डाउनस्ट्रीम कार्य की भी समीक्षा की आवश्यकता है। विज्ञापित कंटेनर वॉल्यूम एक स्क्रीनिंग संदर्भ है, न कि अनियमित तकनीकी भाग के लिए पूर्ण चयन विधि।
क्या एचडीपीई मशीन एक निर्दिष्ट इंजीनियरिंग-प्लास्टिक ग्रेड को संसाधित कर सकती है?
इसके लिए सामग्री की तैयारी, प्लास्टिकीकरण, हेड टूलींग, नियंत्रण और प्रस्तावित प्रक्रिया की ग्रेड-विशिष्ट समीक्षा की आवश्यकता होती है। एक प्रकाशित एचडीपीई एक्सट्रूज़न दर किसी अन्य रेजिन के साथ आउटपुट साबित नहीं करती है। कॉन्फ़िगरेशन की पुष्टि करें और इच्छित सामग्री के साथ एक प्रतिनिधि परीक्षण चलाएं।
कोई हिस्सा अपने वजन लक्ष्य को पूरा क्यों कर सकता है लेकिन दीवार की मोटाई की जांच में विफल हो जाता है?
वजन पूरे हिस्से का वर्णन करता है, जबकि मोटाई की जांच एक स्थान को मापती है। सामग्री को कुल वजन में संबंधित परिवर्तन के बिना क्षेत्रों के बीच अलग-अलग तरीके से वितरित किया जा सकता है। विफल स्थान का मानचित्र बनाएं और इसे ठीक करने का निर्णय लेने से पहले प्रासंगिक सामग्री, टूलींग और प्रक्रिया स्थितियों की जांच करें।
क्या किसी मशीन को FAT पास करने से ग्राहक के उत्पादन भाग का अनुमोदन पूरा हो जाता है?
नहीं, FAT सहमत उपकरण स्वीकृति दायरे को कवर करता है। तैयार-भाग सत्यापन और ग्राहक उत्पादन अनुमोदन के लिए अपने स्वयं के लागू साक्ष्य की आवश्यकता होती है। जहां पीपीएपी की आवश्यकता है, उपकरण वितरण को अनुमोदन मानने के बजाय ग्राहक की प्रस्तुति और उत्पादन-संचालन आवश्यकताओं की पुष्टि करें।
क्या ऑटोमोटिव ब्लो मोल्डिंग मशीन खरीदना कस्टम ब्लो-मोल्डिंग भागों की सोर्सिंग के समान है?
नहीं, उपकरण खरीद उत्पादन प्रक्रिया के लिए मशीनरी, टूलींग इंटरफेस, एकीकरण और स्वीकृति दायरे से संबंधित है। तैयार भागों की सोर्सिंग उन भागों के उत्पादन और आपूर्ति के लिए निर्माता की जिम्मेदारी से संबंधित है। आपूर्तिकर्ताओं की तुलना करने से पहले स्पष्ट करें कि किस दायरे का अनुरोध किया जा रहा है।
ऑटोमोटिव-पार्ट उपकरण समीक्षा के लिए, ड्राइंग और सामग्री आवश्यकताओं को भेजेंकिंगल का संपर्क पृष्ठया ईमेलsales@kinggle.com. टेलीफ़ोन:+86-574-87103665. कंपनी की जानकारी पर उपलब्ध हैकिंगल अबाउट पेज.
मशीन पर काम करने से पहले उत्पादन मार्ग को मंजूरी दें
भाग और सामग्री से शुरू करें, निर्माण मार्ग तय करें, और ड्राइंग को स्पष्ट उपकरण और सत्यापन आवश्यकताओं में बदल दें। फिर स्वीकृत-भाग सीमा पर पूर्ण प्रस्तावों की तुलना करें। एक अनिवार्य फिट समस्या के समाधान की आवश्यकता है; तेज़ चक्र या कम खरीद मूल्य इसे बंद नहीं कर सकता।