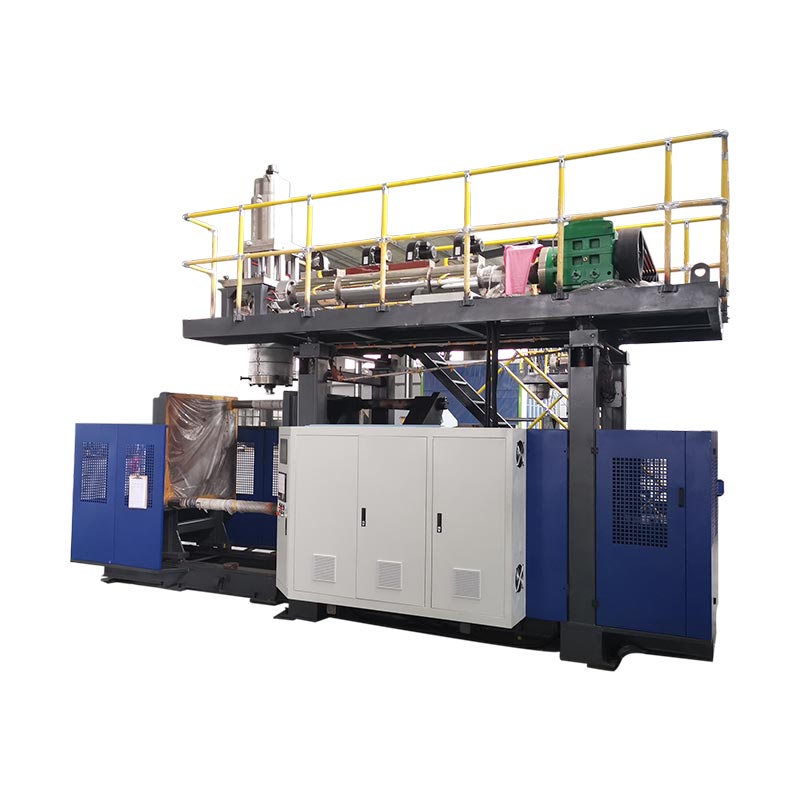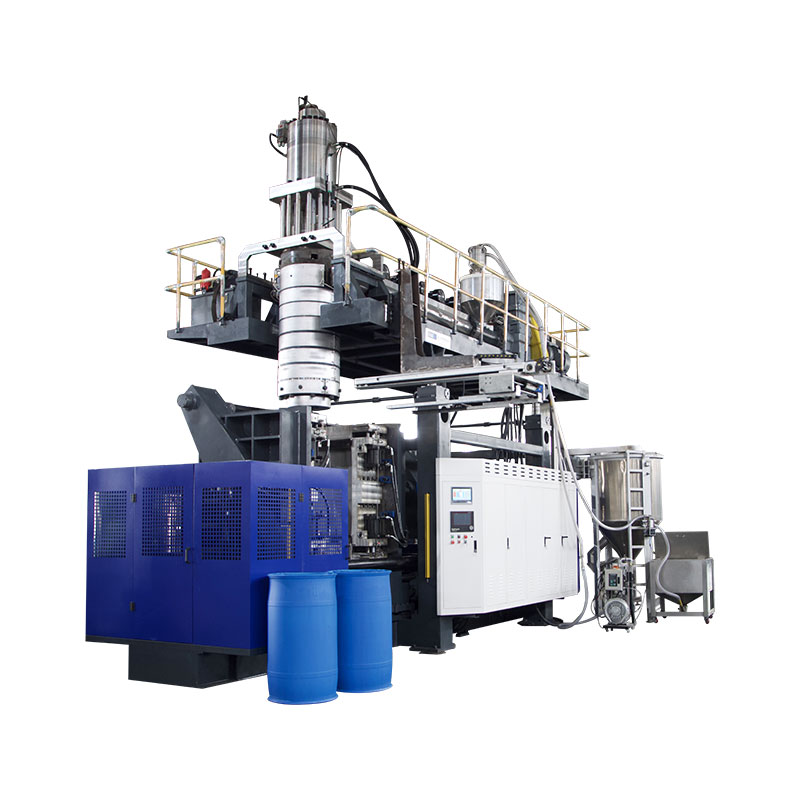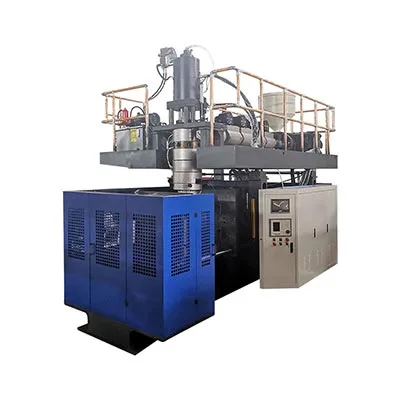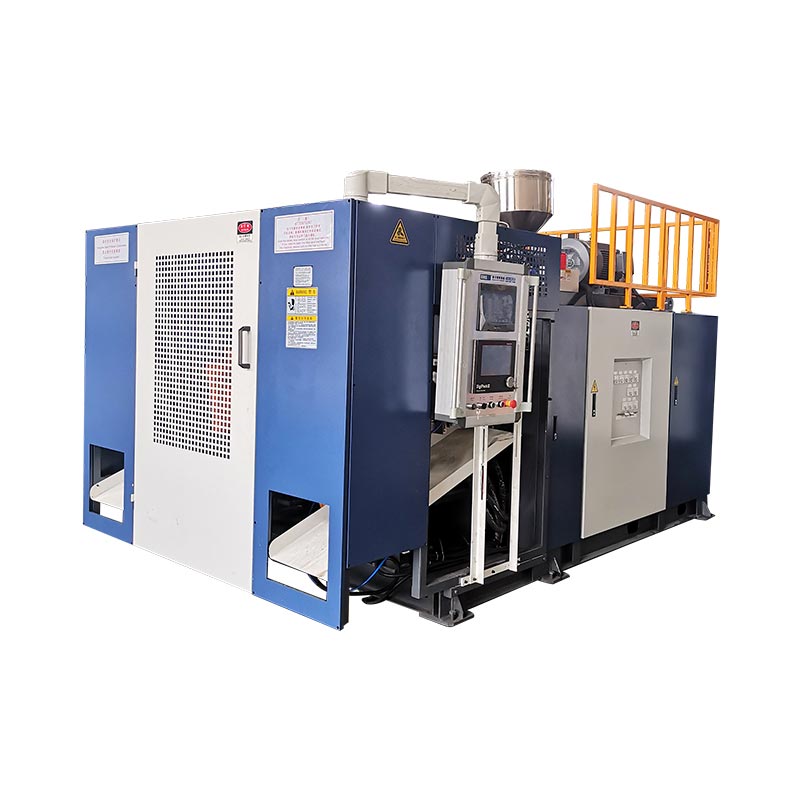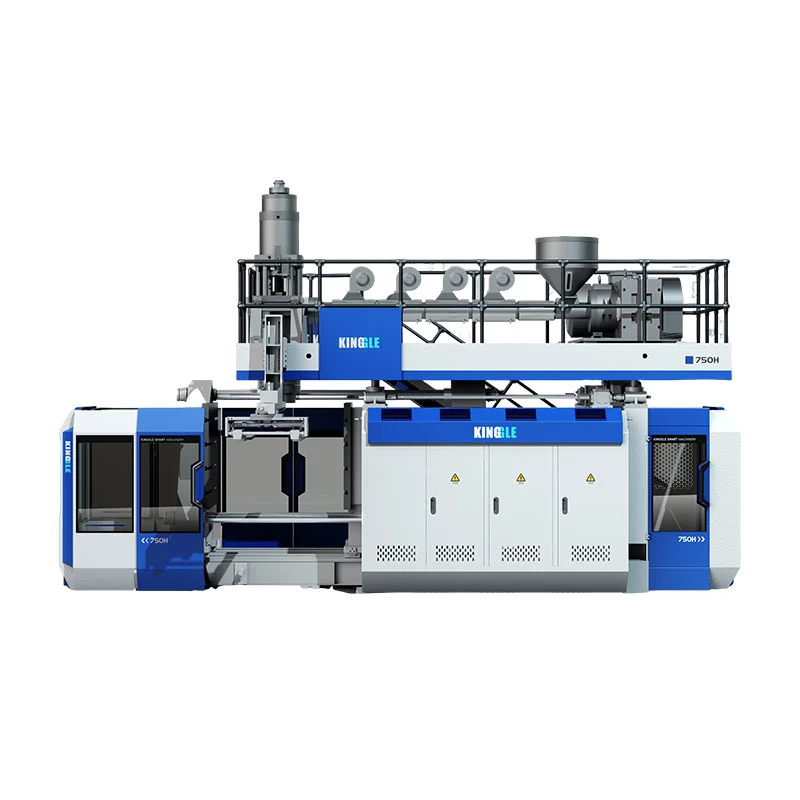
किंगल KGB90A तब चुनें जब अनुमोदित उत्पाद प्रकाशित सिंगल-एक्सट्रूडर लेआउट का उपयोग कर सकता है और इसकी सामग्री, आउटपुट और उत्पाद परीक्षण परिभाषित होने के बाद KGB90AP की दो पिघल धाराओं की आवश्यकता नहीं होती है।KGB90AP तब चुनें जब उत्पाद विनिर्देश वास्तव में डबल-लेयर या डबल-कलर एक्सट्रूज़न की मांग करता है, क्योंकि इसके वर्तमान उत्पाद पृष्ठ में दो 70 मिमी स्क्रू सूचीबद्ध हैं और दो सामग्री धाराओं का अलग से निरीक्षण किया जाना चाहिए। किसी भी विकल्प से पहले, केवल 60L क्षमता लेबल पर निर्भर रहने के बजाय तैयार हिस्से के विरुद्ध मोल्ड लिफाफे, सकल पैरिसन द्रव्यमान, राल, दीवार संरचना, स्वीकृत आउटपुट और फैक्ट्री उपयोगिताओं की पुष्टि करें।

कोटेशन माँगने से पहले पाँच निर्णय लेने होंगे
- एक पिघली हुई धारा या दो
- अधिकतम सकल पैरिसन द्रव्यमान
- तैयार साँचे का आकार और इंटरफ़ेस
- वास्तविक उत्पाद के साथ स्वीकृत आउटपुट
- मशीन और पूर्ण-पंक्ति उपयोगिता दायरा
केजीबी90ए
एक 90 मिमी स्क्रू और 45 किलोवाट एक्सट्रूडर मोटर के साथ प्रकाशित। परियोजना की पुष्टि के अधीन, एक-स्ट्रीम उत्पाद अवधारणा के लिए यहां से शुरुआत करें।
KGB90AP
दो 70 मिमी स्क्रू और दो 22 किलोवाट एक्सट्रूडर मोटर के साथ प्रकाशित। इसका घोषित उद्देश्य डबल-लेयर या डबल-कलर उत्पादन है।
| प्रकाशित वस्तु | केजीबी90ए | KGB90AP | चयन का अर्थ |
|---|---|---|---|
| अधिकतम कंटेनर क्षमता | 60 एल | 60 एल | नाममात्र क्षमता यह साबित नहीं करती कि कोई विशिष्ट भाग फिट बैठता है। |
| एक्सट्रूडर व्यवस्था | एक 90 मिमी पेंच | दो 70 मिमी पेंच | यह दीवार और रंग संरचना के लिए मुख्य मॉडल अंतर है। |
| एक्सट्रूडर मोटर शक्ति | 45 किलोवाट | 2 x 22 किलोवाट | स्थापित मोटर रेटिंग उत्पाद ऊर्जा परिणाम नहीं हैं। |
| प्रकाशित एचडीपीई पिघलने की क्षमता | 130 से 160 किग्रा/घंटा | 130 से 160 किग्रा/घंटा | वास्तविक रेज़िन और सकल समान मांग के साथ क्षमता की पुष्टि करें। |
| संचायक क्षमता | 6.6 एल | 6.6 एल | संपूर्ण परिधि के विरुद्ध शॉट की मात्रा और द्रव्यमान की जाँच करें। |
| प्रकाशित पीई संचायक वजन | 4.95 किग्रा | 4.95 किग्रा | अकेले भाग के वजन में फ्लैश, टेल्स और प्रक्रिया भत्ता शामिल नहीं है। |
| शिकंजे का बल | 280 के.एन | 280 के.एन | अनुमानित क्षेत्र और प्रक्रिया की मांग की अभी भी समीक्षा की आवश्यकता है। |
| अधिकतम सांचे का आकार, W x H | 700 x 980 मिमी | 700 x 980 मिमी | तैयार मोल्ड असेंबली को दोनों आयामों में फिट होना चाहिए। |
| मोल्ड मोटाई सीमा | 460 से 550 मिमी | 460 से 550 मिमी | इन्सर्ट, बैक प्लेट और माउंटिंग विवरण शामिल करें। |
| मशीन का आकार, एल x डब्ल्यू x एच | 5.45 x 3.5 x 4.2 मी | 5.45 x 3.5 x 4.2 मी | यह मशीन का लिफाफा है, पूर्ण उत्पादन सेल नहीं। |
| मशीन वजन | 14 टी | 15 टी | नींव और रख-रखाव के लिए अंतिम सामान्य व्यवस्था का उपयोग करें। |
स्रोत: वर्तमान किंगलKGB90A उत्पाद पृष्ठऔरKGB90AP उत्पाद पृष्ठ, 9 सितंबर, 2026 को जांचा गया। आंकड़े प्रकाशित संदर्भ हैं, हर कॉन्फ़िगरेशन के लिए गारंटी नहीं।
पहला निर्णय दीवार की संरचना है, न कि 60L लेबल
दोनों मॉडल समान नाममात्र 60L क्षमता वाले हैं। वह साझा लेबल उन्हें विनिमेय नहीं बनाता है। KGB90A उत्पाद तालिका में एक 90 मिमी स्क्रू सूचीबद्ध है। KGB90AP तालिका में दो 70 मिमी स्क्रू सूचीबद्ध हैं। किंगल का कहना है कि डबल-एक्सट्रूज़न सिस्टम डबल-लेयर या डबल-कलर उत्पादन के लिए है।
उत्पाद ड्राइंग से प्रारंभ करें. प्रत्येक आवश्यक दीवार परत, रंग क्षेत्र और सामग्री धारा को चिह्नित करें। बताएं कि प्रत्येक का अस्तित्व क्यों है। एक दूसरा एक्सट्रूडर उत्पाद की आवश्यकता के अनुसार उचित है। इसे केवल इसलिए नहीं जोड़ा जाना चाहिए क्योंकि अधिक जटिल मशीन अधिक सक्षम लगती है।
एक-स्ट्रीम उत्पाद के लिए, KGB90A सरल प्रकाशित आर्किटेक्चर है। अंतिम प्रस्ताव को अभी भी सामग्री और टूलींग समीक्षा की आवश्यकता है। पृष्ठ पीई, पीपी और एबीएस को सामग्री परिवारों के रूप में सूचीबद्ध करता है, लेकिन वह सूची यह साबित नहीं करती है कि प्रत्येक ग्रेड एक ही आउटपुट पर प्रक्रिया करेगा। पिघला हुआ व्यवहार, उत्पाद ज्यामिति और स्वीकृति परीक्षण परियोजना इनपुट बने हुए हैं।
निर्दिष्ट डबल-लेयर या डबल-रंग उत्पाद के लिए, KGB90AP दो प्रकाशित एक्सट्रूज़न स्ट्रीम प्रदान करता है। उद्धरण को और आगे जाना चाहिए. इसे यह पहचानना चाहिए कि कौन सा राल या रंग प्रत्येक धारा को पोषण देता है। इसमें लक्ष्य परत संबंध, स्टार्ट-अप विधि और निरीक्षण योजना का भी उल्लेख होना चाहिए। दो एक्सट्रूडर क्षमता बनाते हैं। वे स्वयं तैयार दीवार विनिर्देश को परिभाषित नहीं करते हैं।
परतों को डाई आउटलेट या मोल्ड कैविटी के साथ भ्रमित करने से बचें। उत्पाद की दीवार से एक परत गुजरती है। एक डाई आउटलेट एक पैरिसन बनाता है। एक गुहा एक भाग बनाती है। किन्गल कासिर, गुहा और परत गाइडउन गिनती को अलग करता है। प्रत्येक गिनती को उसकी अपनी आरएफक्यू लाइन पर रखें।
साझा मंच के बारे में दो प्रकाशित तालिकाएँ क्या कहती हैं
वर्तमान मॉडल तालिकाएँ एक सामान्य गठन वाला लिफाफा दिखाती हैं। दोनों में 280 kN क्लैम्पिंग बल और 960 x 980 मिमी मोल्ड प्लेटन की सूची है। दोनों अधिकतम मोल्ड आकार 700 x 980 मिमी दिखाते हैं। प्रकाशित मोल्ड की मोटाई सीमा 460 से 550 मिमी है। सूचीबद्ध संचायक क्षमता 6.6 एल है, पीई संचायक वजन 4.95 किलोग्राम है।
ये समानताएं एक्सट्रूडर व्यवस्था को और अधिक दृश्यमान बनाती हैं। KGB90A सूचीबद्ध 45 किलोवाट एक्सट्रूडर मोटर के साथ एक 90 मिमी स्क्रू का उपयोग करता है। KGB90AP दो 22 किलोवाट मोटरों के साथ दो 70 मिमी स्क्रू का उपयोग करता है। दोनों पृष्ठ 130 से 160 किग्रा/घंटा की एचडीपीई पिघलने-क्षमता सीमा प्रकाशित करते हैं।
जब तक तालिका स्पष्ट रूप से अलग-अलग आउटपुट प्रस्तुत नहीं करती, तब तक दो KGB90AP क्षमता के आंकड़े न जोड़ें। यदि ऐसा नहीं होता। प्रकाशित रेंज पहले से ही मॉडल का वर्णन करती है। एक डबल-एक्सट्रूडर लेआउट धाराओं के बीच सकल पिघल को विभाजित कर सकता है, लेकिन अनुमोदित परत अनुपात प्रत्येक धारा की वास्तविक मांग तय करता है। रेजिन को आकार देने और परीक्षण चलाने से पहले कारखाने को उस अनुपात की आवश्यकता होती है।
मशीन का आयाम भी 5.45 x 3.5 x 4.2 मीटर के बराबर प्रकाशित किया गया है। सूचीबद्ध वजन KGB90A के लिए 14 टन से KGB90AP के लिए 15 टन हो गया है। वह एक टन का अंतर प्रारंभिक योजना के लिए उपयोगी है। यह अंतिम नींव, उठाने या शिपिंग योजना के लिए पर्याप्त नहीं है।
दोनों तालिकाओं पर समान ड्राई-साइकिल लेबल भी है। इसे केवल मशीन-गति संदर्भ के रूप में मानें। यह परीक्षण कंटेनर, रेज़िन, भाग का वजन, ठंडा करने का समय या अस्वीकार नियम की पहचान नहीं करता है। एक उत्पाद लेख को कैटलॉग लाइन को उत्पादन वादे में बदलने के बजाय उस सीमा को स्पष्ट करना चाहिए।
जहां KGB90A अधिक सीधा प्रारंभिक बिंदु है
इस तुलना में KGB90A सिंगल-एक्सट्रूडर मॉडल है। इसके प्रकाशित पृष्ठ में एक 90 मिमी स्क्रू, एक 24 एल/डी अनुपात और एक 45 किलोवाट एक्सट्रूडर मोटर सूचीबद्ध है। किंगल मानक मॉडल विवरण के भाग के रूप में एक MOOG 100 मोटाई नियंत्रक, रोबोट आर्म और बॉटम-ब्लोइंग सिस्टम को भी सूचीबद्ध करता है।
यह लेआउट एक व्यावहारिक प्रारंभिक बिंदु है जब अनुमोदित उत्पाद एक पिघल धारा का उपयोग करता है। किंगल द्वारा सूचीबद्ध संभावित अनुप्रयोगों में रासायनिक पैकेजिंग बैरल, स्टैकिंग बाल्टी, आउटडोर पानी के टैंक, कार टैंक, खिलौने, ऑटो पार्ट्स, टूलबॉक्स और यातायात बाधाएं शामिल हैं। सूची उत्पाद की व्यापकता दर्शाती है. यह प्रमाणित नहीं करता है कि उन समूहों में प्रत्येक आइटम एक सांचे या एक नुस्खा में फिट बैठता है।
उपयुक्त मानने से पहले वास्तविक भाग भेजें। एक 60L संकीर्ण टैंक और 60L चौड़े टूलबॉक्स में बहुत भिन्न अनुमानित क्षेत्र हो सकते हैं। उनके सांचे चौड़ाई, ऊंचाई और मोटाई में भी भिन्न हो सकते हैं। हैंडल, डीप ड्रॉ, इंसर्ट और पार्टिंग लाइनें आवश्यक पैरिसन और क्लैंप लोड को प्रभावित करती हैं। अधिकतम उत्पाद मात्रा केवल एक स्क्रीनिंग मान है।
एकल-एक्सट्रूडर व्यवस्था सामग्री पथ को परिभाषित करना भी आसान बनाती है। सुखाने, खिलाने, रंगने और शुद्ध करने के लिए एक मुख्य राल धारा है। वह प्रक्रिया कार्य को नहीं हटाता है. रेज़िन परिवर्तन, रंग परिवर्तन और रीग्राइंड नियम अभी भी स्टार्ट-अप और चेंजओवर को प्रभावित करते हैं।एचडीपीई और पीपी गाइडयह बताता है कि सामग्री के नाम अकेले नुस्खा क्यों निर्धारित नहीं करते हैं।
उत्पाद की आवश्यकता के अनुरूप होने पर ही KGB90A चुनें। यदि खरीदार बाद में दूसरी परत या एक अलग दृश्य रंग धारा जोड़ता है, तो वह परिवर्तन पूर्ण एक्सट्रूज़न और डाई-हेड पैकेज को प्रभावित कर सकता है। मशीन का डिज़ाइन जमने से पहले दीवार की संरचना को व्यवस्थित करना सस्ता है।
KGB90AP क्या जोड़ता है, और इसे अभी भी खरीदार से क्या चाहिए
किंगल ने KGB90AP को डबल-लेयर या डबल-कलर कार्य के लिए डबल-एक्सट्रूज़न मॉडल के रूप में वर्णित किया है। इसकी वर्तमान तालिका में दो 70 मिमी स्क्रू और दो 22 किलोवाट एक्सट्रूडर मोटर सूचीबद्ध हैं। प्रकाशित अधिकतम कंटेनर क्षमता, क्लैंपिंग डेटा, मोल्ड लिफाफा और संचायक आंकड़े KGB90A तालिका से मेल खाते हैं।
अतिरिक्त एक्सट्रूज़न स्ट्रीम परिभाषित अंतर है। यह प्रोजेक्ट को दो निर्दिष्ट पिघली धाराओं को डाई-हेड सिस्टम में फीड करने देता है। वे धाराएँ दो रंगों या डिज़ाइन की गई परत संरचना का प्रतिनिधित्व कर सकती हैं। खरीदार को सामग्री जोड़ी और उनके बीच आवश्यक संबंध प्रदान करना होगा। "डबल लेयर" शब्दों से अनुकूलता की कल्पना नहीं की जानी चाहिए।
परत नियंत्रण के लिए एक निरीक्षण विधि की भी आवश्यकता होती है। तय करें कि क्या फ़ैक्टरी कुल दीवार की मोटाई, व्यक्तिगत परत वितरण, रंग सीमा, उपस्थिति या उत्पाद-विशिष्ट प्रदर्शन परीक्षण की जाँच करेगी। बताएं कि भाग को कहां विभाजित किया जाएगा या मापा जाएगा। एक पास परिणाम के लिए एक ड्राइंग या नियंत्रण योजना की आवश्यकता होती है, न कि मशीन पर दृश्य राय की।
प्रकाशित KGB90AP पृष्ठ में टूलबॉक्स, रासायनिक पैकेजिंग और खिलौनों को भी अनुप्रयोगों के रूप में नामित किया गया है। प्रत्येक व्यक्ति दीवार के आकार और रंग प्लेसमेंट पर अलग-अलग मांग रख सकता है। एक टूलबॉक्स में गहरी विशेषताएं और विस्तृत प्रक्षेपित क्षेत्र हो सकता है। रासायनिक पैकेजिंग के लिए एक परिभाषित सामग्री और प्रदर्शन विनिर्देश की आवश्यकता हो सकती है। खिलौने के हिस्से दिखावट और रंग-सीमा संबंधी आवश्यकताएं ला सकते हैं। मशीन प्रस्ताव को वास्तविक भाग का पालन करना चाहिए।
किंगल-मेज़बानMOOG डिजीपैक III मैनुअलबताते हैं कि संचायक-मशीन दीवार प्रोफाइल पुश-आउट के दौरान संचायक स्थिति से संबंधित हैं। यह पैरिसन के साथ प्रोफ़ाइल प्लेसमेंट का समर्थन करता है। यह खरीदार के परत अनुपात को स्वचालित रूप से नियंत्रित नहीं करता है। एक्सट्रूज़न और डाई-हेड डिज़ाइन को उस अलग आवश्यकता को पूरा करना चाहिए।
60L उत्पाद को अभी भी मोल्ड और संचायक में फिट होना होगा
नाममात्र मात्रा एक खराब अंतिम फिट परीक्षण है। दो खोखले उत्पाद बहुत अलग-अलग सांचों की मांग करते हुए समान मात्रा रख सकते हैं। भाग की अधिकतम चौड़ाई, ऊंचाई और गहराई से प्रारंभ करें। पार्टिंग लाइन, पिंच-ऑफ, फ्लैश पॉकेट, नेक या बॉटम-ब्लो इंटरफ़ेस, इंसर्ट, कूलिंग कनेक्शन और माउंटिंग प्लेट जोड़ें।
तैयार मोल्ड असेंबली की तुलना प्रकाशित मशीन विंडो से करें। दोनों 60एल पृष्ठों में अधिकतम मोल्ड आकार 700 x 980 मिमी और मोटाई सीमा 460 से 550 मिमी सूचीबद्ध है। प्लेटन 960 x 980 मिमी पर सूचीबद्ध है। ये आंकड़े शीघ्र स्क्रीनिंग की अनुमति देते हैं। अनुमोदित मशीन और मोल्ड चित्र को अंतिम इंटरफ़ेस की पुष्टि करनी चाहिए।
इसके बाद पैरिसन की जाँच करें। सकल पारिसन द्रव्यमान में तैयार उत्पाद, फ्लैश, टेल्स और बनाने के दौरान कैप्चर की गई कोई भी प्रक्रिया सामग्री शामिल है। दोनों उत्पाद पृष्ठों पर 4.95 किलोग्राम पीई संचायक वजन सूचीबद्ध है। उस संख्या की तुलना अकेले तैयार हिस्से के वजन से न करें। संपूर्ण ग्रॉस शॉट का उपयोग करें और वास्तविक रेज़िन की पुष्टि करें।
इससे पहले कि गुरुत्वाकर्षण या शीतलन इसे विकृत कर दे, पैरिसन को भी आवश्यक लंबाई और आकार तक पहुंचना चाहिए। वॉल प्रोग्रामिंग उस लंबाई में सामग्री वितरित करती है। गहरे कोने, हैंडल और चौड़े हिस्से पैरिसन को अलग तरह से फैला सकते हैं। किन्गल कापैरिसन प्रोग्रामिंग गाइडदिखाता है कि मापी गई दीवार के स्थानों के विरुद्ध प्रोफ़ाइल की जाँच कैसे की जानी चाहिए।
अंत में, क्लैंप की मांग और मोल्ड खोलने की समीक्षा करें। प्रक्षेपित क्षेत्र, झटका दबाव और भाग ज्यामिति गठन भार को प्रभावित करते हैं। सम्मिलित करना और भाग हटाना उद्घाटन स्थान को प्रभावित करता है।एक्सट्रूज़न ब्लो मोल्ड डिज़ाइन गाइडएक पूर्ण इंटरफ़ेस चेकलिस्ट प्रदान करता है।
ड्राई-साइकिल आंकड़े को तैयार-उत्पाद आउटपुट के रूप में न बेचें
दोनों मौजूदा उत्पाद पृष्ठ ड्राई-साइकिल आउटपुट के रूप में "500 पीसी/एचआर" सूचीबद्ध करते हैं। लेबल मायने रखता है. एक शुष्क चक्र यह साबित नहीं करता है कि कोई भी मॉडल प्रति घंटे 500 स्वीकृत 60L उत्पाद बना सकता है। इसमें कोई चिन्हित भाग, सकल समान वजन, सामग्री, दीवार की मोटाई, शीतलन आवश्यकता या डाउनस्ट्रीम प्रक्रिया शामिल नहीं है।
वास्तविक उत्पादन पूर्ण उत्पादन चक्र से शुरू होता है। संचय और पैरिसन पुश-आउट को मोल्ड समापन से मेल खाना चाहिए। फूंकना, ठंडा करना, निकास, खोलना और भाग हटाना समाप्त होना चाहिए। ट्रिमिंग और डाउनस्ट्रीम हैंडलिंग में भी गति बनी रहनी चाहिए। अस्वीकृत भाग स्वीकृत आउटपुट में शामिल नहीं है।
प्रकाशित एचडीपीई पिघलने-क्षमता सीमा एक और सीमा है। दोनों पृष्ठों की सूची 130 से 160 किग्रा/घंटा है। उस सीमा की तुलना सकल सामग्री मांग से करें, अकेले तैयार हिस्से के वजन से नहीं। सकल प्रति घंटा मांग में प्रत्येक पारेषण घटक और नियोजित घटना दर शामिल है। वास्तविक राल और प्रक्रिया की स्थिति परिणाम को बदल सकती है।
किंगल का प्रयोग करेंचक्र-समय मार्गदर्शिकासीमित घटना की पहचान करने के लिए. फिर एक स्थिर दौर में स्वीकृत भागों की गिनती करें। भाग का वजन, दीवार वितरण, आयाम और आवश्यक कार्यात्मक परीक्षण रिकॉर्ड करें। जब उत्पाद को अधिक शीतलन की आवश्यकता होती है या लाइन भागों को अस्वीकार कर देती है तो तेज़ मशीन गति का कोई महत्व नहीं होता है।
ऊर्जा को समान स्वीकृत-आउटपुट हर का उपयोग करना चाहिए। दो सार्वजनिक तालिकाओं में औसत ऊर्जा खपत के रूप में 35 से 45 किलोवाट रेंज को लेबल किया गया है। किलोवाट औसत शक्ति का वर्णन करता है, प्रति भाग ऊर्जा का नहीं।ऊर्जा माप गाइडप्रति स्वीकृत उत्पाद kWh को मापने का तरीका बताता है। उस परिणाम को वास्तविक परीक्षण से जोड़कर रखें।
उत्पादन सेल प्रकाशित मशीन लिफाफे से बड़ा है
दो 60एल पृष्ठ समान मशीन आयाम प्रकाशित करते हैं: 5.45 मीटर लंबा, 3.5 मीटर चौड़ा और 4.2 मीटर ऊंचा। यह एक उपयोगी पहली जांच है. यह सेवा गलियारे, सामग्री प्रणाली, ऑपरेटर की स्थिति, मोल्ड हैंडलिंग, पार्ट डिस्चार्ज या डाउनस्ट्रीम उपकरण नहीं दिखाता है।
उत्पाद प्रवाह के चारों ओर सेल बनाएं। चिह्नित करें कि राल कहाँ प्रवेश करती है और कहाँ तैयार हिस्से निकलते हैं। रोबोट, ट्रिमिंग, निरीक्षण और अस्वीकृत सामग्री के लिए जगह की अनुमति दें। साँचे में परिवर्तन का मार्ग दिखाएँ। हीटर, हाइड्रोलिक्स, डाई हेड और नियंत्रण कैबिनेट तक पहुंच बनाए रखें। अंतिम सामान्य व्यवस्था को इन इंटरफेस की पहचान करनी चाहिए।

उपयोगिताएँ भी चयनित कॉन्फ़िगरेशन से संबंधित हैं। अंतिम कनेक्टेड लोड, आपूर्ति वोल्टेज, मशीन-इनलेट हवा की आवश्यकता और ठंडा-पानी की आवश्यकता के बारे में पूछें। प्रत्येक स्थानीय सहायक को शामिल करें। पौधे को समान मॉडल की तालिका से डिज़ाइन न करें। विकल्प और स्थानीय विद्युत डिज़ाइन अंतिम पैकेज को बदल सकते हैं।
किन्गल काउपयोगिता आवश्यकताएँ मार्गदर्शिकाकनेक्टेड लोड को ऑपरेटिंग डिमांड से अलग करता है। इसमें संपीड़ित-वायु प्रवाह, शीतलन और लेआउट भी शामिल है। प्रोजेक्ट यूटिलिटी शीट और अंतिम मशीन ड्राइंग के साथ इसका उपयोग करें। मशीन शिप करने से पहले साइट प्लान को मंजूरी दी जानी चाहिए।
फर्श की तरह ऊर्ध्वाधर मार्ग की भी सावधानी से जाँच करें। प्रकाशित ऊँचाई में प्रत्येक उठाने की क्रिया या साइट बाधा शामिल नहीं है। दरवाजे, छत संरचना, क्रेन पहुंच और मोल्ड हैंडलिंग के लिए उपयोग किए जाने वाले पथ की समीक्षा करें। लेआउट पर रखरखाव प्लेटफ़ॉर्म और खुले गार्ड दिखाएं। एक मशीन इमारत के अंदर फिट हो सकती है और फिर भी उसे स्थापित करना या उसकी सेवा करना मुश्किल हो सकता है।
डाउनस्ट्रीम लाइन के साथ समीक्षा पूरी करें। एक बड़े हिस्से को स्थिर करने, ट्रिम करने और बिना किसी क्षति के चलने के लिए जगह की आवश्यकता होती है। रोबोट ड्रॉप पॉइंट, कन्वेयर चौड़ाई और निरीक्षण स्थिति की पुष्टि करें। यदि प्रक्रिया ग्राइंडर पर फ़्लैश लौटाती है, तो उस मार्ग को भी चिह्नित करें। ये विवरण अक्सर तय करते हैं कि मशीन कहाँ बैठ सकती है।
उत्पाद साक्ष्य के आठ टुकड़ों के आसपास आरएफक्यू बनाएं
पार्ट पैकेज के बिना एक मॉडल अनुरोध सबसे बड़े निर्णयों को खुला छोड़ देता है। किन्गल काबिक्री प्रक्रियाउत्पाद की तस्वीरें या चित्र, वजन, आकार, सामग्री, मोटाई, आउटपुट और रासायनिक-प्रतिरोध आवश्यकताओं के बारे में पूछता है। KGB90A और KGB90AP निर्णय के लिए, उस जानकारी को इस क्रम में व्यवस्थित करें।
- नियंत्रित भाग का चित्र भेजें.समग्र आयाम, गर्दन या इंटरफ़ेस विवरण, विभाजन-रेखा सीमाएँ और नवीनतम संशोधन शामिल करें।
- सकल एवं समाप्त द्रव्यमान बताइये।तैयार उत्पाद के वजन को फ्लैश, टेल्स और अन्य प्रक्रिया सामग्री से अलग करें।
- प्रत्येक भौतिक धारा को परिभाषित करें।रेज़िन ग्रेड, आपूर्तिकर्ता, रंग, रिग्राइंड नियम और धाराओं के बीच कोई आवश्यक संबंध बताएं।
- दीवार की संरचना का वर्णन करें.एक धारा, दोहरी परत या दोहरे रंग को चिह्नित करें। निरीक्षण विधि और स्वीकृति सीमाएँ जोड़ें।
- मोल्ड पैकेज प्रदान करें.अंतिम चौड़ाई, ऊंचाई, मोटाई, वजन, कूलिंग लेआउट, माउंटिंग पॉइंट, इंसर्ट और ब्लोइंग इंटरफ़ेस सबमिट करें।
- स्वीकृत आउटपुट सेट करें.प्रति घंटे बिक्री योग्य हिस्से, नियोजित शिफ्ट, अस्वीकृत उपचार और डाउनस्ट्रीम प्रक्रिया को परिभाषित करें जिसमें गति बनी रहनी चाहिए।
- फ़ैक्टरी की स्थितियाँ सूचीबद्ध करें।वोल्टेज, आवृत्ति, संपीड़ित हवा, ठंडा पानी, छत की ऊंचाई, उठाने की पहुंच और उपलब्ध फर्श क्षेत्र शामिल करें।
- परीक्षण पर सहमति.स्वीकृति से पहले आवश्यक राल, मोल्ड, परीक्षण अवधि, गुणवत्ता जांच, आउटपुट गणना, ऊर्जा सीमा और दस्तावेजों का नाम बताएं।
ऐसे उत्तर के लिए पूछें जो मानक मॉडल डेटा को प्रोजेक्ट-विशिष्ट डेटा से अलग करता हो। मानक तालिका प्लेटफ़ॉर्म की तुलना करने में मदद करती है। तकनीकी समझौते में आदेशित कॉन्फ़िगरेशन का वर्णन होना चाहिए। उत्पाद ड्राइंग, मोल्ड ड्राइंग, उपयोगिता शीट और स्वीकृति योजना पर संशोधन संख्याएँ रखें।
उपयोगफ़ैक्टरी स्वीकृति परीक्षण मार्गदर्शिकारन को परिभाषित करने के लिए. यदि उत्पाद-संबंधित ऊर्जा निर्णय का हिस्सा है, तो EUROMAP 46.2 किसी दी गई मशीन, मोल्ड और निर्दिष्ट उत्पाद के लिए एक माप विधि प्रदान करता है। इस पद्धति के लिए यह भी आवश्यक है कि उत्पाद ग्राहकों की आवश्यकताओं को पूरा करे।
किन्गल काडाउनलोड पेजसमीक्षा के लिए पैरामीटर तालिकाएँ और नियंत्रक दस्तावेज़ प्रदान करता है। पुष्टि करें कि प्रत्येक दस्तावेज़ अंतिम मॉडल और नियंत्रण पैकेज से मेल खाता है। एक समान मशीन के लिए एक मैनुअल उपयोगी पृष्ठभूमि है, लेकिन यह ऑर्डर की गई तकनीकी फ़ाइल को ओवरराइड नहीं करता है।
विनिर्माण शुरू होने से पहले दोनों पक्षों को समान डेटा सेट पर हस्ताक्षर करने के लिए कहें। एक बदली हुई दीवार संरचना एक्सट्रूडर की पसंद को बदल सकती है। एक भारी पैरिसन शॉट समीक्षा को बदल सकता है। एक बड़ा साँचा मशीन की फिट को बदल सकता है। संशोधन नियंत्रण किसी प्रारंभिक कोटेशन को दुर्घटनावश अंतिम स्वीकृति का आधार बनने से रोकता है।
आरएफक्यू में यह भी बताना चाहिए कि कौन सी वस्तुएं खुली रहेंगी। विशिष्ट उदाहरणों में अंतिम राल ग्रेड, मोल्ड कूलिंग कनेक्शन या डाउनस्ट्रीम स्वचालन शामिल हैं। प्रत्येक खुले बिंदु को एक स्वामी और नियत तारीख दें। इसके बाद फ़ैक्टरी पुष्टि की गई मशीन डिज़ाइन इनपुट को उस जानकारी से अलग कर सकती है जिसके लिए अभी भी खरीदार की मंजूरी की आवश्यकता है।
वह मॉडल चुनें जो स्वीकृत उत्पाद से मेल खाता हो
KGB90A और KGB90AP कई प्रकाशित फॉर्मिंग सीमाएँ साझा करते हैं। इसलिए मॉडल का चुनाव एक्सट्रूज़न आर्किटेक्चर से शुरू होता है। स्वीकृत वन-स्ट्रीम अवधारणा के लिए शुरुआती बिंदु के रूप में KGB90A का उपयोग करें। जब निर्दिष्ट परत या रंग संरचना के लिए दो एक्सट्रूज़न स्ट्रीम की आवश्यकता हो तो KGB90AP का उपयोग करें।
उत्पाद परिभाषा के विकल्प के रूप में मॉडल जटिलता का उपयोग न करें। एक डबल-एक्सट्रूज़न मशीन को दो सामग्री-हैंडलिंग पथ, एक परिभाषित स्टार्ट-अप विधि और एक परत या रंग निरीक्षण योजना की आवश्यकता होती है। यदि उत्पाद को उन कार्यों की आवश्यकता नहीं है, तो वे स्वीकृत-उत्पाद लाभ पैदा किए बिना काम जोड़ते हैं।
केवल इसलिए KGB90A न चुनें क्योंकि सूचीबद्ध मशीन का वजन कम है। मोल्ड फिट, सकल समान मांग और स्वीकृत आउटपुट अधिक मायने रखते हैं। एक-स्ट्रीम उत्पाद अभी भी सावधानीपूर्वक दीवार प्रोग्रामिंग, कूलिंग और पार्ट हैंडलिंग की मांग कर सकता है। उत्पाद परीक्षण को पूर्ण परिणाम सिद्ध करना होगा।
यदि खरीदार भविष्य के उत्पादों की अपेक्षा करता है, तो उन्हें अभी सूचीबद्ध करें। सबसे बड़े साँचे और सबसे भारी सकल आकार की जाँच करें। भविष्य में किसी भी डबल-लेयर या डबल-रंग की आवश्यकता को चिह्नित करें। फिर तय करें कि अतिरिक्त आर्किटेक्चर पहली खरीद में है या बाद की पंक्ति में। अपुष्ट भविष्य के विचारों को वर्तमान स्वीकृति परीक्षण से अलग रखें।
शिपमेंट से पहले, सहमत हिस्से को सहमत सामग्री के साथ चलाएं। नुस्खा, गुणवत्ता परिणाम, स्वीकृत आउटपुट और उपयोगिता शर्तों को रिकॉर्ड करें। उपयोगस्टार्टअप चेकलिस्टकमीशनिंग के लिए औरपरिवर्तन मार्गदर्शिकाजब उत्पाद परिवार में कई साँचे या रंग शामिल हों।
अक्सर पूछे जाने वाले प्रश्नों
KGB90A और KGB90AP के बीच मुख्य अंतर क्या है?
वर्तमान KGB90A तालिका में एक 90 मिमी स्क्रू और एक 45 किलोवाट एक्सट्रूडर मोटर सूचीबद्ध है। KGB90AP तालिका में दो 70 मिमी स्क्रू और दो 22 किलोवाट मोटर सूचीबद्ध हैं। किंगल KGB90AP को डबल-लेयर या डबल-कलर उत्पादों के लिए डबल-एक्सट्रूज़न विकल्प के रूप में वर्णित करता है। कई प्रकाशित गठन आयाम अन्यथा समान हैं।
क्या 60एल क्षमता रेटिंग का मतलब यह है कि प्रत्येक 60एल उत्पाद फिट होगा?
नहीं, वॉल्यूम केवल एक प्रारंभिक स्क्रीनिंग मान है। तैयार साँचे को प्लेटन, अधिकतम साँचे के आयाम, मोटाई सीमा और उद्घाटन व्यवस्था में फिट होना चाहिए। ग्रॉस पैरिसन संचायक आवश्यकता के अनुरूप होना चाहिए। अनुमानित क्षेत्र, क्लैंप की मांग, इंसर्ट, कूलिंग और भाग हटाने की भी समीक्षा की आवश्यकता है।
क्या प्रकाशित 500 टुकड़े प्रति घंटे का उपयोग उत्पादन आउटपुट के रूप में किया जा सकता है?
नहीं, दोनों पृष्ठ उस आंकड़े को शुष्क-चक्र आउटपुट के रूप में लेबल करते हैं। यह ढले हुए उत्पाद, राल, वजन, ठंडा करने का समय, अस्वीकार नियम या डाउनस्ट्रीम सेटअप की पहचान नहीं करता है। वास्तविक उत्पाद और सामग्री के साथ सहमत परीक्षण के दौरान उत्पादन आउटपुट को स्वीकृत भागों के रूप में मापा जाना चाहिए।
खरीदार को KGB90AP डबल-एक्सट्रूज़न मॉडल कब चुनना चाहिए?
जब अनुमोदित उत्पाद को निर्दिष्ट डबल-लेयर या डबल-कलर संरचना के लिए दो पिघल धाराओं की आवश्यकता होती है तो KGB90AP चुनें। दोनों सामग्रियों को परिभाषित करें, धाराओं और निरीक्षण विधि के बीच इच्छित संबंध। दूसरे एक्सट्रूडर को केवल सामान्य अपग्रेड के रूप में न जोड़ें।
60L मशीन प्रस्ताव के लिए किंगल को किस उत्पाद जानकारी की आवश्यकता है?
उत्पाद की ड्राइंग या तस्वीरें, आयाम, तैयार और सकल द्रव्यमान, राल ग्रेड, दीवार संरचना, मोटाई की आवश्यकताएं, आउटपुट लक्ष्य और कार्यात्मक परीक्षण भेजें। उपलब्ध होने पर मोल्ड विवरण और फ़ैक्टरी उपयोगिताएँ जोड़ें। यह जानकारी मशीन, डाई हेड, मोल्ड और ट्रायल प्लान को समान उत्पाद आधार का उपयोग करने देती है।
दोनों मॉडलों के बीच ऊर्जा खपत की तुलना कैसे की जानी चाहिए?
समान परिस्थितियों में समान स्वीकृत उत्पाद बनाते समय प्रत्येक मॉडल को मापें। रिकॉर्ड मशीन kWh, स्वीकृत आउटपुट, निकाला गया द्रव्यमान और एक ही समयबद्ध विंडो से सहायक उपकरण शामिल हैं। कनेक्टेड मोटर रेटिंग या ड्राई साइकिल की तुलना इस तरह न करें जैसे कि वे उत्पाद ऊर्जा परिणाम हों।
मॉडल चुनने से पहले उत्पाद भेजें
ड्राइंग, रेज़िन, सकल पैरिसन द्रव्यमान, दीवार संरचना, मोल्ड जानकारी, स्वीकृत आउटपुट और फ़ैक्टरी उपयोगिताएँ साझा करें। किंगल फिर पुष्टि कर सकता है कि KGB90A, KGB90AP या कोई अन्य प्लेटफ़ॉर्म प्रोजेक्ट में फिट बैठता है या नहीं।
उत्पाद-आधारित प्रस्ताव का अनुरोध करेंइस गाइड के लिए स्रोतों की जाँच की गई
- किंगल KGB90A 60L एक्युमुलेट ब्लो मोल्डिंग मशीन, वर्तमान उत्पाद विवरण और प्रकाशित तालिका, 9 सितंबर, 2026 को जांची गई।
- किंगल KGB90AP 60L एक्युमुलेटर ब्लो मोल्डिंग मशीन, डबल-एक्सट्रूज़न विवरण और प्रकाशित तालिका, 9 सितंबर, 2026 को जाँची गई।
- मूग डिजीपैक III निर्देश मैनुअल, संचायक-स्थिति प्रोफ़ाइल-नियंत्रण विधि, किंगल के माध्यम से पहुंचा जा सकता है।
- यूरोमैप 46.2, संस्करण 1.0, जनवरी 2014, किसी निर्दिष्ट उत्पाद और मोल्ड के लिए उत्पाद-संबंधित ऊर्जा माप।
- किंगल बिक्री प्रक्रिया, मशीन प्रस्तावों के लिए मांगी गई उत्पाद जानकारी, 9 सितंबर, 2026 को जांची गई।