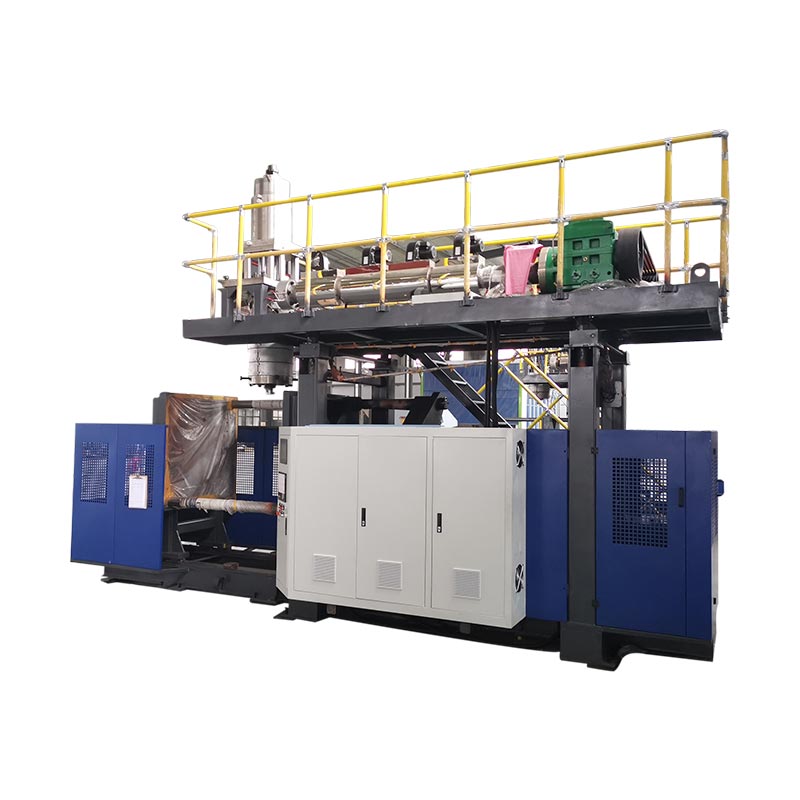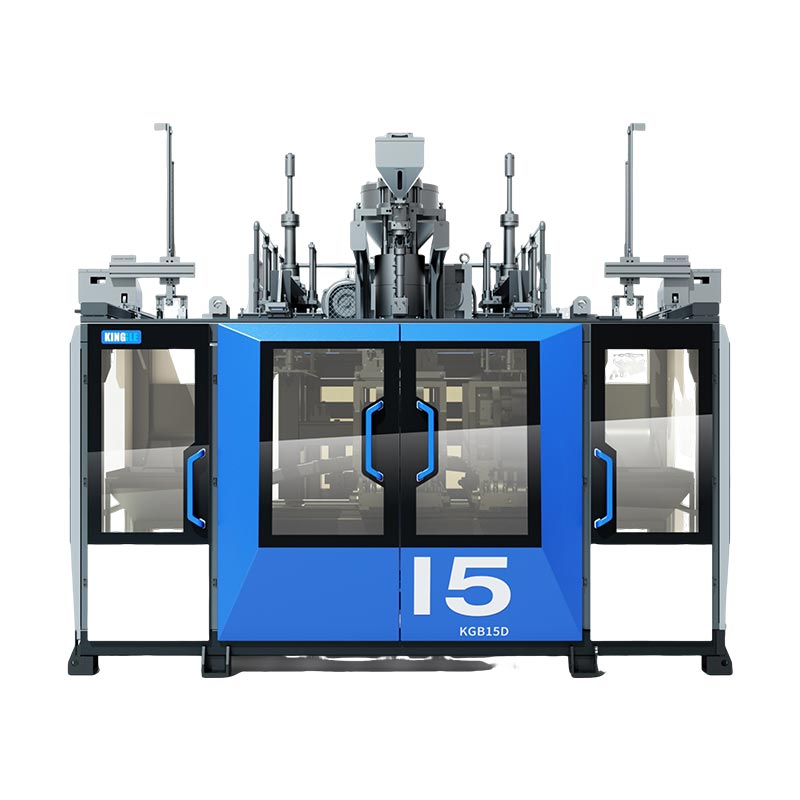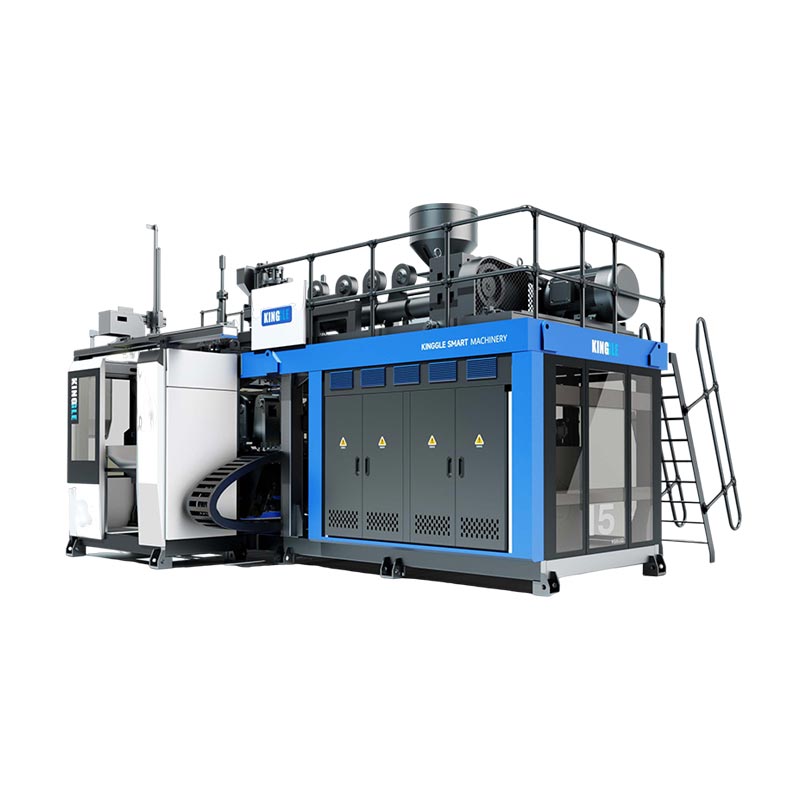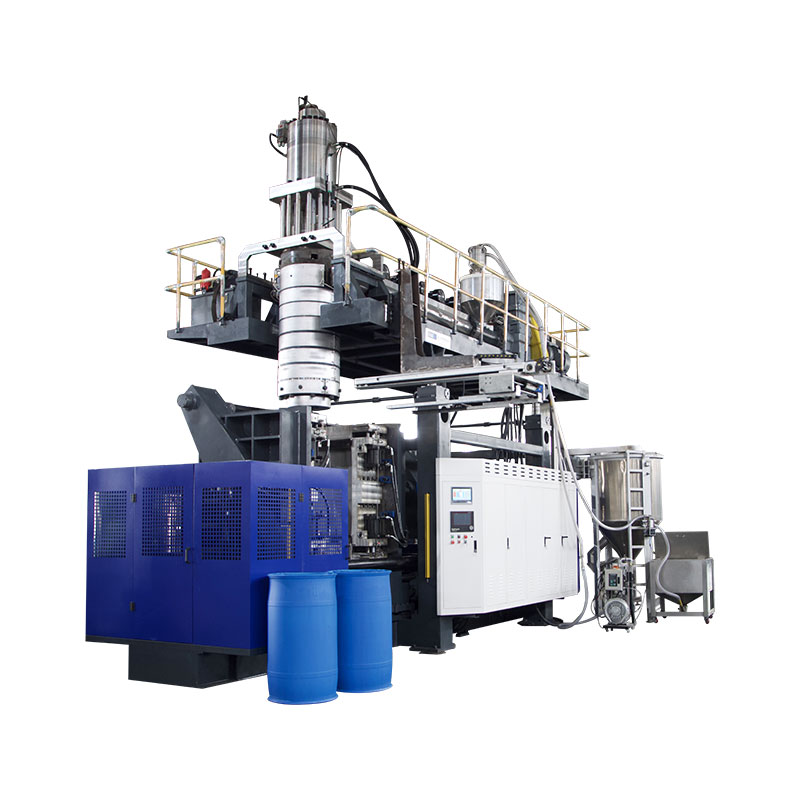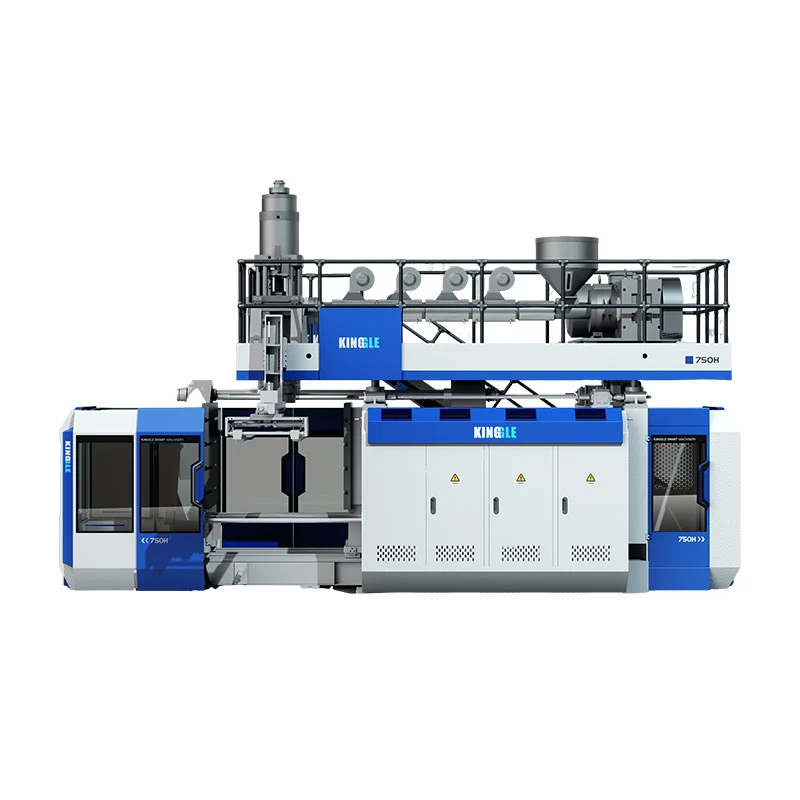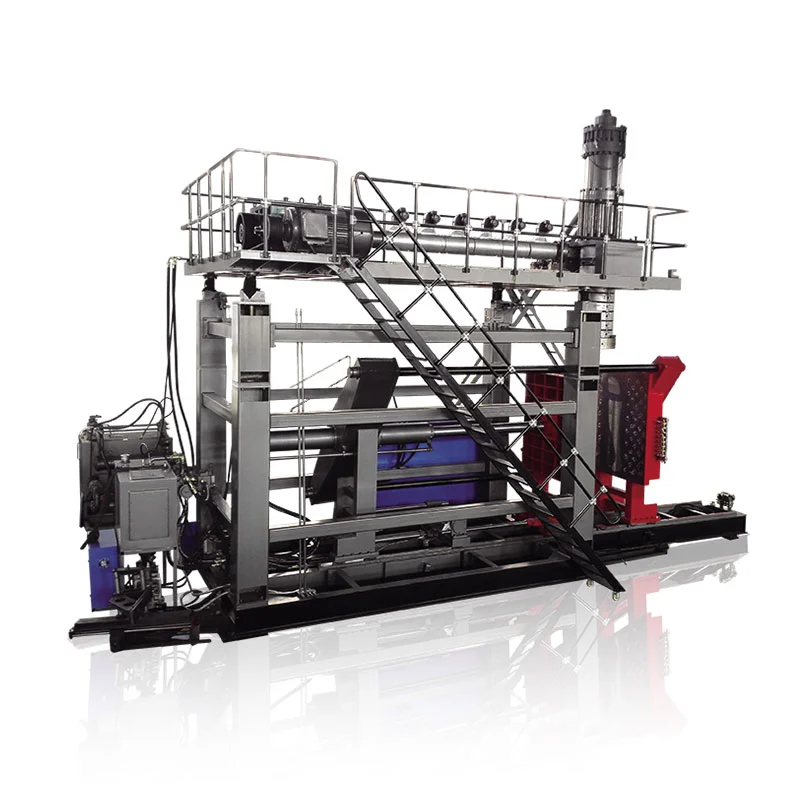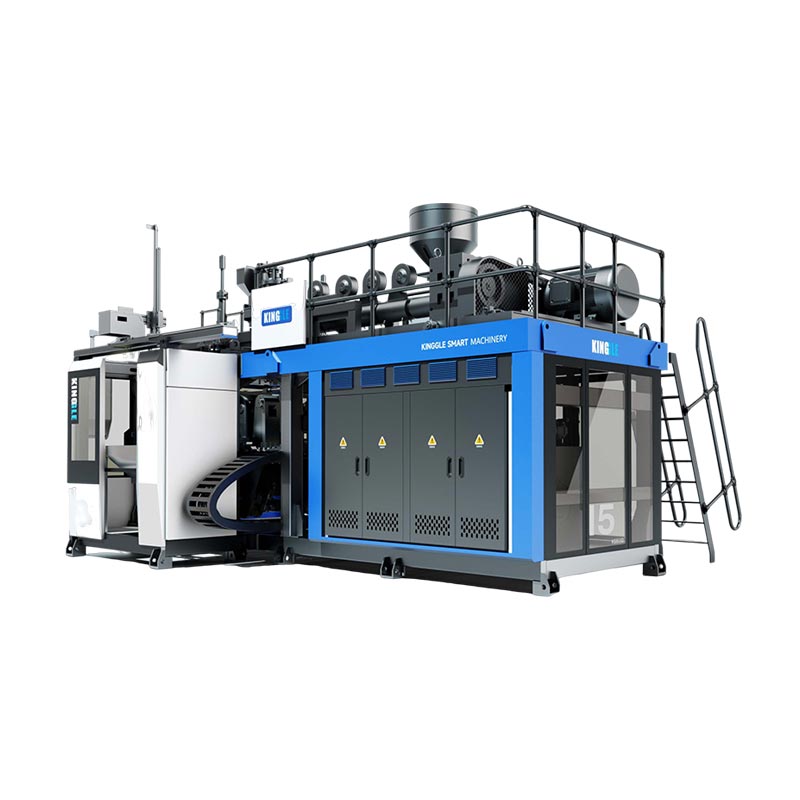
ब्लो मोल्डिंग चक्र का समय केवल तभी कम किया जाना चाहिए जब टीम यह माप ले कि वर्तमान चक्र का उपभोग कहां हो रहा है और यह पुष्टि करती है कि स्वीकृत भाग अभी भी इसके विनिर्देशों को पूरा करता है।कूलिंग अक्सर सबसे बड़े ब्लॉक पर कब्जा कर लेती है, लेकिन पैरिसन डिलीवरी, क्लैंप मोशन, ब्लोइंग, एग्जॉस्ट, टेक-आउट और डाउनस्ट्रीम वेटिंग भी गति निर्धारित कर सकती है। एक स्थिर आधार रेखा बनाएं, एक साक्ष्य बाधा को नाम दें, केवल उस चर को बदलें जो इसे नियंत्रित करता है, और फिर उत्पाद, राल, मोल्ड, उपयोगिता की स्थिति और अंतिम नुस्खा संशोधन के साथ छोटे चक्र को रखने से पहले स्वीकृत आउटपुट, दीवार वितरण, आयाम, पोस्ट-इजेक्शन आकार, आवश्यक कार्यात्मक परीक्षण और दोषों की तुलना करें ताकि एक और बदलाव परिणाम को दोहरा सके।

उत्पादन टीमों द्वारा उपयोग की जाने वाली शब्दावली:ब्लो मोल्डिंग चक्र समय अनुकूलन, एक्सट्रूज़न ब्लो मोल्डिंग चक्र समय, बोतल ब्लोइंग मशीन चक्र समय, ब्लो मोल्डिंग मशीन आउटपुट, चक्र में कमी, शीतलन समय अनुकूलन और ब्लो मोल्डिंग उत्पादन दक्षता। ये शब्द समान व्यावसायिक लक्ष्य की ओर इशारा करते हैं, लेकिन तकनीकी कार्य लक्ष्य प्रतिशत के बजाय एक मापी गई प्रक्रिया से शुरू होता है।
छह स्थान जहां साइकिल को रोका जा सकता है
| साइकिल ब्लॉक | मशीन पर मापें | छोटा करने से पहले साक्ष्य | विफलता जो बाद में प्रकट हो सकती है |
|---|---|---|---|
| पेरिसन या गोली मार दी | दोहराए जाने योग्य प्रारंभ/अंत सिग्नल, पैरिसन लंबाई, शॉट या संचायक स्थिति | स्थिर वितरण और मोल्ड समापन के लिए सही संबंध | शिथिलता, लघु पैरिसन, बद्धी, वजन या प्रोफ़ाइल बदलाव |
| बंद करें और लॉक करें | आदेश, स्थिति प्रतिक्रिया और पूर्णता स्थिति | स्पष्ट गति, पूर्ण समापन और अनुमोदित मशीन की स्थिति | फ्लैश, पिंच क्षति, अधूरा बंद होना या टकराव |
| झटका और निकास | घटना के दौरान समय, मशीन-इनलेट एयर कंडीशन और दबाव व्यवहार | पूर्ण मुद्रास्फीति, विवरण, निकास और सुरक्षित रिहाई | अधूरा भाग, उड़ जाना, चिपक जाना या जल्दी खुल जाना |
| शीतलक | सर्किट द्वारा आपूर्ति और वापसी की स्थिति, मोल्ड तापमान पैटर्न और इजेक्शन पर भाग की स्थिति | स्थिर आयाम, दीवार, गर्दन, आधार और निष्कासन के बाद का आकार | वॉरपेज, अंडाकार गर्दन, सिकुड़न, रॉकर बॉटम या हॉट ट्रिमिंग |
| टेक-आउट और डाउनस्ट्रीम | रोबोट, कन्वेयर, ट्रिमर और परीक्षक अनुक्रम | भाग प्रत्येक इंटरफ़ेस को उत्पादन गति से साफ़ करता है | टकराव, जाम, ट्रिम क्षति या परीक्षक बैकलॉग |
01/बेसलाइनउस चक्र से प्रारंभ करें जिस पर लाइन वास्तव में चल रही है
एक चक्र-समय परियोजना को एक दोहराने योग्य माप बिंदु की आवश्यकता होती है। निरंतर एक्सट्रूज़न लाइन पर, वह बिंदु पैरिसन कट या अगले दोहराए गए मशीन अनुक्रम की शुरुआत से जुड़ा संकेत हो सकता है। एक संचायक मशीन पर, शॉट की तैयारी, संचायक स्थिति, पुश-आउट और मोल्डिंग अनुक्रम के माध्यम से उत्पादन को बेहतर ढंग से समझा जा सकता है। एक ऐसा संकेत चुनें जो संपूर्ण निर्माण घटना के दौरान एक बार दिखाई देता है और उसका दस्तावेजीकरण करें। एक मशीन से एचएमआई लक्ष्य की तुलना दूसरी मशीन से हाथ से किए गए अवलोकन से न करें।
किंगल-मेज़बानमूग डिजीपैक III मैनुअलभेद का स्पष्ट वर्णन करता है। निरंतर एक्सट्रूज़न के लिए, नियंत्रक पैरिसन प्रोफ़ाइल को चक्र समय से जोड़ सकता है और क्रमिक प्रारंभ संकेतों के बीच के अंतराल को माप सकता है। एक संचायक मशीन के लिए, सामग्री को बाहर धकेलते समय पैरिसन प्रोफ़ाइल संचायक की स्थिति से संबंधित होती है। यह अंतर मायने रखता है क्योंकि एक ही समय का संपादन एक मशीन पर दीवार प्रोफ़ाइल को स्थानांतरित कर सकता है जबकि दूसरे पर अलग प्रभाव डाल सकता है।
सामान्य भिन्नता देखने के लिए कम से कम पर्याप्त लगातार घटनाओं को रिकॉर्ड करें। संयंत्र को नमूना अवधि का चयन करना चाहिए, लेकिन इसमें वास्तविक परिचालन पैटर्न को शामिल करना चाहिए: डबल-स्टेशन लाइन पर दोनों स्टेशन, सभी प्रासंगिक डाई आउटलेट या गुहाएं, नियमित भाग निष्कासन और डाउनस्ट्रीम उपकरण जो रिलीज को नियंत्रित करते हैं। अलार्म, शॉर्ट स्टॉप और मैन्युअल हस्तक्षेप को अलग से नोट करें। एक औसत जिसमें अवर्गीकृत डाउनटाइम शामिल होता है वह चक्र को छिपा देता है, जबकि एक सर्वोत्तम एकल घटना दोहराव को छुपा देती है।
स्वीकृत हिस्से को टाइमिंग रिकॉर्ड के बगल में रखें। उत्पाद और मोल्ड संशोधन, राल ग्रेड और लॉट, रंग या रिग्राइंड नियम, नुस्खा संशोधन, वास्तविक तापमान स्थिति, मशीन-इनलेट हवा और शीतलन-पानी की स्थिति, भाग वजन, महत्वपूर्ण दीवार स्थान, आयाम और आवश्यक कार्यात्मक परीक्षण कैप्चर करें। यह रिकॉर्ड आधार रेखा है. यदि छोटा परीक्षण विफल हो जाता है, तो टीम इसे मेमोरी से पुनर्निर्माण करने के बजाय किसी ज्ञात प्रक्रिया पर वापस लौट सकती है।
02/निदानउस घटना का पता लगाएं जो अगले चक्र को सीमित करती है
अधिकांश एचएमआई समय सेटिंग्स को संपादित करना आसान बनाते हैं। यह सुविधा किसी टीम को यह पता लगाने से पहले कि वह क्या नियंत्रित करती है, सबसे बड़ी दृश्यमान संख्या को कम करने के लिए प्रेरित कर सकती है। चक्र को भौतिक ब्लॉकों में तोड़ें और उनकी सीमाओं को देखें: पैरिसन या शॉट की तैयारी, मोल्ड स्थानांतरण, बंद करें और लॉक करें, ब्लो-पिन आंदोलन, मुद्रास्फीति, शीतलन, निकास, उद्घाटन, टेक-आउट और डाउनस्ट्रीम हैंडलिंग। कुछ ब्लॉक श्रृंखला में होते हैं. अन्य ओवरलैप करते हैं. कुल चक्र उस पथ द्वारा निर्धारित किया जाता है जिसे अगली निर्माण घटना शुरू होने से पहले समाप्त होना चाहिए।
सेटिंग्स की सूची की तुलना में एक साधारण टाइमलाइन अधिक उपयोगी है। प्रत्येक ब्लॉक के लिए प्रारंभ और समाप्ति सिग्नल रिकॉर्ड करें और वास्तविक फीडबैक के साथ कमांड की तुलना करें। यदि शीतलन समाप्त हो जाता है लेकिन मशीन रोबोट-स्पष्ट सिग्नल की प्रतीक्षा करती है, तो शीतलन समय को कम करने से चक्र को बदले बिना एक गर्म भाग बन सकता है। यदि मोल्ड वापस आने पर अगला पैरिसन तैयार नहीं है, तो तेजी से खुलने से आउटपुट नहीं बढ़ सकता है। यदि कोई ट्रिमर नई गति से भागों को साफ नहीं कर सकता है, तो बाधा नीचे की ओर चली गई है।
किन्गल काएचएमआई सेटिंग्स और अलार्म गाइडइस कारण से सेट मानों को वास्तविक मानों से अलग करता है। एक कमांड दिखाता है कि नियंत्रक ने क्या अनुरोध किया है। सेंसर की स्थिति, स्थिति फीडबैक और भौतिक अवलोकन से पता चलता है कि क्या कार्रवाई हुई है। मशीन का अलार्म इतिहास पहले इंटरलॉक या अनुमोदक को भी प्रकट कर सकता है जिसने अनुक्रम को बाधित किया। एक रीसेट सर्वोत्तम सुराग को हटा सकता है।
नुस्खा संपादित करने से पहले प्रत्येक देरी को वर्गीकृत करें। भाग को बनाने और स्थिर करने के लिए उत्पादक समय की आवश्यकता होती है। सशर्त समय किसी गति की सुरक्षा करता है या सत्यापित स्थिति की प्रतीक्षा करता है। विलंबित रोबोट, अस्थिर उपयोगिता, अवरुद्ध कूलिंग सर्किट, असंगत पैरिसन, मैन्युअल पुष्टि या डाउनस्ट्रीम भीड़भाड़ से टालने योग्य प्रतीक्षा आती है। रखरखाव का नुकसान घिसाव, रिसाव, खराब स्नेहन, क्षतिग्रस्त सेंसर या संरेखण समस्याओं से होता है। प्रत्येक वर्ग का एक अलग स्वामी और एक अलग सुधार होता है।
03 / ताप हटानाकूलिंग समय में कटौती करने से पहले कूलिंग प्रदर्शन को सत्यापित करें
ल्योंडेलबेसेल कापॉलीओलेफ़िन ब्लो मोल्डिंग के लिए गाइडबताता है कि कई पॉलीओलेफ़िन ब्लो मोल्डिंग अनुप्रयोगों में मोल्डिंग चक्र का अधिकांश हिस्सा ठंडा हो जाता है। गाइड छोटे चक्रों को पिघले तापमान, मोल्ड तापमान, जल प्रवाह और अशांति जैसी गर्मी-स्थानांतरण स्थितियों से जोड़ता है, जबकि अभी भी वांछित भाग की गुणवत्ता की आवश्यकता होती है। यह निदान के लिए एक उपयोगी दिशा है, न कि सार्वभौमिक किंगल मूल्यों का एक सेट।
शीतलन स्रोत से प्रारंभ करें और वास्तविक सर्किट का अनुसरण करें। न केवल चिलर डिस्प्ले, बल्कि स्थिर उत्पादन पर शीतलक आपूर्ति और वापसी की स्थिति को भी रिकॉर्ड करें। जांचें कि क्या मोल्ड निर्दिष्ट प्रवाह प्राप्त करता है और क्या समानांतर सर्किट संतुलित हैं। गर्म सर्किट, प्रतिबंधित नली, दूषित चैनल, गलत कनेक्शन, एयर पॉकेट, लीक सील या किसी अन्य मशीन के साथ साझा किए गए हीट लोड की तलाश करें।ब्लो मोल्डिंग मशीन उपयोगिता गाइडबताता है कि संयंत्र आपूर्ति और मशीन-इनलेट स्थिति में अंतर क्यों किया जाना चाहिए।
साँचे और निकले हुए हिस्से को मैप करें। एक एकल सतह रीडिंग नेक इंसर्ट, पिंच एरिया, मोटे हैंडल, गहरे आधार और अलग-अलग सर्किट वाले सांचे का प्रतिनिधित्व नहीं कर सकती है। संयंत्र की अनुमोदित माप पद्धति का उपयोग करें और दोहराए जाने योग्य स्थानों की तुलना करें। विरूपण प्रकट होने पर निरीक्षण करें: मोल्ड के अंदर, बाहर निकालते समय, ट्रिमिंग के समय, कूलिंग कन्वेयर पर या भाग कमरे की स्थिति में पहुंचने के बाद। एक गर्म हिस्सा जो एक मिनट के लिए स्वीकार्य दिखता है, बाद में एक अंडाकार गर्दन, घुमाव वाला तल, सिकुड़न या आयामी बहाव दिखा सकता है।
फॉर्मोसा प्लास्टिक'पॉलीथीन एक्सट्रूज़न ब्लो मोल्डिंग प्रक्रिया गाइडजब कोई भाग बहुत गर्म होता है तो संभावित कारणों में एक छोटा चक्र, उच्च मोल्ड तापमान और अवरुद्ध शीतलक चैनल सूचीबद्ध करता है। यह अपर्याप्त मोल्ड कूलिंग को वॉरपेज से भी जोड़ता है और पानी के प्रवाह, मोल्ड तापमान और चैनल की स्थिति की जांच करने की सलाह देता है। ये रिश्ते शीतलन जांच का समर्थन करते हैं, लेकिन राल ग्रेड, मोल्ड और उत्पाद विनिर्देश स्वीकार्य ऑपरेटिंग विंडो तय करते हैं।
आदतन शीतलक तापमान कम न करें। संघनन सतह के तापमान, परिवेश के तापमान और आर्द्रता के बीच संबंध पर निर्भर करता है। साँचे पर या उसके आसपास पानी उस हिस्से को प्रभावित कर सकता है और उपकरण या कार्यस्थल में समस्याएँ पैदा कर सकता है। जब संक्षेपण ऑपरेटिंग सीमा के पास हो तो कमरे की स्थिति को रिकॉर्ड करें, और चिलर, मोल्ड और प्लांट प्रक्रियाओं का पालन करें। प्रवाह वितरण में सुधार या प्रतिबंधित सर्किट की सफाई से तापमान लक्ष्य को हिलाए बिना गर्मी हस्तांतरण को बहाल किया जा सकता है।
04 / पार्ट डिज़ाइनदीवार वितरण से यह बदल जाता है कि मोल्ड को कितनी गर्मी हटानी होगी
शीतलन की मांग भाग में प्लास्टिक का अनुसरण करती है। मोटे क्षेत्र में पतले क्षेत्र की तुलना में अधिक गर्म सामग्री होती है और आस-पास की दीवारें बाहर निकलने के लिए तैयार होने के बाद भी नरम रह सकती हैं। संपूर्ण शीतलन चरण का विस्तार उस एक स्थान की रक्षा कर सकता है, लेकिन यह अन्य सभी क्षेत्रों को भी लंबे समय तक बनाए रखता है। एक लंबे चक्र को अपरिहार्य मानने से पहले, डिज़ाइन की आवश्यकता और पैरिसन से गुहा तक अपेक्षित खिंचाव के साथ मापे गए दीवार मानचित्र की तुलना करें।
किंगल द्वारा होस्ट किया गया Moog DigiPack III मैनुअल बताता है कि पेरिसन प्रोग्रामिंग उत्पाद की लंबाई के साथ डाई गैप को नियंत्रित करती है। यह लंबे समय तक शीतलन के साथ अनावश्यक भारी दीवार खंडों को भी जोड़ता है और बताता है कि प्रोफ़ाइल को परीक्षण कंटेनरों पर मापी गई दीवार की मोटाई के अनुसार सत्यापित किया जाना चाहिए। इस रिश्ते का उपयोग सावधानी से करें। सामग्री को हटाना एक चक्र-समय शॉर्टकट नहीं है जब तक कि संशोधित भाग अभी भी वजन, न्यूनतम-दीवार, प्रभाव, शीर्ष-भार, ड्रॉप, दबाव, रासायनिक-प्रतिरोध और उत्पाद पर लागू होने वाली आयामी आवश्यकताओं को पूरा नहीं करता है।
सबसे पहले तैयार हिस्से पर गर्म या विकृत क्षेत्र का पता लगाएं। फिर उस स्थिति को पैरिसन प्रोग्राम, मोल्ड स्ट्रेच, पिंच-ऑफ और कूलिंग सर्किट से कनेक्ट करें। भारी आधार प्रोफ़ाइल, टेल कैप्चर या ज्यामिति से आ सकता है। एक गर्म हैंडल में बद्धी, स्थानीय खिंचाव, वेंटिंग या कूलिंग शामिल हो सकती है। गर्म गर्दन में ब्लो-पिन संपर्क, कूलिंग डालना, अतिरिक्त सामग्री या देरी से रिलीज़ होना शामिल हो सकता है।पैरिसन प्रोग्रामिंग गाइडउपस्थिति के आधार पर बिंदुओं को संपादित करने के बजाय प्रोफ़ाइल सामग्री को स्थानांतरित करने के लिए माप-आधारित विधि प्रदान करता है।
मोल्ड डिज़ाइन उपलब्ध ताप-स्थानांतरण मार्ग भी निर्धारित करता है। चैनल प्लेसमेंट, प्रवाह पथ, आवेषण, गर्दन निर्माण, वेंटिंग, सतह संपर्क और पार्टिंग-लाइन डिज़ाइन सीमित कर सकते हैं कि भाग कितनी जल्दी स्थिर हो जाता है। किंगल का प्रयोग करेंएक्सट्रूज़न ब्लो मोल्डिंग मोल्ड डिज़ाइन गाइडजब उपयोगिताओं और अनुमोदित दीवार वितरण के सत्यापन के बाद भी वही गर्म क्षेत्र बना रहता है। लगातार स्थानीय बाधा के लिए मोल्ड सुधार की आवश्यकता हो सकती है, किसी अन्य टाइमर परिवर्तन की नहीं।

स्वीकृत हिस्से के वजन को परिणाम के रूप में रखें, न कि एकमात्र नियंत्रण के रूप में। समान कुल भार वाले दो हिस्सों में अलग-अलग दीवार वितरण और शीतलन व्यवहार हो सकता है। प्रदर्शन को नियंत्रित करने वाले स्थानों को अनुभाग या मापें, और उत्पाद नियंत्रण योजना द्वारा परिभाषित समय पर इजेक्शन के बाद के आकार की जांच करें। इस प्रकार दीवार की मोटाई का काम सामग्री बचत के बारे में सामान्य दावे के बजाय उपयोगी प्रक्रिया साक्ष्य बन जाता है।
05 / मशीन तर्कसतत और संचायक मशीनें एक टाइमिंग मॉडल साझा नहीं करती हैं
एक सतत एक्सट्रूज़न ब्लो मोल्डिंग मशीन पर, एक्सट्रूडर लगातार एक पैरिसन प्रदान करता है जबकि एक या अधिक मोल्ड स्टेशन अपने अनुक्रम के माध्यम से चलते हैं। इसलिए चक्र समय, पैरिसन लंबाई, कट टाइमिंग और दीवार-मोटाई कार्यक्रम को जोड़ा जा सकता है। यदि चक्र बदलता है, तो नियंत्रक को अभी भी इच्छित प्रोफ़ाइल को भौतिक परिधि के साथ और मोल्ड के अंदर रखना होगा। एक छोटा स्टेशन अनुक्रम जो प्रोफ़ाइल को बदलता है, तटस्थ गति परिवर्तन नहीं है।
Moog नियंत्रक मैनुअल निरंतर मशीनों के लिए समय-आधारित प्रोफ़ाइल नियंत्रण और संचायक मशीनों के लिए स्थिति-आधारित नियंत्रण का वर्णन करता है। एक सतत सेटअप में, यह क्रमिक पारिसन कट्स जैसे प्रारंभ संकेतों के बीच के अंतराल से चक्र समय निर्धारित कर सकता है। एक संचायक सेटअप में, दीवार प्रोफ़ाइल पुश-आउट के दौरान संचायक स्थिति का अनुसरण करती है। यह प्रकाशित भेद यही है कि एक संयंत्र को किसी अन्य लाइन से चक्र-समय विधि उधार लेने से पहले मशीन और नियंत्रक मोड की पहचान करनी चाहिए।
मोल्डिंग अनुक्रम आगे बढ़ने के दौरान एक संचायक मशीन को आवश्यक शॉट भी तैयार करना होता है। पूछें कि क्या मोल्ड अगले शॉट के लिए तैयार होने से पहले प्लास्टिकीकरण या संचय समाप्त हो जाता है। यदि संचायक अभी भी भर रहा है, तो मोल्ड खुलने से कुछ सेकंड कम करने से पूरा चक्र कम नहीं हो सकता है। यदि संचय जल्दी समाप्त हो जाता है, तो मोल्डिंग और कूलिंग पथ में बाधा हो सकती है। एक लक्ष्य मान से तैयारी का अनुमान लगाने के बजाय वास्तविक शॉट की तैयारी, कुशन या अंतिम स्थिति, पिघली हुई स्थिति और भाग के वजन को रिकॉर्ड करें।
स्टेशन का लेआउट समयरेखा भी बदलता है। एक डबल-स्टेशन निरंतर मशीन एक स्टेशन का उपयोग कर सकती है जबकि दूसरा हिस्सा ठंडा करता है या छोड़ता है, लेकिन एक्सट्रूडर, डाई हेड, ट्रांसफर मोशन, कूलिंग सिस्टम और डाउनस्ट्रीम उपकरण को ओवरलैप का समर्थन करना चाहिए। किन्गल कासिंगल-स्टेशन बनाम डबल-स्टेशन तुलनाइस क्षमता निर्णय की व्याख्या करता है। मल्टी-हेड और मल्टी-कैविटी लेआउट प्रति घटना भागों और आउटलेट या कैविटी के बीच संतुलन को प्रभावित करते हैं;मल्टी-हेड बनाम मल्टी-कैविटी गाइडउन शर्तों को अलग करता है।
मशीनों की तुलना करते समय सही हर का प्रयोग करें। एक निर्माणकारी घटना हमेशा एक हिस्सा नहीं होती। सभी प्रासंगिक शीर्षों, गुहाओं और स्टेशनों से स्वीकृत भागों की गणना करें, फिर उन बाधाओं को शामिल करें जो उन भागों को बिक्री योग्य बनाती हैं। यदि एक्सट्रूज़न, कूलिंग, ट्रिमिंग या गुणवत्ता स्थिरता गति नहीं रख सकती है तो तेज़ शुष्क गति वाली मशीन अभी भी प्रति घंटे कम स्वीकृत भागों का उत्पादन कर सकती है।
06/क्रमअतिव्यापी खतरों के बिना प्रतीक्षा समय पुनर्प्राप्त करें
कूलिंग और पैरिसन डिलीवरी को समझने के बाद, कार्यों के बीच अंतराल की जांच करें। देरी आवश्यक होने के बजाय ऐतिहासिक हो सकती है, लेकिन यह निकासी, दबाव स्थिरीकरण, निकास, सिग्नल पुष्टिकरण या सुरक्षित हैंडऑफ़ भी प्रदान कर सकती है। पहचानें कि प्रत्येक विलंब किस स्थिति की रक्षा करता है। फिर जांचें कि क्या नियंत्रक के पास उस स्थिति के लिए पहले से ही विश्वसनीय प्रतिक्रिया है। एक निश्चित प्रतीक्षा को सत्यापित पूर्णता संकेत के साथ बदलने से दोहराव में सुधार हो सकता है, लेकिन केवल तभी जब मशीन का डिज़ाइन और अनुमोदित नियंत्रण तर्क इसका समर्थन करते हैं।
किंगल ने मेजबानी कीस्वचालित ब्लो मोल्डिंग मशीन ऑपरेशन मैनुअलमोल्ड क्लोजिंग, ब्लो टाइमिंग, एग्जॉस्ट-संबंधी क्रियाएं, मोल्ड माइक्रो-ओपनिंग, ब्लो-पिन मूवमेंट और रोबोट देरी जैसी टाइमिंग श्रेणियों को अलग करता है। मैनुअल बार-बार मूल्यों को वास्तविक उत्पाद या उत्पादन स्थिति से जोड़ता है। इसका इंटरफ़ेस प्रलेखित मशीन परिवार पर लागू होता है और मॉडल, विकल्प या सॉफ़्टवेयर संस्करण के अनुसार भिन्न हो सकता है, इसलिए इसे अनुशंसित सेकंड की सामान्य सूची में नहीं बदला जाना चाहिए।
मशीन प्रक्रिया द्वारा अनुमत कम और नियंत्रित स्थितियों पर भौतिक अनुक्रम देखें। पुष्टि करें कि होज़, केबल, ब्लो पिन, कोर, टेक-आउट डिवाइस और भाग पूरे रास्ते में साफ़ रहें। आदेश और फीडबैक एक साथ पढ़ें. यदि कोई गति जल्दी स्थिति में पहुंच जाती है लेकिन अनुक्रम अभी भी प्रतीक्षा कर रहा है, तो सटीक अनुमेय खोजें। यदि फीडबैक देर से या रुक-रुक कर आता है, तो उस टाइमर को कम करने से पहले सेंसर, तंत्र या उपयोगिता कारण को ठीक करें जो इसे छुपा रहा था।
डाउनस्ट्रीम कार्य एक ही समयरेखा पर होता है। एक रोबोट साँचे को जल्दी से साफ़ कर सकता है लेकिन भागों को ऐसे कन्वेयर पर रख देता है जो पहले से ही भरा हुआ है। एक ट्रिमर को स्थिर हिस्से के तापमान की आवश्यकता हो सकती है। मशीन का उत्पादन बढ़ने के बाद रिसाव परीक्षक बाधा बन सकता है। मशीन पर केवल कुछ चक्रों के दौरान ही नहीं, बल्कि पहले निरंतर चलने के दौरान कतार की लंबाई और स्टॉप कारणों को रिकॉर्ड करें। सबसे तेज़ सुरक्षित मशीन चक्र उपयोगी नहीं है यदि यह दोषों या भीड़ को एक स्टेशन दूर ले जाता है।
07/प्रयोगएक नियंत्रित चक्र-समय परीक्षण चलाएँ जिसे दूसरी पारी दोहरा सकती है
एक उपयोगी परीक्षण एक प्रश्न से शुरू होता है जैसे "क्या मोल्ड सर्किट बी सुरक्षित इजेक्शन को सीमित कर रहा है?" या "क्या सेंसर सत्यापित होने के बाद रोबोट-क्लियर में देरी बनी रहती है?" यह "साइकिल को तेज़ बनाओ" से शुरू नहीं होता है। संदिग्ध बाधा, परिवर्तन, अपेक्षित प्रतिक्रिया और उस भाग की जाँच बताएं जो परीक्षण को अस्वीकार कर सकता है। एक व्यक्ति को रेसिपी संपादन को नियंत्रित करने के लिए और एक व्यक्ति को परिणाम रिकॉर्ड करने के लिए नियुक्त करें ताकि नमूनों के बीच कई समायोजन न हों।
-
स्वीकृत बेसलाइन को फ़्रीज़ करें.जारी सेटिंग्स को सहेजें या प्रिंट करें, उत्पाद पैकेज की पहचान करें और स्वीकृत नमूने बनाए रखें। स्थिर परिस्थितियों में वास्तविक चक्र भिन्नता और स्वीकृत आउटपुट रिकॉर्ड करें।
-
एक बाधा का नाम बताएं.अनुक्रम समयरेखा, कूलिंग मैप, उपयोगिता रीडिंग, अलार्म इतिहास और डाउनस्ट्रीम अवलोकनों का उपयोग करें। वे साक्ष्य लिखें जो इस बाधा की ओर इशारा करते हैं।
-
अनुमत परिवर्तन को परिभाषित करें।मशीन, मोल्ड और रेज़िन दस्तावेज़ का उपयोग करें। एक नियंत्रित समायोजन सीमा और एक वापसी बिंदु निर्धारित करें। अवलोकन विंडो के दौरान कोई अन्य चर न बदलें।
-
अस्वीकृति ट्रिगर सेट करें.अस्थिर पैरिसन, अपूर्ण गति, गर्म या चिपके हुए भाग, वारपेज, आयामी गति, वजन या दीवार की विफलता, फ्लैश, ब्लो-आउट, अलार्म, जाम या असुरक्षित व्यवहार जैसे प्रासंगिक संकेत शामिल करें।
-
स्थिरीकरण के माध्यम से चलाएँ.भागों को समय, स्थान, सिर या गुहा के अनुसार चिह्नित करें। यदि बदले हुए चर को नई स्थिर स्थिति तक पहुंचने के लिए समय की आवश्यकता है, तो पहले भाग से नई स्थिति का आकलन न करें।
-
स्वीकृत उत्पादन विंडो को मापें.नियंत्रित दृश्य, वजन, दीवार, आयामी और कार्यात्मक जांच लागू करें। जब वे बिक्री योग्य हिस्से को परिभाषित करते हैं तो डाउनस्ट्रीम ट्रिमिंग, परीक्षण और पैक-आउट शामिल करें।
-
रखें, अस्वीकार करें या जांच करें।परिवर्तन तभी बरकरार रखें जब परिभाषित विंडो पास हो जाए और स्वीकृत आउटपुट में सुधार हो जाए। यदि गुणवत्ता या नियंत्रण बिगड़ता है तो बेसलाइन बहाल करें। जब परीक्षण किसी भौतिक कारण को उजागर करता है तो टूलींग, उपयोगिता या रखरखाव कार्रवाई खोलें।
नमूना योजना रेखा से मेल खाना चाहिए. डबल-स्टेशन मशीन पर, दोनों पक्षों को शामिल करें। मल्टी-हेड सेटअप पर, हेड की पहचान सुरक्षित रखें। मल्टी-कैविटी मोल्ड पर, जहां व्यावहारिक हो, कैविटी पहचान को सुरक्षित रखें। एक औसत एक हॉट सर्किट या एक पतले आउटपुट को छुपा सकता है।ब्लो मोल्डिंग दोष गाइडदिखाता है कि कैसे निश्चित और यादृच्छिक पैटर्न अलग-अलग जांच की ओर ले जाते हैं।
परीक्षण रिकॉर्ड में पुराना मूल्य, नया मूल्य, परिवर्तन का समय, जिम्मेदार व्यक्ति, वास्तविक चक्र वितरण, सामग्री लॉट, उपयोगिता स्थिति, नमूना आईडी, मापा परिणाम, अस्वीकार और अंतिम निर्णय शामिल होना चाहिए। फ़ोटोग्राफ़ आकार और दोष स्थान के लिए उपयोगी होते हैं, लेकिन वे माप को प्रतिस्थापित नहीं करते हैं। यदि प्रक्रिया बेसलाइन पर वापस आती है, तो उसे भी रिकॉर्ड करें। एक असफल परीक्षण अभी भी किसी अन्य बदलाव को उसी विचार को दोहराने से रोक सकता है।
08/क्षमतास्वीकृत भागों से आउटपुट की गणना करें, शुष्क-चक्र गति से नहीं
ड्राई-साइकिल आउटपुट पूर्ण सामग्री, शीतलन और आंशिक-स्वीकृति बोझ के बिना मशीन की गति का वर्णन करता है। यह गति क्षमता की जाँच के लिए उपयोगी है, लेकिन यह बिक्री योग्य उत्पादन का वादा नहीं है। उत्पादन गणना में वास्तविक भाग, राल, मोल्ड, सिर या गुहा गिनती, शीतलन प्रणाली, डाउनस्ट्रीम उपकरण और स्वीकृति विधि का उपयोग करना चाहिए। यही कारण है कि किंगल कापरियोजना सूचना प्रक्रियाकिसी मशीन की अनुशंसा करने से पहले उत्पाद का आकार, वजन, सामग्री, मोटाई और आउटपुट आवश्यकताओं के बारे में पूछता है।
एक प्रतिनिधि उत्पादन विंडो पर सीधे स्वीकृत आउटपुट को मापें। केवल उन हिस्सों की गणना करें जो परिभाषित रिलीज़ मानदंडों को पूरा करते हैं, और नियोजित स्टॉप, अनियोजित स्टॉप, सेटअप हानि और अस्वीकार को अलग से रिकॉर्ड करते हैं। उन्हें किसी एक अस्पष्टीकृत दक्षता कारक के अंदर छिपाएँ नहीं। यदि रेखा प्रति घटना कई भागों का उत्पादन करती है, तो स्टेशन, हेड या कैविटी द्वारा गिनती को समेटें ताकि एक अक्षम आउटपुट कुल के अंदर गायब न हो जाए।
| मीट्रिक | गणना या अवलोकन | उपयोग | सामान्य रिपोर्टिंग त्रुटि |
|---|---|---|---|
| चक्र सेकंड | बार-बार स्थिर चक्रों में एक ही घटना के बीच का समय | मशीन-घटना की गति और भिन्नता दिखाता है | सबसे छोटी एकल घटना की रिपोर्टिंग |
| प्रति घटना भाग | स्वीकृत भौतिक भाग एक पूर्ण गठन घटना द्वारा जारी किए गए | सिरों, गुहाओं और स्टेशनों को आयतन से जोड़ता है | यह मानते हुए कि प्रत्येक आउटलेट उत्पादन कर रहा है |
| सैद्धांतिक प्रति घंटा आउटपुट | (3,600/चक्र सेकंड) × प्रति घटना भाग | निर्बाध स्थितियों में तुलना की योजना बनाना | परिणाम को गारंटीशुदा उत्पादन कहना |
| स्वीकृत प्रति घंटा आउटपुट | स्वीकृत हिस्से / देखे गए उत्पादन घंटे | परीक्षण किए गए उत्पाद पैकेज से प्रयोग करने योग्य आउटपुट दिखाता है | पर्ज, सेटअप या अस्वीकृत भागों की गिनती |
| परिणाम बदलें | मिलान की गई शर्तों के तहत पहले स्वीकृत आउटपुट को घटाकर स्वीकृत आउटपुट | परीक्षण करें कि क्या संपादन ने वास्तविक लक्ष्य में सुधार किया है | विभिन्न उत्पादों, बदलावों या उपयोगिताओं की तुलना करना |
गति के साथ-साथ गुणवत्ता की रिपोर्ट करें। वजन और दीवार परिणाम, महत्वपूर्ण आयाम, कार्यात्मक-परीक्षण परिणाम, स्क्रैप या होल्ड गिनती, उपयोगिता स्थिति और नुस्खा संशोधन शामिल करें। मूल चक्र, भाग गणना, स्वीकृत उपज और परीक्षण शर्तों के बिना दो सेकंड की कमी का कोई स्टैंडअलोन अर्थ नहीं है। इसलिए यह आलेख प्रतिशत सुधार लक्ष्य प्रकाशित नहीं करता है। परिणाम क्रेता के लाइन डेटा से आना चाहिए।
किसी नई मशीन या मोल्ड के लिए, परीक्षण से पहले आउटपुट विधि को परिभाषित करें। किन्गल काफ़ैक्टरी स्वीकृति परीक्षण मार्गदर्शिकायह बताता है कि मापे गए रन को सटीक उत्पाद, सामग्री, मोल्ड और उपयोगिता स्थितियों के साथ कैसे जोड़ा जाए। उपयोगस्टार्टअप चेकलिस्टसमय से पहले एक स्थिर स्थिति स्थापित करने के लिए, औरपरिवर्तन मार्गदर्शिकासेटअप हानि को स्थिर उत्पादन से अलग रखने के लिए।
09/सीमाजब प्रक्रिया नियंत्रण खो दे तो परीक्षण रोक दें
यदि कोई गार्ड, इंटरलॉक, आपातकालीन स्टॉप या खतरनाक-ऊर्जा नियंत्रण इरादा के अनुसार काम नहीं कर रहा है, तो उसे रोकें और स्वीकृत स्थिति को बहाल करें। मशीन की अप्रत्याशित गति, टकराव के जोखिम, असामान्य हाइड्रोलिक या वायवीय व्यवहार, क्षतिग्रस्त दबाव घटकों, विद्युत ओवरहीटिंग, लीक या प्रदर्शित प्रतिक्रिया और भौतिक स्थिति के बीच असहमति के लिए रुकें। चक्र-समय का कार्य कभी भी किसी दोष के आसपास संचालन को अधिकृत नहीं करता है।
आंशिक साक्ष्य भी मुकदमे को रोक सकते हैं। एक ऐसे पैरिसन पर नजर रखें जो अब सही स्थिति में नहीं आता है, अधूरा साँचा बंद होना, बढ़ती फ्लैश, अस्थिर वजन, पतली महत्वपूर्ण दीवारें, ब्लो-आउट, अधूरा विवरण, चिपकना, ट्रिम क्षति, वॉरपेज, अंडाकार गर्दन, रॉकर बॉटम्स, सिकुड़न या कार्यात्मक-परीक्षण विफलता। फॉर्मोसा की प्रक्रिया मार्गदर्शिका इनमें से कई लक्षणों को अत्यधिक गर्मी, अपर्याप्त शीतलन, एक छोटा चक्र या शीतलन-चैनल स्थिति से जोड़ती है। कारण का पता लगाए बिना व्यापक शीतलन समय जोड़ने के बजाय सही निदान को फिर से खोलने के लिए लक्षण का उपयोग करें।
जब बाधा के लिए मोल्ड-चैनल परिवर्तन, डाई या ब्लो-पिन संशोधन, नियंत्रण-प्रोग्राम परिवर्तन, इंटरलॉक परिवर्तन, दबाव-प्रणाली कार्य या योग्य राल और मशीन विंडो के बाहर संचालन की आवश्यकता होती है तो बढ़ें। उपयोगनिवारक रखरखाव मार्गदर्शिकादोहराने योग्य उपकरण निष्कर्षों के लिए। एक घिसा-पिटा तंत्र चक्र को धीमा कर सकता है, लेकिन तेज़ कमांड इसकी मरम्मत नहीं करेगा।
जारी बेसलाइन के साथ प्रोजेक्ट को समाप्त करें। रेसिपी को केवल संयंत्र की अनुमोदन प्रक्रिया के माध्यम से अपडेट करें, नमूना और माप रिकॉर्ड संलग्न करें, और बताएं कि परिणाम में कौन सा उत्पाद, मोल्ड, राल और मशीन कॉन्फ़िगरेशन शामिल है। अस्वीकृत परीक्षणों को परिवर्तन लॉग में रखें। जब अगली पारी स्वीकृत चक्र को पुन: पेश कर सकती है और इसकी सीमाएं समझा सकती है, तो सुधार सामान्य उत्पादन के लिए तैयार है।
10/ उत्तरब्लो मोल्डिंग चक्र समय के बारे में अक्सर पूछे जाने वाले प्रश्न
एक्सट्रूज़न ब्लो मोल्डिंग चक्र का समय क्या निर्धारित करता है?
चक्र का समय पैरिसन या शॉट की तैयारी, मोल्ड मूवमेंट, मुद्रास्फीति, शीतलन, निकास, उद्घाटन, टेक-आउट और डाउनस्ट्रीम हैंडलिंग के माध्यम से सबसे धीमे आवश्यक पथ द्वारा निर्धारित किया जाता है। उत्पाद ज्यामिति, दीवार वितरण, राल व्यवहार, मोल्ड कूलिंग, मशीन वास्तुकला और स्वीकृत-भाग मानदंड सभी उस पथ को प्रभावित करते हैं। कौन सा टाइमर जिम्मेदार है, यह तय करने से पहले वास्तविक अनुक्रम और फीडबैक संकेतों को मापें।
क्या कूलिंग हमेशा ब्लो मोल्डिंग चक्र का सबसे लंबा हिस्सा होता है?
ल्योनडेलबेसेल के ब्लो मोल्डिंग गाइड के अनुसार, कूलिंग कई पॉलीओलेफ़िन अनुप्रयोगों में अधिकांश मोल्डिंग चक्र पर कब्जा कर लेती है, लेकिन यह स्वचालित रूप से हर लाइन पर सक्रिय बाधा नहीं है। पेरिसन डिलीवरी, संचायक भरना, मोल्ड स्थानांतरण, रोबोट क्लीयरेंस, ट्रिमिंग या परीक्षण अगली शुरुआत को नियंत्रित कर सकते हैं। एक समयरेखा से पता चलता है कि क्या शीतलन को कम करने से पूरा चक्र बदल जाएगा या केवल गर्म हिस्से को बाहर निकाल दिया जाएगा।
वॉरपेज पैदा किए बिना कूलिंग टाइम को कैसे कम किया जा सकता है?
पहले शीतलक आपूर्ति और वापसी की स्थिति, सर्किट संतुलन, चैनल की सफाई, मोल्ड तापमान पैटर्न और भाग पर गर्म स्थान को सत्यापित करें। ड्राइंग और अनुमोदित प्रक्रिया के साथ दीवार वितरण की तुलना करें। एक दस्तावेजी शर्त बदलें, प्रक्रिया को स्थिर होने दें, और आवश्यक पोस्ट-इजेक्शन अंतराल के बाद आयाम और आकार की जांच करें। यदि वही स्थानीय गर्म क्षेत्र बना रहता है, तो मोल्ड या दीवार वितरण को इंजीनियरिंग समीक्षा की आवश्यकता हो सकती है।
क्या छोटा चक्र हमेशा ब्लो मोल्डिंग आउटपुट को बढ़ाता है?
नहीं, आउटपुट तभी बढ़ता है जब बदला हुआ चक्र लाइन बाधा है और अतिरिक्त हिस्से स्वीकार किए जाते हैं। एक तेज़ मशीन घटना अधिक गर्म हिस्से, अधिक अस्वीकार, रोबोट जाम, ट्रिमिंग क्षति या परीक्षक बैकलॉग बना सकती है। मिलान किए गए उत्पाद, सामग्री, मोल्ड, उपयोगिता और गुणवत्ता स्थितियों के तहत प्रति घंटे देखे गए स्वीकृत भागों की तुलना करें। शुष्क-चक्र गति, सैद्धांतिक उत्पादन और स्वीकृत उत्पादन को अलग-अलग आंकड़ों के रूप में रखें।
पैरिसन प्रोग्रामिंग चक्र समय को कैसे प्रभावित करती है?
पेरिसन प्रोग्रामिंग में परिवर्तन होता है जहां सामग्री उत्पाद के साथ बैठती है। अनावश्यक भारी क्षेत्रों को अधिक शीतलन की आवश्यकता हो सकती है, जबकि अत्यधिक पतले क्षेत्र उत्पाद परीक्षण में विफल हो सकते हैं। निरंतर मशीनों पर, दीवार प्रोफ़ाइल को चक्र समय के साथ भी सिंक्रनाइज़ किया जा सकता है, इसलिए समय परिवर्तन से प्रोफ़ाइल प्लेसमेंट में बदलाव हो सकता है। सहेजे गए वक्र के सही रहने को मानने के बजाय एक चक्र परिवर्तन के बाद दीवार के स्थान, भाग के वजन और प्रोफ़ाइल संरेखण को सत्यापित करें।
चक्र-समय समस्या के लिए किंगल को कौन सा डेटा भेजा जाना चाहिए?
मशीन मॉडल और नियंत्रक संस्करण, उत्पाद ड्राइंग, मोल्ड और टूलींग आईडी, राल ग्रेड और लॉट, नुस्खा संशोधन, एक सुरक्षित स्थान से कैप्चर किया गया चक्र वीडियो, घटना समयरेखा, अलार्म इतिहास, भाग वजन और दीवार मानचित्र, महत्वपूर्ण आयाम, दोष तस्वीरें, मशीन-इनलेट हवा और शीतलन-पानी अवलोकन, डाउनस्ट्रीम स्टॉप कारण और एक निर्धारित अवधि में स्वीकृत आउटपुट भेजें। यह साक्ष्य कूलिंग, टूलींग, नियंत्रण, उपयोगिताओं, सामग्री और लाइन-बैलेंस कारणों को अलग करने में मदद करता है।

एक प्रणाली के रूप में उत्पाद और चक्र पर चर्चा करें
वास्तविक भाग ड्राइंग, राल, मोल्ड, मशीन कॉन्फ़िगरेशन, वर्तमान चक्र समयरेखा, उपयोगिता अवलोकन और मापा गुणवत्ता परिणाम भेजें। किंगल मशीन, टूलींग, नियंत्रण और उत्पादन लक्ष्य से संबंधित साक्ष्यों की समीक्षा कर सकता है।
अपना उत्पादन डेटा भेजेंइस गाइड के लिए उपयोग किए गए स्रोत
किंगल द्वारा होस्ट किए गए मैनुअल प्रलेखित नियंत्रणों और मशीन अनुक्रम के बारे में बयानों का समर्थन करते हैं। पॉलिमर-निर्माता गाइड शीतलन और दोष संबंधों का समर्थन करते हैं। संयुक्त राज्य अमेरिका की सुरक्षा सीमा के लिए OSHA स्रोत शामिल हैं। इनमें से कोई भी स्रोत प्रत्येक उत्पाद या मशीन के लिए एक सार्वभौमिक चक्र लक्ष्य प्रदान नहीं करता है।
- किंगल-होस्टेड स्वचालित ब्लो मोल्डिंग मशीन ऑपरेशन मैनुअल, 8 सितंबर, 2026 को एक्सेस किया गया।
- मूग डिजीपैक III पेरिसन वॉल थिकनेस कंट्रोलर मैनुअल, MRJ06301, किंगल द्वारा होस्ट किया गया, 8 सितंबर, 2026 को एक्सेस किया गया।
- ल्योंडेलबेसेल, पॉलीओलेफ़िन ब्लो मोल्डिंग के लिए एक गाइड, 8 सितंबर, 2026 को एक्सेस किया गया।
- फॉर्मोसा प्लास्टिक, पॉलीथीन एक्सट्रूज़न ब्लो मोल्डिंग प्रक्रिया गाइड, 8 सितंबर, 2026 को एक्सेस किया गया।
- ओएसएचए 29 सीएफआर 1910.147, खतरनाक ऊर्जा का नियंत्रण, 8 सितंबर, 2026 को एक्सेस किया गया।
- ओएसएचए 29 सीएफआर 1910.212, सभी मशीनों के लिए सामान्य आवश्यकताएँ, 8 सितंबर, 2026 को एक्सेस किया गया।