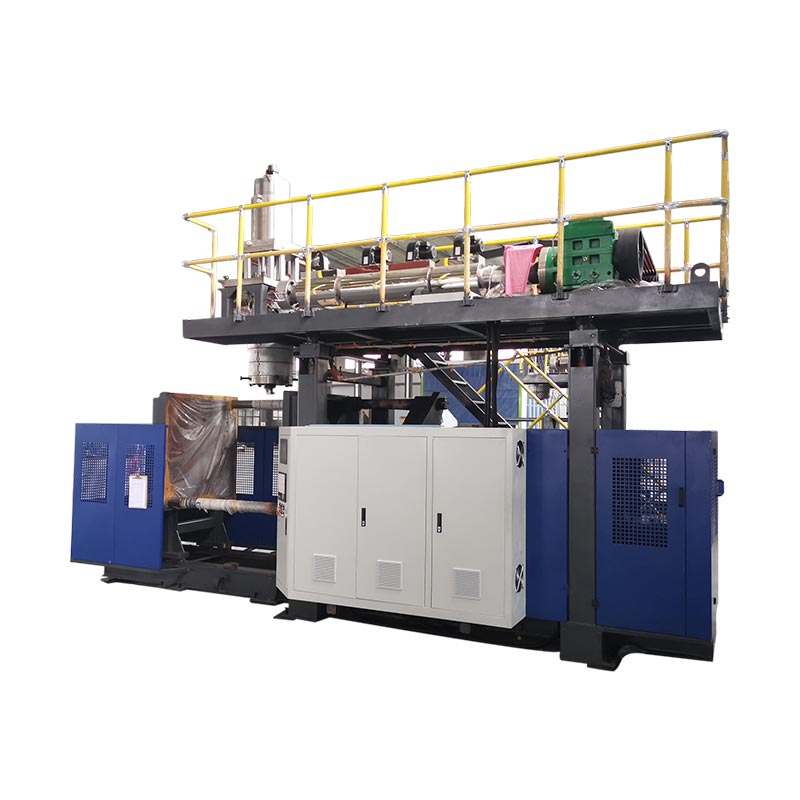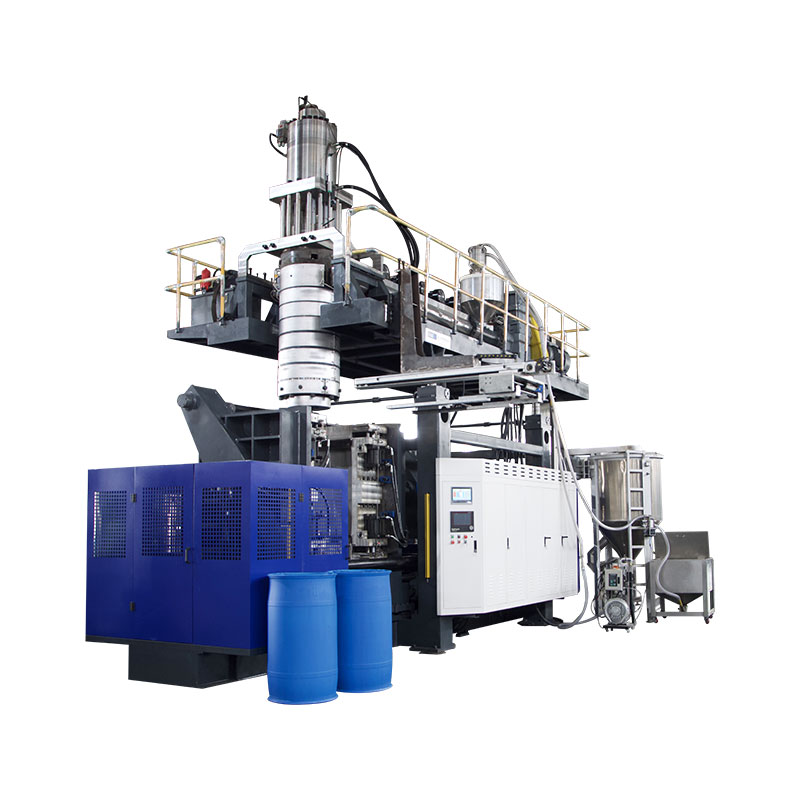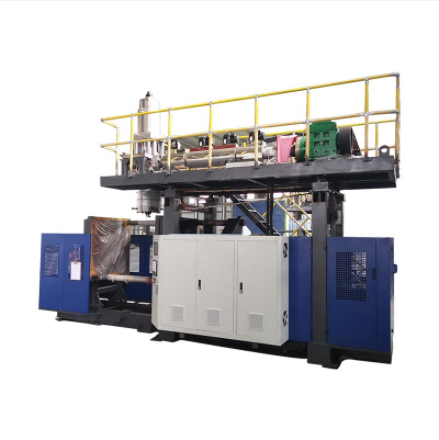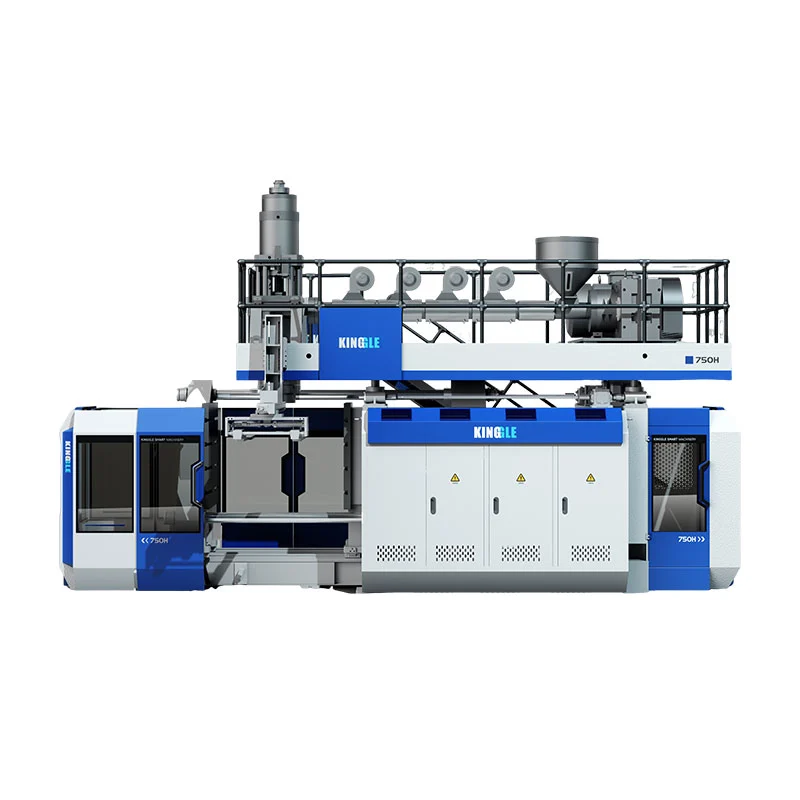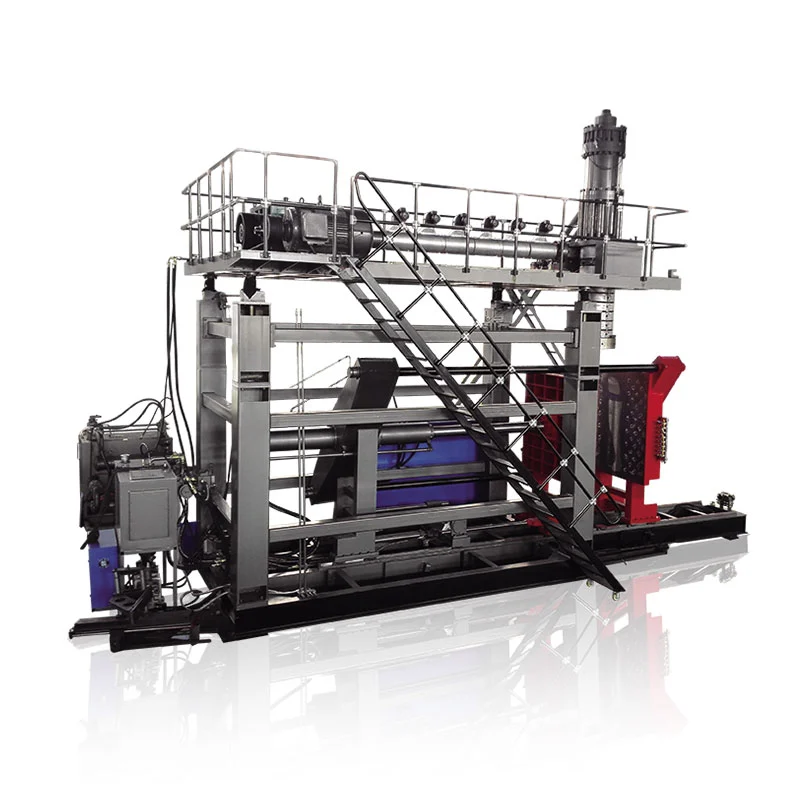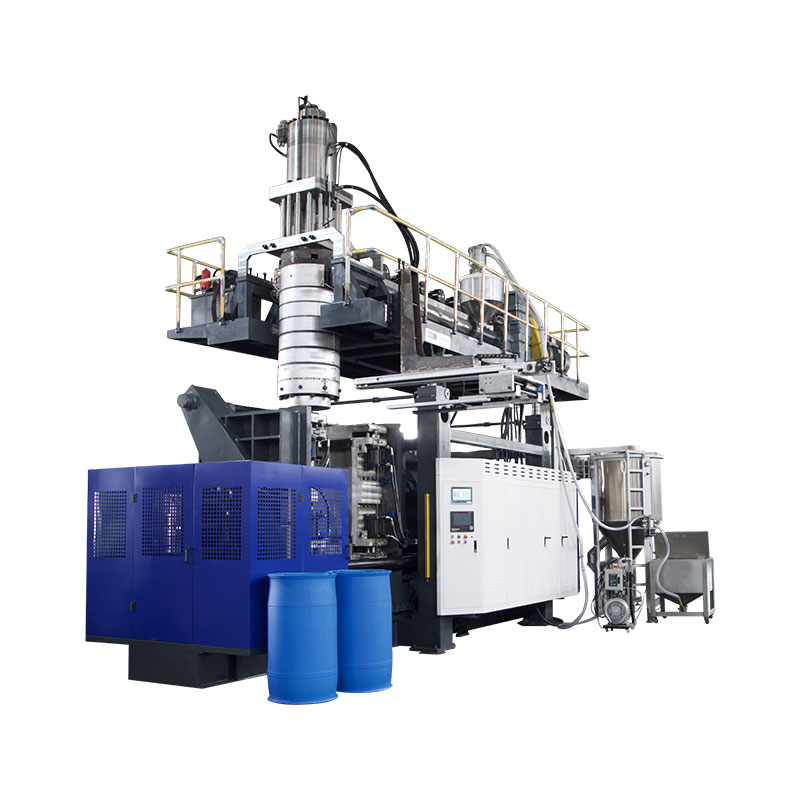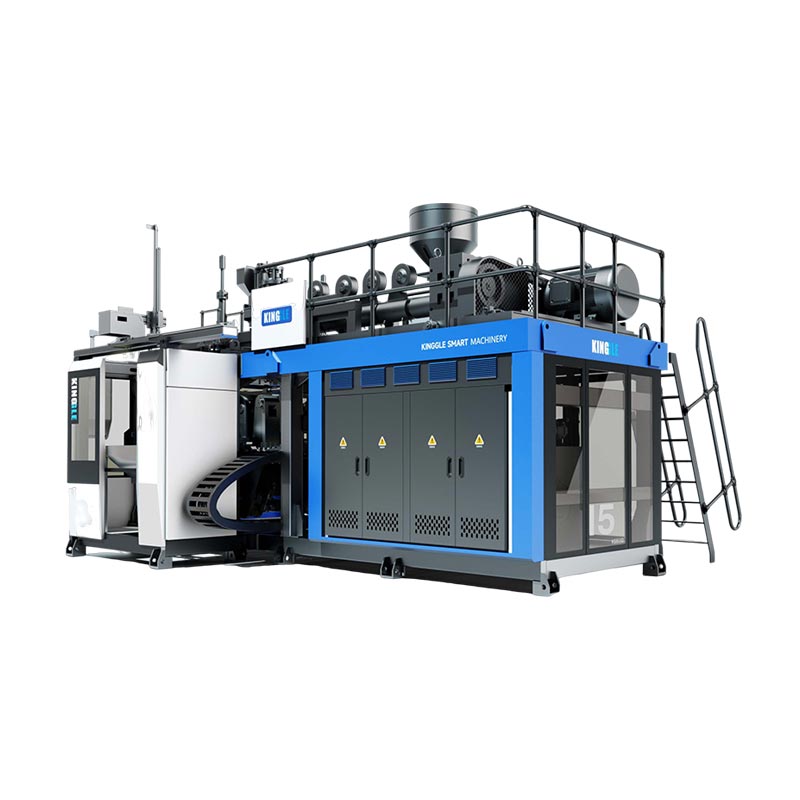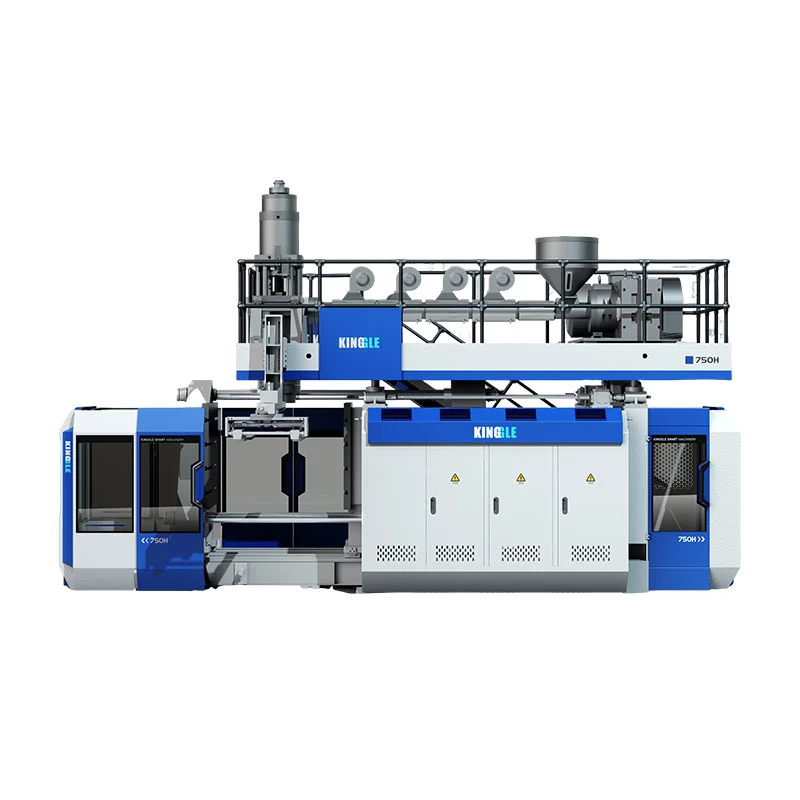
दूसरा स्टेशन बदलता है कि मशीन एक्सट्रूज़न, कूलिंग और मोल्ड-हैंडलिंग समय का उपयोग कैसे करती है। यह स्वचालित रूप से बिक्री योग्य आउटपुट को दोगुना नहीं करता है, प्रति बोतल कम ऊर्जा नहीं देता है या बड़ा उत्पाद नहीं बनाता है। तीन युग्मित किंगल मशीन आकार दिखाते हैं कि वास्तविक अंतर कहां दिखाई देते हैं।
असलीसिंगल बनाम डबल स्टेशन ब्लो मोल्डिंग मशीनइसलिए तुलना एक पूर्ण-कोशिका अध्ययन है, न कि कैरिएज गणना। निर्णय में बोतल, उत्पादन अनुसूची, सकल पिघल मांग, दो-स्टेशन अनुक्रम और स्वीकृत-भाग की आवश्यकता को जोड़ा जाना चाहिए।
एक स्टेशन और दो स्टेशन के बीच क्या परिवर्तन होता है?
सिंगल-स्टेशन निरंतर एक्सट्रूज़न ब्लो मोल्डिंग मशीन में, एक मोल्ड-एंड-क्लैंप स्थिति पैरिसन को पकड़ती है, भाग बनाती है, इसे ठंडा करती है और इसे छोड़ देती है। अगली मोल्डिंग घटना उस एक स्टेशन के अनुक्रम के आसपास फिट होनी चाहिए।
एक डबल-स्टेशन-या ट्विन-स्टेशन-एक्सट्रूज़न ब्लो मोल्डिंग मशीन एक साझा एक्सट्रूज़न सिस्टम के चारों ओर दो मोल्ड स्थितियों को वैकल्पिक करती है। एक स्टेशन ब्लोइंग, कूलिंग या पार्ट-रिमूवल चरण में हो सकता है जबकि दूसरा अगले पैरिसन पर कब्जा करने की तैयारी कर रहा है। यही कारण है कि कुछ बाजारों में डबल-स्टेशन उपकरण को डबल-साइडेड या शटल ब्लो मोल्डिंग मशीन के रूप में भी वर्णित किया जाता है।
यह सरलीकृत अनुक्रम अवसर की व्याख्या करता है, अंतिम उत्पादन दर की नहीं। स्टेशन यात्रा, पैरिसन गठन, मोल्ड क्लोजर, ब्लोइंग, एग्जॉस्ट, कूलिंग, इजेक्शन, ट्रिमिंग और डाउनस्ट्रीम ट्रांसफर को अभी भी एक साथ फिट होना है। स्वतंत्र शटल-मशीन साहित्य भी सिंगल और मल्टी-पैरिसन डाई हेड्स से अलग-अलग सिंगल- और डबल-साइड कॉन्फ़िगरेशन को सूचीबद्ध करता है, जो इस बात को पुष्ट करता है कि ये अलग-अलग उपकरण विकल्प हैं।
स्टेशन गिनती, हेड गिनती, कैविटी गिनती और लेयर गिनती को भ्रमित न करें
कई उद्धरण गलतियाँ इसलिए शुरू होती हैं क्योंकि "डबल" का उपयोग यह बताए बिना किया जाता है कि दोगुना क्या है। एक डबल-स्टेशन मशीन आवश्यक रूप से एक डबल-हेड मशीन, दो-कैविटी मोल्ड या दो-परत लाइन नहीं होती है।
| अवधि | इसका क्या महत्व है | यह क्या बदलता है | आपूर्तिकर्ता के लिए प्रश्न |
|---|---|---|---|
| सिंगल या डबल स्टेशन | मोल्ड-एंड-क्लैंप स्थितियाँ जो क्रम से काम करती हैं | मशीन अनुक्रम, मोल्ड-सेट आवश्यकता, आउटपुट क्षमता, पदचिह्न और हैंडलिंग | इस मशीन पर कितने पूर्ण मोल्ड स्टेशन वैकल्पिक हैं? |
| सिंगल या मल्टी-हेड डाई | एक मोल्डिंग कार्यक्रम में पैरिसन बाहर निकले | एक बार में कितने मोल्ड कैविटीज़ को खिलाया जा सकता है और आवश्यक आउटलेट पिच | कितने आउटलेट शामिल हैं, और उनकी केंद्र दूरी क्या है? |
| एकल या बहु-गुहा साँचा | एक सांचे में बने हिस्से बंद हो जाते हैं | प्रति मोल्डिंग इवेंट के हिस्से, मोल्ड का आकार, कूलिंग संतुलन और ट्रिमिंग | एक मोल्ड ईवेंट द्वारा कितने बिक्री योग्य भागों का उत्पादन किया जाना चाहिए? |
| एकल या बहुपरत | भाग की दीवार में सामग्री की परतें | एक्सट्रूडर, डाई-हेड आर्किटेक्चर, सामग्री प्रबंधन और प्रक्रिया नियंत्रण | उद्धरण में कौन सी सामग्रियां और परत संरचना शामिल हैं? |
The आर एंड बी सतत एक्सट्रूज़न शटल डेटा शीटउदाहरण के लिए, एकल- और मल्टी-पैरिसन डाई हेड्स को एक- या दो-स्टेशन क्लैंप कॉन्फ़िगरेशन से अलग सूचीबद्ध करता है। मल्टी-पैरिसन टूलींग एक आउटपुट लीवर है; एक दूसरा मोल्ड स्टेशन दूसरा है। एक प्रस्ताव या तो लीवर का उपयोग कर सकता है या दोनों को जोड़ सकता है, इसलिए उद्धरण में प्रत्येक को अलग से पहचाना जाना चाहिए।
क्षेत्र के अनुसार शब्दावली भी बदलती रहती है। खरीदार खोज सकते हैं aडबल स्टेशन ब्लो मोल्डिंग मशीन, ट्विन स्टेशन ब्लो मोल्डिंग मशीन, दो-स्टेशन बोतल उड़ाने वाली मशीनयादो तरफा शटल ब्लो मोल्डर. केवल नाम से चयन करने के बजाय भौतिक अनुक्रम की पुष्टि करें।
मूल तुलना: तीन जोड़ी किंगल मशीन आकार
निम्नलिखित विश्लेषण छह मौजूदा किंगल उत्पाद पृष्ठों पर प्रकाशित विशिष्टताओं का उपयोग करता है। प्रत्येक जोड़ी में समान नाममात्र अधिकतम कंटेनर क्षमता होती है, जिससे स्टेशन अंतर को देखना आसान हो जाता है। आंकड़े कैटलॉग संदर्भ हैं, प्रत्येक बोतल, राल, डाई हेड या विकल्प पैकेज के लिए उत्पादन गारंटी नहीं।
| क्षमता और मॉडल | के स्टेशन | प्रकाशित आउटपुट लेबल | एचडीपीई पिघलने की क्षमता | मशीन आयाम (एल×डब्ल्यू×एच) | साधारण एल×डब्ल्यू लिफाफा* | वज़न | शिकंजे का बल |
|---|---|---|---|---|---|---|---|
| 2एलKGB2L | अकेला | 600 पीसी/घंटा शुष्क चक्र | 30 किग्रा/घंटा | 3.1 × 1.7 × 2.5 मी | 5.3 वर्ग मीटर | 2.5 टी | 40 के.एन |
| 2एलKGB2D | दोहरा | 600 × 2 पीसी/घंटा शुष्क चक्र | 55 किग्रा/घंटा | 3.1 × 2.2 × 2.5 मी | 6.8 वर्ग मीटर | 4.5 टी | 40 के.एन |
| 5Lकेजीबी5एल | अकेला | 500 पीसी/घंटा शुष्क चक्र | 55 किग्रा/घंटा | 3.1 × 2.2 × 2.5 मी | 6.8 वर्ग मीटर | 3.0 टी | 65 के.एन |
| 5LKGB5D | दोहरा | 500 × 2 पीसी/घंटा शुष्क चक्र | 80 किग्रा/घंटा | 3.2 × 2.2 × 2.5 मी | 7.0 वर्ग मीटर | 5.2 टी | 65 के.एन |
| 15Lकेजीबी15एल | अकेला | 450 पीसी/घंटा शुष्क चक्र | 100 किग्रा/घंटा | 4.5 × 2.2 × 2.8 मी | 9.9 वर्ग मीटर | 7.5 टी | 165 के.एन |
| 15Lकेजीबी15डी | दोहरा | 450 × 2 पीसी/घंटा शुष्क चक्र | 120 किग्रा/घंटा | 4.8 × 2.9 × 2.8 मी | 13.9 वर्ग मीटर | 12.5 टी | 165 के.एन |

युग्मित डेटा से क्या पता चलता है
1. स्टेशन गिनती अधिकतम भाग आकार को परिभाषित नहीं करती है
प्रत्येक किंगल जोड़ी के भीतर, नाममात्र कंटेनर क्षमता और प्रकाशित क्लैंपिंग बल समान रहते हैं: 2L और 40 kN, 5L और 65 kN, या 15L और 165 kN। दूसरा स्टेशन उत्पादन क्रम बदलता है; यह 5L प्लेटफ़ॉर्म को 15L प्लेटफ़ॉर्म में नहीं बदलता है।
मशीन चयन के दौरान यह अंतर मायने रखता है। भाग की मात्रा, अनुमानित क्षेत्र, मोल्ड आयाम और आवश्यक क्लैंप को अभी भी प्लेटफ़ॉर्म पर फिट होना है। किन्गल काब्लो मोल्डिंग मशीन चयन गाइडस्टेशन गिनती चुनने से पहले कंटेनर से शुरू होता है।
2. डबल-स्टेशन जोड़े पिघलने की क्षमता जोड़ते हैं, लेकिन एक निश्चित अनुपात से नहीं
प्रकाशित एचडीपीई पिघलने की क्षमता 2L जोड़ी में 30 से 55 किग्रा/घंटा, 5L जोड़ी में 55 से 80 किग्रा/घंटा और 15L जोड़ी में 100 से 120 किग्रा/घंटा तक बढ़ जाती है। वे बढ़ोतरी समान नहीं हैं और उन्हें सार्वभौमिक "डबल स्टेशन मल्टीप्लायर" में परिवर्तित नहीं किया जाना चाहिए।
यह डेटा में सबसे महत्वपूर्ण क्षमता पाठ है। दो स्टेशन अधिक मोल्डिंग अवसर पैदा कर सकते हैं, लेकिन एक्सट्रूडर को अभी भी सकल पैरिसन द्रव्यमान की आपूर्ति करनी होगी। एक भारी बोतल, अधिक फ़्लैश, अधिक डाई आउटलेट या छोटा ईवेंट अंतराल पिघलने की मांग को बढ़ाता है। जब एक्सट्रूज़न बाधा बन जाता है, तो स्टेशन की उपलब्धता जोड़ने से इसका समाधान नहीं हो सकता है।
3. वजन और स्थापना लिफाफा आकार के अनुसार अलग-अलग बढ़ता है
सिंगल से डबल मॉडल में जाने पर प्रकाशित मशीन का वजन 2L पर 2.5 से 4.5 टन, 5L पर 3.0 से 5.2 टन और 15L पर 7.5 से 12.5 टन तक बढ़ जाता है। गणना की गई L×W मशीन का आवरण क्रमशः 5.3 से 6.8 वर्ग मीटर, 6.8 से 7.0 वर्ग मीटर और 9.9 से 13.9 वर्ग मीटर तक बदलता है।
इसलिए फर्श क्षेत्र को सुरक्षित रूप से "लगभग समान" या "दोगुना बड़ा" के रूप में वर्णित नहीं किया गया है। परिणाम प्लेटफ़ॉर्म पर निर्भर करता है. न तो मशीन-लिफ़ाफ़ा गणना फ़ैक्टरी लेआउट है: सेवा पहुंच, सामग्री आपूर्ति, कूलिंग मैनिफोल्ड्स, नियंत्रण कैबिनेट, पार्ट डिस्चार्ज और मोल्ड हैंडलिंग को अभी भी जगह की आवश्यकता है। किंगल का प्रयोग करेंबिजली, हवा, पानी और लेआउट गाइडसाइट योजना को फ़्रीज़ करने से पहले.
4. ड्राई-साइकिल लेबल एक तुलना संकेत है, डिलीवरी का वादा नहीं
एक शुष्क चक्र किसी तैयार हिस्से की उत्पादन स्थितियों को साबित किए बिना मशीन की गति को रिकॉर्ड करता है। वास्तविक आउटपुट में पैरिसन गठन, झटका और निकास समय, शीतलन, इजेक्शन, ट्रिमिंग, गुणवत्ता हानि और नियोजित स्टॉप शामिल होना चाहिए। एक मोटी 15L जेरीकैन और एक हल्की 500ml बोतल को एक ही आउटपुट नहीं दिया जा सकता, केवल इसलिए कि वे एक ही स्टेशन गणना वाली मशीन पर चलते हैं।
मोल्डिंग घटनाओं और द्रव्यमान संतुलन से आउटपुट की गणना करें
उत्पाद से शुरुआत करें और पीछे की ओर काम करें। कैटलॉग संख्या को शिफ्ट घंटों से गुणा करके प्रारंभ न करें।
चरण 1: आवश्यक अच्छे आउटपुट को परिभाषित करें
निर्धारित उत्पादन घंटों, नियोजित बदलावों और संयंत्र की अपनी उपलब्धता मान्यताओं का उपयोग करके पुष्टि की गई मांग को प्रति घंटे अच्छे भागों में परिवर्तित करें। मांग परिदृश्यों को अलग रखें - आधार, मौसमी शिखर और भविष्य की वृद्धि - ताकि अतिरिक्त क्षमता एक आशावादी लक्ष्य के अंदर छिपी होने के बजाय दिखाई दे।
चरण 2: एक पूर्ण मोल्डिंग घटना को मापें
प्रस्तावित सांचे के लिए, पैरिसन की संख्या, निर्मित भाग, सकल पैरिसन द्रव्यमान, तैयार-भाग द्रव्यमान, फ्लैश/रिग्राइंड मार्ग, स्थिर घटना अंतराल और स्वीकृत गुणवत्ता परिणाम रिकॉर्ड करें। एक मोल्डिंग इवेंट का मतलब है कि एक मोल्ड पैरिसन सामग्री को कैप्चर करता है और उसके भागों का सेट तैयार करता है।
अच्छे हिस्से/एच = मोल्डिंग इवेंट/एच × प्रति इवेंट हिस्से × स्वीकृत अंश
सकल पिघली मांग (किलो/घंटा) = मोल्डिंग घटनाएं/घंटा × प्रति घटना सकल पारिसन द्रव्यमान (किलो)
स्वीकृत अंश एक सहमत परीक्षण या एक ईमानदार संयंत्र धारणा से आना चाहिए। सकल पेरिसन द्रव्यमान में वह सामग्री शामिल होती है जो मोल्डिंग इवेंट में प्रवेश करती है, न कि केवल तैयार बोतल। यदि फ़्लैश को फिर से ग्राउंड किया जाता है, तो इसकी हैंडलिंग और पुनरुत्पादन अभी भी लाइन को प्रभावित करता है।
चरण 3: बाधाओं को एक पंक्ति के रूप में परीक्षण करें
वास्तविक सामग्री के तहत प्रस्तावित एक्सट्रूडर के साथ सकल पिघल मांग की तुलना करें। फिर मोल्ड कूलिंग, ब्लो एयर, पार्ट रिमूवल, ट्रिमिंग, लीक टेस्टिंग, कन्वेइंग, पैकिंग और ग्राइंडर क्षमता की पुष्टि करें। सबसे कम टिकाऊ चरण लाइन आउटपुट निर्धारित करता है।
व्यापक सतत-मशीन आउटपुट तर्क के लिए, किंगल देखेंनिरंतर ब्लो मोल्डिंग मशीन गाइड. यदि गति परीक्षणों के दौरान भाग का वजन या दीवार वितरण बदलता है, तो इसका उपयोग करेंपैरिसन प्रोग्रामिंग गाइडऔर प्रत्येक स्थिति में समान दीवार स्थानों को सत्यापित करें।
कौन सा कॉन्फ़िगरेशन उत्पादन योजना में फिट बैठता है?
एकल स्टेशन आम तौर पर क्लीनर शॉर्टलिस्ट होता है जब…
- सत्यापित मांग स्वीकार्य ऑपरेटिंग मार्जिन के साथ एक मोल्ड स्टेशन में फिट बैठती है;
- उत्पाद परिवर्तन बार-बार होते हैं या उत्पादन कम चलता है;
- बजट, रखरखाव या सत्यापन कारणों से एक मोल्ड सेट को प्राथमिकता दी जाती है;
- भाग, ढालना या हटाने की विधि वैकल्पिक लेआउट को कम व्यावहारिक बनाती है;
- फ़ैक्टरी स्थान, लिफ्टिंग एक्सेस या डाउनस्ट्रीम स्वचालन सीमित है;
- परियोजना एक ऐसे बाजार में प्रवेश कर रही है जहां मांग अभी तक सिद्ध नहीं हुई है।
डबल स्टेशन एक पूर्ण लाइन अध्ययन का पात्र है जब…
- स्थिर दोहराव मांग यथार्थवादी एकल-स्टेशन आउटपुट से अधिक है;
- दो मिलान किए गए मोल्ड स्टेशन एक दोहराने योग्य प्रक्रिया चला सकते हैं;
- एक्सट्रूडर और डाई हेड आवश्यक सकल पिघल दर की आपूर्ति कर सकते हैं;
- ठंडा होने से मोल्ड के वैकल्पिक कार्य के लिए उपयोगी समय निकल जाता है;
- ट्रिमिंग, परीक्षण और सामग्री प्रबंधन बढ़े हुए प्रवाह को स्वीकार कर सकता है;
- अतिरिक्त साँचे, मशीन और उपयोगिता क्षेत्र में एक रक्षात्मक व्यावसायिक मामला है।
कोई भी सूची उत्पाद परीक्षण का स्थान नहीं लेती। यह एक सामान्य खरीद त्रुटि को रोकता है: दूसरे स्टेशन को एक स्टैंडअलोन आउटपुट एक्सेसरी के रूप में मानना। यह एक सिस्टम निर्णय है जो फैक्ट्री के माध्यम से टूलींग, नियंत्रण, कमीशनिंग और भागों के प्रवाह को बदलता है।
उपयोगिताएँ और डाउनस्ट्रीम उपकरण स्टेशन के लाभ को ख़त्म कर सकते हैं
एक डबल-स्टेशन लाइन मोल्ड-कूलिंग सिस्टम में अधिक गर्मी भेज सकती है और मोल्डिंग घटनाओं को एक-दूसरे के करीब ला सकती है। संपीड़ित हवा को दबाव बनाए रखना होता है और जब लाइन इसकी मांग करती है तो प्रवाह प्रदान करती है, न कि केवल निष्क्रिय अवस्था में। ठंडे पानी को स्थिर स्थितियों के साथ दोनों मोल्ड सर्किट तक पहुंचना होता है। विद्युत वितरण, हाइड्रोलिक कूलिंग और कैबिनेट वातावरण को अंतिम निर्माण से मेल खाना चाहिए।
तुलना तालिका से संयंत्र सेवाओं की गणना न करें। कुछ मौजूदा किंगल वेब विनिर्देश असंगत इकाई टाइपोग्राफी का उपयोग करते हैं, और औसत ऊर्जा आंकड़े एक समान उत्पाद परीक्षण का वर्णन नहीं करते हैं। ऑर्डर किए गए कॉन्फ़िगरेशन के लिए प्रोजेक्ट-विशिष्ट उपयोगिता शीट, विद्युत ड्राइंग और सामान्य व्यवस्था ड्राइंग का अनुरोध करें।
मोल्ड खोलने के बाद प्रत्येक प्रक्रिया की जाँच करें
- क्या टेक-आउट उपकरण वैकल्पिक स्टेशनों से हिस्से प्राप्त कर सकते हैं?
- क्या ट्रिमिंग वास्तविक फ़्लैश और गर्दन/निचले ज्यामिति को संभाल सकती है?
- क्या रिसाव परीक्षक आवश्यक लाइन दर पर प्रत्येक गुहा का निरीक्षण कर सकता है?
- क्या कन्वेयर टकराव, संचय और भाग विरूपण को रोक सकते हैं?
- क्या ग्राइंडर और ब्लेंडर रिग्राइंड अनुपात को अस्थिर किए बिना फ्लैश को संभाल सकते हैं?
- क्या ऑपरेटर अनुमोदित निरीक्षण और परिवर्तन कार्य के लिए दोनों स्टेशनों पर सुरक्षित रूप से पहुंच सकते हैं?
यदि तेज़ चलने से दीवार की मोटाई, फ़्लैश, शीतलन विकृति या बार-बार अलार्म उत्पन्न होता है, तो इसे कनेक्ट करेंनिवारक रखरखाव रिकॉर्डकिंग्गल के साथएचएमआई समस्या निवारण विधिनुस्खा परिवर्तन के साथ एक भौतिक बाधा को छिपाने से पहले।

कुल स्थापित लागत की तुलना करें, न कि केवल मशीन की कीमत की
प्लास्टिक की बोतल बनाने की मशीन की कीमत की खोज करने वाले खरीदार को दो कोटेशन प्राप्त हो सकते हैं जो समकक्ष नहीं हैं। इसमें दूसरा मोल्ड सेट, टेक-आउट और लीक परीक्षण शामिल हो सकता है; दूसरा केवल बेस मोल्डिंग मशीन दिखा सकता है। इसलिए निचली हेडलाइन कीमत कम पूर्ण उत्पादन सेल का वर्णन कर सकती है।
| लागत परत | एकल-स्टेशन प्रश्न | डबल-स्टेशन प्रश्न |
|---|---|---|
| मशीन प्लेटफार्म | कौन से एक्सट्रूडर, क्लैंप, नियंत्रण और मानक सहायक उपकरण शामिल हैं? | कौन सा अतिरिक्त कैरिज, क्लैंप, ब्लो और नियंत्रण उपकरण शामिल है? |
| मोल्ड और डाई हेड | क्या एक पूर्ण साँचा और सही डाई आउटलेट पैकेज शामिल है? | क्या दो मिलान किए गए मोल्ड स्टेशन शामिल हैं, और क्या हेड काउंट और आउटलेट पिच टूल प्लान के समान हैं? |
| फ़ैक्टरी सेवाएँ | क्या बिजली, हवा, पानी और फर्श/लोडिंग कार्य की आवश्यकता है? | क्या मौजूदा सेवाएँ एक साथ फ़ैक्टरी माँग के तहत तेज़ घटना अनुक्रम का समर्थन कर सकती हैं? |
| डाउनस्ट्रीम सेल | टेक-आउट, ट्रिमिंग, परीक्षण, संप्रेषण और पीसने के कौन से चरण मैन्युअल या स्वचालित हैं? | क्या प्रत्येक डाउनस्ट्रीम चरण बिना संचय के वैकल्पिक स्टेशनों से भागों को स्वीकार कर सकता है? |
| बदलाव और सत्यापन | खरीदार की प्रक्रिया के तहत एक सांचे और रेसिपी को बदलने में कितना समय लगता है? | उत्पाद परिवर्तन के बाद दो स्टेशनों को कैसे संरेखित, योग्य और पुनर्स्थापित किया जाता है? |
| परिचालन जोखिम | यदि एकल मोल्ड स्टेशन बंद हो जाता है तो कौन सा आउटपुट नष्ट हो जाता है? | क्या किसी भी स्टेशन को सुरक्षित रूप से अलग किया जा सकता है, और साझा एक्सट्रूज़न अनुक्रम का क्या होगा? |
एक उपयोगी आर्थिक तुलना दोनों तरफ समान परियोजना सीमा का उपयोग करती है। मोल्डिंग मशीन, मोल्ड, डाई हेड, सहायक उपकरण, स्थापना, कमीशनिंग, प्रशिक्षण और फैक्टरी संशोधन शामिल करें। फिर खरीदार की अपनी परिचालन धारणाओं का उपयोग करके श्रम, उपयोगिताओं, नियोजित रखरखाव, परिवर्तन हानि, गुणवत्ता हानि और डाउनटाइम का अनुमान लगाएं।
प्रति अच्छे हिस्से की लागत = तुलनात्मक अवधि के दौरान कुल लागत ÷ उसी अवधि में उत्पादित स्वीकृत हिस्से
अंश और हर को समान समय विंडो और दायरे का उपयोग करना चाहिए। सिंगल-स्टेशन ड्राई-साइकिल आउटपुट के ऊपर डबल-स्टेशन कैपिटल आंकड़ा न रखें, या बेस सिंगल मशीन के साथ स्वचालित डबल लाइन की तुलना न करें जिसमें ट्रिमिंग और परीक्षण शामिल नहीं है। यदि मांग अतिरिक्त आउटपुट का उपयोग नहीं कर सकती है, तो निष्क्रिय क्षमता एक लागत बनी हुई है। यदि मांग एकल-स्टेशन क्षमता से अधिक हो जाती है, तो छूटा हुआ उत्पादन और ओवरटाइम भी लागत है।
कीमत अभी भी एक वैध क्रय बाधा है, लेकिन यह तकनीकी फिट के बाद आती है। किंगल से प्रत्येक शामिल घटक और प्रत्येक खरीदार द्वारा आपूर्ति की गई वस्तु की पहचान करने के लिए कहें ताकि उद्धरण की तुलना पंक्ति दर पंक्ति की जा सके।
एक बेहतर आरएफक्यू गारंटीशुदा शर्तों को कैटलॉग संदर्भों से अलग करता है
प्रत्येक आपूर्तिकर्ता को समान इनपुट शीट भेजें। अन्यथा, दो उद्धरण अलग-अलग धारणाओं का उपयोग कर सकते हैं और फिर भी तुलनीय प्रतीत हो सकते हैं।
| आरएफक्यू फ़ील्ड | आवश्यक इनपुट | यह स्टेशन का निर्णय क्यों बदलता है? |
|---|---|---|
| भाग | ड्राइंग या नमूना, अधिकतम आयाम, नेक/फिनिश, हैंडल, पार्टिंग लाइन और ट्रिमिंग आवश्यकता | मोल्ड फिट, मूवमेंट और डाउनस्ट्रीम कार्य को परिभाषित करता है |
| सामग्री | सटीक रेज़िन ग्रेड, रंग, एडिटिव्स, रिग्राइंड/पीसीआर योजना और आपूर्तिकर्ता डेटा | पिघले हुए व्यवहार, सकल थ्रूपुट और शीतलन में परिवर्तन होता है |
| मास और दीवार | तैयार वजन, सकल समानता/फ्लैश अनुमान, महत्वपूर्ण दीवार स्थान और सहनशीलता | चक्र लक्ष्यों को पिघली हुई मांग और गुणवत्ता साक्ष्य में बदल देता है |
| माँग | प्रति घंटा, शिफ्ट, वर्ष और पीक सीजन में अच्छे भाग; SKU/परिवर्तन योजना | दिखाता है कि क्या दूसरे स्टेशन को उत्पादक रूप से लोड रखा जा सकता है |
| टूलींग | स्टेशन गिनती, डाई आउटलेट, गुहाएं, केंद्र दूरी, मोल्ड सेट और कूलिंग लेआउट | "डबल स्टेशन" को एक अलग सिर या गुहा धारणा को छिपाने से रोकता है |
| गुणवत्ता | वजन, आयामी, दीवार, रिसाव, गिरावट, टॉप-लोड या अन्य सहमत परीक्षण | गति की गति के बजाय अच्छे आउटपुट को परिभाषित करता है |
| कारखाना | बिजली मानक, हवा/पानी की स्थिति, फर्श और छत की सीमाएं, उठाने का पथ और डाउनस्ट्रीम उपकरण | परीक्षण करें कि क्या पूर्ण डबल-स्टेशन सेल स्थापित और समर्थित किया जा सकता है |
स्वीकृति परीक्षण के दौरान इन वस्तुओं को रिकॉर्ड करें
- मशीन, मोल्ड, डाई हेड, रेज़िन और रेसिपी की पहचान।
- प्रत्येक स्टेशन के लिए स्थिर मोल्डिंग-घटना अंतराल—एक सबसे तेज़ घटना नहीं।
- सकल पारिसन द्रव्यमान, समाप्त-भाग का वजन और फ़्लैश मार्ग।
- सहमत परीक्षण विंडो पर कैविटी और स्टेशन द्वारा स्वीकृत हिस्से।
- महत्वपूर्ण दीवार, आयामी और कार्यात्मक परिणाम।
- प्रदर्शित भार के तहत वास्तविक हवा, पानी और बिजली की स्थिति।
- परीक्षण के दौरान अलार्म, स्टॉप और मैन्युअल-हस्तक्षेप रिकॉर्ड।
यह रिकॉर्ड "सिंगल बनाम डबल स्टेशन" को खरीदार के उत्पाद के आधार पर निर्णय में बदल देता है। यह भविष्य में समस्या निवारण और निवारक रखरखाव के लिए कमीशनिंग बेसलाइन भी प्रदान करता है।
अक्सर पूछे जाने वाले प्रश्नों
कौन सी तेज़ है: सिंगल-स्टेशन या डबल-स्टेशन ब्लो मोल्डिंग मशीन?
एक डबल-स्टेशन मशीन में उच्च आउटपुट क्षमता होती है क्योंकि दो मोल्ड स्टेशन एक साझा एक्सट्रूज़न सिस्टम के चारों ओर वैकल्पिक होते हैं। वास्तविक अच्छा आउटपुट अभी भी पिघलने की क्षमता, पैरिसन गिनती, शीतलन, भाग हटाने, डाउनस्ट्रीम उपकरण और स्वीकृत गुणवत्ता पर निर्भर करता है।
क्या डबल-स्टेशन ब्लो मोल्डिंग मशीन दोगुना उत्पादन करती है?
स्वचालित रूप से नहीं. प्रकाशित शुष्क-चक्र आंकड़े दो वैकल्पिक स्टेशन दिखा सकते हैं, लेकिन बिक्री योग्य उत्पादन सकल पिघल मांग, शीतलन, ट्रिमिंग, परीक्षण, स्टॉप या अस्वीकार द्वारा सीमित हो सकता है। मशीन को वास्तविक उत्पाद और सामग्री से सत्यापित करें।
क्या डबल-स्टेशन मशीन डबल-हेड मशीन के समान है?
नहीं, स्टेशन गिनती मोल्ड-और-क्लैंप स्थिति का वर्णन करती है। हेड काउंट बताता है कि एक मोल्डिंग इवेंट के लिए कितने पैरिसन बाहर निकाले गए हैं। एक मशीन दो स्टेशनों को एक या कई डाई आउटलेट के साथ जोड़ सकती है।
क्या दोनों स्टेशन अलग-अलग सांचे चला सकते हैं?
यह न मानें कि वे असंबद्ध उत्पादों को कुशलतापूर्वक चला सकते हैं। स्टेशन एक्सट्रूज़न और प्रक्रिया स्थितियों को साझा करते हैं, इसलिए उत्पाद द्रव्यमान, पैरिसन टाइमिंग, कूलिंग और डाउनस्ट्रीम कार्य संगत होना चाहिए। इंजीनियरिंग के दौरान सटीक व्यवस्था की पुष्टि करें।
क्या मुझे 5L कंटेनरों के लिए सिंगल या डबल स्टेशन चुनना चाहिए?
कंटेनर वॉल्यूम केवल प्लेटफ़ॉर्म की पहचान करता है। सत्यापित अच्छे हिस्सों की मांग, उत्पाद का वजन, चलने की लंबाई, मोल्ड और डाई-हेड योजना, उपलब्ध उपयोगिताओं, फैक्ट्री लेआउट और डाउनस्ट्रीम क्षमता से स्टेशन की संख्या चुनें।
ब्लो मोल्डिंग मशीन आउटपुट की गणना कैसे की जानी चाहिए?
प्रति घंटे मोल्डिंग घटनाओं को प्रति घटना भागों और स्वीकृत अंश से गुणा करके उपयोग करें। सकल पिघली मांग, शीतलन और प्रत्येक डाउनस्ट्रीम चरण के विरुद्ध परिणाम की जांच करें। उत्पादन आउटपुट के रूप में अकेले शुष्क चक्र का उपयोग न करें।
सिंगल-बनाम-डबल-स्टेशन कोटेशन के लिए किस जानकारी की आवश्यकता है?
भाग की ड्राइंग, सामग्री ग्रेड, तैयार और सकल पैरिसन द्रव्यमान, दीवार और गुणवत्ता की आवश्यकताएं, अच्छे भागों का लक्ष्य, एसकेयू योजना, मोल्ड और कैविटी अवधारणा, उपयोगिताएं, लेआउट और डाउनस्ट्रीम उपकरण प्रदान करें।