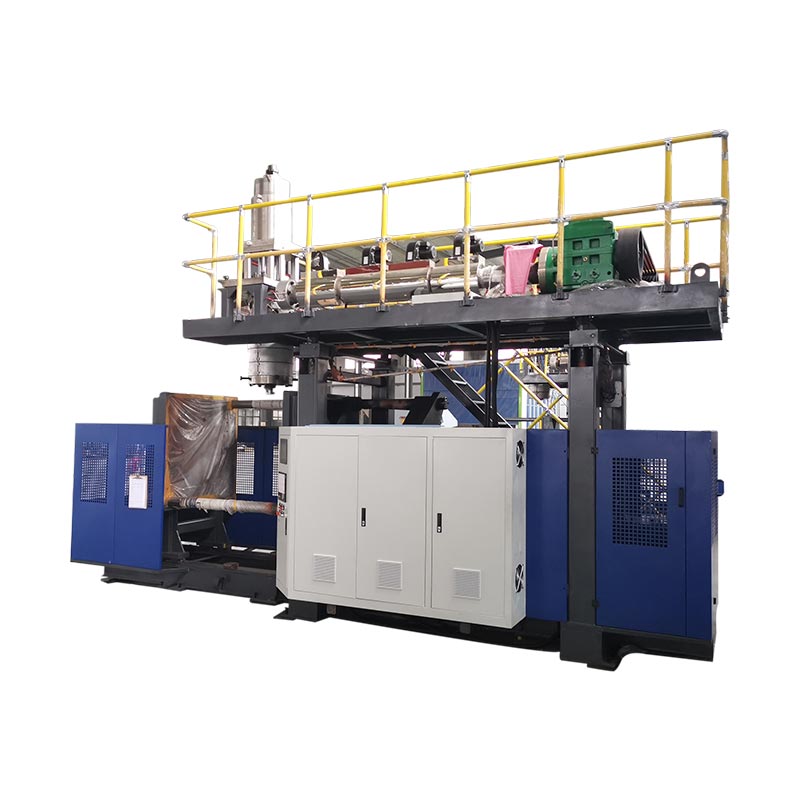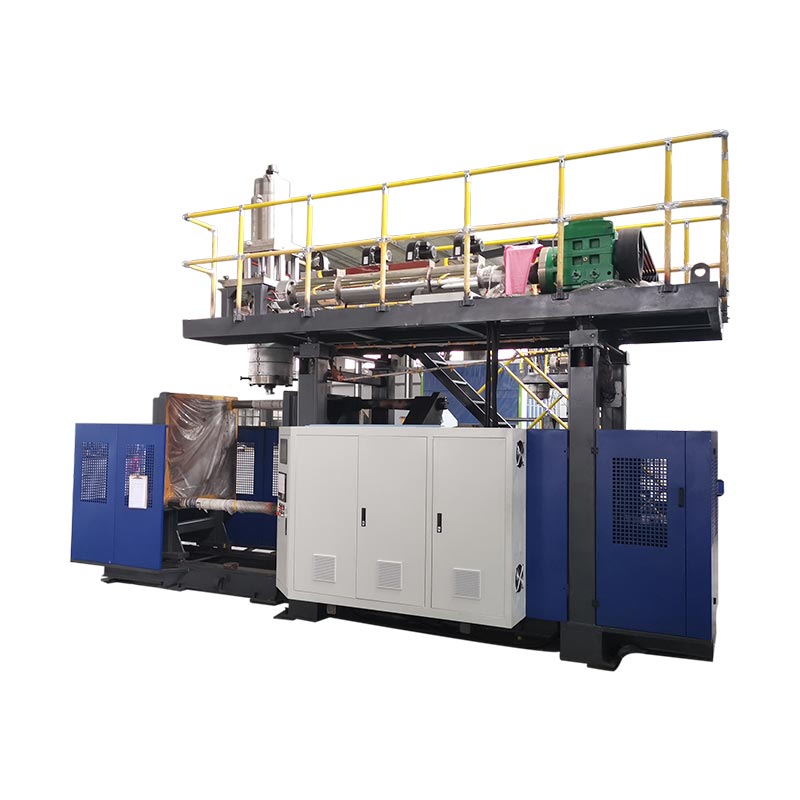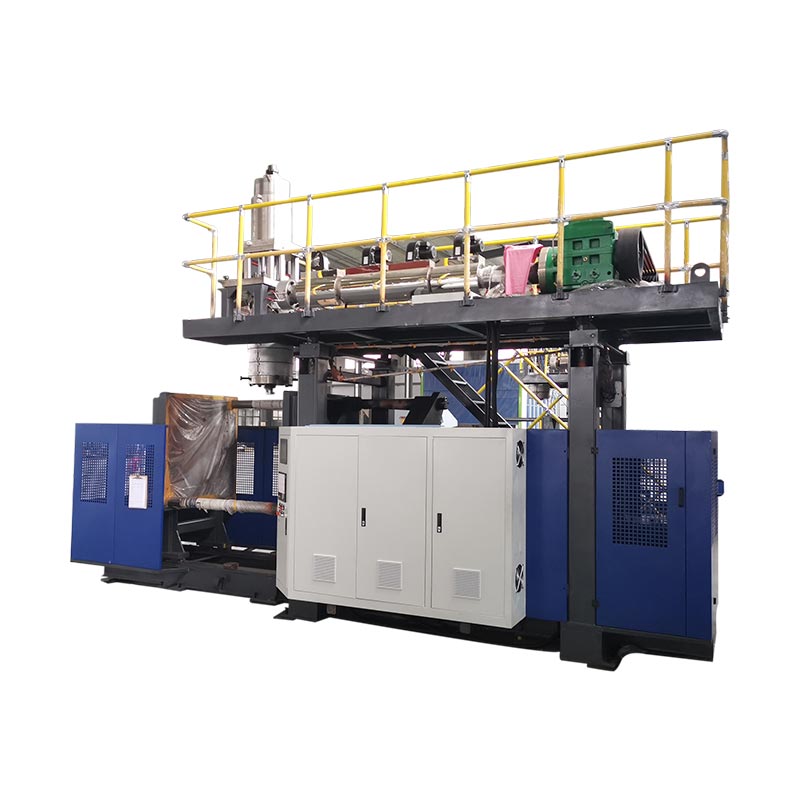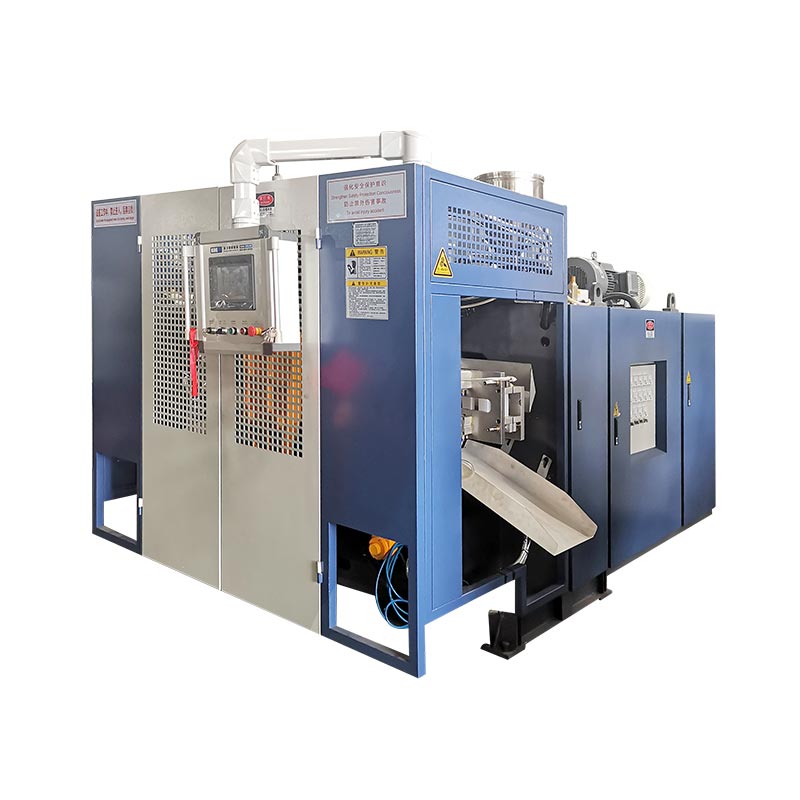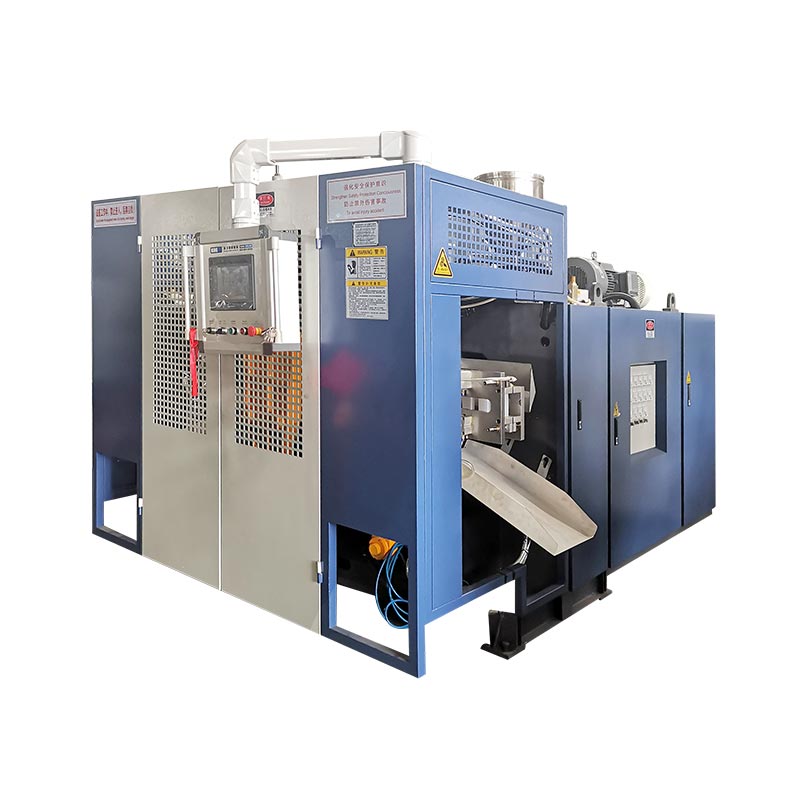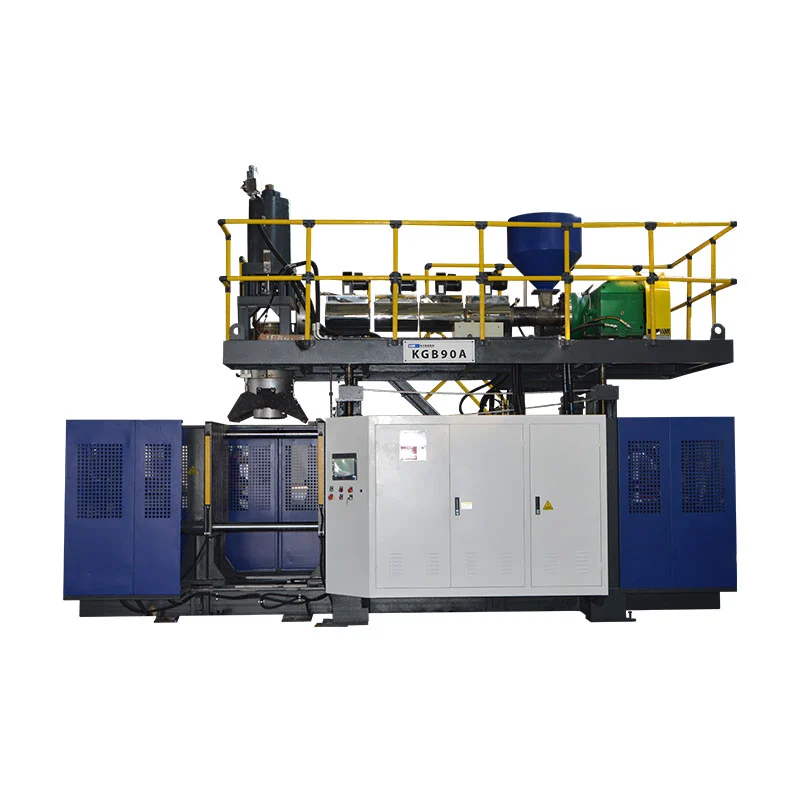
दो सिर, दो पैरिसन और दो गुहाएँ अक्सर एक ही उत्पादन अवधारणा में होते हैं - लेकिन वे विनिमेय शब्द नहीं हैं। सही लेआउट बोतल, आउटलेट पिच, मोल्ड स्पेस और सकल पिघल मांग से शुरू होता है, लक्ष्य हेड काउंट से नहीं।
"चार-गुहा बोतल उड़ाने वाली मशीन" मांगने वाले खरीदार को चार-आउटलेट डाई हेड, एक चार-गुहा मोल्ड और एक या दो मोल्ड स्टेशन मिल सकते हैं। एक अन्य खरीदार जो "डबल हेड ब्लो मोल्डिंग मशीन" की मांग कर रहा है, हो सकता है कि वह केवल दो पेरिसों का ही जिक्र कर रहा हो। जब तक उद्धरण प्रत्येक तत्व को सूचीबद्ध नहीं करता, दोनों पक्ष अलग-अलग उपकरणों की कल्पना करते हुए एक ही संख्या पर चर्चा कर सकते हैं।
यह मार्गदर्शिका उन शब्दों को अलग करती है, हेड चयन के पीछे आयामी सीमाओं को दिखाने के लिए वर्तमान किंगल 2 एल, 5 एल और 15 एल विनिर्देशों का उपयोग करती है, और उत्पादन आउटपुट का आविष्कार किए बिना एक-, दो-, तीन- और चार-हेड अवधारणाओं की तुलना करने के लिए एक द्रव्यमान-संतुलन विधि प्रदान करती है।
सबसे पहले, चार अलग-अलग गणनाओं के नाम बताएं
शब्दसिरबाजार में खुलेआम प्रयोग किया जाता है। एक एक्सट्रूज़न ब्लो मोल्डिंग डाई हेड पिघल को वितरित करता है और ट्यूबलर पैरिसन बनाता है। मल्टी-पैरिसन डाई हेड में कई आउटलेट होते हैं। फिर साँचा उन परिधियों के चारों ओर बंद हो जाता है, और प्रत्येक साँचे की गुहा एक भाग बन जाती है। एक स्टेशन संपूर्ण मोल्ड-एंड-क्लैंप स्थिति है जो उन्हें प्राप्त करता है। एक परत एक्सट्रूज़न और डाई-हेड सिस्टम द्वारा बनाई गई एक सामग्री परत है।
| गिनती करना | भौतिक अर्थ | उदाहरण खरीदार प्रश्न | कल्पना न करें |
|---|---|---|---|
| डाई-हेड आउटलेट | वे उद्घाटन जिनमें से एक मोल्डिंग इवेंट में पैरिसन निकलते हैं | क्या प्रस्ताव सिंगल, डबल, ट्रिपल या फोर हेड है? | यह कि एक आउटलेट गिनती स्वीकृत बोतलों की समान संख्या की गारंटी देती है |
| पेरिसन्स | मोल्ड द्वारा कैप्चर की गई ट्यूबलर पिघली हुई लंबाई | जेलों के बीच वज़न और समय को कैसे संतुलित किया जाएगा? | समान दूरी वाले आउटलेट हमेशा समान समानता प्रदान करते हैं |
| साँचे की गुहिकाएँ | एक साँचे में बनी भाग आकृतियाँ बंद हो जाती हैं | क्या साँचा प्रति घटना एक, दो या चार भाग बनाता है? | वह गुहा गणना मोल्ड स्टेशनों की संख्या का वर्णन करती है |
| के स्टेशन | मशीन द्वारा उपयोग की जाने वाली पूर्ण मोल्ड-एंड-क्लैंप स्थिति | मशीन सिंगल स्टेशन है या डबल स्टेशन? | वह दूसरा स्टेशन दूसरा डाई हेड है |
| परतें | दीवार की संरचना में सामग्री की परतें | भाग मोनोलेयर है या मल्टीलेयर? | उस "डबल लेयर" का अर्थ है डबल हेड या डबल कैविटी |
स्वतंत्र उपकरण साहित्य भी यही भेद करता है।आर एंड बी सतत एक्सट्रूज़न शटल डेटा शीटएकाधिक आउटलेट वाले डाई-हेड कॉन्फ़िगरेशन से अलग से एक या दो-स्टेशन क्लैंप कॉन्फ़िगरेशन सूचीबद्ध करता है। यह पृथक्करण किसी भी आरएफक्यू में उपयोगी है: विभिन्न लाइनों पर स्टेशन, डाई आउटलेट, मोल्ड कैविटी और परतें निर्दिष्ट करें।
जैसे ही डाई हेड आउटलेट प्राप्त करता है तो क्या परिवर्तन होता है?
एक मल्टी-हेड, मल्टी-डाई या मल्टी-पैरिसन ब्लो मोल्डिंग मशीन समानांतर में कई पेरिसन बनाती है। यदि सांचे और प्रक्रिया को प्रत्येक पक्ष को पकड़ने और एक बोतल बनाने के लिए डिज़ाइन किया गया है, तो प्रति मोल्डिंग घटना के हिस्से बढ़ सकते हैं। लाभ सशर्त है. प्रत्येक आउटलेट को स्थान, पिघल प्रवाह, तापमान नियंत्रण और संबंधित गुहा स्थिति की आवश्यकता होती है।
यह आरेख वैचारिक है, किंगल टूलींग ड्राइंग नहीं। वास्तविक आउटलेट व्यास, पिच, प्रवाह चैनल और गुहा लेआउट बोतल और मशीन पर निर्भर करते हैं। इसलिए "दो सिर," "तीन सिर" और "चार सिर" पूर्ण विशिष्टताओं के बजाय शुरुआती विवरण हैं।
अधिक शीर्ष उपलब्ध मोल्डिंग चौड़ाई को विभाजित करते हैं
एक बड़ा पैरिसन मशीन की उपलब्ध मोल्ड चौड़ाई का अधिक उपयोग कर सकता है। जब कई आउटलेट उस स्थान को साझा करते हैं, तो बोतल की चौड़ाई, कैविटी पिच, गर्दन की स्थिति, फ्लैश पॉकेट और कूलिंग कनेक्शन को एक साथ फिट करना पड़ता है। मोल्ड को गुहाओं के बीच पर्याप्त स्टील और ट्रिमिंग और भाग हटाने के लिए पर्याप्त जगह की भी आवश्यकता होती है।
अधिक शीर्ष प्रति घटना के लिए आवश्यक कुल पिघल को बढ़ाते हैं
यदि एक सकल पैरिसन का वजन 0.10 किलोग्राम है, तो चार समकक्ष पैरिसन को उनके वास्तविक वजन में किसी भी अंतर पर विचार करने से पहले प्रति मोल्डिंग घटना 0.40 किलोग्राम की आवश्यकता होती है। उदाहरण केवल अंकगणित की व्याख्या करता है; यह किंगल बोतल विशिष्टता नहीं है। घटनाओं के बीच अंतराल को कम करने से प्रति घंटा पिघली मांग और बढ़ जाती है।
अधिक प्रमुख नियंत्रण के लिए अधिक पद बनाते हैं
सांचा खोलने के बाद दिखाई देने वाली चार बोतलें चार समकक्ष प्रक्रियाओं को साबित नहीं करती हैं। एक आउटलेट अधिक गर्म चल सकता है, एक पैरिसन अलग तरह से शिथिल हो सकता है, एक गुहा अधिक धीरे-धीरे ठंडा हो सकता है, या एक ट्रिमिंग स्थिति अतिरिक्त फ़्लैश छोड़ सकती है। इसलिए मल्टी-कैविटी आउटपुट को स्थिति के आधार पर गिना और निरीक्षण किया जाना चाहिए - न कि केवल संयुक्त कुल के रूप में।
मूल तुलना: मशीन प्लेटफ़ॉर्म द्वारा प्रकाशित किंगल हेड सीमाएँ
किंगल के वर्तमान निरंतर एक्सट्रूज़न ब्लो मोल्डिंग पृष्ठ कई मॉडलों पर वैकल्पिक दो-, तीन- और चार-डाई-हेड कॉन्फ़िगरेशन का वर्णन करते हैं। विनिर्देश तालिकाएँ सिंगल- और डबल-हेड संदर्भों के लिए सटीक आयाम प्रकाशित करती हैं। वे इन पृष्ठों के लिए ट्रिपल- या फोर-हेड पिच प्रकाशित नहीं करते हैं, इसलिए उन लेआउट को एक्सट्रपलेशन के बजाय प्रोजेक्ट इंजीनियरिंग की आवश्यकता होती है।
| किंगल मॉडल | स्टेशन | अधिकतम उत्पाद क्षमता | अधिकतम मोल्ड आकार (डब्ल्यू×एच) | एचडीपीई पिघलने की क्षमता | सिंगल-हेड अधिकतम डाई-पिन व्यास | डबल-हेड सेंटर दूरी प्रकाशित | डबल-हेड अधिकतम डाई-पिन व्यास |
|---|---|---|---|---|---|---|---|
| KGB2L | अकेला | 2 एल | 360 × 380 मिमी | 30 किग्रा/घंटा | 90 मिमी | 130 मिमी | 60 मिमी |
| KGB2D | दोहरा | 2 एल | 360 × 380 मिमी | 55 किग्रा/घंटा | 90 मिमी | 130 मिमी | 60 मिमी |
| केजीबी5एल | अकेला | 5 एल | 410 × 450 मिमी | 55 किग्रा/घंटा | 150 मिमी | 150-180 मिमी | 80 मिमी |
| KGB5D | दोहरा | 5 एल | 410 × 450 मिमी | 80 किग्रा/घंटा | 150 मिमी | 150-180 मिमी | 80 मिमी |
| केजीबी15एल | अकेला | 15 एल | 580 × 500 मिमी | 100 किग्रा/घंटा | 220 मिमी | 240-280 मिमी | 150 मिमी |
| केजीबी15डी | दोहरा | 15 एल | 580 × 550 मिमी | 120 किग्रा/घंटा | 220 मिमी | 240-280 मिमी | 150 मिमी |
किंगल के 2एल पृष्ठ 50 मिलीलीटर से 2 लीटर तक के अनुप्रयोगों का भी वर्णन करते हैं। वह सीमा उत्पाद परिवार की पहचान करती है; इसका मतलब यह नहीं है कि रेंज का प्रत्येक कंटेनर हर संख्या में फिट बैठता है। एक चौड़ी 2L बोतल के लिए एक एकल आउटलेट की आवश्यकता हो सकती है जबकि कई संकीर्ण बोतलें मल्टी-कैविटी अवधारणा में फिट हो सकती हैं। अकेले अधिकतम वॉल्यूम ही लेआउट तय नहीं कर सकता।


किंगल डेटा से सिर चयन के बारे में क्या पता चलता है
1. स्टेशन गिनती और हेड ज्योमेट्री स्वतंत्र विकल्प हैं
2L जोड़ी के भीतर, सिंगल- और डबल-स्टेशन मॉडल दोनों समान 90 मिमी सिंगल-हेड सीमा, 130 मिमी डबल-हेड सेंटर दूरी और 60 मिमी डबल-हेड डाई-पिन सीमा प्रकाशित करते हैं। 5L और 15L जोड़े अपने संबंधित प्लेटफॉर्म के भीतर समान पैटर्न का पालन करते हैं। एक दूसरा स्टेशन बदलता है कि कैसे साँचे वैकल्पिक होते हैं; यह स्वचालित रूप से आउटलेट गिनती या आउटलेट पिच को नहीं बदलता है।
2. डबल-हेड लेआउट में प्रति आउटलेट कम व्यास उपलब्ध होता है
प्रत्येक प्लेटफ़ॉर्म सिंगल-हेड संदर्भ की तुलना में डबल-हेड संदर्भ के लिए एक छोटा अधिकतम डाई-पिन व्यास प्रकाशित करता है: 2L पर 60 बनाम 90 मिमी, 5L पर 80 बनाम 150 मिमी, और 15L पर 150 बनाम 220 मिमी। यह तैयार बोतल के व्यास का अनुमान नहीं लगाता है, लेकिन यह दिखाता है कि क्यों "एक और सिर जोड़ें" केवल एक आउटपुट सेटिंग नहीं है। डाई, पैरिसन और बोतल की ज्यामिति एक साथ बदलती है।
3. बड़े प्लेटफ़ॉर्म व्यापक मोल्ड और आउटलेट-स्पेसिंग संदर्भ प्रकाशित करते हैं
अधिकतम मोल्ड संदर्भ 2L जोड़ी पर 360 × 380 मिमी से बढ़कर 5L जोड़ी पर 410 × 450 मिमी और 15L जोड़ी पर 580 मिमी तक चौड़ा हो जाता है। प्रकाशित डबल-हेड केंद्र की दूरी 130 मिमी से 150-180 मिमी और फिर 240-280 मिमी तक बढ़ती है। ये आंकड़े प्लेटफ़ॉर्म चयन को बोतल के अंतर से जोड़ते हैं, न कि केवल नाममात्र लीटर से।
4. युग्मित डबल-स्टेशन मॉडल अधिक पिघलने की क्षमता प्रकाशित करते हैं
डबल-स्टेशन उदाहरण अपने एकल-स्टेशन भागीदारों की तुलना में उच्च एचडीपीई पिघलने की क्षमता प्रकाशित करते हैं: 2L पर 55 बनाम 30 किग्रा/घंटा, 5L पर 80 बनाम 55 किग्रा/घंटा, और 15L पर 120 बनाम 100 किग्रा/घंटा। मतभेदों का कोई एकल अनुपात नहीं है और आउटपुट गुणक साबित नहीं होता है। वे दिखाते हैं कि एक्सट्रूज़न सिस्टम स्टेशनों और हेड्स के समान गणना में क्यों आता है।
5. तीन- और चार-सिर वाले दावों के लिए उत्पाद-विशिष्ट चित्रण की आवश्यकता होती है
उत्पाद विवरण लचीले 2/3/4 मल्टी-डाई-हेड कॉन्फ़िगरेशन की अनुमति देते हैं, लेकिन उनकी तालिकाएं सार्वभौमिक ट्रिपल- या चार-हेड केंद्र दूरी नहीं बताती हैं। डबल-हेड पंक्ति से उन आयामों का आविष्कार करने से बोतल की चौड़ाई, मोल्ड स्टील, पिच, गर्दन का स्थान और सेवा पहुंच की अनदेखी हो जाएगी। सही अगला दस्तावेज़ क्रेता के हिस्से की ड्राइंग के आधार पर प्रस्तावित हेड-एंड-मोल्ड लेआउट है।
बोतल से हेड काउंट चुनें—वांछित गुणक से नहीं
फ़ैक्टरी कोटेशन तब अधिक विश्वसनीय हो जाता है जब खरीदार आपूर्तिकर्ता को उत्पाद की पूरी परिभाषा देता है। प्रस्तावित टूलींग परिवार के लिए सबसे चौड़े और भारी SKU से शुरुआत करें। फिर जांचें कि क्या छोटे उत्पाद अव्यवहारिक समझौता किए बिना एक ही मशीन साझा कर सकते हैं।
बोतल की चौड़ाई और केंद्र की दूरी
केंद्र की दूरी आसन्न आउटलेट केंद्र रेखाओं के बीच मापी जाती है। प्रत्येक पैरिसन को सही सांचे की स्थिति में प्रवेश करने के लिए इसे गुहा व्यवस्था से पर्याप्त रूप से मेल खाना चाहिए। बोतल की बॉडी की चौड़ाई आवश्यकता का केवल एक हिस्सा है। गर्दन की फिनिश, हैंडल, फ्लैश पॉकेट, पिंच-ऑफ क्षेत्र और गुहाओं के बीच की मोल्ड दीवार भी जगह लेती है।
भाग भार और सकल समता द्रव्यमान
तैयार बोतल का वजन वह द्रव्यमान नहीं है जो एक्सट्रूडर को प्रत्येक घटना के लिए आपूर्ति करना चाहिए। सकल पारिज़न में बोतल के लिए कैप्चर की गई सामग्री, ऊपर और नीचे का फ्लैश और कोई अन्य छंटनी की गई सामग्री शामिल है। एक स्थिति के सकल द्रव्यमान को सभी सक्रिय स्थितियों से गुणा करें, फिर नियोजित घटना दर पर एक्सट्रूज़न सिस्टम के साथ कुल की तुलना करें।
ठंडा करना और हटाना
प्रत्येक सांचे में अधिक गुहिकाएँ हटाने के लिए अधिक गर्मी पैदा कर सकती हैं। असमान जल पथ एक गुहा को धीमी स्थिति बना सकते हैं। मोल्ड खुलने के बाद, सेल को टकराव या अत्यधिक संचय के बिना प्रत्येक भाग को अलग करना, ट्रिम करना, परीक्षण करना और संप्रेषित करना होगा। एक मोल्डिंग मशीन अपना कार्य पूरा कर सकती है जबकि डाउनस्ट्रीम उपकरण पहले से ही उत्पादन में बाधा है।
एसकेयू रणनीति
एक उच्च-गुहा वाला सांचा एक स्थिर, संकीर्ण बोतल परिवार के लिए उपयुक्त हो सकता है। यह तब कम आकर्षक हो सकता है जब ऑर्डर कम हों, डिज़ाइन अक्सर बदलते हों या SKU का एक बड़ा हिस्सा समान पिच का उपयोग नहीं कर सकता हो। SKU द्वारा वार्षिक गुड-पार्ट मांग और बदलाव के समय की तुलना करें। प्रत्येक साँचे को एक मौसमी शिखर के आसपास आकार न दें जब तक कि बाकी फ़ैक्टरी उस क्षमता का उपयोग न कर सके।
घटनाओं, भागों और द्रव्यमान संतुलन के साथ यथार्थवादी आउटपुट की गणना करें
कैटलॉग शुष्क चक्र और हेड काउंट बिक्री योग्य बोतलों का पूर्वानुमान लगाने के लिए पर्याप्त नहीं हैं। दो जुड़ी हुई गणनाओं का उपयोग करें: एक स्वीकृत भागों के लिए और एक सकल पिघली मांग के लिए।
प्रति घंटे अच्छे हिस्से = प्रति घंटे स्थिर मोल्डिंग घटनाएं × प्रति घटना गठित हिस्से × स्वीकृत अंश
सकल पिघल मांग (किलो/घंटा) = प्रति घंटे स्थिर मोल्डिंग घटनाएं × प्रति घटना कुल सकल पैरिसन द्रव्यमान (किग्रा)
स्वीकृत अंश खरीदार की गुणवत्ता परिभाषा और एक सहमत परीक्षण या ईमानदार योजना धारणा से आना चाहिए। कुल सकल पारिसन द्रव्यमान एक घटना में उपयोग किए गए सभी पारिसन का योग है। यदि चार आउटलेट समान द्रव्यमान प्रदान नहीं करते हैं, तो उन्हें जोड़ने से पहले चार स्थितियों को अलग-अलग रिकॉर्ड करें।
एक पारदर्शी काल्पनिक उदाहरण
मान लें कि प्रस्तावित चार-आउटलेट लेआउट में प्रति इवेंट चार बोतलें बनती हैं। एक स्थिर परीक्षण के दौरान - शुष्क चक्र नहीं - कोशिका प्रति घंटे 300 मोल्डिंग घटनाओं को पूरा करती है। यदि सहमत स्वीकृत अंश 0.97 है, तो गणना की गई अच्छा आउटपुट 300 × 4 × 0.97 = 1,164 बोतलें प्रति घंटा है। यदि प्रति घटना कुल सकल पारिज़न द्रव्यमान 0.44 किग्रा है, तो सकल पिघल मांग 300 × 0.44 = 132 किग्रा/घंटा है।
वे संख्याएँ केवल एक शिक्षण उदाहरण हैं और किंगल मॉडल परिणाम नहीं हैं। वे प्रदर्शित करते हैं कि चार-सिर वाली मशीन स्वचालित रूप से उपयुक्त क्यों नहीं है: प्रस्तावित एक्सट्रूडर को सामग्री और स्थितियों के लिए सत्यापित क्षमता की आवश्यकता होगी, जबकि शीतलन और सभी डाउनस्ट्रीम चरणों को घटना दर और गुणवत्ता को बनाए रखने की आवश्यकता होगी। खरीदारी का निर्णय लेने से पहले मापे गए प्रोजेक्ट डेटा को प्रतिस्थापित करें।
किन्गल कानिरंतर ब्लो मोल्डिंग मशीन गाइडबताता है कि स्टेशन गिनती, डाई-हेड कैविटी और चक्र समय कैसे संयोजित होते हैं। संयंत्र नियोजन के लिए, विद्युत, संपीड़ित-वायु और शीतलन स्थितियों को भी सत्यापित करेंब्लो मोल्डिंग मशीन उपयोगिता गाइड.
फ़ैक्टरी कमीशनिंग: प्रत्येक आउटलेट और कैविटी को एक पद के रूप में योग्य बनाएं
एक संयुक्त औसत एक कमजोर स्थिति को छिपा सकता है। यदि तीन बोतलें वजन जांच में सफल हो जाती हैं और एक हल्की है, तो उनका औसत स्वीकार्य लग सकता है, भले ही एक कैविटी अस्थिर हो। फ़ैक्टरी स्वीकृति और स्टार्टअप के दौरान, प्रत्येक डाई आउटलेट और कैविटी स्थिति को लेबल करें और ट्रिमिंग और निरीक्षण के माध्यम से उस पहचान को संरक्षित करें।
स्थिति-दर-स्थिति आधार रेखा स्थापित करें
- मशीन, डाई हेड, मोल्ड, रेज़िन लॉट, रेसिपी और उपयोगिता स्थितियों की पहचान करें।
- प्रत्येक आउटलेट/गुहा स्थिति से भागों को क्रम से एकत्रित करें।
- जहां सहमत सुरक्षित परीक्षण विधि इसकी अनुमति देती है, वहां सकल पैरिसन द्रव्यमान रिकॉर्ड करें।
- प्रत्येक स्थिति के लिए तैयार वजन और समान महत्वपूर्ण दीवार स्थानों को मापें।
- पिंच-ऑफ, नेक फिनिश, फ्लैश, आयाम, उपस्थिति और रिसाव प्रदर्शन का निरीक्षण करें।
- घटना अंतराल, अस्वीकृति, अलार्म, मैन्युअल हस्तक्षेप और डाउनस्ट्रीम स्टॉप रिकॉर्ड करें।
- किसी भी अनुमोदित समायोजन के बाद स्थिर स्थितियाँ बहाल होने के बाद दोहराएँ।
एक समय में एक नियंत्रित कारक बदलें
यदि एक समानता भिन्न है, तो पहले यह तय करें कि पैटर्न डाई आउटलेट, कैविटी, कूलिंग सर्किट या डाउनस्ट्रीम स्थिति का अनुसरण करता है या नहीं। एक साथ कई एचएमआई मानों को समायोजित करने की तुलना में एक समन्वित रिकॉर्ड अधिक उपयोगी है। किन्गल काएचएमआई सेटिंग्स और अलार्म गाइडनुस्खा बदलने से पहले साक्ष्य दर्ज करने की सिफारिश करता है।
दीवार वितरण की जाँच करें, न कि केवल कुल वजन की
दो बोतलों का वजन समान हो सकता है और फिर भी सामग्री अलग-अलग वितरित की जा सकती है। परिभाषित कंधे, शरीर, हैंडल, आधार और पिंच-ऑफ स्थानों की तुलना करें जहां भाग के लिए प्रासंगिक हो। यदि परियोजना क्रमादेशित दीवार नियंत्रण का उपयोग करती है, तोपैरिसन प्रोग्रामिंग गाइडमापे गए क्षेत्रों से प्रोग्राम बिंदुओं को जोड़ने के लिए एक संरचित विधि प्रदान करता है।
स्वीकृत परीक्षण को रखरखाव संदर्भ में बदलें
अनुमोदित स्थिति डेटा, तापमान की स्थिति, सफाई की स्थिति, पानी की स्थिति और टूलींग की पहचान रखें। जब एक स्थिति बाद में बदलती है, तो रखरखाव इसकी तुलना मूल आधार रेखा से कर सकता है।निवारक रखरखाव चेकलिस्टउन अवलोकनों को नियमित निरीक्षण में ले जा सकते हैं।
सामान्य संयोजन—और प्रत्येक विवरण अभी भी क्या खुला छोड़ता है
| संक्षिप्त वर्णन | संभवतः इसका क्या मतलब है | आरएफक्यू को अभी भी क्या पुष्टि करनी चाहिए |
|---|---|---|
| डबल-हेड, टू-कैविटी मशीन | प्रति मोल्डिंग घटना में दो पैरिसन दो मोल्ड गुहाओं को खिलाते हैं | स्टेशन गिनती, आउटलेट पिच, मोल्ड आकार, भाग वजन, एक्सट्रूज़न क्षमता और डाउनस्ट्रीम स्कोप |
| चार सिरों वाली बोतल उड़ाने वाली मशीन | चार डाई आउटलेट समानांतर में चार पैरिसन बनाते हैं | क्या सांचे में चार संगत गुहाएं हैं, सटीक पिच है और क्या सभी एसकेयू फिट हैं |
| डबल-स्टेशन, डबल-हेड मशीन | दो मोल्ड स्टेशन दो-आउटलेट डाई सिस्टम के चारों ओर वैकल्पिक होते हैं | मोल्ड सेट की संख्या, घटना अनुक्रम, पिघलने की मांग, हटाने की विधि और गारंटीकृत परीक्षण की स्थिति |
| चार-गुहा ब्लो मोल्डिंग मशीन | एक साँचे को बंद करने से चार भाग बन सकते हैं | डाई आउटलेट व्यवस्था, स्टेशन गिनती, कैविटी संतुलन, कूलिंग और स्वीकृत आउटपुट |
| डबल-लेयर, डबल-हेड मशीन | एक मल्टीलेयर सिस्टम दो आउटलेट्स को फीड कर सकता है | एक्सट्रूडर गिनती, सामग्री संरचना, परत अनुपात, स्क्रैप मार्ग, आउटलेट, गुहा और स्टेशन |
"प्लास्टिक बोतल बनाने की मशीन," "एचडीपीई बोतल उड़ाने की मशीन," "एक्सट्रूज़न बोतल मशीन," "मल्टी-डाई हेड ब्लो मोल्डर" और "मल्टी-पैरिसन एक्सट्रूज़न ब्लो मोल्डिंग मशीन" सभी संबंधित उपकरणों की खोज में दिखाई दे सकते हैं। तकनीकी रूप से पूर्ण विनिर्देश तब भी समझने योग्य रहना चाहिए जब उन मार्केटिंग नामों में परिवर्तन हो।
मल्टी-हेड ब्लो मोल्डिंग प्रोजेक्ट के लिए आरएफक्यू चेकलिस्ट
प्रत्येक आपूर्तिकर्ता को समान उत्पाद और फ़ैक्टरी इनपुट भेजें। प्रत्येक कोटेशन को प्रोजेक्ट गारंटियों से अलग कैटलॉग संदर्भों के साथ, उसी क्रम में जवाब देने के लिए कहें।
| आरएफक्यू समूह | जानकारी उपलब्ध कराने हेतु | आवश्यक आपूर्तिकर्ता प्रतिक्रिया |
|---|---|---|
| उत्पाद | 2डी/3डी ड्राइंग या नमूने, क्षमता, अधिकतम आयाम, गर्दन, हैंडल, विभाजन रेखा और ट्रिम ज्यामिति | संगत मशीन प्लेटफ़ॉर्म, ओरिएंटेशन, कैविटी लेआउट और किसी भी डिज़ाइन संबंधी चिंताएँ |
| सामग्री | सटीक रेज़िन ग्रेड, रंग/एडिटिव्स, रिग्राइंड या पीसीआर योजना और आपूर्तिकर्ता डेटा | प्रस्तावित स्क्रू/एक्सट्रूज़न दायरा, प्रसंस्करण धारणाएं और परीक्षण सामग्री की आवश्यकता |
| द्रव्यमान और गुणवत्ता | तैयार वजन, अनुमानित सकल समानता/फ्लैश, महत्वपूर्ण दीवारें, आयाम और कार्यात्मक परीक्षण | परीक्षण विधि, स्थिति और स्वीकृति परिभाषा के आधार पर नमूनाकरण |
| उत्पादन | प्रति घंटे अच्छे हिस्से, शिफ्ट/वर्ष की मात्रा, एसकेयू मिश्रण और बदलाव की आवृत्ति की आवश्यकता है | प्रति घंटे घटनाएँ, प्रति घटना भाग, स्वीकृत अंश और सकल पिघल गणना |
| टूलींग | मौजूदा साँचे या पसंदीदा कैविटी अवधारणा | आउटलेट गिनती, केंद्र की दूरी, डाई-पिन रेंज, मोल्ड आकार, कैविटी पिच, मोल्ड सेट और कूलिंग डिज़ाइन |
| मशीन | पसंदीदा स्वचालन स्तर और फ़ैक्टरी बाधाएँ | स्टेशन गिनती, क्लैंप, एक्सट्रूडर, नियंत्रण, टेक-आउट और शामिल विकल्प |
| कारखाना | बिजली मानक, हवा/पानी की स्थिति, परिवेश सीमा, फर्श, ऊंचाई और उठाने का मार्ग | परियोजना उपयोगिता पत्रक, सामान्य व्यवस्था, फाउंडेशन/लोडिंग और सेवा-निकासी आवश्यकताएँ |
| डाउनस्ट्रीम | ट्रिमिंग, रिसाव परीक्षण, संप्रेषण, लेबलिंग, पैकिंग और स्क्रैप-हैंडलिंग योजना | प्रत्येक शामिल और खरीदार द्वारा आपूर्ति किए गए चरण के लिए क्षमता और इंटरफ़ेस सीमा |
किसी आउटपुट लाइन को उसकी परीक्षण शर्तों के बिना स्वीकार न करें
एक उपयोगी स्वीकृति दस्तावेज़ में बोतल ड्राइंग, सामग्री ग्रेड, तैयार और सकल वजन, सक्रिय आउटलेट और गुहाएं, मोल्ड कूलिंग की स्थिति, स्थिर रन विंडो, गुणवत्ता परीक्षण, नमूना योजना और शामिल डाउनस्ट्रीम उपकरण का नाम दिया गया है। यह स्थिति के अनुसार स्वीकृत भागों को रिकॉर्ड करता है। उन शर्तों के बिना, "पीसी/एच" मशीन की गति, निरीक्षण से पहले बने भागों या अच्छी पैक की गई बोतलों का वर्णन कर सकता है - तीन अलग-अलग परिणाम।
खरीद ऑर्डर को फ्रीज करने से पहले लेआउट के बारे में पूछें
अंतिम ड्राइंग में मोल्ड गुहाओं, मोल्ड और प्लेटिन सीमाओं, ब्लो पिन, ट्रिमिंग या डिफ्लैशिंग विधि, टेक-आउट पथ और सेवा मंजूरी के खिलाफ डाई-आउटलेट केंद्र रेखाएं दिखनी चाहिए। ट्रिपल- या फोर-हेड किंगल अनुरोध के लिए, यह ड्राइंग वह जगह है जहां प्रोजेक्ट-विशिष्ट पिच की पुष्टि की जाती है; इसका अनुमान प्रकाशित डबल-हेड तालिका से नहीं लगाया जाना चाहिए।
अक्सर पूछे जाने वाले प्रश्नों
मल्टी-हेड ब्लो मोल्डिंग मशीन क्या है?
एक मल्टी-हेड ब्लो मोल्डिंग मशीन एक मोल्डिंग इवेंट में कई पेरिसन बनाने के लिए कई आउटलेट के साथ डाई-हेड व्यवस्था का उपयोग करती है। आउटलेट की गिनती, केंद्र की दूरी और डाई का आकार बोतल और मोल्ड-गुहा लेआउट से मेल खाना चाहिए।
क्या डबल-हेड मशीन, टू-कैविटी मशीन के समान है?
नहीं, डबल हेड दो डाई आउटलेट या पैरिसन का वर्णन करता है; दो गुहाएँ साँचे में दो भाग आकृतियों का वर्णन करती हैं। वे आम तौर पर एक मिलान किए गए दो-भाग वाले लेआउट के रूप में डिज़ाइन किए जाते हैं, लेकिन उद्धरण में दोनों को अलग-अलग निर्दिष्ट किया जाना चाहिए।
क्या चार-सिर वाली ब्लो मोल्डिंग मशीन चार गुना अधिक बोतलें बनाती है?
स्वचालित रूप से नहीं. यह प्रति मोल्डिंग इवेंट में अधिक हिस्से बना सकता है, लेकिन वास्तविक अच्छा आउटपुट स्थिर इवेंट दर, कुल सकल पिघल मांग, आउटलेट और कैविटी संतुलन, कूलिंग, ट्रिमिंग, परीक्षण और स्वीकृत गुणवत्ता पर निर्भर करता है।
डाई-हेड केंद्र की दूरी कैसे चुनी जाती है?
प्रस्तावित कैविटी पिच और उत्पाद लेआउट से केंद्र की दूरी का चयन किया जाता है। बोतल की चौड़ाई, गर्दन की स्थिति, फ्लैश पॉकेट, मोल्ड स्टील, कूलिंग, ब्लो पिन, ट्रिमिंग और हटाने की जगह सभी अंतिम आयाम को प्रभावित करते हैं।
क्या एक मशीन सिंगल और मल्टी-हेड उत्पादन के बीच स्विच कर सकती है?
एक उपयुक्त रूप से इंजीनियर किए गए प्लेटफ़ॉर्म पर एक अलग डाई-हेड या टूलींग व्यवस्था संभव हो सकती है, लेकिन ऐसा नहीं माना जाना चाहिए। आपूर्तिकर्ता के साथ मैकेनिकल फिट, एक्सट्रूज़न स्कोप, नियंत्रण, चेंजओवर कार्य, मोल्ड अनुकूलता और कमीशनिंग आवश्यकताओं की पुष्टि करें।
एक्सट्रूज़न ब्लो मोल्डिंग में गुहाओं की संख्या को क्या सीमित करता है?
सीमाओं में उत्पाद आयाम, उपलब्ध मोल्ड और प्लेटन स्थान, आउटलेट पिच, डाई और पैरिसन ज्यामिति, क्लैंप आवश्यकताएं, एक्सट्रूज़न क्षमता, कूलिंग बैलेंस, भाग हटाने और डाउनस्ट्रीम क्षमता शामिल हैं।
मल्टी-कैविटी मशीन कोटेशन के लिए मुझे कौन सा डेटा भेजना चाहिए?
पार्ट ड्राइंग या नमूने, सामग्री ग्रेड, तैयार और सकल बराबर वजन, महत्वपूर्ण दीवारें और परीक्षण, आवश्यक अच्छा आउटपुट, एसकेयू योजना, फैक्ट्री उपयोगिताएं, लेआउट सीमाएं और डाउनस्ट्रीम आवश्यकताएं भेजें।