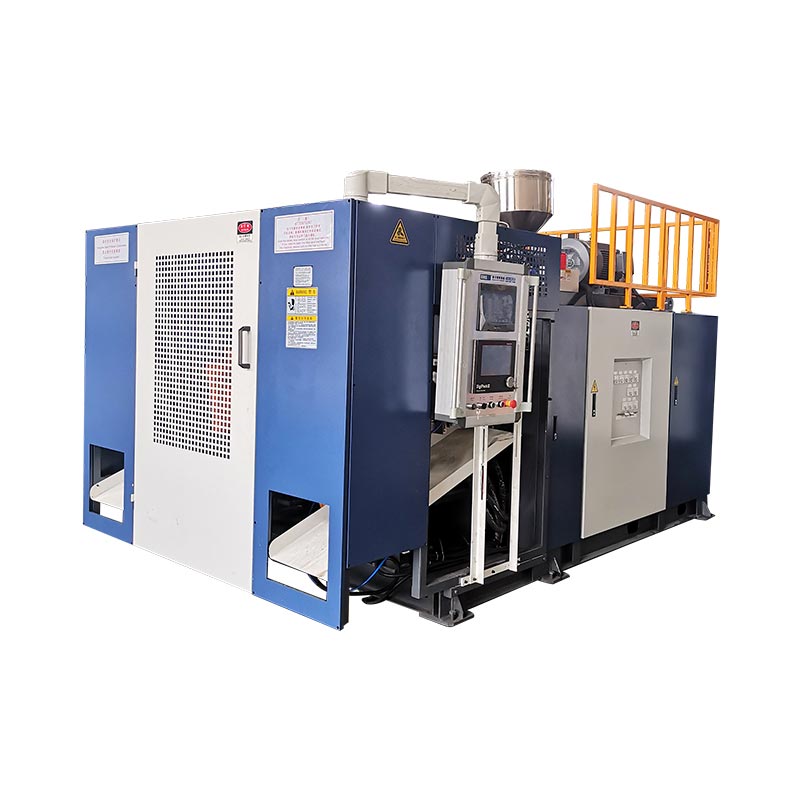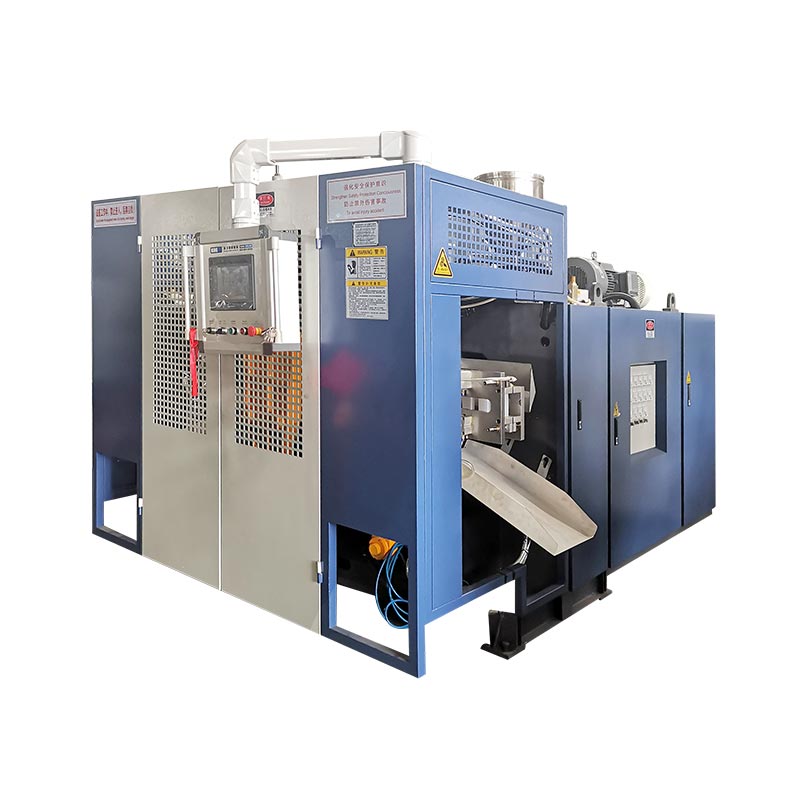
पेरिसन प्रोग्रामिंग एक्सट्रूज़न के दौरान डाई गैप को बदल देती है इसलिए सामग्री को वहां रखा जाता है जहां तैयार हिस्से को इसकी आवश्यकता होती है। एक अच्छी प्रोफ़ाइल पूरे कंटेनर को भारी बनाए बिना कोनों, हैंडल, कंधों और पिंच-ऑफ क्षेत्रों की सुरक्षा करती है।

पेरिसन प्रोग्रामिंग वास्तव में क्या नियंत्रित करती है
एक्सट्रूज़न ब्लो मोल्डिंग में, पिघला हुआ प्लास्टिक एक ट्यूब के रूप में डाई छोड़ता है जिसे पैरिसन कहा जाता है। गुरुत्वाकर्षण, पिघलने की ताकत, डाई सूजन, खिंचाव और मोल्ड ज्यामिति प्रभावित करती है कि ट्यूब कैसे एक हिस्सा बनती है। एक समान डाई गैप शायद ही कभी एक समान तैयार दीवार बनाता है जब भाग में कंधे, कोने, एक हैंडल या एक गहरा ड्रा होता है।
नियंत्रक चयनित अनुभागों को मोटा या पतला बनाने के लिए टूलींग को घुमाता है। उद्देश्य नियंत्रित सामग्री वितरण है: अत्यधिक फैले हुए या अत्यधिक भार वाले क्षेत्रों में पर्याप्त सामग्री, आसानी से बनने वाले वर्गों में कम अनावश्यक वजन के साथ।
| प्रोफ़ाइल कार्रवाई | प्रक्रिया प्रभाव | क्या सत्यापित करें? |
|---|---|---|
| चयनित बिंदुओं पर ओपनिंग बढ़ाएँ | पेरिसन के उस हिस्से में सामग्री जोड़ता है | कोनों को पतला करें, जड़ों, कंधों, नीचे और पिंच-ऑफ क्षेत्र को संभालें |
| चयनित बिंदुओं पर ओपनिंग कम करें | उस हिस्से में सामग्री कम कर देता है | भारी सीधी दीवारें, धीमी गति से ठंडा होने वाले क्षेत्र और अतिरिक्त हिस्से का वजन |
| प्रोफ़ाइल शिफ्ट करें | पैरिसन के साथ मोटे और पतले क्षेत्रों को स्थानांतरित करता है | क्या प्रोग्राम किया गया ज़ोन इच्छित भाग सुविधा के साथ संरेखित है |
| समग्र प्रोफ़ाइल वजन मापें | पूरी प्रोफ़ाइल बदल देता है | कुल वजन और न्यूनतम दीवार, न केवल औसत |
एक उपयोगी उत्पादन रिकॉर्ड प्रोफ़ाइल फ़ाइल को मोल्ड संख्या, राल ग्रेड, रंग या रीग्राइंड स्थिति, तापमान नुस्खा, शॉट आकार, शीतलन समय और अनुमोदित भाग माप के साथ एक साथ रखता है।
सतत और संचायक प्रणालियाँ विभिन्न संदर्भों का उपयोग करती हैं
एक परनिरंतर ब्लो मोल्डिंग मशीन, परिसन निरंतर बनता रहता है। प्रोफ़ाइल सामान्यतः समय या पैरिसन लंबाई के अनुरूप होती है। एक्सट्रूज़न स्थिरता मायने रखती है क्योंकि आउटपुट में बदलाव से प्रोग्राम किए गए बिंदु को भाग के साथ स्थानांतरित किया जा सकता है।
एक परसंचायक ब्लो मोल्डिंग मशीन, पिघल को संग्रहित किया जाता है और डाई के माध्यम से धकेला जाता है। प्रोफ़ाइल को संचायक स्थिति से जोड़ा जा सकता है। शॉट का आकार, भरने की स्थिरता और ट्रांसड्यूसर अंशांकन दीवार की मोटाई की समस्या का हिस्सा बन जाते हैं।

अधिकारीMOOG डिजीपैक III मैनुअलसंचायक और निरंतर-एक्सट्रूज़न अनुप्रयोगों दोनों के दस्तावेज़। इसका मतलब यह नहीं है कि प्रत्येक किंगल मशीन एक ही नियंत्रक का उपयोग करती है। प्रोजेक्ट कोटेशन में नियंत्रक मॉडल, प्रोफ़ाइल क्षमता, एक्चुएटर और टूलींग की पुष्टि करें।
एक नियंत्रित सेटअप अनुक्रम
- सही नुस्खा की पुष्टि करें.सांचे, सामग्री, डाई और उत्पाद संशोधन का मिलान करें।
- पिघल को स्थिर करें.वास्तविक तापमान को व्यवस्थित होने दें और लगातार फीडिंग और एक्सट्रूज़न की पुष्टि करें।
- टूलींग जीरो और स्पैन की जांच करें।चिपकने, रिसाव या गलत संरेखण के लिए गतिविधि का निरीक्षण करें।
- पैरिसन की लंबाई और शॉट का आकार निर्धारित करें।मोल्ड बंद होने पर पैरिसन को सही स्थिति तक पहुंचना चाहिए।
- एक साधारण प्रोफ़ाइल से शुरुआत करें.कई तीव्र सुधारों की तुलना में व्यापक परिवर्तनों का निदान करना आसान होता है।
- कई स्थिर चक्रों को ढालें।किसी बड़े प्रक्रिया परिवर्तन के बाद पहले भाग का मूल्यांकन न करें।
- निश्चित स्थानों को मापें.न्यूनतम दीवार, भाग का वजन, उपस्थिति और कार्यात्मक परिणाम रिकॉर्ड करें।
- एक समय में एक क्षेत्र बदलें.दोहराए जाने योग्य सुधार के बाद ही नया संशोधन सहेजें।
लक्षण द्वारा दीवार की मोटाई की समस्या का निवारण
| लक्षण | निरीक्षण करें | अगला कदम |
|---|---|---|
| पतला तल या कंधा | प्रोफ़ाइल स्थिति, पैरिसन शिथिलता, खिंचाव और झटका समय | समग्र वजन जोड़ने से पहले संरेखण की पुष्टि करें |
| एक तरफ लगातार पतला | डाई सेंटरिंग, मोल्ड एलाइनमेंट, कूलिंग और पैरिसन संपर्क | असममित भौतिक कारण को ठीक करें |
| मोटाई चक्र दर चक्र चलती रहती है | पिघला हुआ तापमान, आउटपुट, शॉट का आकार, फीडबैक और हाइड्रोलिक स्थिरता | बिंदुओं को संपादित करने से पहले प्रक्रिया को स्थिर करें |
| भारी दीवार लेकिन कमजोर चुटकी | सामग्री का स्थान, पिंच-ऑफ डिज़ाइन और पैरिसन स्थिति | पूरे हिस्से का वजन बढ़ाने के बजाय सामग्री को पिंच ज़ोन में ले जाएँ |
| अच्छा वितरण लेकिन अधिक वजन | समग्र पैमाने और अनावश्यक रूप से भारी अनुभाग | न्यूनतम-दीवार वाले स्थानों की सुरक्षा करते हुए मापे गए चरणों में कमी करें |
| आदेश बदलता है लेकिन भाग नहीं बदलता | एक्चुएटर, वाल्व, वायरिंग, अंशांकन या प्रतिबंध | कमांड और फीडबैक की तुलना करें, फिर रखरखाव की ओर बढ़ें |
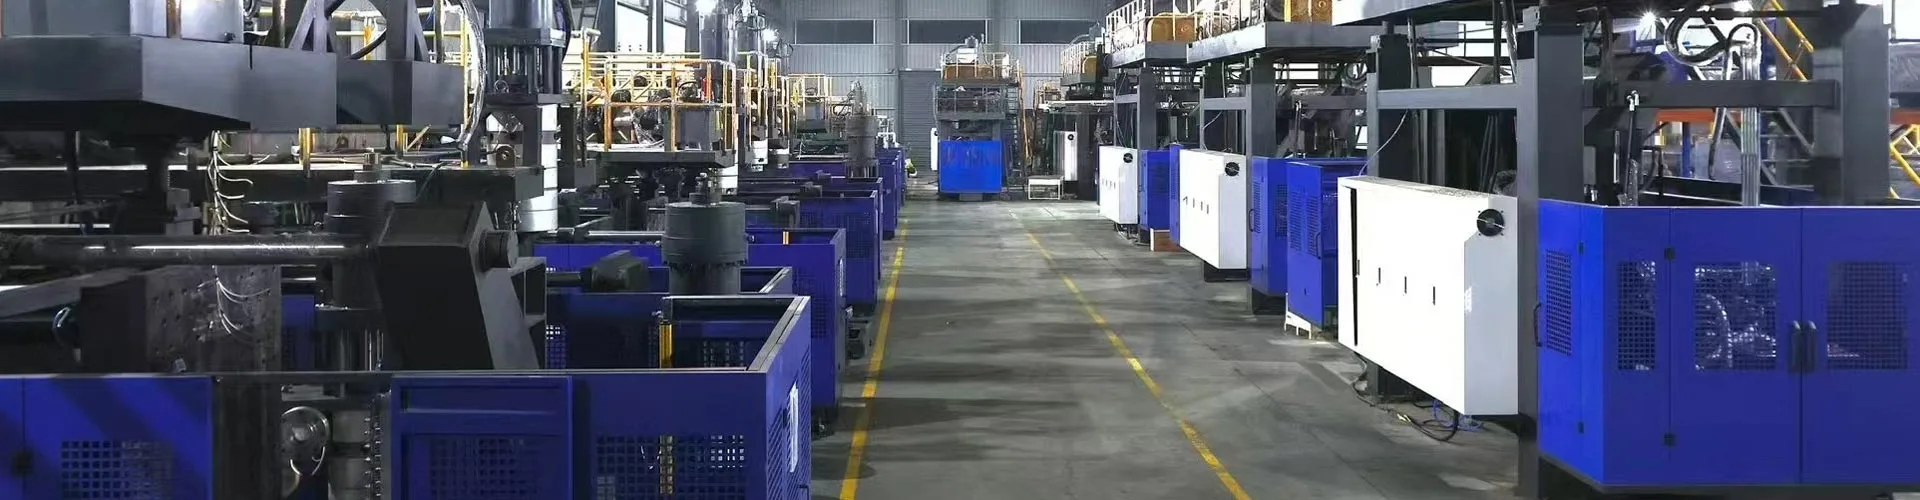
फ़ैक्टरी दृश्य: दोहराव एक आदर्श नमूने से अधिक मायने रखता है
एक प्रोफ़ाइल केवल तभी उत्पादन के लिए तैयार होती है जब यह सामान्य भिन्नता से बची रहती है, जैसे कि गर्म पुनरारंभ, सामग्री-लॉट परिवर्तन, शिफ्ट परिवर्तन और ठंडा-पानी की स्थिति की अपेक्षित सीमा। एक अच्छा कंटेनर साबित करता है कि मशीन हिस्सा बना सकती है; एक स्थिर संचालन यह साबित करता है कि प्रक्रिया को प्रबंधित किया जा सकता है।
स्वीकृति से पहले, माप स्थानों, नमूना मात्रा, कार्यात्मक परीक्षण और अनुमोदित नुस्खा संशोधन पर सहमति दें। प्रशिक्षित ऑपरेटरों को नियंत्रित समायोजन करने और उलटने के लिए एक दस्तावेजी मार्ग देते हुए बेसलाइन फ़ाइल को सुरक्षित रखें।
यदि प्रोफ़ाइल अस्थिरता अलार्म, स्थिति असहमति या अनुक्रम परिवर्तन के साथ दिखाई देती है, तो इसका उपयोग करेंएचएमआई और अलार्म गाइड. खरीदार अभी भी उपकरण को परिभाषित करना किंगल से शुरू कर सकते हैंमशीन चयन गाइड.
अक्सर पूछे जाने वाले प्रश्नों
पैरिसन प्रोग्रामिंग क्या है?
पैरिसन प्रोग्रामिंग एक्सट्रूज़न के दौरान डाई-गैप ओपनिंग को बदल देती है, इसलिए पैरिसन के विभिन्न वर्गों को अलग-अलग मात्रा में सामग्री प्राप्त होती है।
क्या पेरिसन प्रोग्रामिंग हर पतली-दीवार समस्या को ठीक कर सकती है?
नहीं, यह डाई मिसलिग्न्मेंट, अस्थिर एक्सट्रूज़न, क्षतिग्रस्त टूलींग, खराब कूलिंग, गलत मोल्ड डिज़ाइन, या खराब एक्चुएटर को विश्वसनीय रूप से ठीक नहीं कर सकता है।
क्या मुझे पहले व्यक्तिगत अंक या समग्र वजन बदलना चाहिए?
समग्र वजन का उपयोग तभी करें जब पूरा हिस्सा लगातार हल्का या भारी हो। जब माप किसी विशिष्ट क्षेत्र में दोहराई जाने वाली समस्या दिखाता है तो स्थानीय बिंदु परिवर्तनों का उपयोग करें।
प्रोफ़ाइल भाग पर क्यों चलती है?
सामान्य कारणों में एक्सट्रूज़न दर, पैरिसन लंबाई, संचायक शॉट स्थिरता, सामग्री तापमान, प्रारंभ विलंब, या सेंसर अंशांकन में परिवर्तन शामिल हैं।
एक मशीन को कितने प्रोफ़ाइल पॉइंट की आवश्यकता होती है?
आवश्यक संख्या भाग ज्यामिति और नियंत्रक विन्यास पर निर्भर करती है। अधिक अंक एक अस्थिर प्रक्रिया की भरपाई नहीं करते हैं।