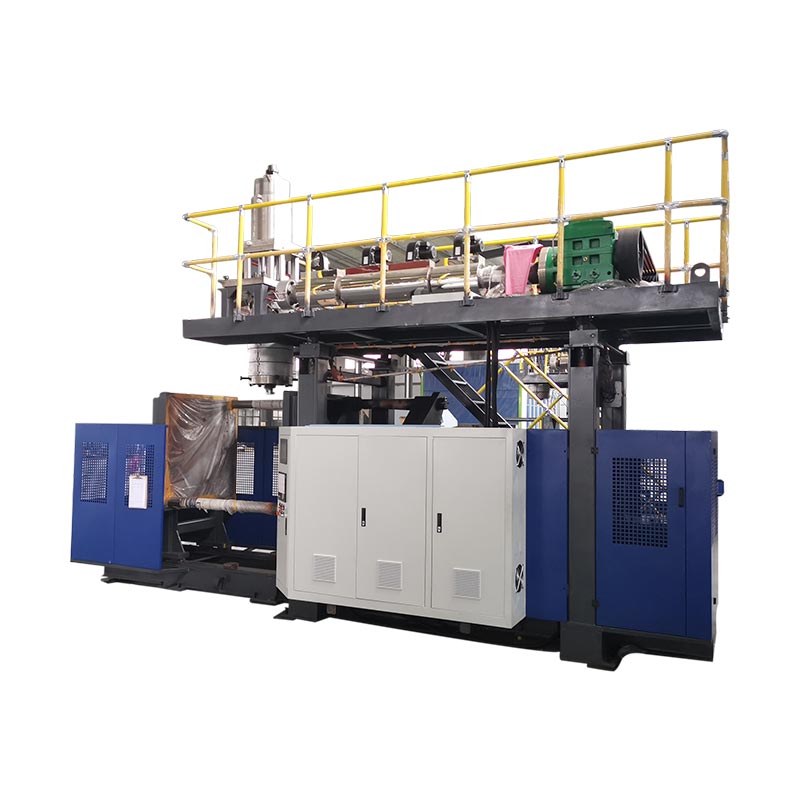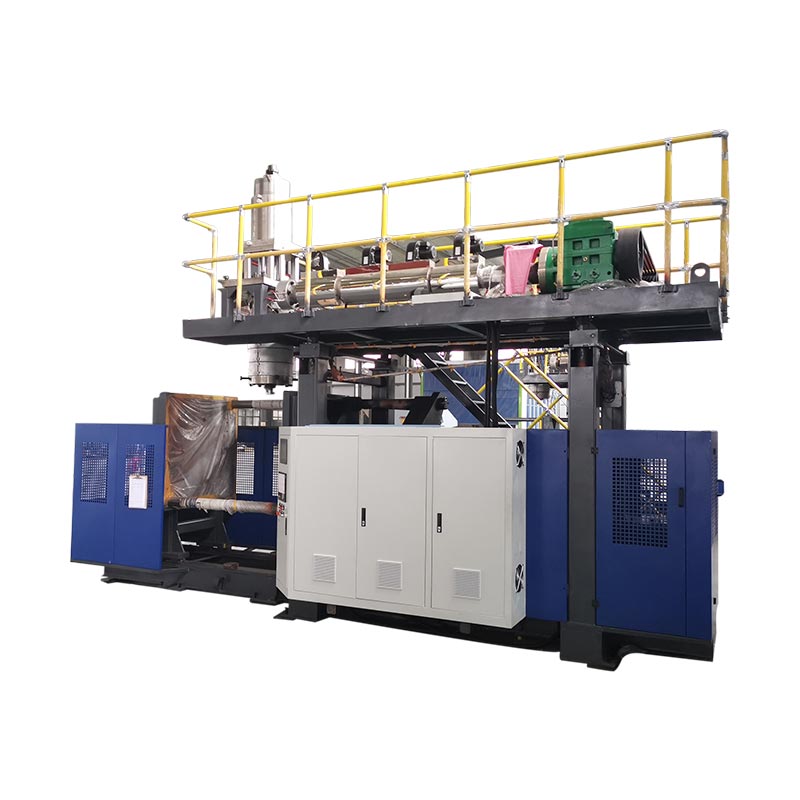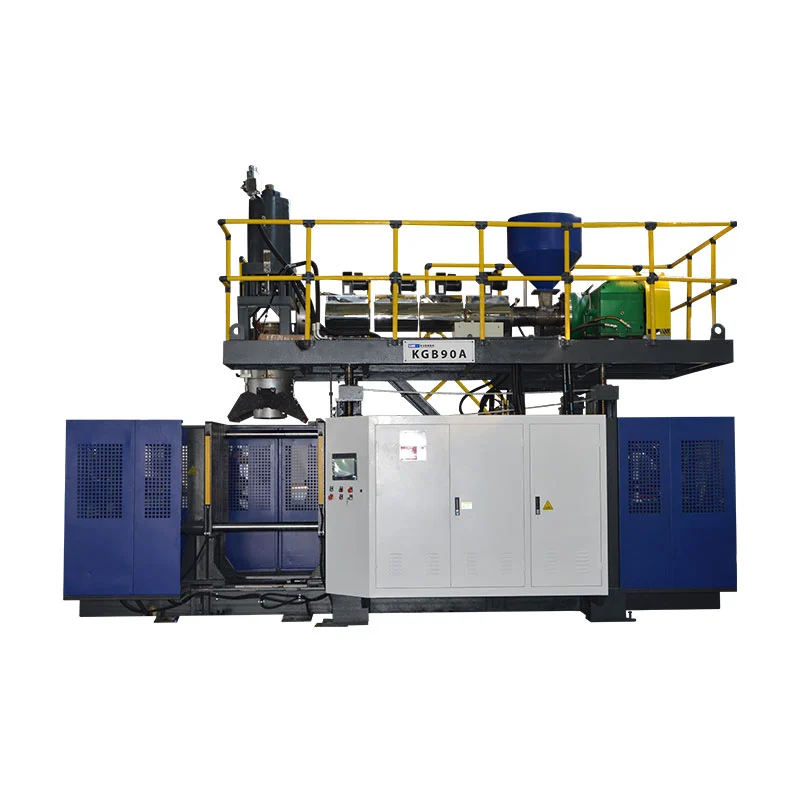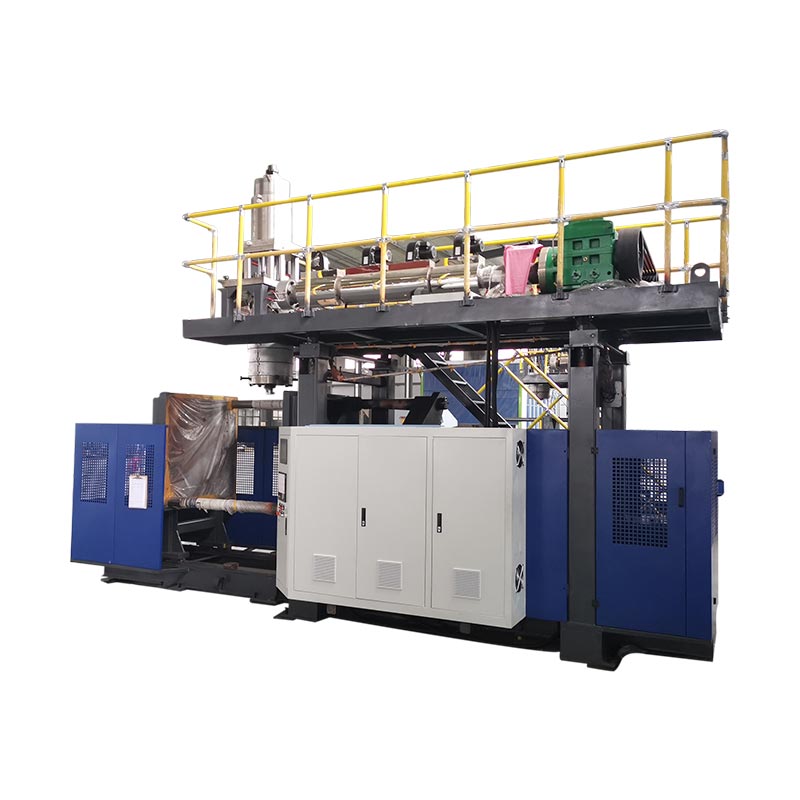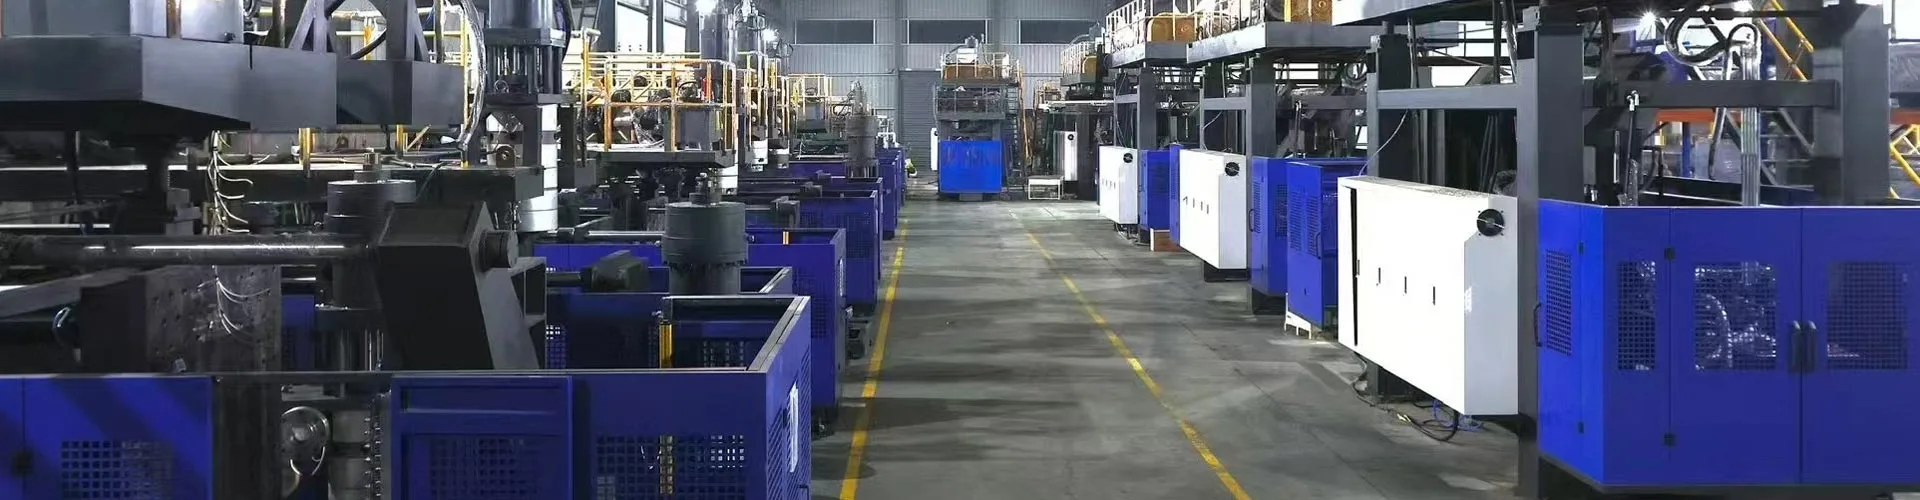
एक स्वचालित ब्लो मोल्डिंग मशीन का चयन उस उत्पाद के आधार पर करें जिसे उसे वितरित करना होगा और मोल्डिंग के बाद इसमें शामिल संचालन को ध्यान में रखना चाहिए - उद्धरण पर "स्वचालित" शब्द के आधार पर नहीं। एक्सट्रूज़न ब्लो मोल्डिंग के लिए, रेज़िन, टूलींग, टेक-आउट, ट्रिमिंग, निरीक्षण और स्थानांतरण को एक उत्पादन प्रणाली के रूप में निर्दिष्ट करें। हम अंतिम डिस्चार्ज बिंदु पर स्वीकृत कंटेनरों के विरुद्ध कॉन्फ़िगरेशन को मंजूरी देने की अनुशंसा करते हैं, न कि कैटलॉग ड्राई-साइकल आंकड़े की।
एक मोल्डिंग मशीन एक स्वचालित चक्र चला सकती है जबकि लोग फ़्लैश हटाते हैं, बोतलें चेक करते हैं या कार्टन भरते हैं। छोटी, बदलती उत्पाद श्रृंखला के लिए यह सही व्यवस्था हो सकती है। अगर निवेश के मामले में यह मान लिया जाए कि नौकरियां खत्म हो गई हैं तो यह गलत व्यवस्था है। कीमतों की तुलना करने से पहले सीमा निर्धारित करें।
पाँच निर्णय जो किसी आदेश से पहले मायने रखते हैं
- स्वचालन स्तरों की तुलना करने से पहले मोल्डिंग प्रक्रिया को भाग से मिलाएं।
- प्रत्येक स्थानांतरण और परिष्करण कार्य को परिभाषित करें, जिसमें वह कार्य भी शामिल है जो मैन्युअल रहता है।
- ट्रिमिंग, निरीक्षण और पैकिंग क्षमता के साथ मोल्डिंग दर को संतुलित करें।
- दोष पुनर्प्राप्ति और बदलाव का परीक्षण करें, न कि केवल निर्बाध उत्पादन का।
- समान शर्तों के तहत प्रति स्वीकृत कंटेनर की कुल लाइन लागत की तुलना करें।
ब्लो मोल्डिंग में "स्वचालित" क्या शामिल है?
"स्वचालित" वर्णन करता है कि संचालन कैसे नियंत्रित किया जाता है। इससे यह पता नहीं चलता कि प्लास्टिक का हिस्सा कैसे बना है। एक स्वचालित एक्सट्रूज़न ब्लो मोल्डिंग मशीन और एक पीईटी बोतल ब्लोइंग मशीन दोनों प्रोग्राम किए गए अनुक्रम चला सकते हैं, फिर भी उन्हें अलग-अलग सामग्री की तैयारी, टूलींग और फिनिशिंग व्यवस्था की आवश्यकता होती है। पूरी तरह से स्वचालित ब्लो मोल्डिंग मशीन की खोज करने वाले खरीदार को पहले प्रक्रिया प्रश्न का समाधान करना चाहिए।
एक्सट्रूज़न ब्लो मोल्डिंग में, मशीन एक पिघली हुई ट्यूब बनाती है जिसे पैरिसन कहा जाता है। साँचा उस ट्यूब को पकड़ लेता है, और हवा खोखला भाग बनाती है। पीईटी स्ट्रेच ब्लो मोल्डिंग एक प्रीफॉर्म का उपयोग करता है जिसे फैलाया और फुलाया जाता है। वे अलग-अलग शुरुआती फॉर्म बताते हैं कि क्यों पीईटी प्रीफॉर्म-लोडिंग गाइड एचडीपीई डिटर्जेंट बोतल लाइन के लिए संपूर्ण खरीदारी गाइड नहीं है।
| फ़ैसला | एक्सट्रूज़न ब्लो मोल्डिंग | पीईटी स्ट्रेच ब्लो मोल्डिंग |
|---|---|---|
| प्रारंभिक प्रपत्र | बाहर निकाला हुआ पिघला हुआ पेरिसन | पीईटी पहिले |
| सामान्य खरीदारी संदर्भ | एचडीपीई बोतलें, संभाले हुए कंटेनर और औद्योगिक खोखले हिस्से | प्रीफॉर्म से बनी साफ पेय की बोतलें |
| स्वचालन प्रश्न | पार्ट रिलीज़, फ़्लैश हटाना, ट्रिमिंग, परीक्षण और स्थानांतरण | प्रीफॉर्म हैंडलिंग, हीटिंग/स्ट्रेच-ब्लोइंग अनुक्रम और बोतल स्थानांतरण |
प्रक्रिया संदर्भ:किंगल की ब्लो मोल्डिंग मशीन गाइड. उत्पाद ज्यामिति और राल ग्रेड अंतिम प्रक्रिया विकल्प निर्धारित करते हैं।
मशीन, सेल और लाइन को अलग करें
एक मशीन-स्तरीय स्वचालित चक्र सहमत मोल्डिंग अनुक्रम को कवर करता है। एक स्वचालित सेल उस मशीन के चारों ओर परिभाषित हैंडलिंग या फिनिशिंग जोड़ता है। एक उत्पादन लाइन एक सहमत स्वीकृत-उत्पाद सीमा के माध्यम से क्रमिक संचालन को जोड़ती है। पैकिंग उस सीमा के अंदर हो सकती है, या यह एक अलग फ़ैक्टरी संचालन बनी रह सकती है।
ये उपयोगी क्रय भेद हैं, यह कोई वादा नहीं है कि प्रत्येक आपूर्तिकर्ता समान शब्दावली का उपयोग करता है। वास्तविक संचालन को विनिर्देशन में रखें। उपकरण सूची के बिना "पूर्णतः स्वचालित" विभिन्न व्याख्याओं के लिए बहुत अधिक जगह छोड़ता है।
हम व्यापक लेबल पर "स्वचालित मोल्डिंग, ओरिएंटेड टेक-आउट, डिफ्लैशिंग और लीक-टेस्टेड डिस्चार्ज" जैसे विशिष्ट विवरण का समर्थन करते हैं। यह खरीदार को बताता है कि तैयार उत्पाद कहाँ दिखाई देता है और किस चीज़ पर अभी भी ध्यान देने की आवश्यकता है। सामग्री पुनःपूर्ति, नमूनाकरण, स्क्रैप हैंडलिंग और कार्टन परिवर्तन के लिए भी मालिकों की आवश्यकता होती है, तब भी जब सामान्य मोल्डिंग अनुक्रम दोहराए गए मैन्युअल हैंडलिंग के बिना चलता है।
इसी तरह, स्वचालित नियंत्रण पूर्ण-इलेक्ट्रिक ड्राइव के समान नहीं है। ड्राइव प्रकार, स्टेशन व्यवस्था, हेड काउंट और ऑटोमेशन स्कोप अलग-अलग विकल्प हैं। प्रत्येक कार्य को एक प्रीमियम विशिष्टता के रूप में मानने के बजाय उसकी समीक्षा करें।
भाग और उत्पादन कार्यक्रम से शुरुआत करें
एक बोतल की नाममात्र मात्रा उसकी उत्पादन लाइन निर्दिष्ट करने के लिए पर्याप्त नहीं है। एक संकीर्ण गोल बोतल और एक चौड़े हैंडल वाला कंटेनर समान तरल मात्रा ले जा सकता है लेकिन अलग-अलग सांचों, टेक-आउट टूलींग और समर्थन की आवश्यकता होती है। लाइन को वास्तविक बाहरी आकार को संभालना चाहिए, न कि किसी अमूर्त "2 एल उत्पाद" को।
भाग की ड्राइंग और डिस्चार्ज के समय अपेक्षित तैयार स्थिति से शुरुआत करें। गर्दन की फिनिश, हैंडल का खुलना, शरीर के आयाम, लक्ष्य वजन और महत्वपूर्ण गुणवत्ता आवश्यकताओं को रिकॉर्ड करें। सटीक रेज़िन ग्रेड, रंग पैकेज और सहमत पुनर्नवीनीकरण या पुनः पीसने की स्थिति की पुष्टि करें। ये विवरण प्रस्तावित परीक्षण को इच्छित कार्य के लिए प्रासंगिक बनाते हैं।
बिक्री योजना को विनिर्माण आवश्यकता में परिवर्तित करें
शिफ्टों की संख्या, बैच आकार और परिवर्तन आवृत्ति के साथ प्रति शिफ्ट स्वीकृत कंटेनरों को परिभाषित करें। यदि अधिकांश ऑर्डरों को अल्पावधि और व्यापक टूलींग परिवर्तनों की आवश्यकता होती है तो उच्च प्रति घंटा दर कम उपयोगी होती है। एक धीमी लेकिन बदलने में आसान सेल उस उत्पादन मिश्रण को बेहतर ढंग से फिट कर सकती है। अकेले अधिकतम कैटलॉग आउटपुट से किसी भी निष्कर्ष पर नहीं पहुंचा जा सकता है।
उत्पाद परिवार की सूची बनाएं, न कि केवल पहली लॉन्च बोतल की। सबसे चौड़े हिस्से, सबसे भारी हिस्से और पकड़ने या काटने के लिए सबसे कठिन हिस्से की पहचान करें। ये अलग-अलग SKU हो सकते हैं. फिर तय करें कि कौन से उत्पाद प्रारंभिक निर्माण पर चलने चाहिए और किसके लिए भविष्य में टूलींग या अलग उपकरण की आवश्यकता होगी।
- परीक्षण आलेख को फ़्रीज़ करें:ड्राइंग पुनरीक्षण, राल, तैयार वजन और आवश्यक परीक्षण।
- डिलीवरी की स्थिति निर्धारित करें:छंटनी, निरीक्षण, उन्मुख, गिना या पैक किया गया।
- शेड्यूल परिभाषित करें:प्रति शिफ्ट अच्छे कंटेनर, परिचालन घंटे और नियोजित SKU परिवर्तन।
- टूलींग परिवार की जाँच करें:सांचे, हेड पिच, ग्रिपिंग फिक्स्चर, ट्रिमिंग नेस्ट और टेस्ट सील।
- सेल लिफ़ाफ़ा स्वीकृत करें:उपयोगिताएँ, रखवाली, सेवा पहुँच और उत्पाद प्रवाह।
स्टेशन की गिनती, डाई आउटलेट और गुहाओं की अलग से समीक्षा की आवश्यकता है। दो स्टेशनों का मतलब दो आउटलेट नहीं है। मल्टी-हेड ब्लो मोल्डिंग मशीन प्रत्येक बोतल के आकार को आउटलेट स्पेसिंग के अनुकूल नहीं बनाती है। मल्टीलेयर हेड दीवार निर्माण का वर्णन करता है, न कि प्रति घटना तैयार कंटेनरों की संख्या का।
किन्गल कामल्टी-हेड बनाम मल्टी-कैविटी गाइडउन कॉन्फ़िगरेशन भेदों की व्याख्या करता है। स्वचालन लेआउट को ठीक करने से पहले उस समीक्षा का उपयोग करें। एक बार कैविटी व्यवस्था व्यवस्थित हो जाने के बाद, टेक-आउट और फिनिशिंग उपकरण को स्थानांतरण और गुणवत्ता जांच के माध्यम से प्रत्येक स्थिति को संरक्षित करना होगा।
इसलिए सबसे उपयोगी पूछताछ में एक ड्राइंग, सामग्री विनिर्देश, उत्पादन अनुसूची और गुणवत्ता परिभाषा शामिल है। एचडीपीई बोतल उत्पादन लाइन के लिए, उन इनपुट के बिना "स्वचालित प्लास्टिक बोतल बनाने की मशीन" के लिए अनुरोध सही लाइन स्कोप स्थापित नहीं कर सकता है।
उत्पाद की गुणवत्ता निर्धारित करने वाली मशीन प्रणालियों की जाँच करें
डाउनस्ट्रीम स्वचालन एक अस्थिर पैरिसन, एक अनुपयुक्त पिंच-ऑफ या एक हिस्से की मरम्मत नहीं कर सकता है जो मोल्ड को संभालने के लिए बहुत नरम छोड़ देता है। स्थानांतरण प्रणाली द्वारा दोहराए जाने योग्य परिणाम देने से पहले मोल्डिंग प्रक्रिया को एक दोहराने योग्य लेख तैयार करना होगा। अन्यथा, रोबोट असंगत भागों को स्थानांतरित करने का एक सटीक तरीका बन जाता है।
ब्लो मोल्डिंग मशीन के महत्वपूर्ण भागों में एक्सट्रूडर, डाई हेड, क्लैम्पिंग यूनिट, ब्लो सिस्टम, कूलिंग सर्किट और नियंत्रण शामिल हैं। केवल घटक नामों को चुनने के बजाय अनुमोदित भाग में उनके योगदान की समीक्षा करें। उदाहरण के लिए, एक मान्यता प्राप्त पीएलसी ब्रांड, आपूर्ति की गई रेसिपी फ़ंक्शंस या डाउनस्ट्रीम संचार स्थापित नहीं करता है।
| प्रणाली | क्या समीक्षा करें | अनुरोध करने हेतु साक्ष्य |
|---|---|---|
| बाहर निकालना और सिर मरना | राल उपयुक्तता, सकल समान मांग और आउटलेट संतुलन | उत्पादन के नमूने और पहचानी गई सामग्री की स्थिति |
| पेरिसन नियंत्रण | भाग के महत्वपूर्ण स्थानों पर दीवार वितरण | स्थिति-विशिष्ट माप और सहेजा गया नुस्खा |
| मोल्ड और क्लैम्पिंग | टूलींग फिट, पिंच-ऑफ और रिलीज क्लीयरेंस | अनुमोदित चित्र और ढाला-भाग निरीक्षण |
| ठंडा करना और संभालना | नियोजित रिलीज और पकड़ बिंदुओं पर आंशिक कठोरता | वास्तविक भाग के साथ परीक्षण स्थानांतरित करें |
| नियंत्रण | अनुक्रम, अलार्म, रेसिपी स्कोप और डाउनस्ट्रीम सिग्नल | फ़ंक्शन प्रदर्शन और इंटरफ़ेस सूची |
एक ठोस संदर्भ: किंगल की 2 एल सिंगल-स्टेशन मशीन
The KGB2L उत्पाद पृष्ठअधिकतम कंटेनर क्षमता 2 एल, एक 50 मिमी स्क्रू, 30 किलो/घंटा एचडीपीई पिघलने की क्षमता और 360 × 380 मिमी का अधिकतम मोल्ड आकार सूचीबद्ध करता है। यह 100 मिलीलीटर-1 लीटर रेंज में छोटी बोतलों के लिए दो-, तीन- और चार-आउटलेट कॉन्फ़िगरेशन का भी वर्णन करता है। ये मूल्य प्रस्तावित नौकरी को स्क्रीन करने में मदद करते हैं; वे टूलींग समीक्षा को प्रतिस्थापित नहीं करते हैं.
वही पृष्ठ 600 पीसी/एचआर को "आउटपुट (शुष्क चक्र)" के रूप में लेबल करता है। यह किसी चिन्हित शैम्पू की बोतल, मोल्ड और फिनिशिंग लाइन का स्वीकृत आउटपुट नहीं है। उत्पादन आवश्यकता के लिए वास्तविक सामग्री, शीतलन समय, सक्रिय स्थिति और निरीक्षण स्थिति की आवश्यकता होती है। शुष्क-चक्र प्रविष्टि को प्रकाशित गति संदर्भ के रूप में मानें।
मल्टी-आउटलेट प्रस्ताव के लिए, संयुक्त सकल पैरिसन द्रव्यमान के साथ-साथ कैविटी फिट की जांच करें। तैयार बोतल के वजन में वह फ्लैश शामिल नहीं है जो एक्सट्रूडर भी प्रदान करता है। अधिक आउटलेट एक साथ एक्सट्रूज़न, कूलिंग और फिनिशिंग की मांग बढ़ा सकते हैं। अकेले हेड काउंट से उपयोगी उत्पादन दर स्थापित नहीं की जा सकती।
सहमत शर्तों के तहत महत्वपूर्ण भाग माप और स्थानांतरण व्यवहार स्थिर होने के बाद ही हम मोल्डिंग सिस्टम को मंजूरी देंगे। उन मुद्दों को हल करने से पहले एक कन्वेयर जोड़ने से समस्या और भी नीचे चली जाती है। दीवार वितरण के लिए, का उपयोग करेंपैरिसन प्रोग्रामिंग गाइडउत्पाद ड्राइंग के साथ-साथ।
फीडिंग से लेकर स्वीकृत कंटेनर तक की लाइन निर्दिष्ट करें
ब्लो मोल्डिंग ऑटोमेशन के लिए सबसे मजबूत विनिर्देश प्रत्येक ऑपरेशन के माध्यम से उत्पाद का अनुसरण करता है। यह बताता है कि प्रत्येक मॉड्यूल क्या प्राप्त करता है, यह क्या वितरित करता है और अगले मॉड्यूल से कनेक्शन का मालिक कौन है। यह बिना किसी सहमत प्रक्रिया सीमा के रोबोट, कन्वेयर और सेंसर की लंबी सूची से अधिक उपयोगी है।
किंगल प्रकाशित हो चुकी है।स्वचालन क्षमताएँडाउनस्ट्रीम ट्रिमिंग, निरीक्षण और पैकेजिंग शामिल करें। एक बोतल परियोजना के लिए, उस क्षमता को एक परिभाषित दायरे में अनुवादित करें। स्वचालित डिफ्लैशिंग, गर्दन ट्रिमिंग, रिसाव परीक्षण और पैकिंग अलग-अलग कार्य हैं; किसी को भी दूसरे की उपस्थिति से चुपचाप ग्रहण नहीं करना चाहिए।
| संचालन | समाधान के लिए प्रश्न | स्वीकृति जांच |
|---|---|---|
| खिला | संप्रेषण, सम्मिश्रण और सामग्री-स्तर नियंत्रण की आपूर्ति कौन करता है? | स्वीकृत सामग्री बिना किसी अनियोजित आपूर्ति रुकावट के हॉपर तक पहुंच जाती है। |
| साथ ले जाएं | भाग को कहाँ से जकड़ा गया है, और इकाई किस दिशा में निकलती है? | परीक्षण लेख पर कोई छूटा हुआ स्थानांतरण या अस्वीकार्य अंकन नहीं। |
| डिफ्लैशिंग और ट्रिमिंग | कौन सी फ़्लैश और फ़िनिश सुविधाएँ हटा दी गई हैं? | आवश्यक किनारे, गर्दन और हैंडल के उद्घाटन भाग की परिभाषा को पूरा करते हैं। |
| निरीक्षण एवं अस्वीकृति | कौन से परीक्षण इनलाइन हैं, और असफल भागों को कैसे अलग किया जाता है? | सहमत चुनौती नमूनों की पहचान की जाती है और उन्हें सही ढंग से रूट किया जाता है। |
| संवहन एवं पैकिंग | अगले स्टेशन तक कौन सी बोतल की स्थिति और व्यवस्था होनी चाहिए? | स्थानांतरण, संचय एवं अंतिम गणना का कार्य सहमत दर पर। |
प्रत्येक सीमा को एकीकरण स्वामी नाम दें। यदि मशीन आपूर्तिकर्ता टेक-आउट प्रदान करता है और कोई अन्य आपूर्तिकर्ता रिसाव परीक्षक प्रदान करता है, तो किसी को अभी भी बोतल अभिविन्यास, स्थानांतरण ऊंचाई, रिक्ति और नियंत्रण हैंडशेक को मंजूरी देनी होगी। संगत दिखने वाले मॉड्यूल खरीदना एक एकीकृत सेल खरीदने के समान नहीं है।
सहमत हूँ कि कैसे "तैयार," "आंशिक रूप से मौजूद," "चक्र पूर्ण" और गलती की स्थिति का प्रतिनिधित्व किया जाता है जहां उन संकेतों की आवश्यकता होती है। पहचानें कि कौन सा नियंत्रक स्टॉप शुरू करता है और कौन सी इकाई प्रारंभिक गलती की रिपोर्ट करती है। सटीक वास्तुकला परियोजना-विशिष्ट है, लेकिन जिम्मेदारी अस्पष्ट नहीं रह सकती।
स्वीकृत-उत्पाद मार्ग से स्क्रैप प्रवाह की अलग से जाँच करें। हटाए गए फ़्लैश को संग्रह और एक सहमत स्वभाव की आवश्यकता है। पुन: उपयोग सामग्री और उत्पाद आवश्यकताओं पर निर्भर करता है; एक स्वचालित ग्राइंडर कनेक्शन किसी भी रिग्राइंड प्रतिशत को अधिकृत नहीं करता है। सामग्री नुस्खा नियंत्रित रखें.
बोतल रिसाव परीक्षण के लिए, परीक्षण विधि, स्थिरता, सीलिंग स्थिति और सहमत चुनौती नमूनों को परिभाषित करें। एक परीक्षण स्टेशन को हरा परिणाम प्रदर्शित करने के अलावा और भी बहुत कुछ करना चाहिए। इसे विफलताओं को विश्वसनीय रूप से अलग करने और अस्वीकार किए गए हिस्सों को अच्छे उत्पाद कन्वेयर पर ध्यान दिए बिना वापस लौटने की अनुमति दिए बिना गिनती रिकॉर्ड करने की आवश्यकता है।
स्कोप ड्राइंग में रखरखाव और मोल्ड-परिवर्तन पहुंच भी दिखनी चाहिए। किंगल का प्रयोग करेंउपयोगिता और फ़ैक्टरी-लेआउट गाइडसभी सम्मिलित सहायकों के साथ शक्ति, वायु, जल और अंतरिक्ष का समन्वय करना।
मोल्डिंग मशीन के शुरू होने से पहले हैंडऑफ़ आउटपुट को सीमित कर सकता है
एक ब्लो मोल्डिंग उत्पादन लाइन केवल वही प्रदान करती है जो उससे जुड़े संचालन बनाए रख सकते हैं। सबसे तेज़ मॉड्यूल धीमे ट्रिमर, परीक्षक या पैकिंग स्टेशन के लिए अनिश्चित काल तक क्षतिपूर्ति नहीं कर सकता है। बफ़र्स लाइन को एक छोटी रुकावट से उबरने का समय देते हैं; वे लगातार क्षमता बेमेल को दूर नहीं करते हैं।
सबसे पहले हर उपकरण का रेट एक ही आधार पर लगाएं. क्या संख्या का मतलब मोल्डिंग इवेंट, सकल हिस्से, परीक्षण किए गए हिस्से या स्वीकृत कंटेनर हैं? क्या इसमें केवल निरंतर चलना शामिल है, या पुनःपूर्ति और सामान्य स्टॉप शामिल हैं? उन परिभाषाओं के मेल खाने के बाद ही दरों की तुलना करें।
स्पष्ट रूप से अनुमानित उत्पादन आधार के साथ एक कार्यशील उदाहरण
एक प्रस्तावित लाइन पर विचार करें जो मोल्डिंग और ट्रिमिंग के बाद प्रति घंटे 480 कंटेनर जारी करती है। मान लें कि इसके एक-स्थिति रिसाव परीक्षक को पूर्ण लोड, परीक्षण, निर्णय और अनलोड अनुक्रम के लिए 8 सेकंड की आवश्यकता होती है। इसकी आदर्श क्षमता 3,600 ÷ 8 = 450 कंटेनर प्रति घंटा है। ये योजना संबंधी धारणाएं हैं, न कि मापा गया किंगल मशीन परिणाम।
आवक दर: 480/घंटा · आदर्श परीक्षक क्षमता: 450/घंटा · संचय: 30/घंटा
यहां तक कि परीक्षक के रुकने के बिना भी, आने वाले हिस्से इसकी क्षमता से प्रति घंटे 30 कंटेनर अधिक हो जाते हैं। 15 प्रयोग योग्य स्थितियों वाला एक बफर 15 ÷ 30 = 0.5 घंटे, या 30 मिनट में भर जाएगा। एक खाली कन्वेयर के साथ लाइन शुरू करने से एक संक्षिप्त प्रदर्शन संतोषजनक लग सकता है। असंतुलन अभी भी मौजूद है.
अब पूर्ण परीक्षक स्टॉप पर विचार करें। 480/घंटा की अनुमानित आवक दर पर, हिस्से 8 प्रति मिनट की गति से आते हैं। वही 15 मुक्त स्थितियाँ उस बफ़र के पूर्ण होने से पहले केवल 15 ÷ 8 = 1.875 मिनट, लगभग 113 सेकंड प्रदान करती हैं। मंदी के दौरान और पूर्ण विराम के दौरान संचय दर अलग-अलग होती है।
वे गणनाएँ केवल तभी उपयोगी होती हैं जब पद वास्तव में प्रयोग करने योग्य हों। एक बोतल जो झुकती है, गार्ड को छूती है या आवश्यक अभिविन्यास को संरक्षित नहीं कर पाती है, वह वैध बफर स्थिति नहीं बनाती है। सुरक्षित संचय सीमा तक पहुंचने से पहले नियंत्रणों को भी एक सहमत प्रतिक्रिया की आवश्यकता होती है।
ज्यामिति के साथ-साथ गति की भी जाँच करें
टेक-आउट टूलींग और कन्वेयर को हिस्से को उसकी वास्तविक रिलीज़ स्थिति में संभालना चाहिए। दोहराने योग्य पकड़ स्थान की पहचान करें। जांचें कि क्या गर्दन, शरीर या फ्लैश वह स्थान प्रदान करता है, और क्या अगले स्थानांतरण से पहले ट्रिमिंग इसे हटा देती है। पहले पिकअप में उपलब्ध सुविधा दूसरे पिकअप में मौजूद नहीं हो सकती है।
हम मशीन की गति बढ़ाने से पहले उस डेटाम श्रृंखला का समाधान करेंगे। एक लाइन जो एक समझदार दर पर स्थानांतरित होती है और अनुमानित रूप से ठीक हो जाती है, वह एक बेहतर उत्पादन परिसंपत्ति होती है, जिसे बार-बार मैन्युअल पुनर्स्थापन की आवश्यकता होती है। पसंदीदा समाधान संशोधित टूलींग, एक अलग स्थानांतरण अनुक्रम या अतिरिक्त डाउनस्ट्रीम क्षमता हो सकता है - तेज़ मोल्डिंग चक्र नहीं।
अंत में, सहमत निरीक्षण बिंदु के बाद स्वीकृत कंटेनरों की गिनती करें। निदान के लिए अपस्ट्रीम सकल गणना रखें, लेकिन उन्हें शिपिंग-आउटपुट आंकड़े के रूप में उपयोग न करें। किन्गल काफ़ैक्टरी स्वीकृति मार्गदर्शिकायह बताता है कि उत्पाद की पहचान, गिनती सीमाएँ और अवलोकन समय एक ही रिकॉर्ड में क्यों हैं।
साबित करें कि लाइन उत्पादों को पुनर्प्राप्त और बदल सकती है
एक सुचारू स्वचालित रन केवल एक ऑपरेटिंग स्थिति साबित करता है। उत्पादन में पुनःपूर्ति, विफल स्थानांतरण, अस्वीकृत हिस्से, अवरुद्ध कन्वेयर और उत्पाद परिवर्तन भी शामिल हैं। वे घटनाएँ स्वीकृति योजना में स्थान पाने की हकदार हैं क्योंकि प्रतिक्रिया यह निर्धारित करती है कि कोशिका नियंत्रित उत्पादन में वापस आती है या नहीं।
फ़ैक्टरी की ओर से, हम एक परिष्कृत प्रदर्शन से पहले दोष निवारण का कार्य करेंगे। यदि कोई बोतल पिकअप से छूट जाती है, तो अगला सवाल यह नहीं है कि कोई उसे कितनी जल्दी वापस रख सकता है। प्रश्न यह हैं कि चूक का पता किससे चला, कौन सी गति रुकी और कोशिका पुनः आरंभ करने से पहले ज्ञात स्थिति की पुष्टि कैसे करती है। बार-बार हाथ में सुधार जांच के लिए एक लक्षण है, सामान्य स्वचालित ऑपरेशन नहीं।
जब एक पतली दीवार वाली बोतल रिलीज होने के बाद झुक जाती है, तो हम कई प्रक्रिया सेटिंग्स बदलने से पहले पकड़ और समर्थन की स्थिति की जांच करेंगे। स्थानांतरण के समय भाग की कठोरता, फिक्सचर संपर्क बिंदु और गति अनुक्रम की समीक्षा करें। फिर एक नियंत्रित सुधार का परीक्षण करें और भाग का दोबारा निरीक्षण करें। अधिक पकड़ने वाला दबाव पहले दोष को ठीक करने के बजाय एक अलग दोष पैदा कर सकता है।
यही अनुशासन तब लागू होता है जब रिसाव वृद्धि को अस्वीकार करता है। प्रभावित नमूनों को सुरक्षित रखें और स्थिति और समय की पहचान करें। मोल्डेड गर्दन और पिंच-ऑफ के साथ परीक्षण सील और स्थिरता की स्थिति की जांच करें। एक लीक परीक्षण कनेक्शन और एक लीक कंटेनर को अलग-अलग सुधार की आवश्यकता होती है। उन कारणों को अलग किए बिना मोल्डिंग रेसिपी बदलने से समय बर्बाद हो सकता है और दोष छिप सकता है।
गलती होने से पहले पुनर्प्राप्ति को परिभाषित करें
- आरंभिक दोष, प्रभावित मॉड्यूल और उत्पाद की स्थिति को रिकॉर्ड करें।
- सेल को अनुमोदित नियंत्रण और सुरक्षा डिज़ाइन द्वारा परिभाषित स्थिति में लाएँ।
- अधिकृत कर्मियों से निर्धारित अलगाव और पहुंच प्रक्रिया के तहत गलती का समाधान कराएं।
- पुन: प्रारंभ करने से पहले स्थानांतरण, निरीक्षण और अस्वीकृत स्थितियों में भागों का मिलान करें।
- सहमत पुनर्प्राप्ति अनुक्रम के माध्यम से फिर से शुरू करें, फिर आवश्यक उत्पाद जांच सत्यापित करें।
ये नियोजन चरण हैं, संरक्षित उपकरण में प्रवेश करने या इंटरलॉक को बायपास करने की अनुमति नहीं। एकीकृत सेल को मॉड्यूल इंटरैक्शन और पूर्वानुमानित हस्तक्षेपों को कवर करते हुए जोखिम मूल्यांकन की आवश्यकता है।आईएसओ 12100:2010मशीनरी जोखिम मूल्यांकन और जोखिम में कमी के लिए सामान्य सिद्धांत निर्धारित करता है; परियोजना को लागू मशीन-विशिष्ट और गंतव्य आवश्यकताओं की भी पहचान करनी चाहिए।
एक सहेजी गई रेसिपी आवश्यक रूप से पूर्ण परिवर्तन नहीं है
एक नुस्खा तापमान और मोल्डिंग गतिविधियों को याद कर सकता है जबकि पिकर, ट्रिम नेस्ट और परीक्षक मैन्युअल रूप से समायोजित रहते हैं। पूछें कि कौन सी स्थितियाँ संग्रहीत हैं, कौन सी मोटर चालित हैं और जिनमें भौतिक टूलींग परिवर्तन की आवश्यकता है। तकनीक काप्रक्रिया स्वचालन दस्तावेज़ीकरणपिकर, डिफ्लैशिंग और लीक-टेस्टर पदों के लिए प्रारूप-लिंक्ड सेटिंग्स का एक उद्योग उदाहरण प्रदान करता है। यह निर्दिष्ट करने की गुंजाइश को दर्शाता है; यह प्रत्येक मशीन पर उन कार्यों को स्थापित नहीं करता है।
सहमत पद्धति के तहत एक प्रारूप के अंतिम स्वीकृत भाग से अगले प्रारूप के पहले स्वीकृत भाग में परिवर्तन के समय को परिभाषित करें। टूलींग कार्य, समायोजन, सामग्री परिवर्तन और गुणवत्ता रिलीज़ को अलग से रिकॉर्ड करें। इससे पता चलता है कि त्वरित रेसिपी रिकॉल वास्तव में क्या बचाता है और एक यांत्रिक या प्रक्रियात्मक कार्य क्या रहता है।
प्रति स्वीकृत कंटेनर लागत की तुलना करें, स्वचालन लेबल की नहीं
अर्ध-स्वचालित बनाम पूरी तरह से स्वचालित ब्लो मोल्डिंग मशीन की तुलना समान उत्पाद और उत्पादन कार्यक्रम से शुरू होनी चाहिए। अन्यथा, सस्ते कोटेशन में अन्य कोटेशन में शामिल हैंडलिंग, परीक्षण या पैकिंग को शामिल नहीं किया जा सकता है। कुल उपकरणों की तुलना करने से पहले समान वितरण सीमाओं की तुलना करें।
स्वचालन तब सबसे अधिक रक्षात्मक होता है जब यह एक परिभाषित दोहराव वाली बाधा को हटा देता है। यह मैन्युअल फ़्लैश निष्कासन, असंगत स्थानांतरण, एक कठिन निरीक्षण हैंडऑफ़ या एक पैकिंग ऑपरेशन हो सकता है जो गति बनाए नहीं रख सकता है। बाधा की पहचान किए बिना अधिक स्वचालन खरीदने से स्वीकृत आउटपुट में सुधार किए बिना रखरखाव और बदलाव का काम बढ़ सकता है।
लागत सीमा को आउटपुट सीमा जितनी चौड़ी रखें
प्रति स्वीकृत कंटेनर की लागत = सहमत उत्पादन सीमा के भीतर कुल लागत ÷ उस सीमा के भीतर वितरित स्वीकृत कंटेनर
अंश में तुलना के लिए प्रासंगिक लागत शामिल होनी चाहिए: सामग्री, श्रम, उपयोगिताएँ, टूलींग, रखरखाव और चयनित पूंजी या ओवरहेड उपचार। दोनों विकल्पों के लिए समान लेखांकन पद्धति का उपयोग करें। एक डाउनस्ट्रीम रोबोट मुफ़्त नहीं है क्योंकि इसकी लागत मोल्डिंग-मशीन कोटेशन के बाहर बैठती है।
आवर्ती मानवीय कार्यों की सूची बनाएं। कोई अभी भी सामग्री की भरपाई कर सकता है, स्क्रैप ले जा सकता है, भागों का नमूना ले सकता है, डिब्बों को बदल सकता है, टूलींग बनाए रख सकता है और अलार्म का जवाब दे सकता है। सामान्य शिफ्ट में कार्यभार का अनुमान लगाएं, न कि केवल स्वचालित अनुक्रम चलने के दौरान। तय करें कि क्या कोई ऑपरेटर विलंबित जांच या पुनर्प्राप्ति के बिना एक से अधिक सेल को सुरक्षित रूप से सेवा प्रदान कर सकता है।
अवलोकन अवधि और उसी अवधि से स्वीकृत कंटेनरों के लिए kWh में विद्युत ऊर्जा का उपयोग करें। किलोवाट में शक्ति एक अलग मात्रा है। पूरी लाइन की तुलना करते समय सहमत सहायकों को शामिल करें, खासकर यदि प्रस्तावों के बीच कंप्रेसर, चिलर या ग्राइंडर बदलता है।उपयोगिता आवश्यकताएँ मार्गदर्शिकाबताता है कि क्यों कनेक्टेड पावर और ऑपरेटिंग डिमांड को भी अलग-अलग रहना चाहिए।
बार-बार प्रारूप परिवर्तन के लिए, प्रत्येक SKU के लिए आवश्यक फिक्स्चर और अतिरिक्त टूलींग की जांच करें। कम आरंभिक सेल कीमत की भरपाई कठिन बदलावों या अतिरिक्त प्रारूप भागों द्वारा की जा सकती है। इसके विपरीत, व्यावहारिक मैन्युअल परिष्करण मार्ग वाले कम मात्रा वाले उत्पाद के लिए एक परिष्कृत स्थानांतरण प्रणाली अनावश्यक हो सकती है।
हम प्रस्तावों को उनके द्वारा दूर की जाने वाली उत्पादन बाधा, उनके द्वारा सत्यापित किए जा सकने वाले स्वीकृत आउटपुट और उनके द्वारा छोड़े गए आवर्ती कार्य के आधार पर रैंकिंग देने की अनुशंसा करते हैं। एक अधिक स्वचालित सेल अपना स्थान तब अर्जित करता है जब वे लाभ कारखाने के वास्तविक शेड्यूल में फिट होते हैं। "मानव रहित" पर्याप्त वित्तीय तर्क नहीं है।
सार्वभौमिक भुगतान दावे के बजाय संवेदनशीलता के मामलों के बारे में पूछें। खरीदार की अपनी लागत का उपयोग करके अपेक्षित मांग, कम उपयोग और अधिक बार होने वाले परिवर्तनों की तुलना करें। यह बिक्री की मात्रा या उत्पाद मिश्रण में परिवर्तन होने पर भी निवेश निर्णय को उपयोगी बनाता है।
ऑर्डर देने से पहले कॉन्फ़िगरेशन को स्वीकृत करें
खरीद आदेश से पहले चयनित अवधारणा को एक सहमत उपकरण सूची, सेल लेआउट और स्वीकृति प्रोटोकॉल में बदलें। सबसे महंगी अस्पष्टता अक्सर गायब सेंसर नहीं होती है। यह एक ऐसी सीमा है जिसे प्रत्येक पक्ष किसी और से संबंधित मानता है।
एक कॉम्पैक्ट बोतल परियोजना के लिए,2 एल सिंगल-स्टेशन प्लेटफार्मएक ठोस प्रारंभिक बिंदु प्रदान करता है। इसके प्रकाशित मोल्ड लिफाफा और छोटी बोतल मल्टी-आउटलेट विकल्प प्रारंभिक फिट समीक्षा की अनुमति देते हैं। वास्तविक ड्राइंग, रेज़िन, हेड व्यवस्था और डाउनस्ट्रीम स्कोप प्रस्तावित निर्माण का निर्धारण करते हैं। उस कॉन्फ़िगरेशन को केवल वॉल्यूम से न चुनें।
परीक्षण उत्तर क्रय प्रश्नों का उत्तर दें
परीक्षण में सहमत उत्पाद परिभाषा का उपयोग करना चाहिए और उद्धृत आउटपुट का समर्थन करने वाले संचालन शामिल करना चाहिए। यदि रिसाव परीक्षण या ट्रिमिंग वितरण सीमा का हिस्सा है, तो एक असंबंधित स्टैंडअलोन चक्र प्रस्तुत करने के बजाय इसे सेल के साथ प्रदर्शित करें। नमूना पहचान को सुरक्षित रखें जहां कई स्थितियाँ एक कमजोर आउटलेट या गुहा को छिपा सकती हैं।
स्वीकृति रिकॉर्ड को प्रत्येक दावे को एक विधि, सीमा और देखे गए परिणाम से जोड़ना चाहिए। अंतर्निहित शर्त के बिना "पारित" जैसा शब्द खरीदार के कारखाने में कमीशनिंग का मार्गदर्शन नहीं कर सकता है।किंगल एफएटी गाइडउस साक्ष्य के लिए एक पूर्ण रूपरेखा प्रदान करता है।
- पहचान बनाएं:मशीन, टूलींग, नियंत्रण संस्करण और शामिल मॉड्यूल।
- परीक्षण की स्थितियाँ:उत्पाद, राल, सक्रिय स्थिति और उपयोगिता की स्थिति।
- गुणवत्ता:महत्वपूर्ण माप, कार्यात्मक परीक्षण और अस्वीकार कारण।
- लाइन प्रदर्शन:स्वीकृत गिनती, अवलोकन अवधि, पड़ाव और हस्तक्षेप।
- वसूली:सहमत दोष परिदृश्य और प्रदर्शित पुनरारंभ क्रम।
- सौंप दो:चित्र, मैनुअल, टूलींग जानकारी, बैकअप और खुली वस्तुएं।
फैक्ट्री स्वीकृति को साइट स्वीकृति से अलग करें जहां संयंत्र सेवाओं या तीसरे पक्ष के उपकरण को शिपमेंट से पहले पुन: प्रस्तुत नहीं किया जा सकता है। उन बचे हुए चेकों की पहले से पहचान करें और जिम्मेदारी सौंपें। किसी फ़ैक्टरी परीक्षण को चुपचाप उन शर्तों को सत्यापित करने का दावा नहीं करना चाहिए जिनमें वह शामिल नहीं थी।
प्रशिक्षण में सामान्य संचालन और स्वचालन द्वारा छोड़ी गई नौकरियाँ शामिल होनी चाहिए। ऑपरेटरों को विफल स्थानांतरण को पहचानने, प्रारंभिक अलार्म की व्याख्या करने और अनुमोदित पुनर्प्राप्ति विधि का पालन करने की आवश्यकता है। रखरखाव के लिए सेल को सपोर्ट करने के लिए आवश्यक चित्र, घिसे-पिटे हिस्से की जानकारी और पहुंच की आवश्यकता होती है।
किंगल के साथ स्वचालित एक्सट्रूज़न ब्लो मोल्डिंग कॉन्फ़िगरेशन पर चर्चा करें।कंटेनर ड्राइंग, रेज़िन ग्रेड, तैयार वजन, आवश्यक परीक्षण, उत्पादन कार्यक्रम और नियोजित डाउनस्ट्रीम संचालन भेजेंपरियोजना पूछताछ पृष्ठ.
संपर्क करना:sales@kinggle.com · +86-574-87103665. एक परिभाषित उत्पाद और लाइन सीमा अकेले मशीन की कीमत के अनुरोध की तुलना में कॉन्फ़िगरेशन समीक्षा को अधिक उपयोगी बनाती है।
अक्सर पूछे जाने वाले प्रश्नों
क्या स्वचालित ब्लो मोल्डिंग मशीन पूर्ण उत्पादन लाइन के समान है?
नहीं, एक स्वचालित मशीन मोल्डिंग गतिविधियों को नियंत्रित कर सकती है जबकि उत्पाद निकालना, ट्रिमिंग, निरीक्षण या पैकिंग अलग रहती है। एक संपूर्ण उत्पादन लाइन उन परिचालनों के बीच स्थानांतरण, नियंत्रण और गुणवत्ता सीमा को परिभाषित करती है। एक उपकरण सूची और लेआउट के लिए पूछें जो प्रत्येक शामिल मॉड्यूल, मैन्युअल कार्य और बहिष्कृत सेवा की पहचान करता है। खरीद विनिर्देश, स्वचालित शब्द नहीं, यह निर्धारित करता है कि क्या आएगा।
क्या पूर्णतः स्वचालित ब्लो मोल्डिंग मशीन को अभी भी ऑपरेटरों की आवश्यकता है?
हाँ। सामग्री पुनःपूर्ति, गुणवत्ता नमूनाकरण, टूलींग परिवर्तन, रखरखाव और दोष पुनर्प्राप्ति के लिए अभी भी सौंपी गई जिम्मेदारियों की आवश्यकता है। स्वचालन प्रत्येक उत्पादन कार्य को हटाए बिना दोहराए जाने वाले प्रबंधन को हटा सकता है। पैकिंग और स्क्रैप हैंडलिंग सहित पूरी शिफ्ट और वास्तविक सेवा लेआउट के आसपास स्टाफिंग की योजना बनाएं। किसी छोटे प्रदर्शन से श्रम का अनुमान न लगाएं जिसमें सहायक कर्मचारी कैमरे के फ्रेम के बाहर रहते हैं।
क्या स्वचालित डिफ्लैशिंग, बोतल रिसाव परीक्षण और पैकिंग मानक के रूप में शामिल हैं?
यह मत समझो कि वे हैं। कोटेशन में प्रत्येक ऑपरेशन, आपूर्ति किए गए उपकरण, उत्पाद-विशिष्ट टूलींग, परीक्षण विधि और अस्वीकार मार्ग की पहचान होनी चाहिए। एक टेक-आउट इकाई एक रिसाव परीक्षक नहीं है, और एक स्वचालित कन्वेयर एक स्वचालित पैकिंग प्रणाली नहीं है। प्रत्येक उद्धृत मॉड्यूल के लिए, पूछें कि उसे कौन सी अधूरी स्थिति प्राप्त होती है और वह कौन सी स्वीकृत स्थिति प्रदान करती है।
क्या मौजूदा एक्सट्रूज़न ब्लो मोल्डिंग मशीन को स्वचालित किया जा सकता है?
संभवतः, लेकिन व्यवहार्यता मौजूदा नियंत्रण प्रणाली, रखवाली, उपलब्ध स्थान, मोल्ड खोलने, उत्पाद जारी करने और स्थानांतरण व्यवस्था पर निर्भर करती है। भाग को प्रस्तावित ग्रिपिंग, ट्रिमिंग और निरीक्षण फिक्स्चर के अनुरूप भी होना चाहिए। रोबोट या कन्वेयर अलग से खरीदने से पहले पूरी सेल की समीक्षा करें। एक रेट्रोफ़िट में एक परिभाषित एकीकरण जिम्मेदारी, अद्यतन जोखिम मूल्यांकन और सहमत उत्पादन परीक्षण शामिल होना चाहिए।
खरीदारों को स्वचालित लाइन के आउटपुट को कैसे सत्यापित करना चाहिए?
एक परिभाषित अवलोकन अवधि के दौरान सहमत अंतिम निर्वहन बिंदु पर स्वीकृत कंटेनरों की गणना करें। राल, उत्पाद, मोल्ड, सक्रिय स्थिति, उपयोगिताओं और शामिल डाउनस्ट्रीम संचालन की पहचान करें। अस्वीकरण, रोक और मैन्युअल हस्तक्षेप को रिकॉर्ड में रखें। स्वीकृत लाइन आउटपुट से अलग सकल मोल्डिंग आउटपुट की रिपोर्ट करें। कैटलॉग ड्राई-साइकिल मान इस उत्पादन परीक्षण का विकल्प नहीं है।